
لديك مكوّن ميكانيكي حساس على لوحة الرسم—ربما قضيب مكبس هيدروليكي للمعدات الثقيلة، أو محور سيارة عالي المتانة، أو ترس دقيق يحتاج إلى تحمّل آلاف الساعات من الإجهاد الدوراني. أنت تعلم أن الفولاذ الكربوني هو عائلة المادة المناسبة لهذه المهمة، لكن بمجرد أن تبدأ البحث عن تصنيع الفولاذ الكربوني, ، تصطدم بجدار من النصائح المتضاربة. يخبرك أحد الميكانيكيين بالعمل بسرعات عالية وتغذيات عدوانية؛ ويحذّرك آخر من أنك ستحرق أدوات القطع في دقائق. بعض الورش تقدّم لك سعرًا يبدو معقولًا، بينما تأتي ورش أخرى بضعف التكلفة أو ثلاثة أضعافها. وفي مكان ما في مؤخرة ذهنك، تتساءل إن كان الفولاذ المقاوم للصدأ قد يكون الخيار الأفضل في النهاية.
هذا هو واقع تصنيع الفولاذ الكربوني بتقنية CNC في المشهد التصنيعي اليوم. فالأمر لا يتعلق فقط بوضع قضيب من الفولاذ في المخرطة والضغط على “ابدأ”. بل يتعلق بفهم الفروق المعدنية الدقيقة بين الدرجات، واختيار معاملات القطع الصحيحة، وإدارة الحرارة وتآكل الأدوات، و—ربما الأهم من ذلك—إيجاد شريك تصنيع يفهم حقًا كيفية استخلاص أفضل أداء من هذه المادة متعددة الاستخدامات ولكن الصعبة.
يتناول هذا الدليل أكثر نقاط الألم شيوعًا التي يواجهها المهندسون ومديرو المشتريات عند تصنيع الفولاذ الكربوني. سنستعرض مشهد المشكلات، ونستكشف العلم الكامن وراء الحلول، ونوضح لك كيفية اتخاذ قرارات مدروسة توازن بين الجودة والتكلفة ومواعيد التسليم. سواء كنت تصنّع الفولاذ الطري من أجل دعامات إنشائية أو تصنّع الفولاذ عالي الكربون من أجل مكونات مقاومة للتآكل، فإن المبادئ الموضحة هنا ستساعدك على التنقل بين التعقيدات بثقة.
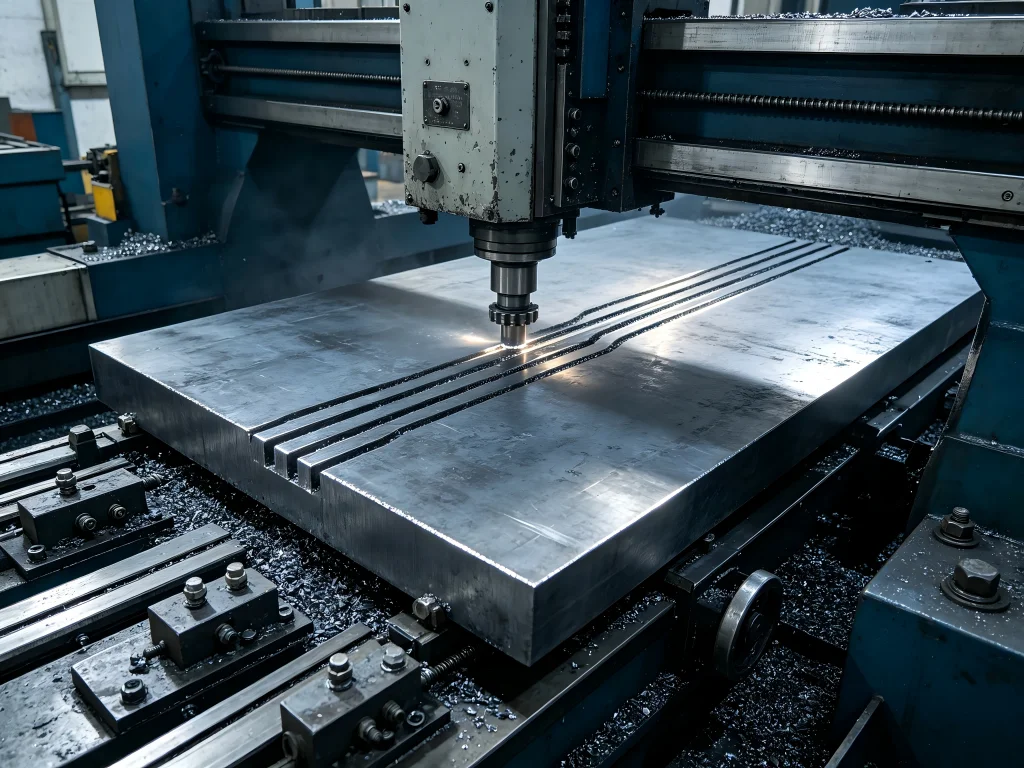
المشكلة: لماذا قد يكون تصنيع الفولاذ الكربوني كابوسًا
لنبدأ بسيناريو يتكرر في ورش التصنيع كل يوم. يتلقى أحد المصنّعين طلبًا لتصنيع 5,000 عمود دقيق من الفولاذ الكربوني المتوسط AISI 1045. يختار الفريق الهندسي ورشة CNC ذات سمعة طيبة، ويرسل ملفات CAD، ويتوقع عملية إنتاج سلسة. بعد ثلاثة أسابيع، يتلقون مكالمة: المشروع متأخر عن الجدول الزمني، وتكاليف الأدوات تجاوزت الميزانية، وتشطيب السطح في أول 200 قطعة لا يطابق المواصفات.
ما الذي حدث خطأ؟ تكمن الإجابة عادةً في واحد من عدة مزالق شائعة تبتلي تصنيع الفولاذ الكربوني المشاريع.
المزلق 1: سوء فهم سلوك المادة
الفولاذ الكربوني ليس مادة واحدة—بل هو عائلة من السبائك ذات خصائص تشغيل مختلفة اختلافًا كبيرًا. الفولاذ منخفض الكربون مثل 1018 طري ومطيل، وينتج رقائق طويلة خيطية يصعب كسرها وقد تسبب “تعشيش الطيور” حول أداة القطع. الفولاذ المتوسط الكربون مثل 1045 يوفر قوة وتحكمًا أفضل في الرقائق لكنه يتطلب قدرة قطع أكبر ويولّد حرارة أكثر. الفولاذ عالي الكربون يوفر مقاومة تآكل ممتازة لكنه يصبح هشًا وأكثر صعوبة في التشغيل. اختيار الدرجة الخاطئة لتطبيقك—أو الفشل في تعديل استراتيجية التشغيل وفقًا لذلك—هو وصفة لكارثة.
المزلق 2: التقليل من تقدير تآكل الأدوات
شارك أحد مستخدمي Reddit مؤخرًا إحباطه: “حاولت تشغيل دفعة من أعمدة 1045 على مخرطة CNC القديمة لدينا، واستهلكنا ثلاث علب من الإدخالات في وردية واحدة. المادة تأكل الأدوات ببساطة.” هذا ليس مبالغة. عندما تصنيع الفولاذ الكربوني, ، يكون تآكل الحفرة هو نمط فشل الأداة الطبيعي—لكن إذا لم تدِر سرعات القطع ومعدلات التغذية وتوصيل سائل التبريد بشكل صحيح، فقد تسبب الحرارة الزائدة فشلًا غير متوقع وكارثيًا للأداة. وكما لاحظ أحد المشغلين على Practical Machinist: “الفولاذ منخفض الكربون/الفولاذ الطري هو أكثر موادك تنوعًا… لكن يجب أن تحترم حدوده”.
المزلق 3: تجاهل متطلبات المعالجة الحرارية
يحدد العديد من المهندسين أجزاء الفولاذ الكربوني دون النظر في المعالجة الحرارية التي قد تكون مطلوبة لتحقيق الخصائص الميكانيكية المطلوبة. AISI 1045، على سبيل المثال، يستجيب جيدًا للتقسية الكاملة والتقسية بالحث—لكن إذا شغّلت الأجزاء أولًا ثم عالجتها حراريًا، فقد تواجه تشوهًا أو تغيرات أبعادية أو تشققًا سطحيًا. من ناحية أخرى، إذا عالجتها حراريًا قبل التشغيل، فأنت تعمل بمادة أصلب تسرّع تآكل الأدوات. يتطلب الحصول على هذا التسلسل الصحيح تخطيطًا دقيقًا وخبرة.
المزلق 4: مقارنة التفاح بالبرتقال في التكلفة
غالبًا ما يُختار الفولاذ الكربوني لأنه أكثر affordability من الفولاذ المقاوم للصدأ—حيث يكلف عادةً $500–800 للطن مقارنةً بـ $1,500–3,000+ للفولاذ المقاوم للصدأ. لكن تكلفة المادة ليست سوى جزء من المعادلة. إذا كانت عملية التشغيل لديك غير فعالة، مع تكاليف أدوات مرتفعة ومعدلات خردة مفرطة وأوقات دورة طويلة، فقد تتجاوز التكلفة الإجمالية للقطعة بسرعة ما ستدفعه مقابل مادة أغلى لكن أسهل في التشغيل. يشير أحد المصادر الصناعية إلى أن الفولاذ الكربوني يضيف 30–50% على الألومنيوم في تكلفة التشغيل، بينما يضيف الفولاذ المقاوم للصدأ 100–150%. المفتاح هو تحسين العملية، وليس مجرد اختيار أرخص مادة خام.
الحل: نهج منهجي لتشغيل الفولاذ الكربوني
الخبر السار أن هذه المشكلات قابلة للحل. تشغيل الفولاذ الكربوني يعود النجاح في النهاية إلى ثلاثة عوامل مترابطة: اختيار المواد، وتحسين العمليات، وقدرات الشريك. دعونا نفحص كل منها بالتفصيل.
فهم عائلة الفولاذ الكربوني
قبل أن تتمكن من تشغيل الفولاذ الكربوني بفعالية، تحتاج إلى فهم المادة التي تتعامل معها. يُصنَّف الفولاذ الكربوني حسب محتوى الكربون، الذي يؤثر مباشرة على قابلية التشغيل والمتانة والاستجابة للمعالجة الحرارية.
الفولاذ الكربوني المنخفض (الفولاذ الطري)
تحتوي درجات مثل AISI 1018 وA36 على ما يصل إلى 0.25% من الكربون. هذه المواد ناعمة ومطيعة وقابلة للحام بدرجة عالية. وهي حصان العمل في التصنيع العام والتطبيقات الإنشائية. ومع ذلك، فإن محتوى الكربون المنخفض يجعلها “لزجة” عند التشغيل—فهي تنتج رقائق طويلة ومستمرة يمكن أن تلتف حول الأدوات والتجهيزات. وهذا يجعل الإنتاج الآلي بكميات كبيرة صعباً دون استراتيجيات مناسبة لكسر الرقائق.
عندما تصنّع الفولاذ الطري, ، يفضل الميكانيكيون غالباً إدراجات الكربيد المطلية بأشكال هندسية متخصصة لكسر الرقائق. تعني نعومة المادة أنه يمكنك التشغيل بسرعات أعلى، لكن يجب عليك إدارة إخلاء الرقائق بعناية لتجنب انقطاع الإنتاج.
فولاذ متوسط الكربون
AISI 1045 هو المعيار الصناعي للفولاذ الكربوني المتوسط، بمحتوى كربون يبلغ حوالي 0.45%. توفر هذه الدرجة قفزة كبيرة في المتانة مقارنة بالبدائل منخفضة الكربون—قوة شد تبلغ حوالي 570 ميجاباسكال في حالتها المعيارية، أعلى بنحو 30% من الفولاذ الطري. كما تستجيب جيداً للمعالجة الحرارية، مما يسمح لك بتحقيق صلابة سطحية تصل إلى 55 HRC من خلال التقسية بالحث.
من منظور قابلية التشغيل، غالباً ما يُفضَّل 1045 على الدرجات منخفضة الكربون “الأكثر لزوجة”. فهو ينتج رقائق هشة على شكل حرف C يسهل إخلاؤها من منطقة القطع. المادة أكثر صلابة، مما يجعلها أقل عرضة للاهتزاز (الرنين) أثناء عمليات الخراطة على فرش طويل. مع الأدوات المناسبة—عادةً إدراجات الكربيد المطلية بـ CVD—يمكنك تحقيق تشطيبات سطحية Ra 0.8 مباشرة من المخرطة.
ومع ذلك، يتطلب 1045 طاقة أكبر للتشغيل من 1018، وينتج حرارة أكثر. يعد توصيل سائل التبريد المناسب والإعدادات الصلبة أمراً ضرورياً للحفاظ على عمر الأداة والدقة الأبعادية.
الفولاذ الكربوني العالي
تندرج الدرجات التي يزيد محتوى الكربون فيها عن 0.60% ضمن فئة الكربون العالي. توفر هذه المواد صلابة ومقاومة تآكل ممتازة لكنها أكثر هشاشة وأصعب بكثير في التشغيل. تُستخدم عادةً في تطبيقات مثل أدوات القطع والنوابض ومكونات التآكل عالية الإجهاد.
عندما تصنّع الفولاذ عالي الكربون, ، يجب عليك تقليل سرعات القطع، واستخدام أدوات متينة مع طلاءات مناسبة، وغالباً إجراء التشغيل في الحالة الملدنة (المطرية) قبل المعالجة الحرارية النهائية.
الفولاذ الكربوني سهل القطع
تم تصميم درجات مثل AISI 1215 خصيصاً للإنتاج عالي السرعة. تحتوي على كبريت وفوسفور مضافين، يشكلان شوائب مجهرية من كبريتيد المنغنيز تعمل كمزلقات داخلية وكواسر للرقائق. وهذا يقلل بشكل كبير من قوى القطع، ويخفض توليد الحرارة، ويسمح بالتصنيع “بدون إشراف” حيث يتم تقريباً إلغاء خطر فشل الأدوات أو المشكلات المتعلقة بالرقائق.
تُصنَّف فولاذ القطع الحر بمعاملات قابلية تشغيل تتراوح من 70% إلى 220% مقارنة بفولاذ الكربون القياسي. وهي الخيار الأمثل للأجزاء المخروطة بكميات كبيرة مثل أدوات التثبيت والتجهيزات ومكونات الطاقة المائعة.
تحسين معايير القطع
بعد اختيار الدرجة المناسبة، تكون الخطوة التالية هي ضبط معاملات القطع لديك. يوفّر الجدول أدناه نقاط بداية موصى بها لفئات فولاذ الكربون المختلفة عند استخدام أدوات القطع الكربيدية.
| فئة المادة | درجات مثال عليها | سرعة القطع (SFM) | معدل التغذية (IPR) | تقييم قابلية التشغيل |
|---|---|---|---|---|
| فولاذ منخفض الكربون | 1018, A36 | 40-140 | 0.008-0.020 | ~65% |
| فولاذ متوسط الكربون | 1045, C45 | 70-120 | 0.010-0.025 | ~55% |
| الفولاذ الكربوني العالي | 1060, 1095 | 65-100 | 0.008-0.018 | ~45% |
| فولاذ سهل التشغيل | 1215, 11L17 | 100-150 | 0.012-0.030 | ~100%+ |
المصادر: Open Oregon Pressbooks، Haas Automation
هذه نقاط بداية وليست قواعد مطلقة. وكما يلاحظ أحد خبراء CNC: “النهج المنهجي هو الأفضل: ابدأ بالمعاملات الموصى بها من مصدر موثوق، ثم نفّذ قطع اختبار، ولاحظ النتائج، وأجرِ تعديلات صغيرة تدريجية حتى تصبح العملية مستقرة وفعّالة”.
عندما تفريز فولاذ الكربون, تنطبق مبادئ مشابهة. يتراوح عمق القطع في عمليات التشطيب عادةً بين 0.030 و0.075 بوصة. والمفتاح هو الحفاظ على توازن بين معدل إزالة المادة وعمر الأداة—فالضغط المفرط يوفّر زمن الدورة لكنه يزيد تكاليف الأدوات؛ والتحفظ الزائد يطيل عمر الأداة لكنه يرفع تكلفة القطعة الواحدة.
إدارة تآكل الأداة والحرارة
تآكل الأداة هو أكبر عامل مسبب للتكلفة في تصنيع الفولاذ الكربوني بتقنية CNC. إن فهم آليات التآكل وكيفية التخفيف منها أمر ضروري للإنتاج المربح.
تآكل الحفرة هو نمط الفشل الطبيعي عند تشغيل الفولاذ الكربوني والسبائكي. يحدث على سطح الجرف لأداة القطع، حيث تنزلق الرقاقة عبر القطعة. تتسبب درجات الحرارة والضغوط العالية في هذه المنطقة في ذوبان مادة الأداة وتآكلها بمرور الوقت. تآكل الحفرة قابل للتنبؤ وإدارة—يمكنك تخطيط تغييرات الأدوات بناءً على عدد القطع المنتجة.
من ناحية أخرى، فإن ارتفاع درجة الحرارة هو نمط فشل غير متوقع يمكن أن يدمر الأدوات والقطع في لحظة. يحدث عندما تتجاوز درجات حرارة القطع الحدود الحرارية للأداة، مما يسبب تدهورًا سريعًا أو تقشر الحافة أو حتى كسرًا كارثيًا للقطعة. الحل ثلاثي:
- تحسين توصيل سائل التبريد: يمكن لسائل التبريد عالي الضغط الموجه بدقة إلى منطقة القطع أن يقلل بشكل كبير من درجات الحرارة ويطرد الرقائق.
- اختيار طلاءات الأدوات المناسبة: توفر الطلاءات الحديثة مثل AlTiN وTiCN مقاومة ممتازة للحرارة والتآكل.
- ضبط معاملات القطع: يمكن أن يؤدي تقليل السرعة أو التغذية عند رؤية علامات ارتفاع درجة الحرارة إلى إنقاذ الأداة والقطعة.
أحد العوامل التي غالبًا ما يتم تجاهلها هو وجود قشور الطاحونة على المادة الخام. أظهرت الأبحاث أن قشور الطاحونة تقلل بشكل كبير من عمر الأداة مقارنة بتشغيل المادة الأساسية في ظروف متطابقة. تحتوي أكاسيد الحديد في قشور الطاحونة على قيم صلادة دقيقة تبلغ حوالي 1030 DPH، مما يجعلها شديدة الكشط. إذا كنت تشغل فولاذًا كربونيًا مدرفلًا على الساخن مع بقاء قشور الطاحونة، فقد تحتاج إلى تقليل سرعات القطع أو استخدام أدوات أكثر مقاومة للتآكل.
اعتبارات المعالجة الحرارية
تضيف المعالجة الحرارية طبقة أخرى من التعقيد إلى تصنيع الفولاذ الكربوني. إن تسلسل العمليات—سواء كنت تشغل قبل أو بعد المعالجة الحرارية—له تأثير عميق على التكلفة والجودة ووقت التسليم.
بالنسبة للفولاذ الكربوني المتوسط مثل 1045، فإن النهج النموذجي هو تشغيل القطعة في حالة التطبيع أو المدرفلة على الساخن، ثم إجراء المعالجة الحرارية لتحقيق الصلادة المطلوبة، يليها التجليخ النهائي لتحقيق تفاوتات الأبعاد النهائية. يتيح لك هذا التسلسل تشغيل المادة عندما تكون ناعمة نسبيًا (مما يقلل من تآكل الأداة ووقت الدورة) مع تحقيق الخصائص الميكانيكية المطلوبة للتطبيق.
ومع ذلك، يتطلب هذا النهج تخطيطًا دقيقًا. يمكن أن تتسبب المعالجة الحرارية في التشوه، لذا يجب عليك ترك مخزون كافٍ للتجليخ بعد المعالجة الحرارية. غالبًا ما يُفضَّل التقسية بالحث للأعمدة لأنها تقلل التشوه مقارنة بالتبريد في الفرن.
إذا كان اللحام مطلوبًا، فإن الفولاذ ذو المحتوى الكربوني الأعلى يطرح تحديات إضافية. على سبيل المثال، AISI 1045 عرضة للتشقق في منطقة التأثر الحراري إذا تم تبريده بسرعة كبيرة بعد اللحام. التسخين المسبق إلى 200°C–300°C إلزامي للحامات الإنشائية، يليه تبريد مُتحكَّم به بعد اللحام.
الفولاذ منخفض الكربون مثل 1018 أكثر تسامحًا بكثير في هذا الصدد. يمكن لحامه باستخدام أي عملية قياسية تقريبًا—MIG أو TIG أو القوس الكهربائي—دون خطر كبير للهشاشة عند وصلة اللحام.
اتخاذ الخيار الصحيح: الفولاذ الكربوني مقابل الفولاذ المقاوم للصدأ
السؤال المتكرر في منتديات التصنيع الآلي هو ما إذا كان ينبغي اختيار الفولاذ الكربوني أو الفولاذ المقاوم للصدأ لتطبيق معين. تعتمد الإجابة على أولوياتك.
يتفوق الفولاذ الكربوني في التكلفة وقابلية التصنيع الآلي. تكاليف المواد الخام أقل بكثير—$500–800 للطن مقارنة بـ $1,500–3,000+ للفولاذ المقاوم للصدأ. كما يتم تصنيع الفولاذ الكربوني آليًا بشكل أسرع ويسبب تآكلًا أقل للأدوات، مما يقلل من تكاليف الإنتاج الإجمالية. وكما قال أحد مستخدمي Reddit: “أصنّع الفولاذ الطري آليًا طوال الوقت للنماذج الأولية—إنه ميسور التكلفة ويتسامح مع أخطاء المبتدئين”.
يقدم الفولاذ المقاوم للصدأ مقاومة فائقة للتآكل ومظهرًا أكثر جاذبية، لكنه يأتي مع مقايضات. فهو أقسى على الأدوات، ويتطلب سرعات قطع أبطأ، وأكثر عرضة للتصلد بالتشكيل. وكما لاحظ ميكانيكي آخر: “الفولاذ المقاوم للصدأ أصعب قليلًا في التصنيع الآلي بسبب طبقة أكسيد الكروم التي تجعله مقاومًا للصدأ”.
يعود الاختيار في النهاية إلى متطلبات تطبيقك. إذا كانت مقاومة التآكل حرجة—على سبيل المثال، في معدات معالجة الأغذية أو البيئات البحرية—فقد يستحق الفولاذ المقاوم للصدأ التكلفة الإضافية. إذا كانت القوة ومقاومة التآكل والفعالية من حيث التكلفة هي اهتماماتك الأساسية، فإن الفولاذ الكربوني هو الفائز الواضح.
بالنسبة للتطبيقات في ماليزيا والمناخات الاستوائية الأخرى، يُعد التآكل مصدر قلق مشروع. ومع ذلك، يمكن للمعالجات السطحية المناسبة—مثل الطلاء الكهربائي أو الدهان أو التزييت—حماية مكونات الفولاذ الكربوني في معظم التطبيقات الداخلية والخارجية المحمية. الكلمة المفتاحية carbon steel Malaysia تظهر غالبًا في عمليات البحث من متخصصي المشتريات الذين يبحثون عن موردين محليين يفهمون هذه الاعتبارات البيئية.
كيفية اختيار درجة الفولاذ الكربوني المناسبة لمشروع CNC الخاص بك
يُعد اختيار الدرجة المناسبة أحد أهم القرارات التي ستتخذها. يمكن أن يؤدي الاختيار الخاطئ إلى فشل الجزء أو تكاليف تصنيع آلي مفرطة أو كليهما. إليك إطار عمل عملي لاتخاذ القرار:
الخطوة 1: حدد متطلبات تطبيقك
ابدأ بإدراج متطلبات الجزء الخاص بك. فكّر في الصلابة والمرونة والقوة ومقاومة التآكل والتكلفة. اسأل نفسك:
- ما الأحمال التي سيتعرض لها الجزء؟ ساكنة أم ديناميكية أم صدمية؟
- هل يحتاج الجزء إلى مقاومة التآكل؟ هل سينزلق على أسطح أخرى؟
- هل سيتم لحام الجزء؟ إذا كان الأمر كذلك، فإن قابلية اللحام عامل حاسم.
- هل يتطلب الجزء معالجة حرارية؟ إذا كان الأمر كذلك، فما الدرجات التي تستجيب جيدًا للعملية التي اخترتها؟
- ما هو حجم إنتاجك؟ الإنتاج بكميات كبيرة يفضّل درجات القطع الحر.
الخطوة 2: طابق المتطلبات مع فئة الفولاذ الكربوني
بمجرد فهم متطلباتك، طابقها مع الفئة المناسبة:
- الفولاذ منخفض الكربون (مثل 1018): اختر هذا إذا كنت بحاجة إلى قابلية لحام ممتازة، وقابلية تشكيل جيدة، وقوة معتدلة. مثالي للإطارات الهيكلية والحوامل والأجزاء التي ستُ weld بشكل مكثف.
- الفولاذ متوسط الكربون (مثل 1045): اختر هذا إذا كنت بحاجة إلى قوة أعلى، ومقاومة للتآكل، والقدرة على المعالجة الحرارية. مثالي للأعمدة والمحاور والتروس والمكونات الهيدروليكية.
- الفولاذ عالي الكربون (مثل 1060): اختر هذا فقط إذا كانت مقاومة التآكل والصلابة أمرًا بالغ الأهمية ويمكنك قبول قابلية تصنيع منخفضة. مثالي لأدوات القطع والزنبركات ومكونات التآكل عالية الإجهاد.
- الفولاذ سهل القطع (مثل 1215): اختر هذا للإنتاج بكميات كبيرة حيث تكون سرعة التصنيع وعمر الأداة هما الشاغلان الأساسيان. مثالي للمثبتات والتجهيزات ومكونات الطاقة السائلة.
الخطوة 3: ضع في الاعتبار صورة التكلفة الكاملة
لا تقع في خطأ اختيار أرخص مادة خام دون مراعاة تكاليف التشغيل الآلي. فالدرجة الأغلى قليلاً التي تُشغَّل بشكل أسرع وباهتراء أقل للأدوات قد تكون في الواقع أكثر فعالية من حيث التكلفة على المدى الطويل. وكما يلاحظ أحد مصادر الصناعة: “الخيار الأفضل هو الذي يلبي متطلبات تطبيقك المحدد من حيث القوة ومقاومة البلى والتكلفة”.
لماذا تتشارك مع Jucheng Precision لتلبية احتياجاتك في تشغيل الفولاذ الكربوني
فهم النظرية الكامنة وراء تصنيع الفولاذ الكربوني أمر يختلف تمامًا عن تنفيذها باستمرار وعلى نطاق واسع وبتفاوتات ضيقة. وهنا تأتي Jucheng Precision بقيمة كبيرة لسلسلة التوريد الخاصة بك.
تعمل Jucheng Precision كشريك معتمد وفق IATF 16949 وISO 13485، مع قدرة تصنيعية هائلة تشمل أكثر من 150 آلة CNC (بما في ذلك أكثر من 25 مركزًا خماسي المحاور)، وأكثر من 30 وحدة لتصنيع الصفائح المعدنية، وأكثر من 50 نظام طباعة ثلاثية الأبعاد صناعي، وأكثر من 35 مكبس حقن. تتيح لهم هذه القدرة الواسعة التعامل مع مشاريع من أي حجم، من النماذج الأولية السريعة إلى دورات الإنتاج بكميات كبيرة.
عندما يتعلق الأمر بـ تصنيع الفولاذ الكربوني بتقنية CNC, تتجلى خبرة Jucheng في فهمهم التفصيلي لسلوك المواد. فهم يعالجون مجموعة واسعة من درجات الفولاذ الكربوني، بما في ذلك الفولاذ الطري (1018، 1042، A36)، والفولاذ الكربوني المتوسط (1045، C45، EN8)، ودرجات أعلى مثل EN16 وEN24T وEN29 وEN39. ولكل درجة، يطبقون استراتيجيات تشغيل آلي محسّنة توازن بين السرعة والجودة وعمر الأداة.
بالنسبة لمكونات AISI 1045، تقدم Jucheng قدرات متخصصة تشمل الخراطة الدقيقة بتفاوتات ضيقة في الانحراف، والتقسية الكاملة والتقسية بالحث لتحقيق صلابة سطحية تصل إلى 55 HRC، والتجليخ الأسطواني لمطابقات H7/g6، وإجراءات لحام مضبوطة لمنع تشقق منطقة التأثر الحراري. ويفضل مشغلو الآلات لديها الفولاذ 1045 على الدرجات منخفضة الكربون “الأكثر التصاقًا” بسبب تكسّر الرقائق المتوقع وسلوك التشغيل الآلي المستقر.
للإنتاج بكميات كبيرة، تستفيد Jucheng من أسطولها من المخارط السويسرية عالية السرعة ومراكز الخراطة الآلية للدفع بدرجات التشغيل الحر مثل 1215 إلى حدودها القصوى، مما يوفر أجزاء منخفضة التكلفة بشكل استثنائي دون التضحية بالسلامة الأبعادية. ويتيح التحكم المتوقع في الرقائق لهذه المواد التصنيع “بدون إشراف”، مما يقلل تكاليف العمالة ويزيد الإنتاجية.
إلى جانب التشغيل الآلي، توفر Jucheng شهادات مواد كاملة مع كل دفعة، مما يضمن أنك تعمل وفق خط أساس معروف ومعتمد. ويضيف أكثر من 190 متخصصًا ماهرًا لديها، بما في ذلك أكثر من 30 مهندسًا أول بخبرة تتجاوز 13 عامًا، خبرة عميقة إلى كل مشروع. وهذا المزيج من المعدات والخبرة وأنظمة الجودة يجعل Jucheng شريكًا موثوقًا لـ تصنيع الفولاذ الكربوني المكونات في قطاعات السيارات والهيدروليك والآلات الصناعية وغيرها من القطاعات الصعبة.
للعملاء الذين يبحثون عن carbon steel Malaysia خدمات التشغيل الآلي، تقدم Jucheng معايير الجودة العالمية والاستجابة المحلية التي يحتاجها مسؤولو المشتريات. ويبسّط نهجهم المتكامل—من اختيار المواد والتشغيل الآلي مرورًا بالمعالجة الحرارية والتشطيب—سلسلة التوريد ويقلل عبء التنسيق على فريقك.
الأسئلة الشائعة حول تشغيل الفولاذ الكربوني
1. هل يمكنك قطع الفولاذ الكربوني بأدوات CNC القياسية؟
نعم، يمكنك قطع الفولاذ الكربوني بأدوات CNC القياسية، لكن متطلبات الأدوات المحددة تعتمد على الدرجة. يمكن تشغيل الفولاذ منخفض الكربون مثل 1018 بأدوات من الفولاذ عالي السرعة أو الكربيد. أما الفولاذ المتوسط وعالي الكربون فيتطلب عادةً إدراجات كربيد بطلاءات مناسبة (CVD أو PVD) لتحمل قوى القطع ودرجات الحرارة الأعلى. والفولاذ سهل التشغيل مثل 1215 هو الأسهل في القطع ويمكن تشغيله بسرعات أعلى مع عمر أداة ممتاز.
2. كيف تقطع الفولاذ الكربوني دون إتلاف الأدوات؟
يتطلب قطع الفولاذ الكربوني دون إتلاف الأدوات الانتباه إلى ثلاثة عوامل: السرعة، والتغذية، وسائل التبريد. ابدأ بمعاملات متحفظة واضبطها بناءً على ملاحظات تآكل الأداة. استخدم أدوات كربيد مطلية مناسبة لدرجة المادة. اضمن توصيل سائل التبريد بشكل كافٍ إلى منطقة القطع للتحكم في الحرارة. والأهم من ذلك، لا تدع الأداة تتوقف داخل القطع — فالقُطوع المتقطعة أو علامات التوقف يمكن أن تسبب فشلاً سريعاً للأداة.
3. ما الفرق بين تشغيل الفولاذ المقاوم للصدأ والفولاذ الكربوني؟
الفروق الأساسية هي التكلفة وقابلية التشغيل ومقاومة التآكل. الفولاذ الكربوني أقل تكلفة، ويُشغَّل بشكل أسرع، ويسبب تآكلاً أقل للأدوات، لكنه عرضة للصدأ. يوفر الفولاذ المقاوم للصدأ مقاومة فائقة للتآكل لكنه أقسى على الأدوات، ويتطلب سرعات قطع أبطأ، وأكثر عرضة للتصلد بالتشكيل. يعتمد الاختيار بينهما على ما إذا كانت مقاومة التآكل أو الفعالية من حيث التكلفة أكثر أهمية لتطبيقك.
4. أي درجة من الفولاذ الكربوني هي الأسهل في التشغيل؟
درجات القطع الحر مثل AISI 1215 هي الأسهل في التشغيل. تحتوي على كبريت وفوسفور مضافين يعملان ككسّارات للرايش ومواد تشحيم، مما يقلل قوى القطع ويطيل عمر الأداة. من بين الدرجات القياسية، الفولاذ منخفض الكربون مثل 1018 أسهل في التشغيل من الفولاذ متوسط أو عالي الكربون، رغم أنه ينتج رايشاً طويلاً وخيطياً قد يكون صعب الإدارة في الإنتاج الآلي.
5. هل تشغيل الفولاذ الكربوني أكثر تكلفة من الألومنيوم؟
نعم، عادةً ما يكون تشغيل الفولاذ الكربوني أكثر تكلفة من تشغيل الألومنيوم. تشير المصادر الصناعية إلى أن الفولاذ الكربوني يضيف 30–50% على الألومنيوم في تكلفة التشغيل. تعكس التكلفة الأعلى زيادة قوى القطع وتآكل الأدوات ومتطلبات الطاقة المرتبطة بتشغيل الفولاذ. ومع ذلك، يوفر الفولاذ الكربوني قوة ومقاومة تآكل فائقة، مما يجعله المادة المفضلة للعديد من التطبيقات الميكانيكية رغم تكلفة التشغيل الأعلى.
6. ما سرعة القطع التي يجب أن أستخدمها لتشغيل الفولاذ الكربوني؟
تختلف سرعات القطع حسب الدرجة والأدوات. بالنسبة لأدوات الكربيد، سرعات البدء الموصى بها هي: الفولاذ منخفض الكربون 40–140 SFM، الفولاذ متوسط الكربون 70–120 SFM، الفولاذ عالي الكربون 65–100 SFM، وفولاذ القطع الحر 100–150 SFM. هذه نقاط بداية — قد تحتاج إلى الضبط بناءً على ماكينتك وأدواتك وهندسة القطعة المحددة.
7. هل يمكن تشغيل الفولاذ الكربوني جافاً؟
يمكن تشغيل بعض أنواع الفولاذ الكربوني جافاً، لكنه غير موصى به لمعظم تطبيقات الإنتاج. يولد التشغيل الجاف درجات حرارة أعلى تسرّع تآكل الأداة وقد تؤثر على جودة القطعة. يُوصى عموماً باستخدام سائل التبريد للتحكم في الحرارة وطرد الرايش وتحسين تشطيب السطح. الاستثناء هو فولاذ القطع الحر، الذي يولد حرارة أقل وقد يكون مناسباً للتشغيل الجاف في بعض التطبيقات.
8. كيف أمنع الصدأ على قطع الفولاذ الكربوني المشغّلة؟
يتطلب منع الصدأ على قطع الفولاذ الكربوني المشغّلة حماية سطحية. تشمل الخيارات التزييت أو تطبيق طلاءات مانعة للصدأ فور التشغيل، أو الطلاء الكهربائي (الزنك أو النيكل أو الكروم)، أو الدهان، أو الطلاء بالمسحوق. للقطع التي ستُخزَّن أو تُشحَن، استخدم تغليف مثبطات التآكل البخارية (VCI). تعتمد طريقة الحماية المحددة على بيئة التطبيق وتشطيب السطح المطلوب.
الخاتمة: تحويل تحديات خراطة الفولاذ الكربوني إلى ميزة تنافسية
تشغيل الفولاذ الكربوني تطرح تحديات حقيقية—تباين المواد، وتآكل الأدوات، وإدارة الحرارة، والحاجة إلى تخطيط دقيق للعمليات. لكن هذه التحديات ليست مستعصية على الحل. مع الاختيار الصحيح للمواد، ومعايير القطع المُحسَّنة، وشريك تصنيع ذي خبرة، يمكن للفولاذ الكربوني أن يقدم أداءً استثنائيًا بتكلفة تنافسية.
المفتاح هو التعامل مع كل مشروع بشكل منهجي. افهم الدرجة المحددة التي تعمل بها وخصائص قابليتها للتشغيل. اختر معايير القطع التي توازن بين معدل إزالة المواد وعمر الأداة. خطط لعمليات المعالجة الحرارية والتشطيب بالتسلسل الصحيح. واختر شريك تصنيع يمتلك المعدات والخبرة وأنظمة الجودة لتنفيذ مشروعك بشكل موثوق.
تجمع Jucheng Precision كل هذه العناصر معًا. مع أكثر من 150 آلة CNC، وخبرة عميقة في درجات الفولاذ الكربوني من 1018 إلى 1215 وما بعدها، وشهادات تشمل IATF 16949 وISO 13485، فإنها تقدم حلًا متكاملًا لـ تصنيع الفولاذ الكربوني بتقنية CNC المشاريع من أي حجم. نهجهم المتكامل—من النماذج الأولية عبر الإنتاج، بما في ذلك المعالجة الحرارية والتشطيب—يبسّط سلسلة التوريد الخاصة بك ويضمن جودة متسقة.
سواء كنت تصنع تفريز فولاذ الكربون مكونات لتطبيقات السيارات،, تصنّع الفولاذ عالي الكربون لأدوات مقاومة للتآكل، أو تستكشف الفولاذ الكربوني سهل التشغيل للإنتاج بكميات كبيرة، فإن المبادئ الواردة في هذا الدليل ستساعدك على اتخاذ قرارات مدروسة. وعندما تحتاج إلى شريك قادر على التنفيذ بدقة وموثوقية وفعالية من حيث التكلفة، فإن Jucheng Precision جاهزة للتسليم.
هل أنت مستعد لمناقشة مشروعك القادم لتشغيل الفولاذ الكربوني؟ اتصل بـ Jucheng Precision اليوم لطلب عرض سعر وتجربة الفرق الذي تصنعه الخبرة.