
Você tem um componente mecânico crítico na prancheta — talvez uma haste de pistão hidráulico para equipamentos pesados, um eixo automotivo de alta resistência ou uma engrenagem de precisão que precisa suportar milhares de horas de tensão rotacional. Você sabe que o aço carbono é a família de materiais certa para o trabalho, mas no momento em que começa a pesquisar usinagem de aço carbono, você se depara com uma parede de conselhos conflitantes. Um maquinista diz para usar altas velocidades e avanços agressivos; outro avisa que você vai queimar o ferramental em minutos. Algumas oficinas cotam um preço que parece razoável, enquanto outras cobram o dobro ou o triplo do custo. E, em algum lugar no fundo da sua mente, você se pergunta se o aço inoxidável não seria uma escolha melhor, afinal.
Esta é a realidade da usinagem CNC de aço carbono no cenário de manufatura atual. Não se trata simplesmente de colocar uma barra de aço em um torno e apertar “start”. Trata-se de entender as sutis diferenças metalúrgicas entre os graus, selecionar os parâmetros de corte corretos, gerenciar o calor e o desgaste da ferramenta e — talvez o mais importante — encontrar um parceiro de usinagem que realmente entenda como extrair o melhor desempenho desse material versátil, mas exigente.
Este guia aborda os pontos problemáticos mais comuns que engenheiros e gerentes de compras enfrentam ao usinagem de aço carbono. Vamos percorrer o cenário dos problemas, explorar a ciência por trás das soluções e mostrar como tomar decisões informadas que equilibram qualidade, custo e prazos de entrega. Seja você usinando aço doce para suportes estruturais ou usinando aço de alto carbono para componentes resistentes ao desgaste, os princípios aqui descritos ajudarão você a navegar pelas complexidades com confiança.
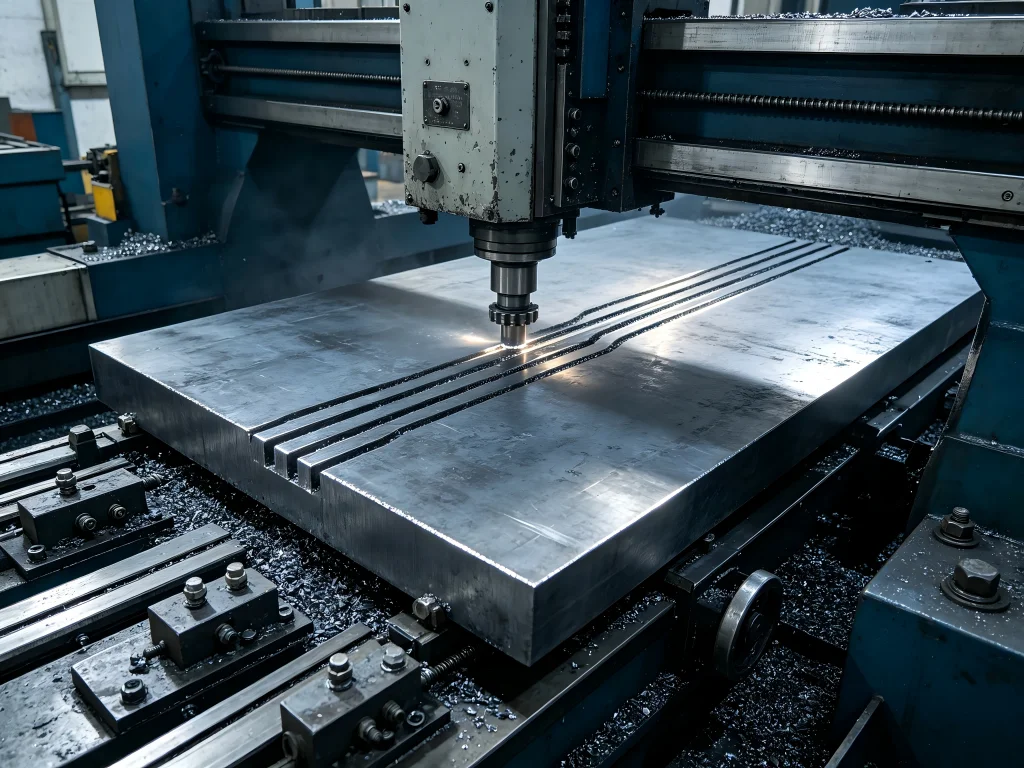
O Problema: Por Que a Usinagem de Aço Carbono Pode Ser um Pesadelo
Vamos começar com um cenário que se repete nas oficinas de usinagem todos os dias. Um fabricante recebe um pedido de 5.000 eixos de precisão feitos de aço carbono médio AISI 1045. A equipe de engenharia seleciona uma oficina CNC de renome, envia os arquivos CAD e espera uma produção tranquila. Três semanas depois, recebem uma ligação: o projeto está atrasado, os custos de ferramental estouraram o orçamento e o acabamento superficial das primeiras 200 peças não atende à especificação.
O que deu errado? A resposta geralmente está em uma das várias armadilhas comuns que assombram usinagem de aço carbono projetos.
Armadilha 1: Entender mal o comportamento do material
O aço carbono não é um único material — é uma família de ligas com características de usinagem vastamente diferentes. Aços de baixo carbono como o 1018 são macios e dúcteis, produzindo cavacos longos e fibrosos que são difíceis de quebrar e podem causar “ninhos de pássaro” ao redor da ferramenta de corte. Aços de médio carbono como o 1045 oferecem melhor resistência e controle de cavacos, mas exigem mais potência de corte e geram mais calor. Aços de alto carbono proporcionam excelente resistência ao desgaste, mas tornam-se frágeis e cada vez mais difíceis de usinar. Escolher o grau errado para sua aplicação — ou não ajustar sua estratégia de usinagem de acordo — é uma receita para o desastre.
Armadilha 2: Subestimar o desgaste da ferramenta
Um usuário do Reddit compartilhou recentemente sua frustração: “Tentei rodar um lote de eixos 1045 em nosso torno CNC antigo, e consumimos três caixas de insertos em um único turno. O material simplesmente devora as ferramentas.” Isso não é exagero. Quando usinagem de aço carbono, o desgaste de cratera é o modo normal de falha da ferramenta — mas se você não gerenciar corretamente as velocidades de corte, as taxas de avanço e o fornecimento de refrigerante, o superaquecimento pode causar falhas imprevisíveis e catastróficas da ferramenta. Como observou um maquinista no Practical Machinist: “O aço de baixo carbono/aço macio é o seu material mais versátil… mas você tem que respeitar seus limites”.
Armadilha 3: Ignorar os requisitos de tratamento térmico
Muitos engenheiros especificam peças de aço carbono sem considerar o tratamento térmico que pode ser necessário para alcançar as propriedades mecânicas desejadas. O AISI 1045, por exemplo, responde bem à têmpera por completo e à têmpera por indução — mas se você usinar as peças primeiro e depois tratá-las termicamente, pode encontrar distorção, mudanças dimensionais ou trincas superficiais. Por outro lado, se você tratar termicamente antes de usinar, estará trabalhando com um material mais duro que acelera o desgaste da ferramenta. Acertar essa sequência exige planejamento cuidadoso e experiência.
Armadilha 4: Comparar laranjas com bananas em custo
O aço carbono é frequentemente escolhido por ser mais acessível que o aço inoxidável — tipicamente custando $500–800 por tonelada em comparação com $1.500–3.000+ para o inoxidável. Mas o custo do material é apenas parte da equação. Se o seu processo de usinagem é ineficiente, com altos custos de ferramentas, taxas excessivas de refugo e tempos de ciclo longos, o custo total por peça pode rapidamente ultrapassar o que você pagaria por um material mais caro, porém mais fácil de usinar. Uma fonte do setor observa que o aço carbono adiciona 30–50% sobre o alumínio no custo de usinagem, enquanto o aço inoxidável adiciona 100–150%. O segredo é otimizar o processo, não apenas escolher a matéria-prima mais barata.
A solução: uma abordagem sistemática para usinar aço carbono
A boa notícia é que esses problemas são solucionáveis. Usinar aço carbono com sucesso se resume a três fatores interconectados: seleção de material, otimização de processo e capacidade do parceiro. Vamos examinar cada um em detalhes.
Entendendo a Família dos Aços Carbono
Antes de usinar aço carbono de forma eficaz, você precisa entender com o que está trabalhando. O aço carbono é categorizado pelo teor de carbono, que influencia diretamente a usinabilidade, a resistência e a resposta ao tratamento térmico.
Aço Carbono Baixo (Aço Doce)
Graus como AISI 1018 e A36 contêm até 0,25% de carbono. Esses materiais são macios, dúcteis e altamente soldáveis. Eles são os cavalos de batalha da fabricação geral e das aplicações estruturais. No entanto, seu baixo teor de carbono os torna “pegajosos” para usinar—eles produzem cavacos longos e contínuos que podem se enrolar nas ferramentas e nos dispositivos de fixação. Isso torna a produção automatizada de alto volume desafiadora sem estratégias adequadas de quebra de cavacos.
Quando usinando aço doce, os maquinistas frequentemente preferem insertos de metal duro revestidos com geometrias especializadas de quebra-cavacos. A maciez do material significa que você pode operar em velocidades mais altas, mas deve gerenciar cuidadosamente a evacuação de cavacos para evitar interrupções na produção.
Aço de Médio Carbono
O AISI 1045 é o padrão da indústria para aço carbono médio, com aproximadamente 0,45% de teor de carbono. Esse grau oferece um salto significativo em resistência em relação às alternativas de baixo carbono—resistência à tração de aproximadamente 570 MPa em seu estado normalizado, quase 30% maior que o aço doce. Ele também responde bem ao tratamento térmico, permitindo alcançar dureza superficial de até 55 HRC por meio de têmpera por indução.
Do ponto de vista da usinabilidade, o 1045 é frequentemente preferido em relação aos graus de baixo carbono “mais pegajosos”. Ele produz cavacos nítidos em forma de C que são facilmente evacuados da zona de corte. O material é mais rígido, tornando-o menos propenso à vibração (chatter) durante operações de torneamento em barramento longo. Com o ferramental certo—tipicamente insertos de metal duro revestidos por CVD—você pode alcançar acabamentos superficiais de Ra 0,8 diretamente do torno.
No entanto, o 1045 exige mais potência para usinar do que o 1018, e gera mais calor. O fornecimento adequado de refrigerante e as montagens rígidas são essenciais para manter a vida útil da ferramenta e a precisão dimensional.
Aço Carbono Alto
Graus com teor de carbono acima de 0,60% se enquadram na categoria de alto carbono. Esses materiais proporcionam excelente dureza e resistência ao desgaste, mas são mais frágeis e significativamente mais difíceis de usinar. Eles são tipicamente usados para aplicações como ferramentas de corte, molas e componentes de desgaste de alta tensão.
Quando usinando aço de alto carbono, você deve reduzir as velocidades de corte, usar ferramental robusto com revestimentos apropriados e frequentemente realizar a usinagem no estado recozido (amolecido) antes do tratamento térmico final.
Aço Carbono de Corte Fácil
Graus como o AISI 1215 são especificamente projetados para produção em alta velocidade. Eles contêm enxofre e fósforo adicionados, que formam inclusões microscópicas de sulfeto de manganês que atuam como lubrificantes internos e quebra-cavacos. Isso reduz significativamente as forças de corte, diminui a geração de calor e permite a manufatura “lights-out”, onde o risco de falha da ferramenta ou de problemas relacionados a cavacos é quase eliminado.
Os aços de corte fácil são classificados com índices de usinabilidade de 70% a 220% em comparação com os aços carbono padrão. Eles são a escolha preferida para peças torneadas de alto volume, como fixadores, conexões e componentes de potência fluida.
Otimização dos Parâmetros de Corte
Depois de selecionar o grau correto, o próximo passo é ajustar seus parâmetros de corte. A tabela abaixo fornece pontos de partida recomendados para diferentes categorias de aço-carbono ao usar ferramentas de metal duro.
| Categoria do Material | Graus de Exemplo | Velocidade de Corte (SFM) | Taxa de Avanço (IPR) | Classificação de Maquinabilidade |
|---|---|---|---|---|
| Aço de Baixo Carbono | 1018, A36 | 40-140 | 0.008-0.020 | ~65% |
| Aço de Médio Carbono | 1045, C45 | 70-120 | 0.010-0.025 | ~55% |
| Aço Carbono Alto | 1060, 1095 | 65-100 | 0.008-0.018 | ~45% |
| Aço de Corte Fácil | 1215, 11L17 | 100-150 | 0.012-0.030 | ~100%+ |
Fontes: Open Oregon Pressbooks, Haas Automation
Estes são pontos de partida, não regras absolutas. Como observa um especialista em CNC, “Uma abordagem metódica é a melhor: comece com parâmetros recomendados de uma fonte confiável, faça um corte de teste, observe os resultados e faça pequenos ajustes incrementais até que o processo esteja estável e eficiente”.
Quando fresamento de aço-carbono, princípios semelhantes se aplicam. A profundidade de corte para operações de acabamento normalmente varia entre 0,030 e 0,075 polegadas. O segredo é manter o equilíbrio entre a taxa de remoção de material e a vida útil da ferramenta — forçar demais economiza tempo de ciclo, mas aumenta os custos de ferramentas; ser conservador demais prolonga a vida útil da ferramenta, mas eleva o custo por peça.
Gerenciamento do Desgaste da Ferramenta e do Calor
O desgaste da ferramenta é o maior fator de custo em usinagem CNC de aço carbono. Compreender os mecanismos de desgaste e como mitigá-los é essencial para uma produção lucrativa.
O desgaste de cratera é o modo de falha normal ao usinar aços-carbono e aços-liga. Ele ocorre na face de saída da ferramenta de corte, onde o cavaco desliza sobre a pastilha. As altas temperaturas e pressões nessa zona fazem com que o material da ferramenta se dissolva e se eroda com o tempo. O desgaste de cratera é previsível e gerenciável — você pode planejar as trocas de ferramenta com base no número de peças produzidas.
O superaquecimento, por outro lado, é um modo de falha imprevisível que pode arruinar ferramentas e peças em um instante. Ele ocorre quando as temperaturas de corte excedem os limites térmicos da ferramenta, causando degradação rápida, lascamento da aresta ou até mesmo fratura catastrófica da pastilha. A solução é tripla:
- Melhorar o fornecimento de refrigerante: O refrigerante de alta pressão direcionado com precisão para a zona de corte pode reduzir drasticamente as temperaturas e remover as aparas.
- Selecionar revestimentos de ferramentas adequados: Revestimentos modernos como AlTiN e TiCN proporcionam excelente resistência ao calor e ao desgaste.
- Ajustar os parâmetros de corte: Reduzir a velocidade ou o avanço quando você vê sinais de superaquecimento pode salvar a ferramenta e a peça.
Um fator frequentemente negligenciado é a presença de carepa de laminação na matéria-prima. Pesquisas mostraram que a carepa de laminação reduz significativamente a vida útil da ferramenta em comparação com a usinagem do material base sob condições idênticas. Os óxidos de ferro na carepa de laminação têm valores de microdureza em torno de 1030 DPH, tornando-os altamente abrasivos. Se você estiver usinando aço carbono laminado a quente com carepa de laminação intacta, pode ser necessário reduzir as velocidades de corte ou usar ferramentas mais resistentes ao desgaste.
Considerações sobre Tratamento Térmico
O tratamento térmico adiciona outra camada de complexidade ao usinagem de aço carbono. A sequência de operações—se você usina antes ou depois do tratamento térmico—tem um impacto profundo no custo, na qualidade e no prazo de entrega.
Para aços de médio carbono como o 1045, a abordagem típica é usinar a peça na condição normalizada ou laminada a quente, depois realizar o tratamento térmico para atingir a dureza desejada, seguido de retificação de acabamento para atingir as tolerâncias dimensionais finais. Essa sequência permite usinar o material quando ele está relativamente macio (reduzindo o desgaste da ferramenta e o tempo de ciclo) enquanto ainda atinge as propriedades mecânicas exigidas para a aplicação.
No entanto, essa abordagem requer planejamento cuidadoso. O tratamento térmico pode causar distorção, então você deve deixar sobremetal suficiente para a retificação pós-tratamento térmico. A têmpera por indução é frequentemente preferida para eixos porque minimiza a distorção em comparação com a têmpera em forno.
Se a soldagem for necessária, os aços com maior teor de carbono apresentam desafios adicionais. O AISI 1045, por exemplo, é suscetível a trincas na zona afetada pelo calor se resfriado muito rapidamente após a soldagem. O pré-aquecimento a 200°C–300°C é obrigatório para soldas estruturais, seguido de resfriamento pós-soldagem controlado.
Aços de baixo carbono como o 1018 são muito mais tolerantes nesse aspecto. Eles podem ser soldados usando quase qualquer processo padrão—MIG, TIG ou Eletrodo Revestido—sem risco significativo de fragilidade na junta soldada.
Fazendo a Escolha Certa: Aço Carbono vs. Aço Inoxidável
Uma pergunta frequente nos fóruns de usinagem é se deve escolher aço carbono ou aço inoxidável para uma determinada aplicação. A resposta depende das suas prioridades.
O aço carbono leva vantagem em custo e usinabilidade. Os custos de matéria-prima são significativamente menores—$500–800 por tonelada em comparação com $1.500–3.000+ para o inoxidável. O aço carbono também é usinado mais rapidamente e causa menos desgaste da ferramenta, reduzindo os custos gerais de produção. Como disse um usuário do Reddit, “Eu usino aço doce o tempo todo para protótipos—é acessível e perdoa erros de iniciante”.
O aço inoxidável oferece resistência superior à corrosão e uma aparência mais atraente, mas vem com contrapartidas. É mais agressivo para as ferramentas, exige velocidades de corte mais lentas e é mais propenso ao encruamento. Como observou outro maquinista, “O inoxidável é um pouco mais difícil de usinar por causa da camada de óxido de cromo que o torna resistente à ferrugem”.
A escolha, em última análise, resume-se aos requisitos da sua aplicação. Se a resistência à corrosão for crítica—por exemplo, em equipamentos de processamento de alimentos ou ambientes marinhos—o aço inoxidável pode valer o custo extra. Se resistência, resistência ao desgaste e custo-benefício forem as suas principais preocupações, o aço carbono é o claro vencedor.
Para aplicações na Malásia e em outros climas tropicais, a corrosão é uma preocupação legítima. No entanto, tratamentos de superfície adequados—como galvanoplastia, pintura ou oleamento—podem proteger componentes de aço carbono na maioria das aplicações internas e externas protegidas. A palavra-chave carbon steel Malaysia aparece frequentemente em pesquisas de profissionais de compras que procuram fornecedores locais que entendam essas considerações ambientais.
Como Escolher o Grau de Aço Carbono Certo para o Seu Projeto de CNC
Selecionar o grau certo é uma das decisões mais críticas que você tomará. A escolha errada pode levar à falha da peça, a custos de usinagem excessivos ou a ambos. Aqui está uma estrutura prática para tomar a decisão:
Passo 1: Defina os Requisitos da Sua Aplicação
Comece listando os requisitos da sua peça. Pense em dureza, flexibilidade, resistência, resistência ao desgaste e custo. Pergunte a si mesmo:
- Que cargas a peça sofrerá? Estáticas, dinâmicas ou de impacto?
- A peça precisa resistir ao desgaste? Ela deslizará contra outras superfícies?
- A peça será soldada? Se sim, a soldabilidade é um fator crítico.
- A peça requer tratamento térmico? Se sim, quais graus respondem bem ao processo escolhido?
- Qual é o seu volume de produção? Produções de alto volume favorecem os aços de corte fácil.
Etapa 2: Corresponda os requisitos à categoria de aço carbono
Depois de entender seus requisitos, corresponda-os à categoria apropriada:
- Aço carbono baixo (ex.: 1018): Escolha este se você precisa de excelente soldabilidade, boa conformabilidade e resistência moderada. Ideal para estruturas, suportes e peças que serão soldadas extensivamente.
- Aço carbono médio (ex.: 1045): Escolha este se você precisa de maior resistência, resistência ao desgaste e capacidade de tratamento térmico. Ideal para eixos, semi-eixos, engrenagens e componentes hidráulicos.
- Aço carbono alto (ex.: 1060): Escolha este somente se a resistência ao desgaste e a dureza forem primordiais e você puder aceitar usinabilidade reduzida. Ideal para ferramentas de corte, molas e componentes de desgaste de alta tensão.
- Aço de corte fácil (ex.: 1215): Escolha este para produção de alto volume, onde a velocidade de usinagem e a vida útil da ferramenta são as principais preocupações. Ideal para fixadores, conexões e componentes de potência fluida.
Etapa 3: Considere o quadro completo de custos
Não cometa o erro de escolher a matéria-prima mais barata sem considerar os custos de usinagem. Um grau ligeiramente mais caro que se usina mais rápido e com menos desgaste da ferramenta pode, na verdade, ser mais econômico a longo prazo. Como observa uma fonte do setor, “A melhor escolha é aquela que atende aos requisitos de resistência, resistência ao desgaste e custo da sua aplicação específica”.
Por que fazer parceria com a Jucheng Precision para suas necessidades de usinagem de aço carbono
Entender a teoria por trás de usinagem de aço carbono é uma coisa; executá-lo de forma consistente, em escala, com tolerâncias apertadas, é algo completamente diferente. É aqui que a Jucheng Precision agrega valor significativo à sua cadeia de suprimentos.
A Jucheng Precision atua como parceira certificada IATF 16949 e ISO 13485, com uma potência de fabricação que inclui mais de 150 máquinas CNC (incluindo mais de 25 centros de 5 eixos), mais de 30 unidades de fabricação de chapas metálicas, mais de 50 sistemas industriais de impressão 3D e mais de 35 prensas de injeção. Essa capacidade extensa permite que eles lidem com projetos de qualquer escala, desde protótipos rápidos até produções de alto volume.
Quando se trata de usinagem CNC de aço carbono, a expertise da Jucheng é evidente em seu entendimento detalhado do comportamento dos materiais. Eles processam uma ampla variedade de graus de aço carbono, incluindo aço doce (1018, 1042, A36), aço carbono médio (1045, C45, EN8) e graus superiores como EN16, EN24T, EN29 e EN39. Para cada grau, eles aplicam estratégias de usinagem otimizadas que equilibram velocidade, qualidade e vida útil da ferramenta.
Para componentes em AISI 1045, a Jucheng oferece capacidades especializadas, incluindo torneamento de precisão com tolerâncias apertadas de excentricidade, têmpera plena e têmpera por indução para atingir dureza superficial de até 55 HRC, retificação cilíndrica para ajustes H7/g6 e procedimentos de soldagem controlados para evitar trincas na zona afetada pelo calor. Seus operadores de usinagem preferem o 1045 aos graus de baixo carbono “mais pegajosos” devido à sua fratura de cavaco previsível e comportamento de usinagem estável.
Para produção de alto volume, a Jucheng aproveita sua frota de tornos suíços de alta velocidade e centros de torneamento automatizados para levar graus de usinagem livre como o 1215 aos seus limites, entregando peças de custo excepcionalmente baixo sem sacrificar a integridade dimensional. O controle previsível de cavacos desses materiais permite a fabricação “sem operador”, reduzindo custos de mão de obra e aumentando a produtividade.
Além da usinagem, a Jucheng fornece certificações completas de materiais com cada lote, garantindo que você esteja trabalhando com uma base conhecida e certificada. Seus mais de 190 profissionais qualificados, incluindo mais de 30 engenheiros seniores com mais de 13 anos de experiência, trazem profunda expertise para cada projeto. Essa combinação de equipamentos, expertise e sistemas de qualidade torna a Jucheng uma parceira confiável para usinagem de aço carbono componentes nos setores automotivo, hidráulico, de máquinas industriais e outros setores exigentes.
Para clientes que buscam carbon steel Malaysia serviços de usinagem, a Jucheng oferece os padrões globais de qualidade e a capacidade de resposta local que os profissionais de compras exigem. Sua abordagem integrada — desde a seleção de materiais e usinagem até o tratamento térmico e acabamento — simplifica a cadeia de suprimentos e reduz a carga de coordenação sobre sua equipe.
Perguntas Frequentes Sobre Usinagem de Aço Carbono
1. É possível cortar aço carbono com ferramentas CNC padrão?
Sim, é possível cortar aço carbono com ferramentas CNC padrão, mas os requisitos específicos de ferramental dependem do grau. Aços de baixo carbono como o 1018 podem ser usinados com ferramentas de aço rápido ou metal duro. Aços de médio e alto carbono normalmente exigem insertos de metal duro com revestimentos apropriados (CVD ou PVD) para suportar as maiores forças e temperaturas de corte. Aços de usinagem livre como o 1215 são os mais fáceis de cortar e podem ser operados em velocidades mais altas com excelente vida útil da ferramenta.
2. Como cortar aço carbono sem danificar as ferramentas?
Cortar aço carbono sem danificar as ferramentas exige atenção a três fatores: velocidade, avanço e refrigerante. Comece com parâmetros conservadores e ajuste com base nas observações de desgaste da ferramenta. Use ferramental de metal duro revestido apropriado para o grau do material. Garanta fornecimento adequado de refrigerante à zona de corte para controlar o calor. E, mais importante, não deixe a ferramenta permanecer parada no corte — cortes interrompidos ou marcas de permanência podem causar falha rápida da ferramenta.
3. Qual é a diferença entre usinar aço inoxidável e aço carbono?
As principais diferenças são custo, usinabilidade e resistência à corrosão. O aço carbono é menos dispendioso, usina mais rapidamente e causa menos desgaste da ferramenta, mas é suscetível à ferrugem. O aço inoxidável oferece resistência superior à corrosão, mas é mais duro para as ferramentas, exige velocidades de corte mais lentas e é mais propenso ao encruamento. A escolha entre eles depende de se a resistência à corrosão ou a relação custo-benefício é mais importante para a sua aplicação.
4. Qual grau de aço carbono é mais fácil de usinar?
Os graus de corte livre como o AISI 1215 são os mais fáceis de usinar. Eles contêm enxofre e fósforo adicionados que atuam como quebra-cavacos e lubrificantes, reduzindo as forças de corte e prolongando a vida útil da ferramenta. Entre os graus padrão, os aços de baixo carbono como o 1018 são mais fáceis de usinar do que os aços de médio ou alto carbono, embora produzam cavacos longos e fibrosos que podem ser desafiadores de gerenciar em produção automatizada.
5. A usinagem de aço carbono é mais cara que a de alumínio?
Sim, a usinagem de aço carbono é tipicamente mais cara que a usinagem de alumínio. Fontes do setor indicam que o aço carbono acrescenta 30–50% sobre o alumínio no custo de usinagem. O custo mais elevado reflete as maiores forças de corte, o desgaste da ferramenta e os requisitos de potência associados à usinagem do aço. No entanto, o aço carbono oferece resistência e resistência ao desgaste superiores, tornando-o o material de escolha para muitas aplicações mecânicas, apesar do custo de usinagem mais elevado.
6. Que velocidade de corte devo usar para usinar aço carbono?
As velocidades de corte variam conforme o grau e o ferramental. Para ferramental de metal duro, as velocidades iniciais recomendadas são: aço de baixo carbono 40–140 SFM, aço de médio carbono 70–120 SFM, aço de alto carbono 65–100 SFM e aço de corte livre 100–150 SFM. Estes são pontos de partida—pode ser necessário ajustá-los com base na sua máquina específica, ferramental e geometria da peça.
7. O aço carbono pode ser usinado a seco?
Alguns aços carbono podem ser usinados a seco, mas isso não é recomendado para a maioria das aplicações de produção. A usinagem a seco gera temperaturas mais altas que aceleram o desgaste da ferramenta e podem afetar a qualidade da peça. O fluido de corte é geralmente recomendado para gerenciar o calor, remover os cavacos e melhorar o acabamento superficial. A exceção são os aços de corte livre, que geram menos calor e podem ser adequados para usinagem a seco em algumas aplicações.
8. Como evito a ferrugem em peças de aço carbono usinadas?
Prevenir a ferrugem em peças de aço carbono usinadas requer proteção superficial. As opções incluem olear ou aplicar revestimentos anticorrosivos imediatamente após a usinagem, galvanoplastia (zinco, níquel ou cromo), pintura ou pintura a pó. Para peças que serão armazenadas ou enviadas, use embalagens com inibidores de corrosão por vapor (VCI). O método específico de proteção depende do ambiente da aplicação e do acabamento superficial exigido.
Conclusão: Transformando os Desafios do Aço Carbono em Vantagem Competitiva
Usinar aço carbono apresenta desafios reais—variabilidade do material, desgaste da ferramenta, gestão do calor e a necessidade de um planejamento cuidadoso do processo. Mas esses desafios não são intransponíveis. Com a seleção correta do material, parâmetros de corte otimizados e um parceiro de usinagem experiente, o aço carbono pode oferecer desempenho excepcional a um custo competitivo.
A chave é abordar cada projeto de forma sistemática. Compreenda o grau específico com o qual está trabalhando e suas características de usinabilidade. Selecione parâmetros de corte que equilibrem a taxa de remoção de material com a vida útil da ferramenta. Planeje o tratamento térmico e as operações de acabamento na sequência correta. E escolha um parceiro de usinagem com o equipamento, a experiência e os sistemas de qualidade para executar seu projeto de forma confiável.
A Jucheng Precision reúne todos esses elementos. Com mais de 150 máquinas CNC, profunda experiência em graus de aço carbono de 1018 a 1215 e além, e certificações incluindo IATF 16949 e ISO 13485, eles oferecem uma solução única para usinagem CNC de aço carbono projetos de qualquer escala. Sua abordagem integrada — da prototipagem à produção, incluindo tratamento térmico e acabamento — simplifica sua cadeia de suprimentos e garante qualidade consistente.
Se você está fresamento de aço-carbono componentes para aplicações automotivas, usinando aço de alto carbono para ferramentas resistentes ao desgaste, ou explorando aço carbono de corte livre para produção em alto volume, os princípios deste guia ajudarão você a tomar decisões informadas. E quando você precisar de um parceiro capaz de executar com precisão, confiabilidade e custo-benefício, a Jucheng Precision está pronta para entregar.
Pronto para discutir seu próximo projeto de usinagem de aço carbono? Entre em contato com a Jucheng Precision hoje para solicitar um orçamento e experimentar a diferença que a expertise faz.