
La trazabilidad dimensional y de material CNC es la cadena de evidencia que conecta una pieza enviada con el stock, la revisión del plano, la ruta de fabricación, los resultados de inspección y los registros de liberación utilizados para fabricarla. Permite al comprador moverse en ambas direcciones: desde una identidad de serie o lote hasta sus registros de origen, y desde un lote de material sospechoso o evento de proceso hacia adelante hasta cada pieza potencialmente afectada.
Esa cadena importa cuando las piezas parecen idénticas pero no tienen historias idénticas. Un certificado en una carpeta de compras no prueba qué barra produjo un componente en particular. Del mismo modo, un informe dimensional es débil si no puede vincularse al número de pieza, revisión, lote, etapa de inspección e instrumento o método correctos. La trazabilidad se vuelve útil solo cuando los eslabones sobreviven al corte del material, la división de lotes, el procesamiento externo, el retrabajo, la inspección, el embalaje y los pedidos repetidos.
Prueba del comprador: seleccione una pieza terminada y pida al proveedor que reconstruya su ruta. La respuesta debe identificar la definición de ingeniería aplicable, el lote de material, el lote de producción, los procesos especiales, la evidencia de inspección, el historial de disposición y el envío. Si la reconstrucción se basa en la memoria o en una colección dispersa de certificados, el sistema está registrando documentos en lugar de rastrear el producto.
Comience en la caja de envío y camine hacia atrás
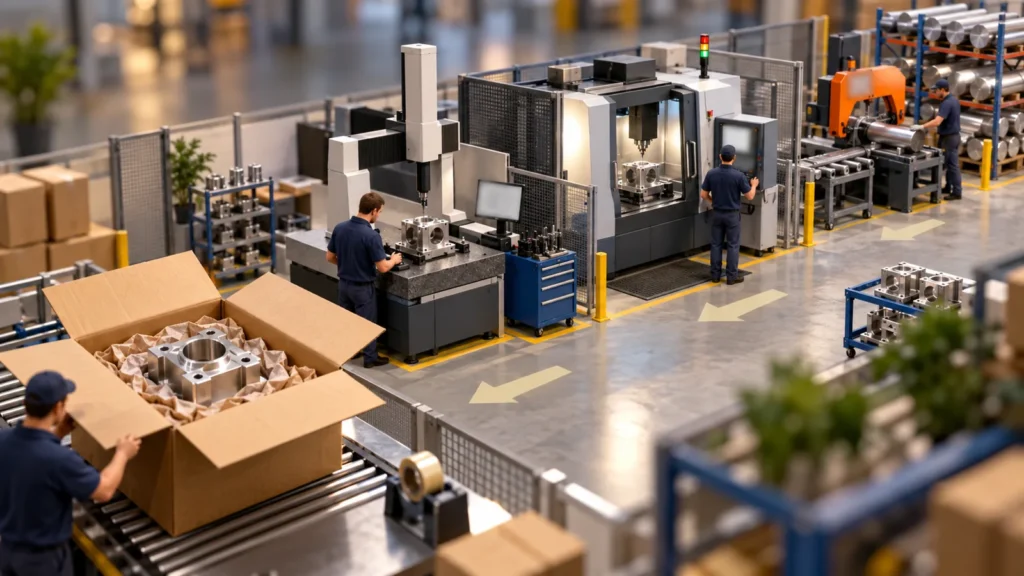
A practical audit starts with the physical item, not the supplier’s quality manual. The label, packing list, traveler, batch number, serial number, or other identifier should provide the first bridge to the production record. From there, the reviewer should be able to find the release inspection and determine which drawing and purchase-order requirements governed the lot.
The next steps move backward through machining, any outsourced process, material issue, and receiving. Each step should answer three questions: what was handled, which requirement applied, and what record proves the result. The purpose is not to create paperwork for every movement. It is to preserve identity at the moments when parts can be mixed, records can detach, or requirements can change.
| Punto de control hacia atrás | El registro debe establecer | Ruptura común en la cadena |
|---|---|---|
| Envío y embalaje | Número de pieza, revisión, cantidad, identidad de lote o serie, estado de liberación | Las cajas identifican al cliente pero no el lote de producción. |
| Inspección final | Pieza o muestra medida, revisión del plano, características, resultados, disposición | Existe un informe pero no tiene referencia de lote. |
| Postprocesamiento | Especificación del proceso, lote del proveedor, certificado, cantidad enviada y devuelta | El certificado no se puede vincular a las piezas exactas. |
| Producción CNC | Hoja de ruta, revisión del programa o de la ruta, identidad de la máquina/configuración cuando sea necesario | Las piezas de configuraciones separadas se combinan sin distinción. |
| Emisión de material | Grado, condición, identidad del stock, referencia de colada o lote, cantidad emitida | La marca original de la barra desaparece después del corte. |
| Recepción de material | Requisito de compra, certificado del proveedor, identidad recibida y aceptación | El certificado se archiva, pero el stock entrante nunca se vinculó positivamente con él. |
Este recorrido inverso expone rápidamente los puentes faltantes. También distingue la trazabilidad de la retención de documentos: conservar un certificado durante diez años tiene poco valor si nadie puede demostrar qué componentes mecanizados cubre.
La identidad del material debe sobrevivir al primer corte de sierra
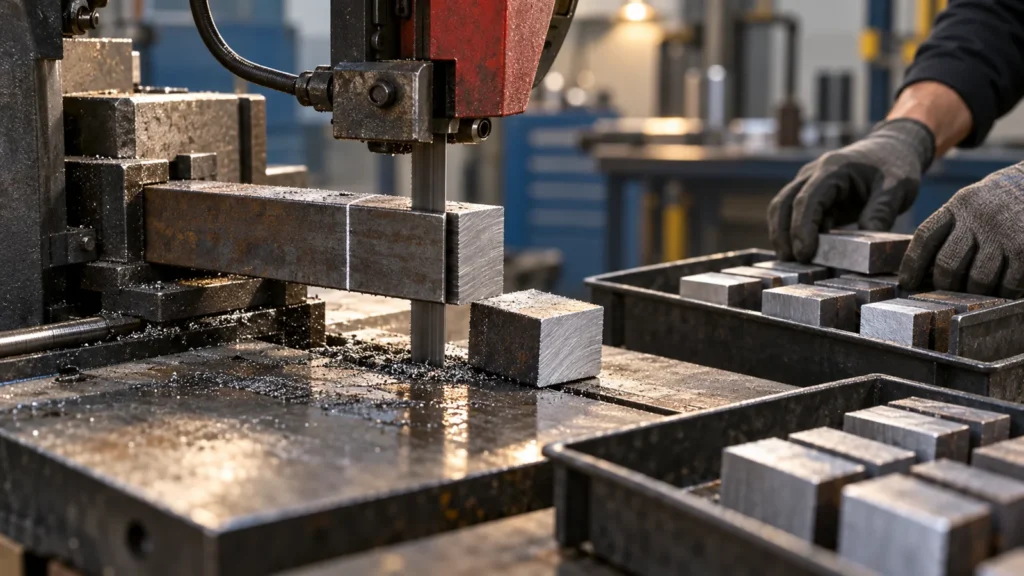
Raw stock often arrives with a mill or supplier marking on one end. Saw cutting can separate that marking from most blanks within minutes. A controlled system transfers the lot identity to cut pieces, containers, travelers, or controlled storage locations before the original mark is lost.
The required depth depends on the project. Commercial prototypes may need grade confirmation without heat-level traceability. Safety-critical, regulated, or contract-controlled parts may require the material heat, condition, specification revision, country or source restrictions, and certificate values to remain linked to each lot or serial number. The purchase order should define that requirement before material is ordered.
Material traceability should also cover substitutions. “Equivalent aluminum” is not a controlled decision when the drawing specifies an alloy and temper. If an alternative is proposed, the deviation should identify the exact material, affected part and quantity, technical rationale, and approval authority. The site’s guía de materiales para mecanizado CNC proporciona el contexto más amplio sobre cómo el grado y la condición pueden afectar el mecanizado y el rendimiento de la pieza.
Los registros dimensionales necesitan su propia cadena de identidad
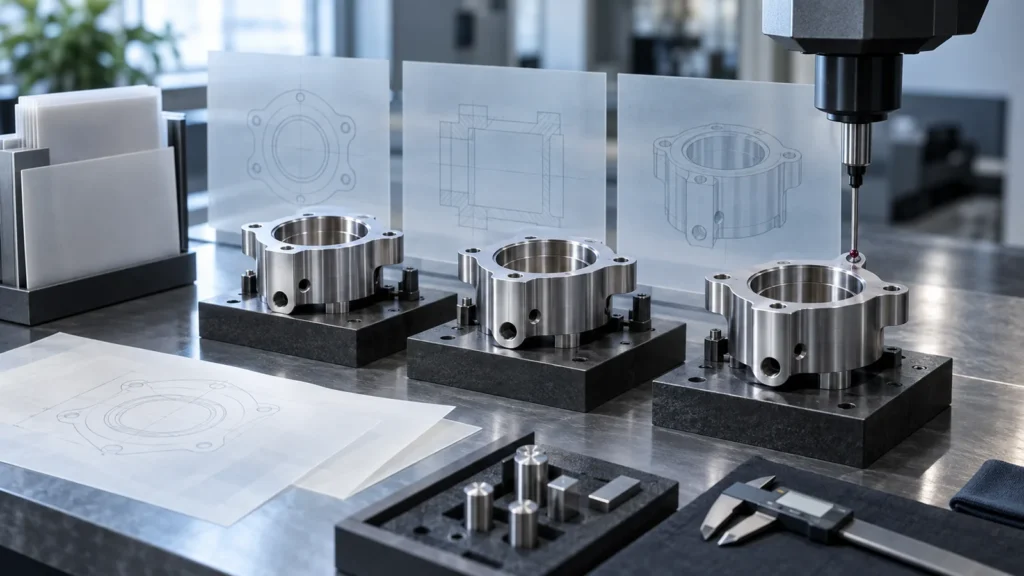
A measurement value without context cannot be reproduced or defended. A useful dimensional record identifies the part number and revision, batch or serial number, inspected quantity, characteristic reference, nominal and tolerance, actual result, inspection date, and method or equipment when required. For GD&T or complex geometry, it may also need the datum alignment and evaluation approach.
Sampling creates an additional traceability question: which physical units were measured? If five parts represent a lot of 500, the plan should state how the sample was selected and how those five results relate to the released lot. When a value later appears doubtful, the supplier should be able to determine whether the issue concerns one measured part, the unmeasured population, a particular setup, or the full shipment.
Revision control is equally important. Copying an old inspection template into a repeat order can preserve obsolete dimensions or omit newly added notes. A ballooned drawing and result sheet should be checked against the current controlled definition before inspection begins. This is one reason traceability belongs inside control de calidad del mecanizado CNC, no a una actividad de archivo separada después de que las piezas estén terminadas.
Los lotes divididos y los procesos externos crean las brechas más difíciles
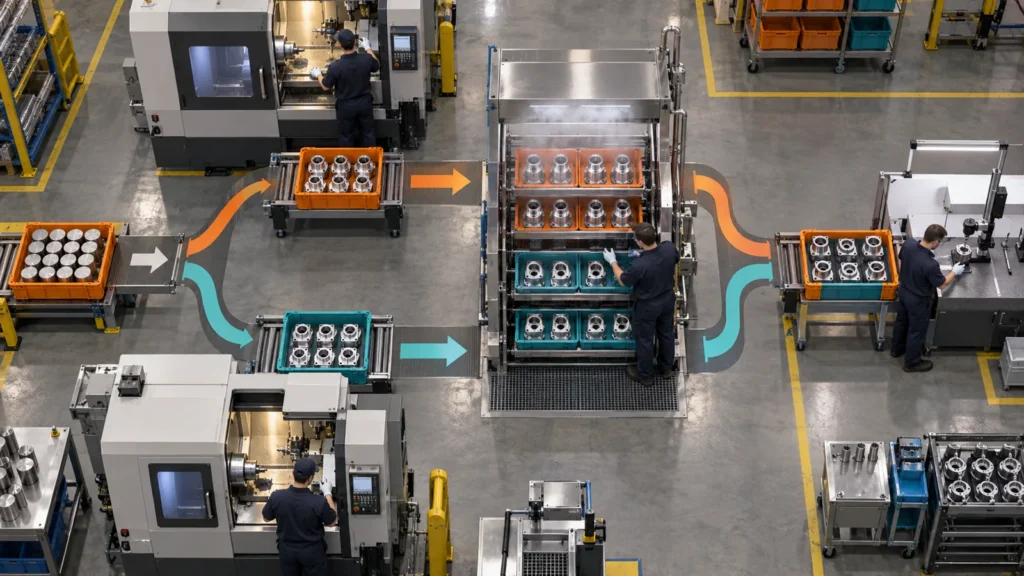
Traceability is easiest while one bar, one machine setup, and one container stay together. Real orders are less tidy. Material may be split across machines, unfinished parts may wait between operations, rejected pieces may be replaced from a second heat, and multiple batches may be combined for anodizing, heat treatment, passivation, plating, or grinding.
A robust traveler records these splits and joins. If 100 blanks become two machining batches, each child batch should retain the parent material identity. If 12 parts are scrapped and remade from a different bar, the replacements should not silently inherit the first lot number. If two lots are sent to an outside processor together, the returned certificate and packing identity must preserve the distinction required by the customer.
Rework deserves the same discipline. The record should show the nonconformance, affected quantity, approved disposition, work performed, reinspection characteristics, and final release. Erasing the failed result and replacing it with a passing value removes the history that explains why the part changed.
Elija la unidad de trazabilidad más pequeña que controle el riesgo
Una trazabilidad más granular no es automáticamente mejor. Serializar cada separador comercial de bajo riesgo puede agregar costo de manejo sin mejorar la decisión de compra. En el otro extremo, tratar varias coladas de material y configuraciones de mecanizado como un solo lote puede hacer que la contención sea tan amplia que un problema aislado obligue a poner en cuarentena un envío completo.
| Unidad de trazabilidad | A menudo apropiada cuando | Principal compensación |
|---|---|---|
| Nivel de pedido | Los prototipos de bajo riesgo comparten un material y una ruta | Rápido, pero con contención débil si cambian las condiciones. |
| Lote de producción | Las piezas comparten material, revisión, familia de configuración e historial de procesamiento | Equilibrado para muchos lotes comerciales. |
| Sublote o configuración | Múltiples máquinas, dispositivos, coladas o lotes de proceso podrían crear riesgos distintos | Mejor diagnóstico con más disciplina de manejo. |
| Número de serie individual | Componentes de alto valor, críticos para la seguridad, regulados o exigidos por el cliente | Máxima resolución con mayor costo de marcado y registro. |
El límite debe definirse según cómo se contendría un posible defecto. Si la rotura de una herramienta solo pudiera afectar a las piezas fabricadas después de una verificación registrada, un sublote basado en tiempo o secuencia podría ser útil. Si la química del material es la principal preocupación, el número de colada puede definir el grupo de contención. Si cada componente tiene un historial de servicio único, la serialización puede ser necesaria.
Solicite un mapa de registros antes de pedir cada registro
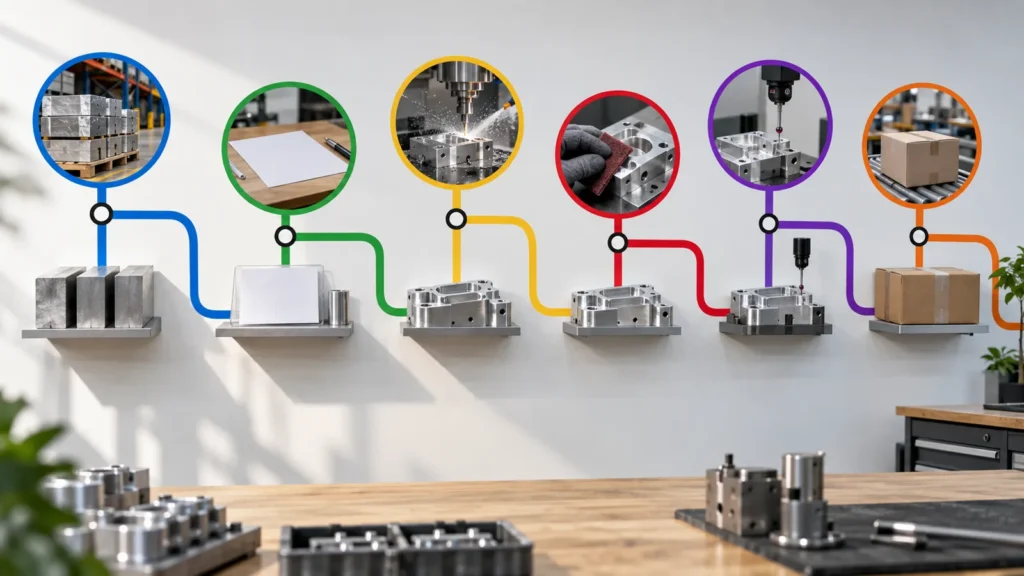
Buyers can improve traceability without demanding an indiscriminate data dump. At RFQ or quality-planning stage, state the required traceability unit, retention period, certificate package, marking rules, special-process flowdown, and whether actual dimensional data must accompany the shipment. Identify any customer portals or file-naming rules early.
Then ask the supplier to explain the record map: which identifier appears on the part or package, how it connects to the traveler, how stock identity is transferred, how split lots are handled, and how inspection reports are associated with the released quantity. Jucheng’s capacidades de calidad página de Jucheng puede presentar el entorno general de inspección, mientras que la profundidad de trazabilidad específica del pedido debe definirse a partir del plano y los requisitos de compra.
Un breve ejercicio de rastreo suele ser más revelador que un cuestionario extenso. Elija un lote completado y solicite las relaciones hacia adelante y hacia atrás, no solo una carpeta de PDF. La respuesta debe ser lo suficientemente rápida como para respaldar la contención cuando ocurra un problema real.
Preguntas de trazabilidad que los compradores deberían resolver
¿Basta con un certificado de material?
No. El certificado establece información sobre el stock identificado, pero el registro de fabricación debe conectar esa identidad del stock con las piezas CNC específicas que se están aceptando.
¿Todas las piezas CNC necesitan números de serie?
No. La trazabilidad a nivel de lote o sublote es suficiente para muchos proyectos comerciales. La serialización individual debe seguir los requisitos contractuales, reglamentarios, de historial de servicio o de riesgo. Un ejemplo más especializado es la trazabilidad en la fabricación de piezas médicas, donde la identidad del producto y la continuidad de los registros pueden seguir controles de programa más estrictos.
¿Deben ser trazables los resultados dimensionales reales hasta cada pieza?
Solo cuando el plan acordado exija resultados individuales. Para la producción por muestreo, el registro debe conectar la muestra medida con el lote liberado y explicar la base del muestreo.
¿Qué ocurre cuando se utilizan dos lotes de material?
Las piezas deben permanecer distinguibles en el nivel requerido para la contención. Si los lotes se combinan, la identidad final no debe implicar que todas las piezas provinieron de una sola colada o lote.
El principio duradero: la trazabilidad es una cadena conectada de identidad del producto, no un montón de certificados. Diseñe la cadena en torno a las decisiones que un comprador podría necesitar tomar más adelante—liberación, investigación, contención, retrabajo, reemplazo o producción repetida—y preserve los eslabones donde el proceso tenga más probabilidades de dividirse o perder la identidad.