
La tracciabilità dimensionale e dei materiali CNC è la catena di evidenze che collega un pezzo spedito allo stock, alla revisione del disegno, al ciclo di produzione, ai risultati delle ispezioni e ai record di rilascio utilizzati per realizzarlo. Consente a un acquirente di muoversi in entrambe le direzioni: da un'identità seriale o di lotto ai suoi record di origine, e da un lotto di materiale sospetto o evento di processo in avanti verso ogni pezzo potenzialmente interessato.
Questa catena è importante quando i pezzi sembrano identici ma non hanno storie identiche. Un certificato in una cartella acquisti non prova quale barra ha prodotto un particolare componente. Allo stesso modo, un rapporto dimensionale è debole se non può essere collegato al numero di parte, alla revisione, al lotto, alla fase di ispezione e allo strumento o metodo corretti. La tracciabilità diventa utile solo quando i collegamenti sopravvivono al taglio del materiale, alla suddivisione dei lotti, alla lavorazione esterna, alla rilavorazione, all'ispezione, all'imballaggio e agli ordini ripetuti.
Test dell'acquirente: seleziona un pezzo finito e chiedi al fornitore di ricostruirne il percorso. La risposta dovrebbe identificare la definizione ingegneristica applicabile, il lotto di materiale, il lotto di produzione, i processi speciali, le evidenze di ispezione, la storia delle disposizioni e la spedizione. Se la ricostruzione si basa sulla memoria o su una raccolta disordinata di certificati, il sistema sta registrando documenti anziché tracciare il prodotto.
Inizia dalla scatola di spedizione e procedi a ritroso
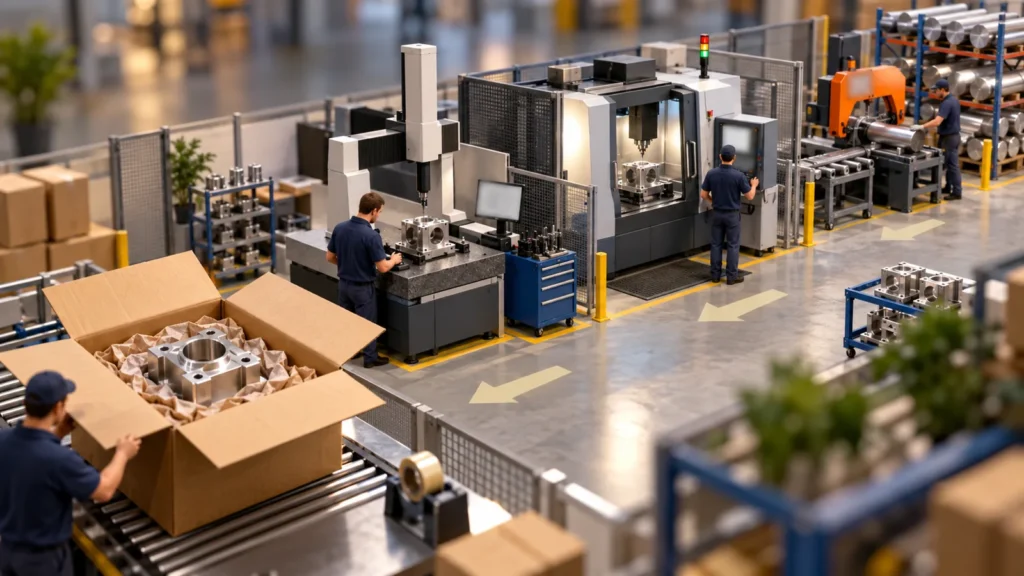
A practical audit starts with the physical item, not the supplier’s quality manual. The label, packing list, traveler, batch number, serial number, or other identifier should provide the first bridge to the production record. From there, the reviewer should be able to find the release inspection and determine which drawing and purchase-order requirements governed the lot.
The next steps move backward through machining, any outsourced process, material issue, and receiving. Each step should answer three questions: what was handled, which requirement applied, and what record proves the result. The purpose is not to create paperwork for every movement. It is to preserve identity at the moments when parts can be mixed, records can detach, or requirements can change.
| Punto di controllo a ritroso | Il record dovrebbe stabilire | Rottura comune nella catena |
|---|---|---|
| Spedizione e imballaggio | Numero di parte, revisione, quantità, identità di lotto o seriale, stato di rilascio | Le scatole identificano il cliente ma non il lotto di produzione. |
| Ispezione finale | Parte o campione misurato, revisione del disegno, caratteristiche, risultati, disposizione | Esiste un rapporto ma non ha riferimento al lotto. |
| Post-lavorazione | Specifica di processo, lotto del fornitore, certificato, quantità inviata e restituita | Il certificato non può essere abbinato alle parti esatte. |
| Produzione CNC | Foglio di lavorazione, revisione del programma o del ciclo, identità della macchina/dell'attrezzaggio ove richiesto | Parti provenienti da attrezzaggi separati vengono combinate senza distinzione. |
| Emissione materiale | Grado, condizione, identità dello stock, riferimento del colata o del lotto, quantità emessa | La marcatura originale della barra scompare dopo il taglio. |
| Ricezione materiale | Requisito di acquisto, certificato del fornitore, identità ricevuta e accettazione | Il certificato è archiviato, ma lo stock in entrata non è mai stato collegato positivamente ad esso. |
Questo percorso inverso espone rapidamente i ponti mancanti. Distingue anche la tracciabilità dalla conservazione dei documenti: conservare un certificato per dieci anni ha poco valore se nessuno può dimostrare quali componenti lavorati copre.
L'identità del materiale deve sopravvivere al primo taglio con la sega
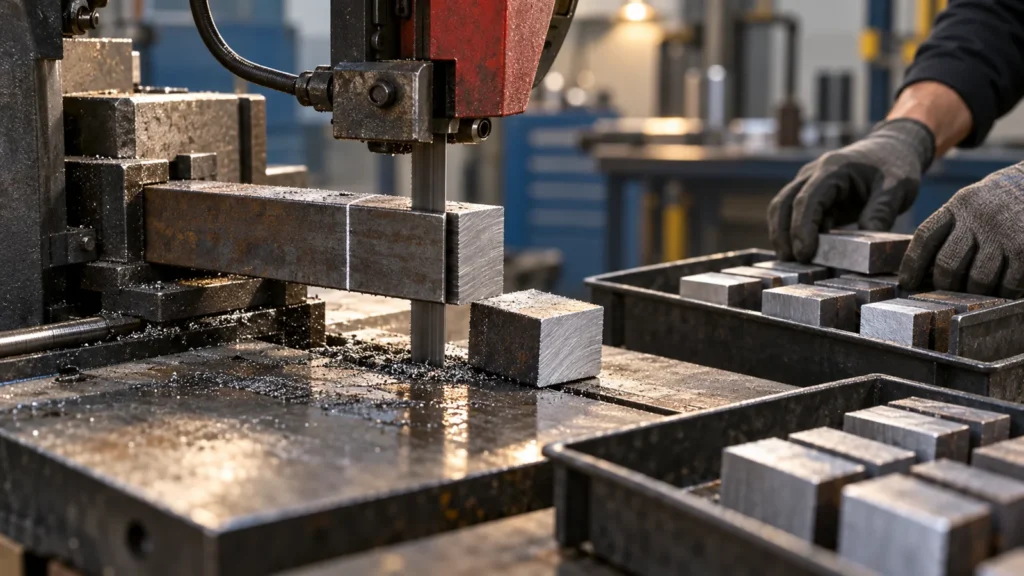
Raw stock often arrives with a mill or supplier marking on one end. Saw cutting can separate that marking from most blanks within minutes. A controlled system transfers the lot identity to cut pieces, containers, travelers, or controlled storage locations before the original mark is lost.
The required depth depends on the project. Commercial prototypes may need grade confirmation without heat-level traceability. Safety-critical, regulated, or contract-controlled parts may require the material heat, condition, specification revision, country or source restrictions, and certificate values to remain linked to each lot or serial number. The purchase order should define that requirement before material is ordered.
Material traceability should also cover substitutions. “Equivalent aluminum” is not a controlled decision when the drawing specifies an alloy and temper. If an alternative is proposed, the deviation should identify the exact material, affected part and quantity, technical rationale, and approval authority. The site’s guida ai materiali per la lavorazione CNC fornisce il contesto più ampio su come la qualità e la condizione possano influire sulla lavorazione e sulle prestazioni delle parti.
I record dimensionali necessitano di una propria catena di identità
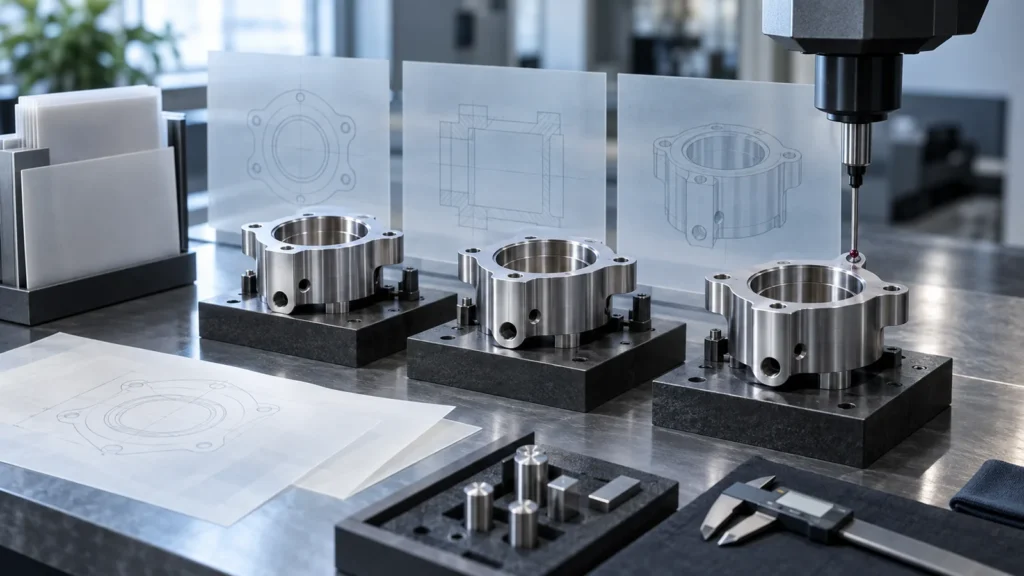
A measurement value without context cannot be reproduced or defended. A useful dimensional record identifies the part number and revision, batch or serial number, inspected quantity, characteristic reference, nominal and tolerance, actual result, inspection date, and method or equipment when required. For GD&T or complex geometry, it may also need the datum alignment and evaluation approach.
Sampling creates an additional traceability question: which physical units were measured? If five parts represent a lot of 500, the plan should state how the sample was selected and how those five results relate to the released lot. When a value later appears doubtful, the supplier should be able to determine whether the issue concerns one measured part, the unmeasured population, a particular setup, or the full shipment.
Revision control is equally important. Copying an old inspection template into a repeat order can preserve obsolete dimensions or omit newly added notes. A ballooned drawing and result sheet should be checked against the current controlled definition before inspection begins. This is one reason traceability belongs inside controllo qualità della lavorazione CNC, non in un'attività di archivio separata dopo che le parti sono complete.
Lotti suddivisi e processi esterni creano le lacune più difficili
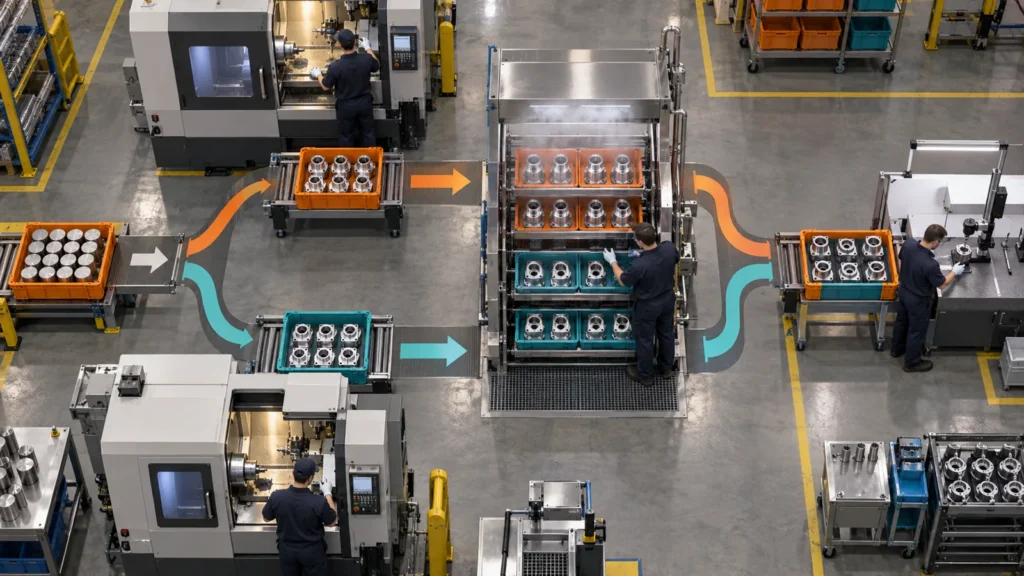
Traceability is easiest while one bar, one machine setup, and one container stay together. Real orders are less tidy. Material may be split across machines, unfinished parts may wait between operations, rejected pieces may be replaced from a second heat, and multiple batches may be combined for anodizing, heat treatment, passivation, plating, or grinding.
A robust traveler records these splits and joins. If 100 blanks become two machining batches, each child batch should retain the parent material identity. If 12 parts are scrapped and remade from a different bar, the replacements should not silently inherit the first lot number. If two lots are sent to an outside processor together, the returned certificate and packing identity must preserve the distinction required by the customer.
Rework deserves the same discipline. The record should show the nonconformance, affected quantity, approved disposition, work performed, reinspection characteristics, and final release. Erasing the failed result and replacing it with a passing value removes the history that explains why the part changed.
Scegliere la più piccola unità di tracciabilità che controlla il rischio
Una tracciabilità più granulare non è automaticamente migliore. Serializzare ogni distanziale commerciale a basso rischio può aggiungere costi di gestione senza migliorare la decisione di acquisto. All'altro estremo, trattare diverse colate di materiale e setup di lavorazione come un unico lotto può rendere il contenimento così ampio che un problema isolato costringe a mettere in quarantena un'intera spedizione.
| Unità di tracciabilità | Spesso appropriata quando | Il principale compromesso |
|---|---|---|
| Livello ordine | Prototipi a basso rischio condividono un materiale e un percorso | Veloce, ma contenimento debole se le condizioni cambiano. |
| Lotto di produzione | I componenti condividono materiale, revisione, famiglia di setup e storico di lavorazione | Bilanciato per molti lotti commerciali. |
| Sotto-lotto o setup | Più macchine, attrezzature, colate o lotti di processo potrebbero creare rischi distinti | Diagnosi migliore con maggiore disciplina di gestione. |
| Seriale individuale | Componenti ad alto valore, critici per la sicurezza, regolamentati o richiesti dal cliente | Massima risoluzione con costi di marcatura e registrazione più elevati. |
Il confine dovrebbe essere definito da come verrebbe contenuto un potenziale difetto. Se la rottura di un utensile potesse influire solo sui pezzi realizzati dopo un controllo registrato, un sotto-lotto basato sul tempo o sulla sequenza potrebbe essere utile. Se la chimica del materiale è la preoccupazione principale, il numero di colata può definire il gruppo di contenimento. Se ogni componente ha uno storico di servizio unico, la serializzazione potrebbe essere necessaria.
Chiedere una mappa dei record prima di chiedere ogni record
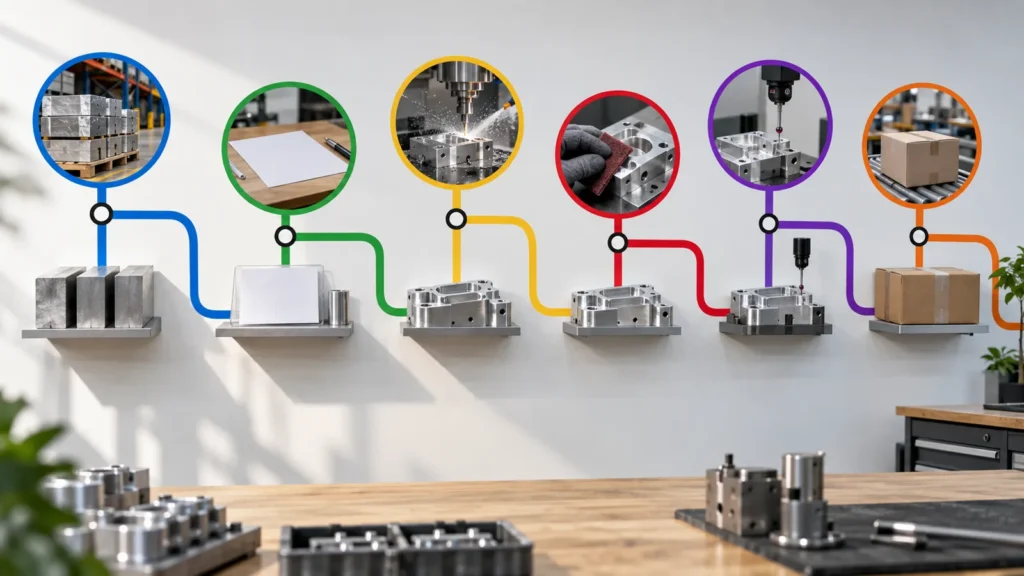
Buyers can improve traceability without demanding an indiscriminate data dump. At RFQ or quality-planning stage, state the required traceability unit, retention period, certificate package, marking rules, special-process flowdown, and whether actual dimensional data must accompany the shipment. Identify any customer portals or file-naming rules early.
Then ask the supplier to explain the record map: which identifier appears on the part or package, how it connects to the traveler, how stock identity is transferred, how split lots are handled, and how inspection reports are associated with the released quantity. Jucheng’s capacità di qualità può presentare l'ambiente generale di ispezione, mentre la profondità di tracciabilità specifica dell'ordine dovrebbe essere definita dal disegno e dai requisiti di acquisto.
Un breve esercizio di tracciabilità è spesso più rivelatore di un lungo questionario. Scegliere un lotto completato e richiedere le relazioni in avanti e all'indietro, non semplicemente una cartella di PDF. La risposta dovrebbe essere abbastanza rapida da supportare il contenimento quando si verifica un problema reale.
Domande sulla tracciabilità che gli acquirenti dovrebbero risolvere
È sufficiente un certificato di materiale?
No. Il certificato stabilisce informazioni sullo stock identificato, ma il registro di fabbricazione deve collegare l'identità di tale stock ai componenti CNC specifici che vengono accettati.
Tutti i componenti CNC devono avere numeri di serie?
No. La tracciabilità a livello di lotto o sotto-lotto è sufficiente per molti progetti commerciali. La serializzazione individuale dovrebbe seguire requisiti contrattuali, normativi, di storico di servizio o di rischio. Un esempio più specialistico è tracciabilità della produzione di componenti medicali, dove l'identità del prodotto e la continuità dei registri possono seguire controlli di programma più severi.
I risultati dimensionali effettivi devono essere tracciabili per ogni componente?
Solo quando il piano concordato richiede risultati individuali. Per la produzione a campionamento, il registro deve collegare il campione misurato al lotto rilasciato e spiegare la base del campionamento.
Cosa succede quando vengono utilizzati due lotti di materiale?
I componenti devono rimanere distinguibili al livello richiesto per il contenimento. Se i lotti vengono combinati, l'identità finale non deve implicare che ogni componente provenga da una sola colata o partita.
Il principio duraturo: la tracciabilità è una catena connessa di identità del prodotto, non un mucchio di certificati. Progettare la catena attorno alle decisioni che un acquirente potrebbe dover prendere in seguito—rilascio, indagine, contenimento, rilavorazione, sostituzione o riproduzione—e preservare i collegamenti dove il processo è più probabile che si divida o perda l'identità.