
Прослеживаемость материала и размеров при ЧПУ-обработке — это цепочка доказательств, связывающая отгруженную деталь с заготовкой, ревизией чертежа, технологическим маршрутом, результатами контроля и записями о выпуске, использованными при её изготовлении. Она позволяет покупателю двигаться в обоих направлениях: от серийного или партийного идентификатора обратно к исходным записям и от подозрительной партии материала или события процесса вперёд к каждой потенциально затронутой детали.
Эта цепочка важна, когда детали выглядят одинаково, но не имеют одинаковой истории. Сертификат в папке закупок не доказывает, из какого прутка изготовлен конкретный компонент. Точно так же отчёт о размерах слаб, если его нельзя привязать к правильному номеру детали, ревизии, партии, этапу контроля и прибору или методу. Прослеживаемость становится полезной только тогда, когда связи сохраняются при резке материала, разделении партий, внешней обработке, доработке, контроле, упаковке и повторных заказах.
Проверка покупателем: выберите одну готовую деталь и попросите поставщика восстановить её маршрут. Ответ должен указывать применимое инженерное определение, партию материала, производственную партию, специальные процессы, доказательства контроля, историю решений и отгрузку. Если восстановление опирается на память или разрозненный набор сертификатов, система регистрирует документы, а не прослеживает продукцию.
Начните с отгрузочной коробки и двигайтесь назад
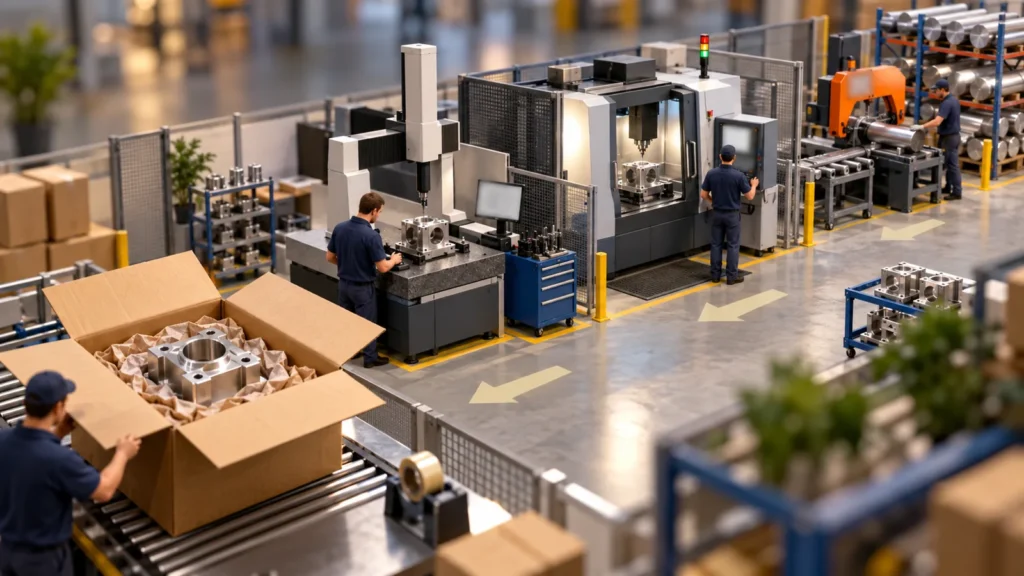
Практический аудит начинается с физического изделия, а не с руководства поставщика по качеству. Этикетка, упаковочный лист, маршрутный лист, номер партии, серийный номер или иной идентификатор должны обеспечить первый мост к производственной записи. Оттуда проверяющий должен иметь возможность найти приёмочный контроль и определить, какие требования чертежа и заказа на закупку распространялись на партию.
Следующие шаги ведут в обратном направлении через механообработку, любые переданные на аутсорсинг процессы, выдачу материала и входной контроль. Каждый шаг должен отвечать на три вопроса: что обрабатывалось, какое требование применялось и какая запись подтверждает результат. Цель не в том, чтобы создавать документы на каждое перемещение. Она в том, чтобы сохранять идентичность в моменты, когда детали могут смешаться, записи могут отделиться или требования могут измениться.
| Контрольная точка при движении назад | Запись должна устанавливать | Типичный разрыв в цепочке |
|---|---|---|
| Отгрузка и упаковка | Номер детали, ревизия, количество, идентичность партии или серийного номера, статус выпуска | Коробки идентифицируют заказчика, но не производственную партию. |
| Окончательный контроль | Измеренная деталь или образец, ревизия чертежа, характеристики, результаты, решение | Отчёт существует, но не содержит ссылки на партию. |
| Постобработка | Спецификация процесса, партия поставщика, сертификат, количество отправленное и возвращённое | Сертификат невозможно сопоставить с конкретными деталями. |
| Производство на станках с ЧПУ | Маршрутный лист, ревизия программы или маршрута, идентификация станка/наладки, где требуется | Детали из разных наладок объединяются без различия. |
| Выдача материала | Марка, состояние, идентификация запаса, ссылка на плавку или партию, выданное количество | Оригинальная маркировка прутка исчезает после резки. |
| Приёмка материала | Требование к закупке, сертификат поставщика, идентификация полученного материала и приёмка | Сертификат подшит, но поступивший запас так и не был однозначно с ним связан. |
Этот обратный проход быстро выявляет отсутствующие связи. Он также отличает прослеживаемость от хранения документов: хранить сертификат десять лет малоценно, если никто не может показать, на какие обработанные компоненты он распространяется.
Идентичность материала должна сохраняться после первого реза пилой
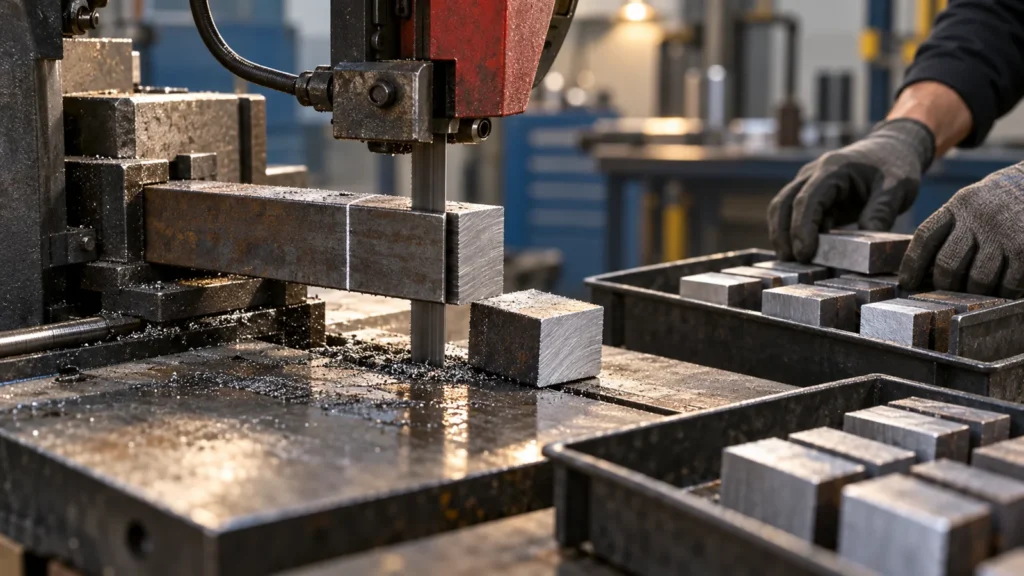
Исходный пруток часто поступает с маркировкой прокатного стана или поставщика на одном конце. Резка пилой может отделить эту маркировку от большинства заготовок за считанные минуты. Управляемая система переносит идентичность партии на отрезанные заготовки, тару, маршрутные листы или контролируемые места хранения до того, как исходная маркировка будет утрачена.
Требуемая глубина зависит от проекта. Коммерческим прототипам может потребоваться подтверждение марки без прослеживаемости до уровня плавки. Для деталей, критичных по безопасности, регулируемых или контролируемых контрактом, может потребоваться, чтобы плавка материала, состояние, редакция спецификации, ограничения по стране или источнику и значения сертификата оставались связанными с каждой партией или серийным номером. Заказ на закупку должен определять это требование до заказа материала.
Прослеживаемость материала должна также охватывать замены. “Эквивалентный алюминий” не является контролируемым решением, когда чертёж задаёт сплав и состояние. Если предлагается альтернатива, отклонение должно указывать точный материал, затронутую деталь и количество, техническое обоснование и орган утверждения. На сайте руководства по материалам для CNC-обработки обеспечивает более широкий контекст того, как марка и состояние могут влиять на обработку и характеристики детали.
Записи размеров нуждаются в собственной цепочке идентичности
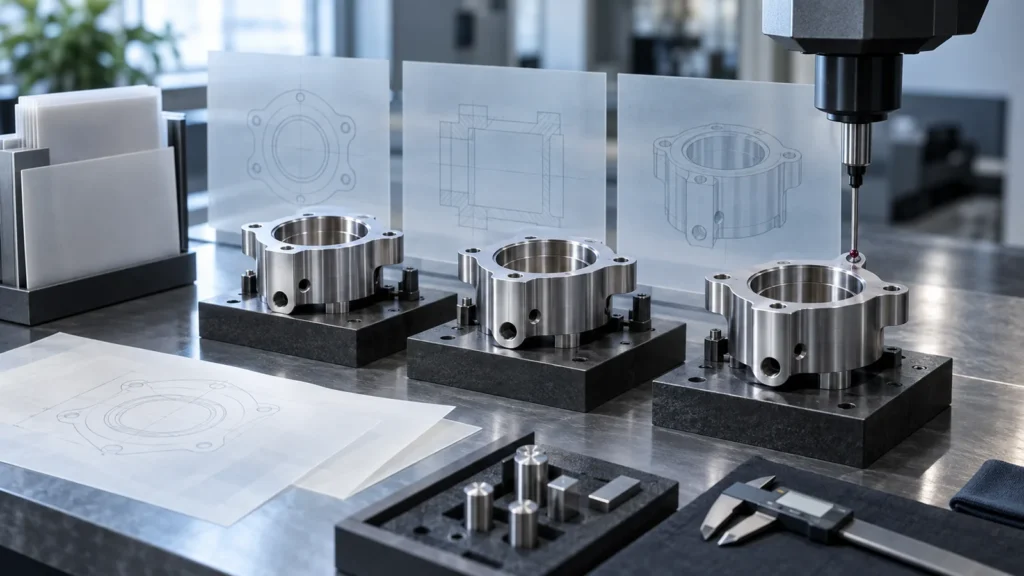
Значение измерения без контекста невозможно воспроизвести или защитить. Полезная запись размеров идентифицирует номер детали и редакцию, номер партии или серийный номер, проверенное количество, ссылку на характеристику, номинал и допуск, фактический результат, дату контроля и метод или оборудование, когда это требуется. Для GD&T или сложной геометрии может также потребоваться выравнивание по базам и подход к оценке.
Выборочный контроль создаёт дополнительный вопрос прослеживаемости: какие физические единицы были измерены? Если пять деталей представляют партию из 500, план должен указывать, как была выбрана выборка и как эти пять результатов соотносятся с выпущенной партией. Когда значение позже вызывает сомнения, поставщик должен иметь возможность определить, относится ли проблема к одной измеренной детали, к неизмеренной совокупности, к конкретной наладке или ко всей отгрузке.
Управление редакциями столь же важно. Копирование старого шаблона контроля в повторный заказ может сохранить устаревшие размеры или опустить недавно добавленные примечания. Чертёж с пронумерованными размерами и лист результатов должны быть сверены с текущим контролируемым определением до начала контроля. Это одна из причин, по которой прослеживаемость принадлежит внутрь контролю качества при ЧПУ-обработке, а не к отдельной архивной деятельности после завершения деталей.
Разделение партий и внешние процессы создают самые сложные разрывы
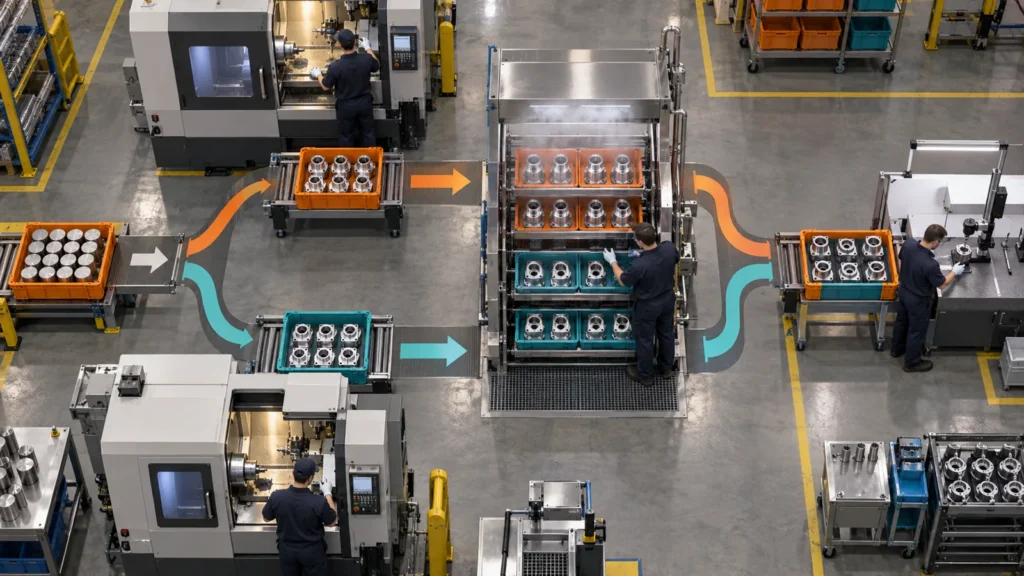
Прослеживаемость проще всего, пока один пруток, одна наладка станка и одна тара остаются вместе. Реальные заказы менее аккуратны. Материал может быть разделён между станками, незавершённые детали могут ожидать между операциями, забракованные детали могут быть заменены из второй плавки, а несколько партий могут быть объединены для анодирования, термообработки, пассивации, гальванизации или шлифования.
Надёжный маршрутный лист фиксирует эти разделения и объединения. Если 100 заготовок становятся двумя партиями механообработки, каждая дочерняя партия должна сохранять идентичность родительского материала. Если 12 деталей забракованы и изготовлены заново из другого прутка, заменители не должны молча наследовать номер первой партии. Если две партии отправлены внешнему обработчику вместе, возвращённый сертификат и идентичность упаковки должны сохранять различие, требуемое заказчиком.
Переделка заслуживает той же дисциплины. Запись должна показывать несоответствие, затронутое количество, утверждённое решение, выполненную работу, характеристики повторного контроля и окончательный выпуск. Стирание неудачного результата и замена его проходным значением удаляет историю, объясняющую, почему деталь изменилась.
Выбирайте наименьшую единицу прослеживаемости, которая контролирует риск
Более детальная прослеживаемость не всегда автоматически лучше. Серийное присвоение каждому коммерческому проставочному кольцу с низким риском может добавить затраты на обработку без улучшения решения о закупке. На другом полюсе рассмотрение нескольких плавок материала и наладок обработки как одной партии может сделать локализацию настолько широкой, что изолированная проблема вынудит поместить всю поставку на карантин.
| Единица прослеживаемости | Часто уместна, когда | Основной компромисс |
|---|---|---|
| Уровень заказа | Прототипы с низким риском используют один материал и маршрут | Быстро, но слабая локализация, если условия изменятся. |
| Производственная партия | Детали имеют общий материал, ревизию, семейство наладок и историю обработки | Сбалансировано для многих коммерческих партий. |
| Подпартия или наладка | Несколько станков, приспособлений, плавок или технологических партий могут создавать различные риски | Лучшая диагностика при большей дисциплине обращения. |
| Индивидуальный серийный номер | Компоненты высокой стоимости, критичные для безопасности, регулируемые или требуемые заказчиком | Максимальная детализация при более высокой стоимости маркировки и учёта. |
Граница должна определяться тем, как потенциальный дефект будет локализован. Если одна поломка инструмента может повлиять только на детали, изготовленные после зафиксированной проверки, может быть полезна подпартия на основе времени или последовательности. Если основной проблемой является химический состав материала, группа локализации может определяться номером плавки. Если каждый компонент имеет уникальную историю эксплуатации, может потребоваться сериализация.
Запрашивайте карту записей, прежде чем запрашивать каждую запись
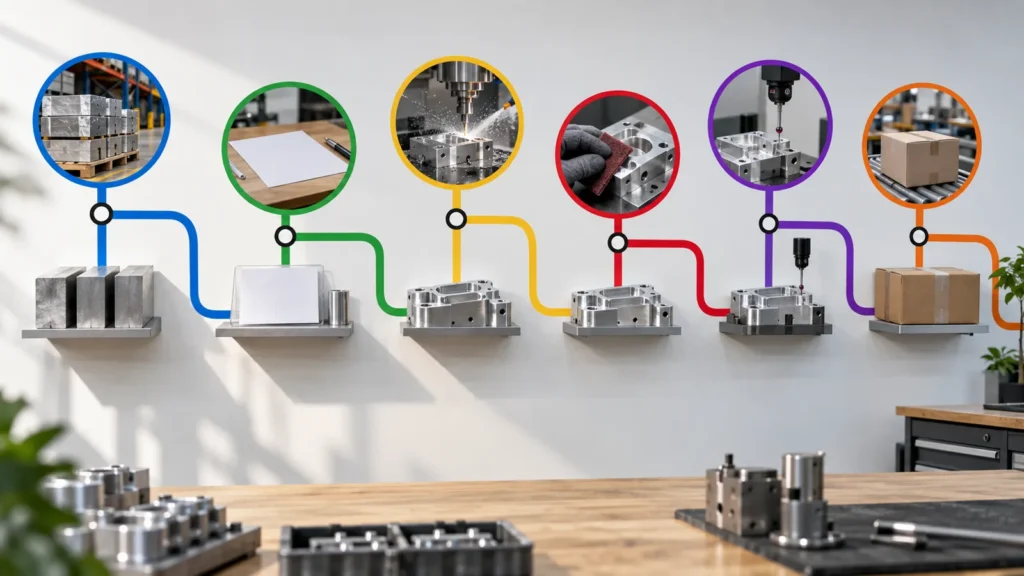
Покупатели могут улучшить прослеживаемость, не требуя безразборного сброса данных. На этапе запроса предложения или планирования качества укажите требуемую единицу прослеживаемости, срок хранения, пакет сертификатов, правила маркировки, каскадирование специальных процессов и необходимость сопровождения отгрузки фактическими размерными данными. Заранее определите любые порталы заказчика или правила именования файлов.
Затем попросите поставщика объяснить карту записей: какой идентификатор появляется на детали или упаковке, как он связан с маршрутным листом, как передаётся идентичность запаса, как обрабатываются разделённые партии и как отчёты о контроле связаны с выпущенным количеством. Jucheng’s возможности в области качества страница может описать общую среду контроля, тогда как глубина прослеживаемости для конкретного заказа должна определяться чертежом и требованиями закупки.
Короткое упражнение по прослеживаемости часто даёт больше информации, чем длинный опросник. Выберите завершённую партию и запросите прямые и обратные связи, а не просто папку с PDF-файлами. Ответ должен быть достаточно быстрым, чтобы обеспечить локализацию при возникновении реальной проблемы.
Вопросы о прослеживаемости, которые покупатели должны урегулировать
Достаточно ли сертификата на материал?
Нет. Сертификат устанавливает информацию об идентифицированном запасе, но производственная запись должна связать эту идентичность запаса с конкретными принимаемыми деталями ЧПУ.
Нужны ли всем деталям ЧПУ серийные номера?
Нет. Прослеживаемость на уровне партии или подпартии достаточна для многих коммерческих проектов. Индивидуальная сериализация должна следовать контрактным, нормативным требованиям, требованиям истории обслуживания или риска. Более специализированный пример — прослеживаемость производства медицинских деталей, где идентичность продукта и непрерывность записей могут подчиняться более строгим программным средствам контроля.
Должны ли фактические результаты измерений быть прослеживаемы до каждой детали?
Только когда согласованный план требует индивидуальных результатов. Для выборочного производства запись должна связывать измеренный образец с выпущенной партией и объяснять основу выборки.
Что происходит, когда используются две партии материала?
Детали должны оставаться различимыми на уровне, необходимом для локализации. Если партии объединены, итоговая идентичность не должна подразумевать, что каждая деталь произошла только из одной плавки или партии.
Устойчивый принцип: прослеживаемость — это связанная цепочка идентичности продукта, а не груда сертификатов. Проектируйте цепочку вокруг решений, которые покупателю, возможно, придётся принимать позже — выпуск, расследование, локализация, переделка, замена или повторное производство — и сохраняйте звенья там, где процесс наиболее вероятно разделится или потеряет идентичность.