
La traçabilité matière et dimensionnelle CNC est la chaîne de preuves qui relie une pièce expédiée au stock, à la révision du plan, à la gamme de fabrication, aux résultats d'inspection et aux enregistrements de libération utilisés pour la produire. Elle permet à un acheteur d'aller dans les deux sens : d'un identifiant de série ou de lot vers ses enregistrements d'origine, et d'un lot de matière suspect ou d'un événement de process vers toutes les pièces potentiellement affectées.
Cette chaîne est essentielle lorsque des pièces semblent identiques mais n'ont pas des historiques identiques. Un certificat dans un dossier d'achat ne prouve pas quelle barre a produit un composant donné. De même, un rapport dimensionnel est faible s'il ne peut pas être rattaché au bon numéro de pièce, à la bonne révision, au bon lot, à la bonne étape d'inspection et au bon instrument ou méthode. La traçabilité ne devient utile que lorsque les liens survivent au découpage de la matière, aux fractionnements de lots, aux sous-traitances, à la retouche, à l'inspection, à l'emballage et aux commandes répétées.
Test de l'acheteur : sélectionnez une pièce finie et demandez au fournisseur de reconstituer sa gamme. La réponse doit identifier la définition d'ingénierie applicable, le lot de matière, le lot de production, les processus spéciaux, les preuves d'inspection, l'historique de disposition et l'expédition. Si la reconstitution repose sur la mémoire ou sur un ensemble disparate de certificats, le système enregistre des documents plutôt qu'il ne trace le produit.
Commencez par le carton d'expédition et remontez le fil
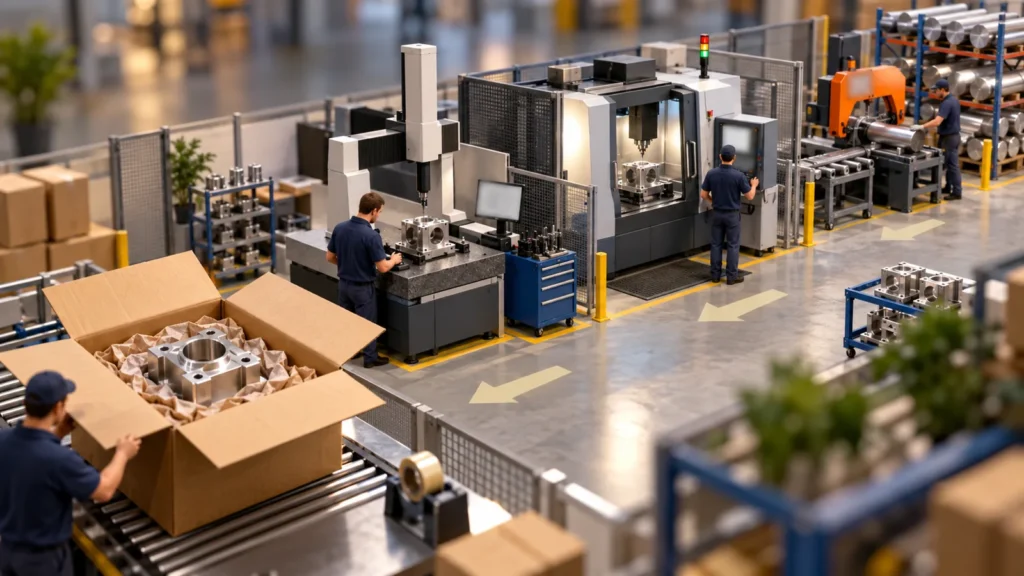 Un audit pratique commence par l'article physique, et non par le manuel qualité du fournisseur. L'étiquette, la liste de colisage, la fiche de suivi, le numéro de lot, le numéro de série ou tout autre identifiant doit fournir le premier pont vers l'enregistrement de production. À partir de là, l'auditeur doit pouvoir retrouver l'inspection de libération et déterminer quels exigences du plan et du bon de commande régissaient le lot.
Les étapes suivantes remontent l'usinage, tout processus externalisé, la sortie de matière et la réception. Chaque étape doit répondre à trois questions : qu'a-t-on manipulé, quelle exigence s'appliquait, et quel enregistrement prouve le résultat. Le but n'est pas de créer de la paperasse pour chaque mouvement. Il est de préserver l'identité aux moments où les pièces peuvent être mélangées, où les enregistrements peuvent se détacher ou où les exigences peuvent changer.
Cette remontée inverse révèle rapidement les ponts manquants. Elle distingue aussi la traçabilité de la conservation des documents : conserver un certificat pendant dix ans a peu de valeur si personne ne peut démontrer quels composants usinés il couvre.
L'identité de la matière doit survivre à la première coupe à la scie
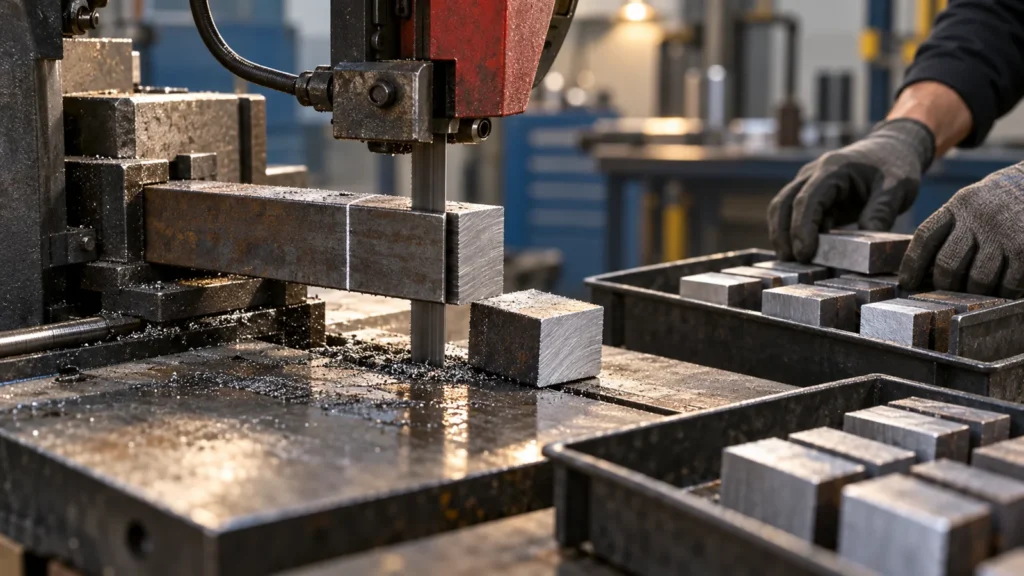 Le stock brut arrive souvent avec un marquage de lamineur ou du fournisseur sur une extrémité. Le sciage peut séparer ce marquage de la plupart des ébauches en quelques minutes. Un système maîtrisé transfère l'identité du lot aux pièces coupées, aux conteneurs, aux fiches de circulation ou aux emplacements de stockage contrôlés avant que le marquage d'origine ne soit perdu.
La profondeur requise dépend du projet. Des prototypes commerciaux peuvent nécessiter une confirmation de nuance sans traçabilité au niveau de la coulée. Des pièces critiques pour la sécurité, réglementées ou sous contrôle contractuel peuvent exiger que la coulée de matière, l'état, la révision de spécification, les restrictions de pays ou de source et les valeurs du certificat restent liés à chaque lot ou numéro de série. La commande d'achat doit définir cette exigence avant que la matière ne soit commandée.
La traçabilité matière doit également couvrir les substitutions. “ Aluminium équivalent ” n'est pas une décision maîtrisée lorsque le plan spécifie un alliage et un traitement thermique. Si une alternative est proposée, la dérogation doit identifier la matière exacte, la pièce et la quantité concernées, la justification technique et l'autorité d'approbation. Le site guide des matériaux d'usinage CNC fournit le contexte plus large de la manière dont la nuance et l'état peuvent affecter l'usinage et les performances des pièces.
Les enregistrements dimensionnels ont besoin de leur propre chaîne d'identité
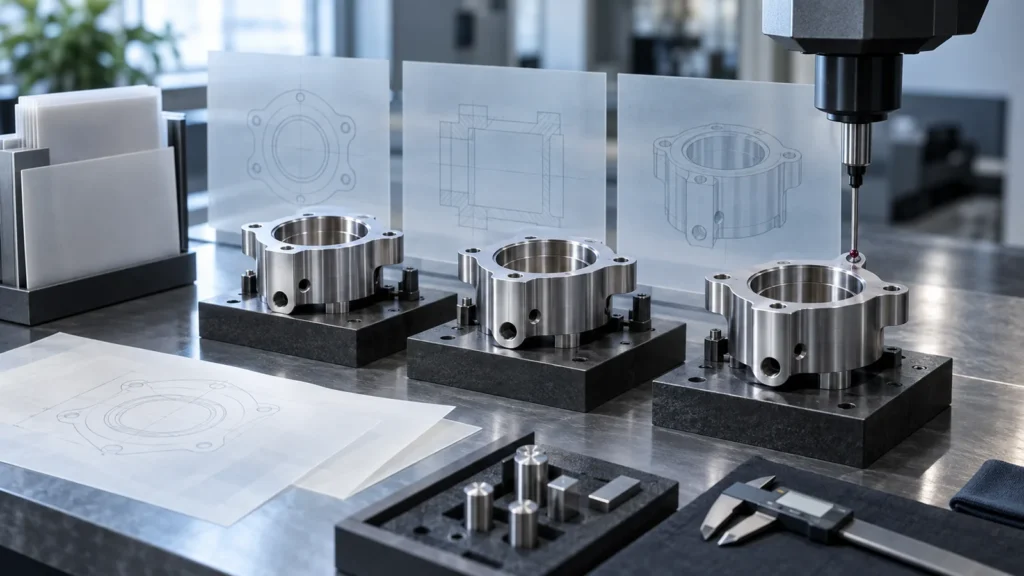 Une valeur de mesure sans contexte ne peut être reproduite ni défendue. Un enregistrement dimensionnel utile identifie le numéro de pièce et l'indice de révision, le numéro de lot ou de série, la quantité inspectée, la référence de la caractéristique, la valeur nominale et la tolérance, le résultat réel, la date d'inspection, ainsi que la méthode ou l'équipement lorsque requis. Pour le GD&T ou une géométrie complexe, il peut également nécessiter l'alignement des références et l'approche d'évaluation.
L'échantillonnage crée une question de traçabilité supplémentaire : quelles unités physiques ont été mesurées ? Si cinq pièces représentent un lot de 500, le plan doit indiquer comment l'échantillon a été sélectionné et comment ces cinq résultats se rapportent au lot libéré. Lorsqu'une valeur apparaît ultérieurement douteuse, le fournisseur doit pouvoir déterminer si le problème concerne une pièce mesurée, la population non mesurée, un montage particulier ou l'expédition complète.
La maîtrise des révisions est tout aussi importante. Copier un ancien modèle d'inspection dans une commande répétée peut conserver des dimensions obsolètes ou omettre des notes nouvellement ajoutées. Un plan ballonné et une fiche de résultats doivent être vérifiés par rapport à la définition contrôlée actuelle avant le début de l'inspection. C'est l'une des raisons pour lesquelles la traçabilité fait partie intégrante de Contrôle qualité de l'usinage CNC, et non d'une activité d'archivage séparée après l'achèvement des pièces.
Les lots fractionnés et les processus externes créent les lacunes les plus difficiles
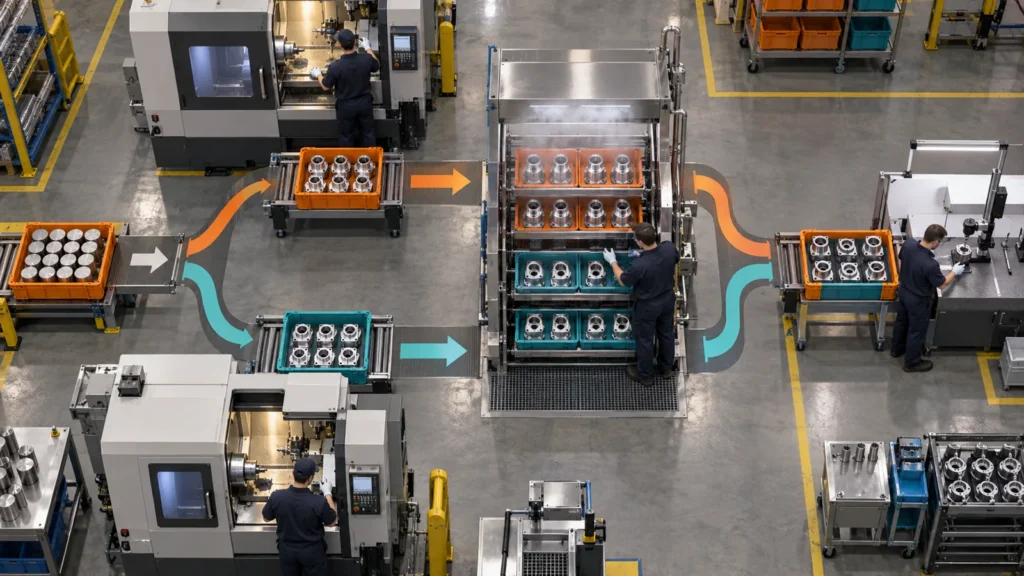 La traçabilité est plus simple lorsqu'une barre, un montage machine et un conteneur restent ensemble. Les commandes réelles sont moins ordonnées. La matière peut être répartie entre plusieurs machines, des pièces non finies peuvent attendre entre les opérations, des pièces rejetées peuvent être remplacées à partir d'une seconde coulée, et plusieurs lots peuvent être combinés pour l'anodisation, le traitement thermique, la passivation, le placage ou la rectification.
Un dossier de fabrication robuste enregistre ces fractionnements et ces regroupements. Si 100 ébauches deviennent deux lots d'usinage, chaque lot enfant doit conserver l'identité de la matière parente. Si 12 pièces sont rebutées et refaites à partir d'une barre différente, les pièces de remplacement ne doivent pas hériter silencieusement du premier numéro de lot. Si deux lots sont envoyés ensemble à un sous-traitant, le certificat retourné et l'identité de l'emballage doivent préserver la distinction exigée par le client.
La retouche mérite la même rigueur. L'enregistrement doit indiquer la non-conformité, la quantité affectée, la disposition approuvée, les travaux effectués, les caractéristiques de réinspection et la libération finale. Effacer le résultat défaillant et le remplacer par une valeur conforme supprime l'historique qui explique pourquoi la pièce a été modifiée.
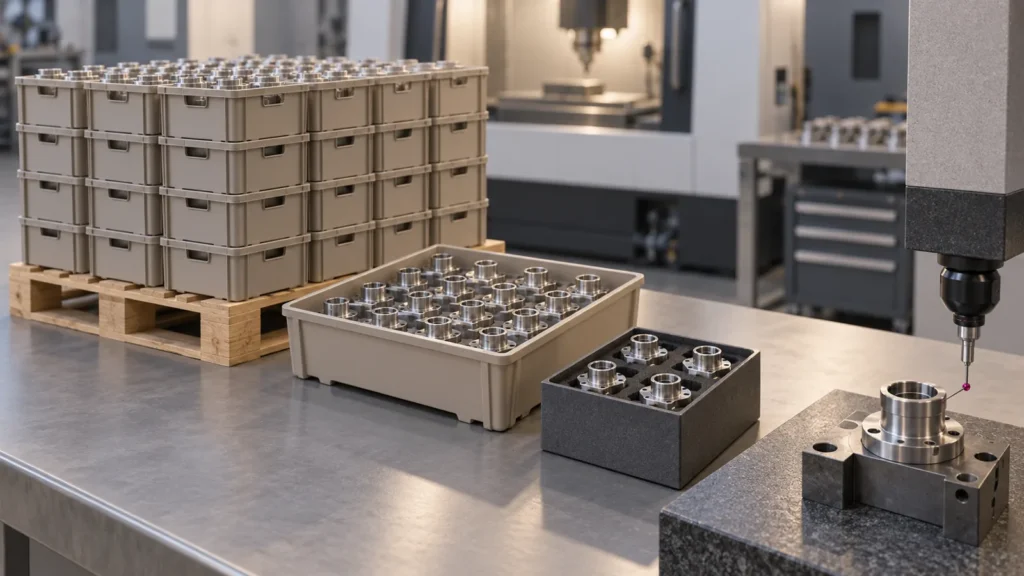 Une traçabilité plus granulaire n'est pas automatiquement meilleure. Numéroter individuellement chaque entretoise commerciale à faible risque peut ajouter des coûts de manutention sans améliorer la décision d'achat. À l'inverse, traiter plusieurs coulées de matière et montages d'usinage comme un seul lot peut rendre le confinement si large qu'un problème isolé force la mise en quarantaine de toute une expédition.
La frontière doit être définie par la manière dont un défaut potentiel serait contenu. Si une casse d'outil ne pouvait affecter que les pièces fabriquées après un contrôle enregistré, un sous-lot basé sur le temps ou la séquence pourrait être utile. Si la chimie du matériau est la préoccupation principale, le numéro de coulée peut définir le groupe de confinement. Si chaque composant a un historique de service unique, la sérialisation peut être nécessaire.
Demandez une cartographie des enregistrements avant de demander chaque enregistrement
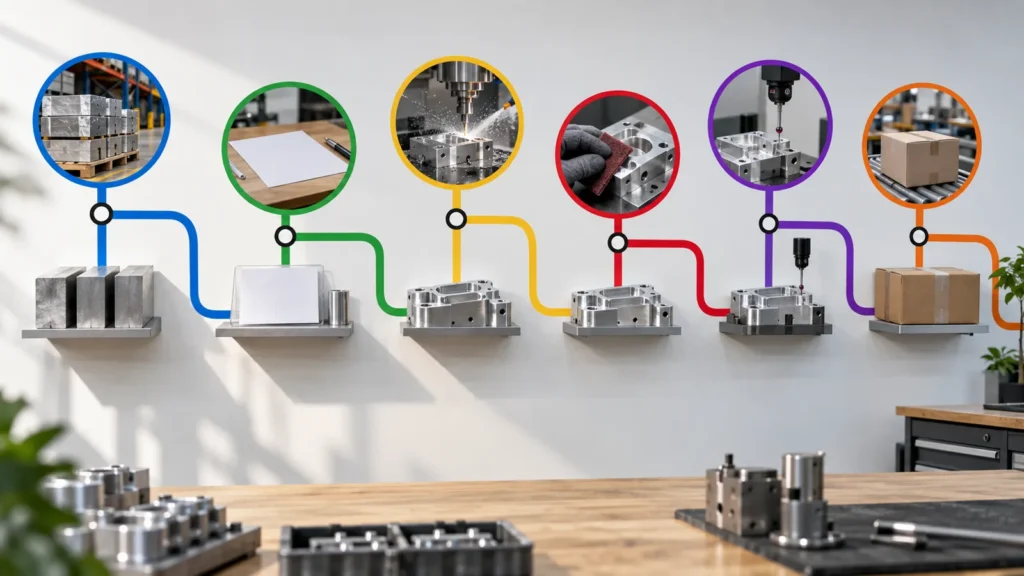 Les acheteurs peuvent améliorer la traçabilité sans exiger un déversement de données indiscriminé. Au stade de la RFQ ou de la planification qualité, précisez l'unité de traçabilité requise, la période de conservation, le dossier de certificats, les règles de marquage, la répercussion des processus spéciaux et si des données dimensionnelles réelles doivent accompagner l'expédition. Identifiez tôt les portails clients ou les règles de nommage des fichiers.
Demandez ensuite au fournisseur d'expliquer la cartographie des enregistrements : quel identifiant apparaît sur la pièce ou l'emballage, comment il se connecte à la fiche de circulation, comment l'identité du stock est transférée, comment les lots fractionnés sont gérés et comment les rapports d'inspection sont associés à la quantité libérée. La capacités qualité page de Jucheng peut présenter l'environnement d'inspection général, tandis que la profondeur de traçabilité propre à la commande doit être définie à partir du plan et des exigences d'achat.
Un court exercice de traçage est souvent plus révélateur qu'un long questionnaire. Choisissez un lot terminé et demandez les relations en avant et en arrière, pas simplement un dossier de PDF. La réponse doit être suffisamment rapide pour soutenir le confinement lorsqu'un problème réel survient.
Questions de traçabilité que les acheteurs devraient régler
Un certificat de matériau suffit-il ?
Non. Le certificat établit des informations sur le stock identifié, mais l'enregistrement de fabrication doit relier cette identité de stock aux pièces CNC spécifiques en cours d'acceptation.
Toutes les pièces CNC doivent-elles avoir des numéros de série ?
Non. La traçabilité au niveau du lot ou du sous-lot est suffisante pour de nombreux projets commerciaux. La sérialisation individuelle doit suivre les exigences contractuelles, réglementaires, d'historique de maintenance ou de risque. Un exemple plus spécialisé est la traçabilité de la fabrication de pièces médicales, où l'identité du produit et la continuité des enregistrements peuvent suivre des contrôles de programme plus stricts.
Les résultats dimensionnels réels doivent-ils être traçables pour chaque pièce ?
Uniquement lorsque le plan convenu exige des résultats individuels. Pour la production par échantillonnage, l'enregistrement doit relier l'échantillon mesuré au lot libéré et expliquer la base d'échantillonnage.
Que se passe-t-il lorsque deux lots de matière sont utilisés ?
Les pièces doivent rester distinguables au niveau requis pour le confinement. Si les lots sont combinés, l'identité finale ne doit pas laisser entendre que chaque pièce provient d'une seule coulée ou d'un seul lot.
Le principe durable : la traçabilité est une chaîne connectée d'identité produit, et non un empilement de certificats. Concevez la chaîne autour des décisions qu'un acheteur pourrait devoir prendre ultérieurement—libération, enquête, confinement, retouche, remplacement ou reproduction—et préservez les liens là où le processus est le plus susceptible de se scinder ou de perdre l'identité.