
Die Rückverfolgbarkeit von CNC-Material und -Abmessungen ist die Beweiskette, die ein versandtes Teil mit dem Ausgangsmaterial, der Zeichnungsrevision, dem Fertigungsweg, den Prüfergebnissen und den Freigabeunterlagen verbindet, die zu seiner Herstellung verwendet wurden. Sie ermöglicht es einem Käufer, sich in beide Richtungen zu bewegen: von einer Serien- oder Chargenidentität zurück zu ihren Ursprungsunterlagen und von einer verdächtigen Materialcharge oder einem Prozessereignis vorwärts zu jedem potenziell betroffenen Teil.
Diese Kette ist wichtig, wenn Teile identisch aussehen, aber keine identische Historie haben. Ein Zertifikat in einem Einkaufsordner beweist nicht, welcher Stab ein bestimmtes Bauteil hervorgebracht hat. Ebenso ist ein Maßbericht schwach, wenn er nicht der richtigen Teilenummer, Revision, Charge, Prüfstufe und dem richtigen Instrument oder Verfahren zugeordnet werden kann. Rückverfolgbarkeit wird erst dann nützlich, wenn die Verknüpfungen das Zuschneiden von Material, das Aufteilen von Chargen, die Fremdbearbeitung, die Nacharbeit, die Prüfung, die Verpackung und Wiederholungsbestellungen überstehen.
Test des Käufers: Wählen Sie ein fertiges Teil aus und bitten Sie den Lieferanten, seinen Weg zu rekonstruieren. Die Antwort sollte die geltende technische Definition, die Materialcharge, die Produktionscharge, Sonderprozesse, Prüfnachweise, die Dispositionshistorie und den Versand identifizieren. Wenn die Rekonstruktion auf Erinnerung oder einer losen Sammlung von Zertifikaten beruht, zeichnet das System Dokumente auf, anstatt das Produkt zurückzuverfolgen.
Beginnen Sie beim Versandkarton und gehen Sie rückwärts
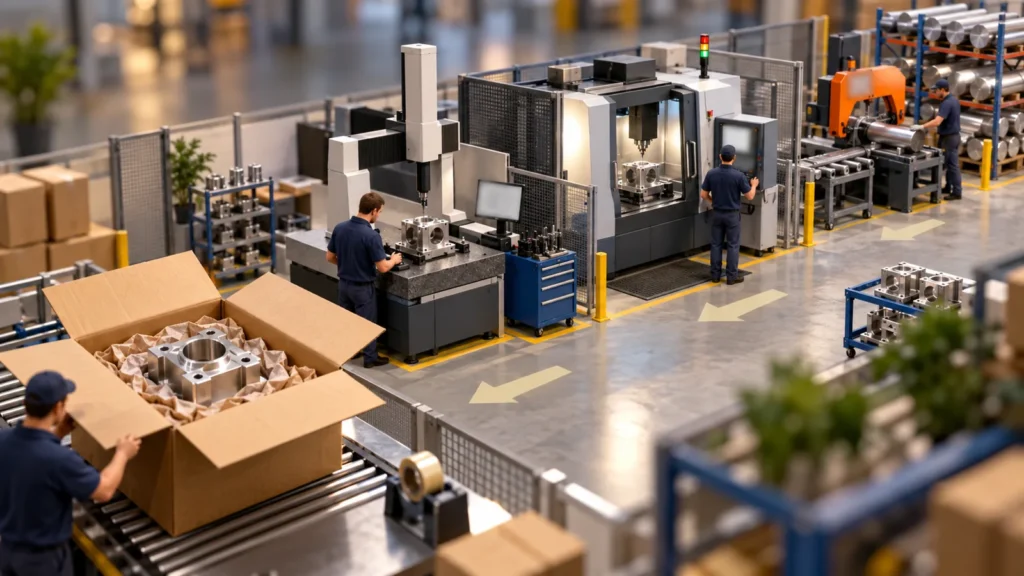 Eine praktische Prüfung beginnt mit dem physischen Artikel, nicht mit dem Qualitätshandbuch des Lieferanten. Das Etikett, die Packliste, der Laufzettel, die Chargennummer, die Seriennummer oder eine andere Kennung sollte die erste Brücke zum Produktionsdatensatz bieten. Von dort aus sollte der Prüfer in der Lage sein, die Freigabeprüfung zu finden und festzustellen, welche Zeichnungs- und Bestellanforderungen für die Charge galten.
Die nächsten Schritte führen rückwärts durch die Bearbeitung, etwaige ausgelagerte Prozesse, die Materialausgabe und den Wareneingang. Jeder Schritt sollte drei Fragen beantworten: Was wurde gehandhabt, welche Anforderung galt und welcher Datensatz beweist das Ergebnis. Der Zweck besteht nicht darin, für jede Bewegung Papierkram zu erstellen. Es geht darum, die Identität in den Momenten zu bewahren, in denen Teile vermischt, Datensätze getrennt oder Anforderungen geändert werden können.
Diese Rückwärtsverfolgung deckt fehlende Brücken schnell auf. Sie unterscheidet auch Rückverfolgbarkeit von Dokumentenaufbewahrung: Ein Zertifikat zehn Jahre lang aufzubewahren hat wenig Wert, wenn niemand zeigen kann, welche bearbeiteten Komponenten es abdeckt.
Die Materialidentität muss den ersten Sägeschnitt überstehen
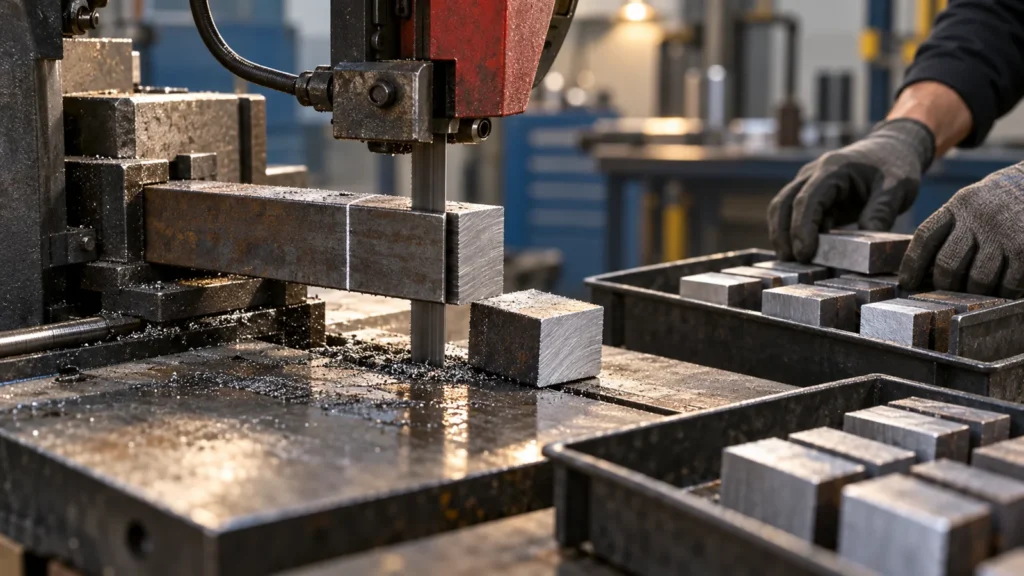 Rohmaterial weist am einen Ende oft eine Kennzeichnung des Walzwerks oder Lieferanten auf. Durch Sägen kann diese Kennzeichnung innerhalb von Minuten von den meisten Rohlingen getrennt werden. Ein kontrolliertes System überträgt die Chargenidentität auf geschnittene Teile, Behälter, Laufkarten oder kontrollierte Lagerorte, bevor die ursprüngliche Kennzeichnung verloren geht.
Die erforderliche Tiefe hängt vom Projekt ab. Kommerzielle Prototypen benötigen möglicherweise eine Werkstoffgütebestätigung ohne Rückverfolgbarkeit auf Schmelzenebene. Sicherheitskritische, regulierte oder vertraglich kontrollierte Teile können erfordern, dass die Werkstoffschmelze, der Zustand, die Spezifikationsrevision, Länder- oder Quellenbeschränkungen und Zertifikatswerte mit jeder Charge oder Seriennummer verknüpft bleiben. Die Bestellung sollte diese Anforderung festlegen, bevor Material bestellt wird.
Die Materialrückverfolgbarkeit sollte auch Substitutionen abdecken. “Gleichwertiges Aluminium” ist keine kontrollierte Entscheidung, wenn die Zeichnung eine Legierung und einen Wärmebehandlungszustand vorgibt. Wenn eine Alternative vorgeschlagen wird, sollte die Abweichung das genaue Material, das betroffene Teil und die Menge, die technische Begründung und die Genehmigungsbehörde angeben. Der Standort Leitfadens für CNC-Bearbeitungswerkstoffe liefert den breiteren Kontext dafür, wie Güte und Zustand die Bearbeitung und die Teilleistung beeinflussen können.
Dimensionsaufzeichnungen benötigen ihre eigene Identitätskette
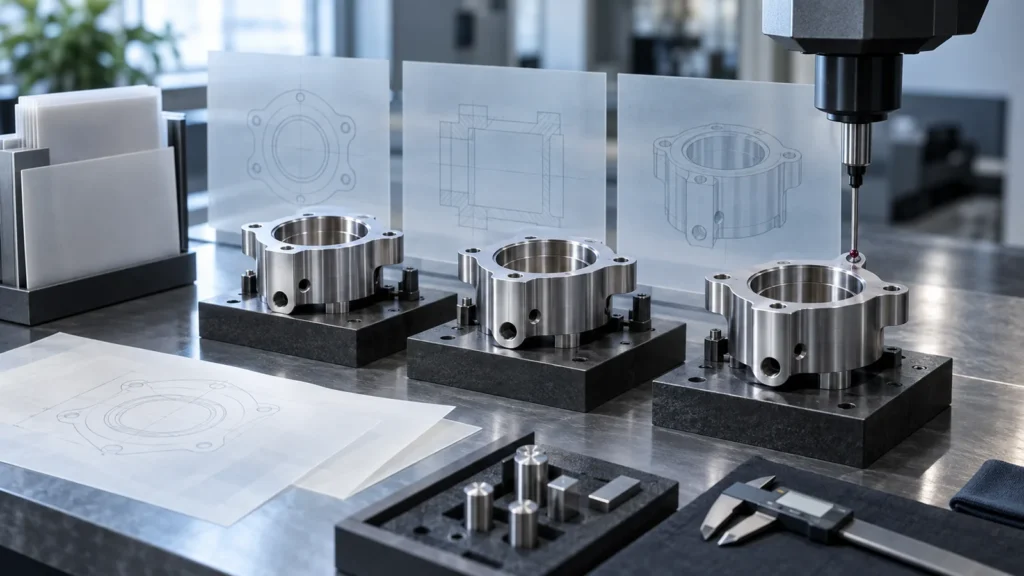 Ein Messwert ohne Kontext kann nicht reproduziert oder verteidigt werden. Eine brauchbare Dimensionsaufzeichnung identifiziert die Teilenummer und Revision, die Charge oder Seriennummer, die geprüfte Menge, die Merkmalsreferenz, Nennmaß und Toleranz, das tatsächliche Ergebnis, das Prüfdatum sowie die Methode oder Ausrüstung, sofern erforderlich. Bei GD&T oder komplexer Geometrie kann sie außerdem die Bezugsausrichtung und den Bewertungsansatz erfordern.
Die Stichprobenprüfung wirft eine zusätzliche Rückverfolgbarkeitsfrage auf: Welche physischen Einheiten wurden gemessen? Wenn fünf Teile eine Charge von 500 repräsentieren, sollte der Plan angeben, wie die Stichprobe ausgewählt wurde und wie diese fünf Ergebnisse mit der freigegebenen Charge zusammenhängen. Wenn ein Wert später zweifelhaft erscheint, sollte der Lieferant feststellen können, ob das Problem ein gemessenes Teil, die nicht gemessene Grundgesamtheit, eine bestimmte Einrichtung oder die gesamte Lieferung betrifft.
Die Revisionskontrolle ist ebenso wichtig. Das Kopieren einer alten Prüfvorlage in eine Wiederholbestellung kann veraltete Maße beibehalten oder neu hinzugefügte Hinweise auslassen. Eine mit Positionsnummern versehene Zeichnung und ein Ergebnisblatt sollten vor Prüfbeginn gegen die aktuelle kontrollierte Definition geprüft werden. Dies ist ein Grund, warum die Rückverfolgbarkeit zu Qualitätskontrolle der CNC-Bearbeitung, nicht zu einer separaten Archivierungstätigkeit nach Fertigstellung der Teile gehört.
Geteilte Chargen und Fremdprozesse erzeugen die schwierigsten Lücken
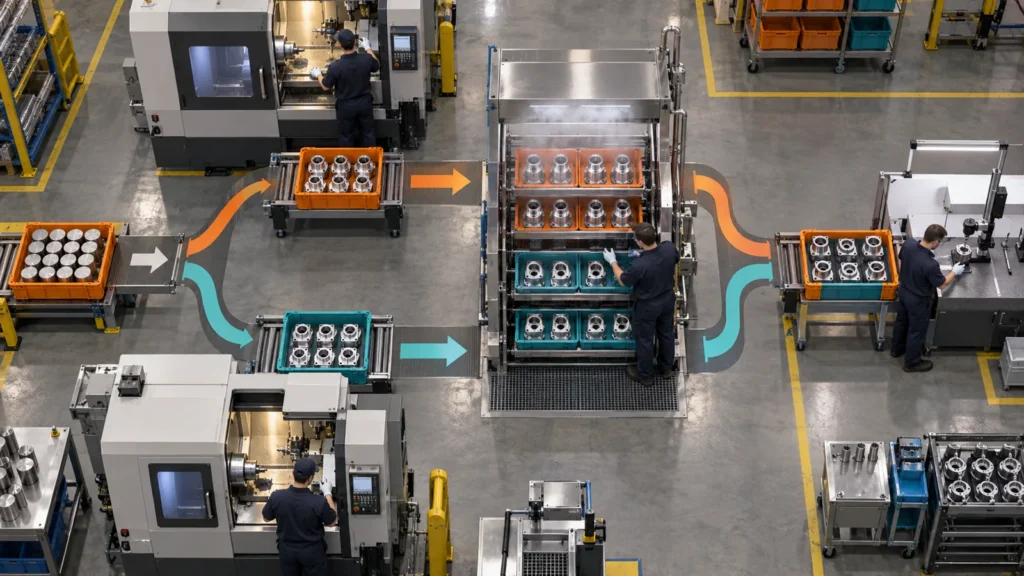 Die Rückverfolgbarkeit ist am einfachsten, solange ein Stab, eine Maschineneinrichtung und ein Behälter zusammenbleiben. Reale Aufträge sind weniger ordentlich. Material kann auf mehrere Maschinen aufgeteilt werden, unfertige Teile können zwischen Arbeitsgängen warten, aussortierte Teile können aus einer zweiten Schmelze ersetzt werden, und mehrere Chargen können für Eloxieren, Wärmebehandlung, Passivierung, Galvanisieren oder Schleifen zusammengeführt werden.
Eine robuste Laufkarte zeichnet diese Teilungen und Zusammenführungen auf. Wenn aus 100 Rohlingen zwei Bearbeitungschargen werden, sollte jede Tochtercharge die Materialidentität der Muttercharge behalten. Wenn 12 Teile verschrottet und aus einem anderen Stab neu gefertigt werden, sollten die Ersatzteile nicht stillschweigend die erste Chargennummer übernehmen. Wenn zwei Chargen gemeinsam an einen externen Dienstleister geschickt werden, müssen das zurückgegebene Zertifikat und die Verpackungsidentität die vom Kunden geforderte Unterscheidung bewahren.
Nacharbeit verdient dieselbe Disziplin. Die Aufzeichnung sollte die Nichtkonformität, die betroffene Menge, die genehmigte Disposition, die durchgeführte Arbeit, die Nachprüfmerkmale und die endgültige Freigabe zeigen. Das Löschen des fehlgeschlagenen Ergebnisses und dessen Ersetzen durch einen bestandenen Wert entfernt die Historie, die erklärt, warum sich das Teil geändert hat.
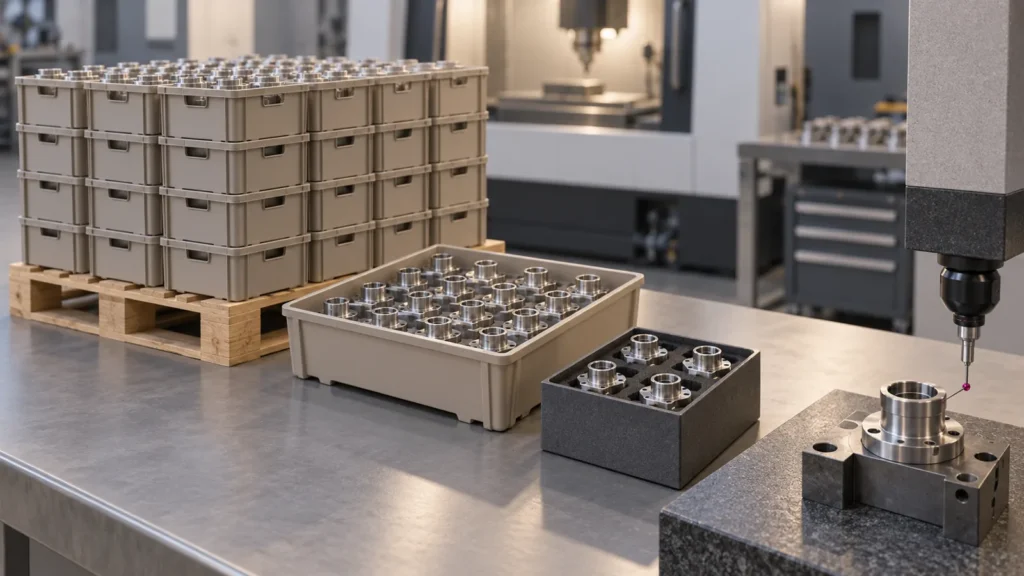 Eine granularere Rückverfolgbarkeit ist nicht automatisch besser. Die Serialisierung jedes risikoarmen kommerziellen Distanzstücks kann Handhabungskosten verursachen, ohne die Kaufentscheidung zu verbessern. Am anderen Extrem kann die Behandlung mehrerer Materialschmelzen und Bearbeitungseinrichtungen als eine Charge die Eingrenzung so weit machen, dass ein isoliertes Problem die Quarantäne einer gesamten Lieferung erzwingt.
The boundary should be defined by how a potential defect would be contained. If one tool break could affect only the parts made after a recorded check, a time- or sequence-based sub-lot may be useful. If material chemistry is the primary concern, the heat number may define the containment group. If each component has a unique service history, serialization may be necessary.
Ask for a record map before asking for every record
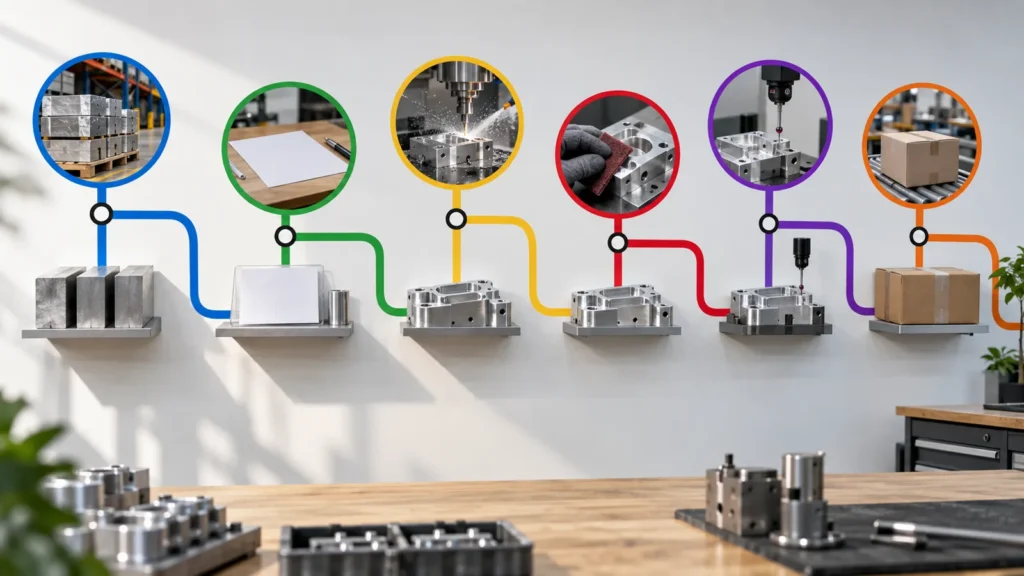 Buyers can improve traceability without demanding an indiscriminate data dump. At RFQ or quality-planning stage, state the required traceability unit, retention period, certificate package, marking rules, special-process flowdown, and whether actual dimensional data must accompany the shipment. Identify any customer portals or file-naming rules early.
Then ask the supplier to explain the record map: which identifier appears on the part or package, how it connects to the traveler, how stock identity is transferred, how split lots are handled, and how inspection reports are associated with the released quantity. Jucheng’s Qualitätsfähigkeiten page can introduce the general inspection environment, while the order-specific traceability depth should be defined from the drawing and purchase requirements.
A short trace exercise is often more revealing than a long questionnaire. Choose a completed batch and request the forward and backward relationships, not merely a folder of PDFs. The response should be fast enough to support containment when a real problem occurs.
Traceability questions buyers should settle
Is a material certificate enough?
No. The certificate establishes information about identified stock, but the manufacturing record must connect that stock identity to the specific CNC parts being accepted.
Do all CNC parts need serial numbers?
No. Lot-level or sub-lot traceability is sufficient for many commercial projects. Individual serialization should follow contractual, regulatory, service-history, or risk requirements. A more specialized example is medical parts manufacturing traceability, where product identity and record continuity may follow stricter program controls.
Should actual dimensional results be traceable to each part?
Only when the agreed plan requires individual results. For sampled production, the record should connect the measured sample to the released lot and explain the sampling basis.
What happens when two material lots are used?
The parts should remain distinguishable at the level required for containment. If the lots are combined, the final identity must not imply that every part came from only one heat or batch.
The durable principle: traceability is a connected chain of product identity, not a pile of certificates. Design the chain around the decisions a buyer may need to make later—release, investigation, containment, rework, replacement, or repeat production—and preserve the links where the process is most likely to split or lose identity.