
La capacità di processo CNC descrive se un processo di lavorazione stabile può mantenere ripetutamente una specifica definita; il Cpk stima quanto bene il processo osservato è centrato rispetto ai suoi limiti superiore e inferiore. Un primo pezzo può risultare conforme mentre il processo alle spalle è in deriva, fuori centro o produce troppa variazione. Ecco perché un singolo pezzo conforme e un processo di produzione capace sono affermazioni diverse.
Per un acquirente, la domanda utile non è “Qual è il tuo Cpk?” in modo isolato. È: per quale caratteristica, da quale macchina e setup, in quale periodo, utilizzando quale campione, con quale sistema di misurazione e dopo quali verifiche di stabilità? Un indice levigato calcolato da dati misti o manipolati può nascondere più rischio di quanto riveli.
Tre pezzi raccontano tre storie diverse
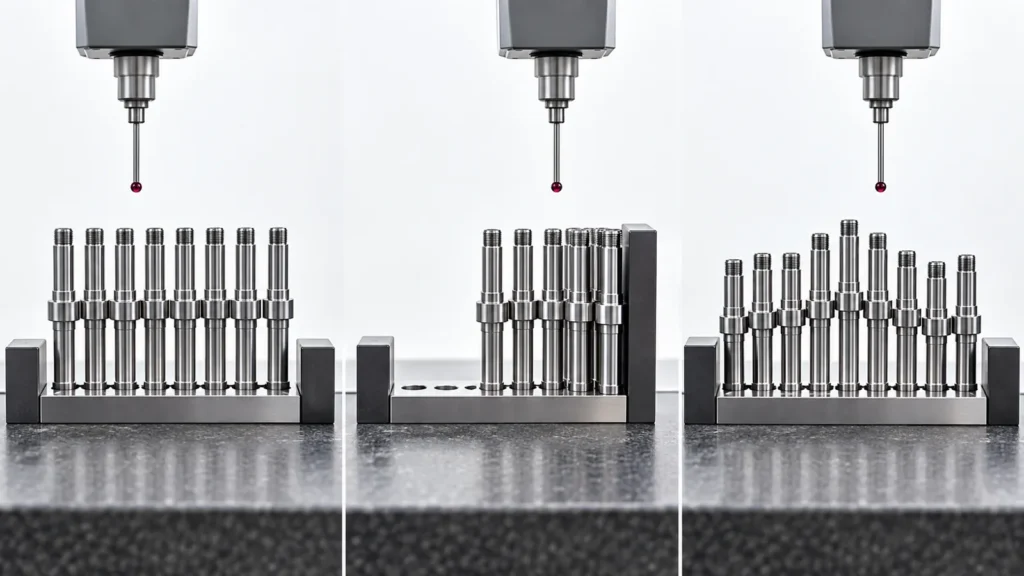 Immagina tre lotti di produzione per lo stesso diametro di un albero. Ogni lotto contiene un pezzo che misura esattamente al nominale. Nel primo lotto, tutti i risultati si concentrano strettamente attorno al nominale. Nel secondo, la media si colloca vicino al limite di specifica superiore. Nel terzo, i valori oscillano con un andamento ripetitivo mentre la macchina si scalda e l'utensile si usura. Il pezzo nominale di ciascun lotto appare identico, ma i processi non sono ugualmente prevedibili.
L'analisi di capacità utilizza una distribuzione di risultati perché le decisioni di produzione dipendono dalla variazione, non da un campione dimostrativo. Diventa particolarmente preziosa per la produzione ripetitiva, le lavorazioni automatizzate, gli accoppiamenti e le caratteristiche in cui un piccolo spostamento può causare fallimenti di assemblaggio. Il ispezione del primo articolo stabilisce un punto di partenza approvato; il lavoro sulla capacità esamina se la produzione di routine può rimanervi.
Cp misura lo spazio; Cpk misura spazio e posizione
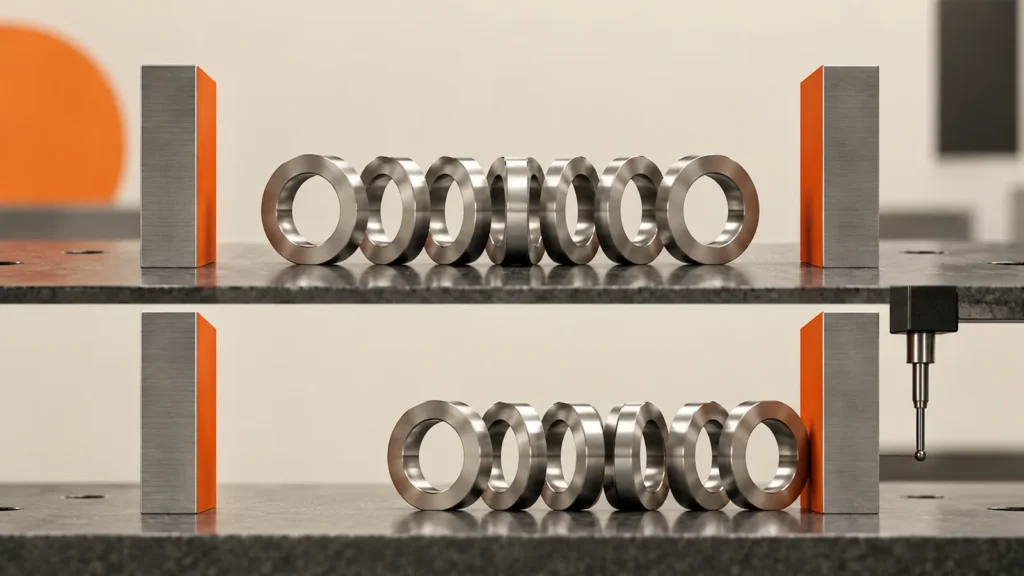 Quando un processo è approssimativamente stabile e le ipotesi dell'analisi sono appropriate, Cp confronta l'ampiezza della specifica con la dispersione naturale stimata del processo. Cpk considera anche quanto la media del processo è vicina al limite di specifica più prossimo.
Cp = (USL − LSL) / 6σ
Cpk = minimo tra [(USL − media) / 3σ] e [(media − LSL) / 3σ]
USL e LSL sono i limiti di specifica superiore e inferiore, e σ rappresenta la deviazione standard stimata del processo. Un Cp elevato con un Cpk molto più basso segnala che la dispersione può rientrare nella tolleranza ma il processo non è centrato. Se la media continua a spostarsi, la produzione conforme può diventare non conforme anche se la dispersione teorica appare ristretta.
| Andamento nei dati | Cosa possono mostrare gli indici | Interpretazione ingegneristica |
|---|---|---|
| Stretto e centrato | Cp e Cpk sono simili | La variazione è piccola e la media è ragionevolmente posizionata. |
| Stretto ma vicino a un limite | Cp superiore a Cpk | La centratura, la strategia di offset o la deriva richiedono attenzione. |
| Ampio ma centrato | Entrambi gli indici bassi e simili | L'ampiezza del processo consuma troppo tolleranza. |
| Tendenza, ciclo o spostamento improvviso | Un singolo indice può essere fuorviante | Verificare la stabilità prima di dichiarare una capacità. |
Cp e Cpk non modificano la tolleranza di disegno. Riassumono il comportamento osservato del processo rispetto a quei limiti. Un fornitore non dovrebbe mai ampliare una specifica, eliminare dati scomodi o mescolare flussi di processo diversi solo per migliorare il numero.
Non calcolare la capacità finché il processo non è stabile
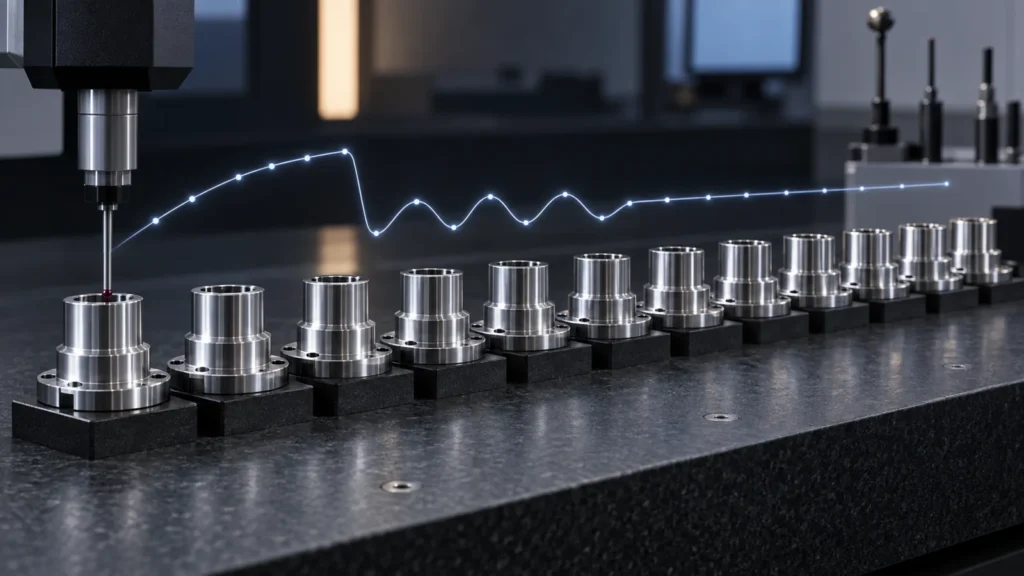 La capacità presuppone che i dati rappresentino un processo coerente. La lavorazione CNC spesso contiene segnali legati al tempo: le temperature del mandrino e del refrigerante aumentano, i taglienti si usurano, gli offset vengono regolati, il materiale in barra cambia, le attrezzature vengono ricaricate e gli operatori riavviano la produzione dopo interruzioni. Se questi eventi creano tendenze o spostamenti, una media e una deviazione standard potrebbero non descrivere ciò che farà il prossimo pezzo.
Prima di interpretare il Cpk si dovrebbe esaminare un grafico di sequenza ordinato nel tempo o un appropriato grafico di controllo. Punti al di fuori dei limiti di controllo, cicli ripetuti, lunghe tendenze o cluster distinti suggeriscono cause speciali o popolazioni miste. La risposta corretta è comprendere tali cause, non calcolare un indice più favorevole dallo stesso insieme instabile.
Anche il sottoraggruppamento è importante. Combinare risultati di due macchine, diverse cavità o stazioni di attrezzaggio, lotti di materiale diversi o turni di giorno e notte può creare una distribuzione che non appartiene ad alcun processo reale. Il piano di analisi dovrebbe preservare le fonti che un acquirente avrebbe bisogno di controllare.
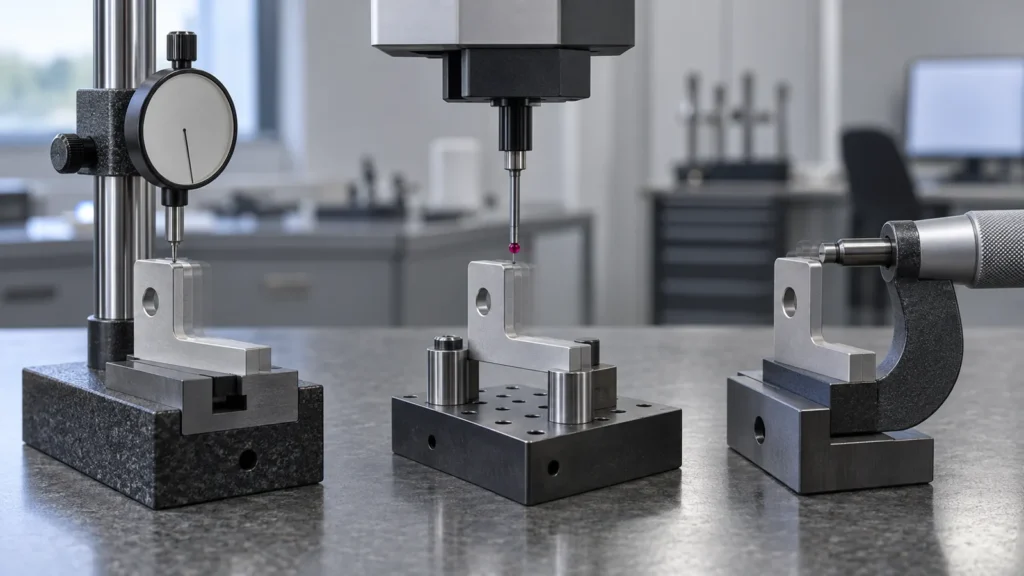 La variazione osservata contiene sia la variazione di produzione sia la variazione di misurazione. Se uno strumento manca di una risoluzione adeguata, il metodo è sensibile alla pressione dell'operatore, o l'attrezzatura flette il pezzo, l'ampiezza calcolata può descrivere il processo di ispezione tanto quanto il processo CNC.
Prima di richiedere un risultato formale di capacità, confermare:
Per una posizione di foro o un profilo complesso, l'allineamento CMM concordato può far parte della definizione. Per un diametro semplice, un micrometro adeguato può fornire un feedback di produzione più chiaro. Il piano di ispezione dovrebbe supportare la decisione piuttosto che forzare ogni caratteristica attraverso lo stesso dispositivo.
L'usura dell'utensile trasforma la capacità in una questione dipendente dal tempo
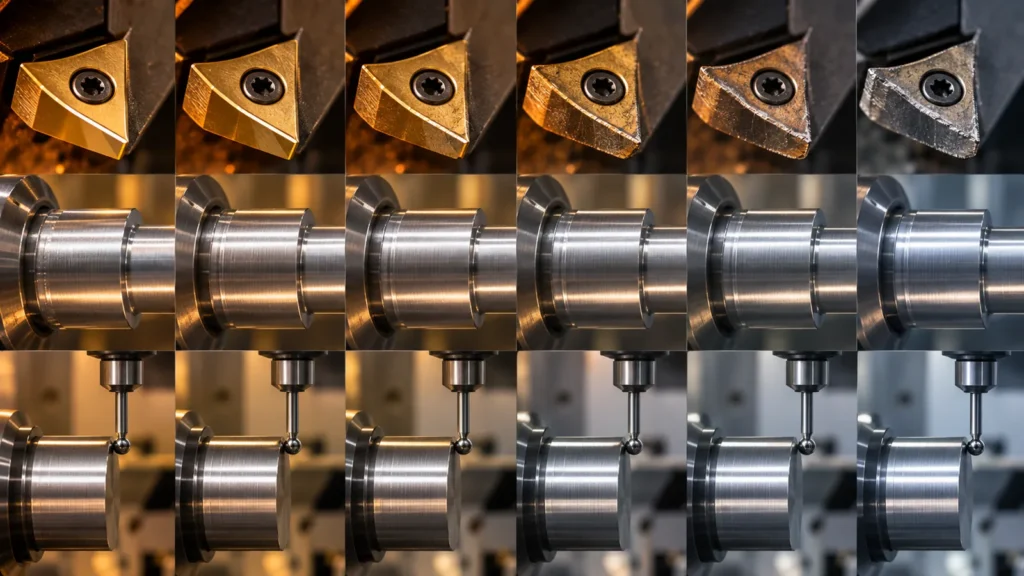 Molte caratteristiche CNC non variano in modo casuale attorno a una media fissa. Un diametro può spostarsi gradualmente con l'usura del tagliente. Una parete sottile può rilassarsi dopo il distacco. Un foro può spostarsi mentre la temperatura della macchina si stabilizza. Un trattamento superficiale può alterare le dimensioni dopo il completamento dello studio di lavorazione.
Uno studio di capacità dovrebbe quindi rappresentare la finestra di produzione prevista: avvio, funzionamento a regime, cambi utensile, reazioni di offset, rifornimento materiale e qualsiasi fase post-processo che influenzi la caratteristica. Se il campione copre solo la parte centrale tranquilla di un ciclo di vita dell'utensile, può sovrastimare ciò che l'intero lotto può raggiungere.
Questi controlli collegano la statistica all'effettivo processo di lavorazione CNC. Diventano particolarmente importanti in lavorazione meccanica CNC di precisione, dove la durata dell'utensile, gli allestimenti multipli e i lotti ripetuti devono essere controllati nel tempo. Senza questo collegamento, il Cpk diventa un punteggio storico anziché un metodo per mantenere la produzione.
Gli obiettivi di capacità devono seguire il rischio e il contratto
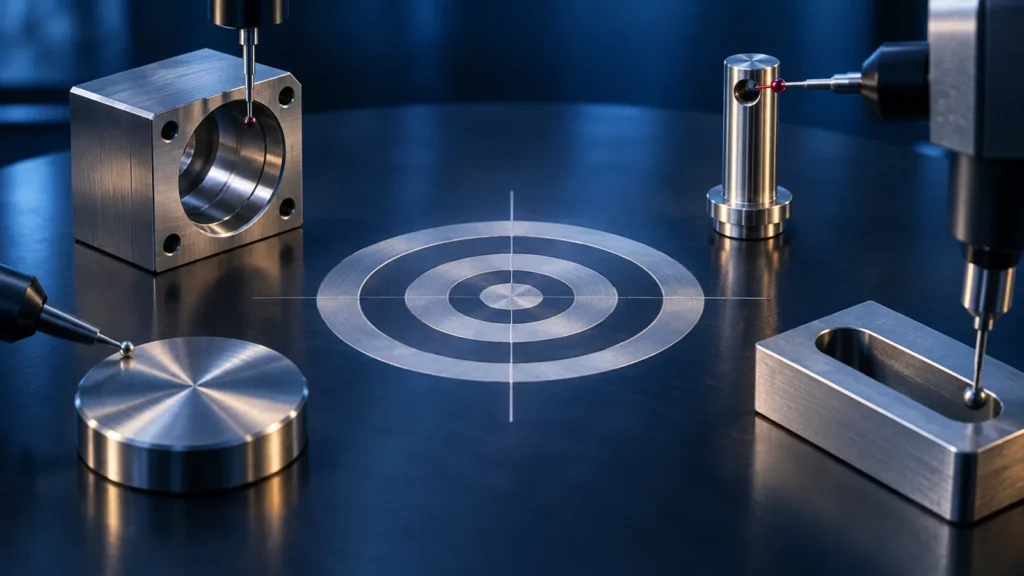 Non esiste un valore Cpk universale che approvi automaticamente ogni caratteristica CNC. I clienti e i settori possono stabilire soglie specifiche, durate dello studio, metodi di calcolo o piani di risposta. Un foro critico per l'accoppiamento, una funzione di sicurezza, una dimensione estetica e un generoso sovrametallo di rimozione non hanno le stesse conseguenze.
L'obiettivo dovrebbe essere concordato con la caratteristica, il piano di misurazione, il disegno del campione e la regola di azione. Se un valore richiesto non viene raggiunto, le possibili risposte includono centrare il processo, ridurre la variazione, cambiare l'attrezzatura o il fissaggio, aumentare l'ispezione, accorciare la durata dell'utensile, selezionare il lotto interessato o ottenere una disposizione ingegneristica approvata. Spedire perché il campione è capitato conforme non è un piano di capacità.
Anche la progettazione delle tolleranze influisce sulla fattibilità. Se il disegno applica un limite inutilmente stretto a una caratteristica non funzionale, l'azione più sensata potrebbe essere una revisione ingegneristica anziché una pressione statistica sull'officina. Il genitore Guida alle tolleranze di lavorazione CNC spiega perché i limiti dovrebbero seguire la funzione e le esigenze di verifica.
Studiare le poche caratteristiche che rivelano il processo
 Uno studio di capacità non deve calcolare il Cpk per ogni dimensione del disegno. Iniziare con le caratteristiche che influiscono sull'accoppiamento, la sicurezza, la tenuta, l'allineamento, l'intercambiabilità o l'assemblaggio a valle, poi aggiungere le caratteristiche che rivelano rischi noti del processo. Un diametro del foro può mostrare l'usura dell'utensile; una tolleranza di posizione può esporre la ripetibilità del fissaggio; un risultato di planarità su parete sottile può rivelare il serraggio e il rilascio delle tensioni.
Gli studi ridondanti aggiungono costo senza aggiungere conoscenza equivalente. Diverse dimensioni create dallo stesso utensile e allestimento possono muoversi insieme, mentre due diametri visivamente simili realizzati in operazioni diverse possono avere variazioni non correlate. Una mappa del processo aiuta a selezionare le caratteristiche che rappresentano ogni importante fonte di cambiamento.
La selezione dovrebbe anche rimanere pratica da misurare frequentemente. Una difficile misurazione di laboratorio può essere appropriata per la validazione periodica, mentre una caratteristica correlata sul posto di lavoro fornisce un feedback più rapido tra i controlli formali. Se la correlazione non è stata dimostrata, tuttavia, non si può presumere che la misurazione conveniente protegga il risultato critico. Registrare quale caratteristica è controllata direttamente, quale è monitorata come predittore e quali prove supportano tale relazione.
 Un acquirente dovrebbe essere in grado di ricostruire lo studio dal rapporto. Cercare il particolare e la caratteristica, la revisione del disegno, i limiti di specifica, le unità, il numero di campioni, le date di raccolta, la macchina o il flusso di processo, il metodo di misurazione, l'ordine temporale, la media, il metodo di deviazione standard, Cp e Cpk, le prove di stabilità, la motivazione dei dati esclusi e il piano di reazione.
Chiedere cosa è successo intorno ai valori peggiori. Erano consecutivi? Hanno seguito un cambio utensile? È stato regolato un offset durante lo studio? I pezzi sono stati misurati prima di raggiungere l'equilibrio termico? Un solo grafico di distribuzione può nascondere la sequenza, e la sequenza spesso porta con sé la spiegazione ingegneristica.
La capacità di qualità pagina di Jucheng fornisce un contesto generale per l'ispezione dimensionale. Un impegno di capacità specifico del progetto dovrebbe comunque essere definito dal disegno controllato, dal piano di lotti e dal requisito del cliente.
FAQ sulla capacità CNC
Un Cpk elevato garantisce zero difetti?
No. Il Cpk stima le prestazioni nelle condizioni campionate e ipotizzate. Non garantisce i pezzi futuri, non elimina la necessità di controlli né copre caratteristiche che non sono state studiate.
Quanti pezzi sono necessari per il Cpk?
Il campione richiesto dipende dal metodo del cliente, dal comportamento del processo, dalla strategia dei sottogruppi e dalla confidenza necessaria. Un campione molto piccolo produce una stima incerta e può non rilevare l'usura dell'utensile, gli spostamenti o i flussi misti.
Il Cpk può essere calcolato per una specifica unilaterale?
Le prestazioni unilaterali possono essere valutate, ma il calcolo e l'interpretazione devono corrispondere al limite effettivo e alla convenzione del cliente. Riportare un indice bilaterale per un requisito unilaterale può essere fuorviante.
Perché due fornitori possono riportare Cpk diversi per la stessa tolleranza?
Possono utilizzare campioni, finestre temporali, stime della deviazione standard, macchine, sistemi di misurazione o esclusioni di dati diversi. Le condizioni dello studio devono essere confrontate prima di confrontare i numeri.
La lezione centrale: la capability inizia con un processo stabile e definito e misurazioni affidabili. Usare Cp e Cpk per supportare una decisione ingegneristica sulla variazione e sulla centratura, non come un numero decorativo allegato a un lotto che passa.