
Compare the complete route, not one cycle
A quote comparison should separate material price from conversion cost. A higher raw-stock price can be offset by fewer machine interruptions, but the reverse can also be true if the part needs welding, special handling, or extra approval. Ask which operation creates the expected saving, how much of the lot experiences that operation, and whether the estimate includes deburring, inspection, and any secondary fabrication. For a prototype, engineering time may outweigh a small cycle difference; for a repeated lot, stable unattended production may matter more.
Include changeover and quality costs as well. A grade change can affect tool offsets, chip management, surface condition, and the supplier’s incoming material checks. If the process requires a new setup or qualification, count that effort instead of comparing only the cutting segment. The most useful estimate distinguishes recurring production time from one-time process validation.
Consider finish and acceptance together
Machining grade alone does not establish the finished appearance or dimensional result. Edge condition, tool wear, feed marks, handling, and any coating or plating step can influence what the inspector sees. Define the critical surfaces and dimensions on the drawing, and make sure the supplier knows whether the part will be joined or finished after machining. A material substitution should not be justified by a good-looking sample if the sample skipped a downstream step that is part of normal production.
For close-fit features, consider whether heat from joining or finishing could alter the machining sequence. One route may rough-machine, fabricate, stress-relieve where specified, and finish-machine; another may machine the final surface before assembly. The right sequence depends on the design and qualified process. Make the sequence visible in the manufacturing plan so the material choice is evaluated against a realistic part, not an isolated bar-stock test.
A practical decision record
Keep the selection traceable with a short note that names the drawing revision, requested grade, proposed alternative if any, downstream joining route, and the person who approved the change. Record the evidence used: representative part geometry, trial scope, inspection results, and any process limitation. This is especially helpful when a buyer, machining supplier, and assembly shop each own a different segment of the route.
Do not use a generic statement such as “same strength” or “equivalent machinability” to close the review. Those claims do not answer whether the grade supports the specified weld, finish, traceability, or customer qualification. If a property or requirement is unknown, keep it as an open engineering question rather than treating it as permission to substitute.
Choosing between 12L14 and 1018 steel is not simply a contest between a fast-cutting grade and a cheaper substitute. The useful question is what the part must do after machining. 12L14 can be attractive when cycle time, fine detail, and repeatable chip breaking dominate; 1018 is often the more practical starting point when welding, forming, or broader fabrication flexibility matters. The decision should be made from the full route—machining, finishing, joining, and inspection—not from a single shop-floor metric.
目次
- Start with the part’s next operation
- What the free-machining advantage changes
- Why welding changes the grade decision
- Match the stock to the feature set
- リリース前に確定すべき事項
- よくある質問
Start with the part’s next operation
切断・バリ取り・取り付けが行われる旋削スペーサーは、フレームに溶接されるブラケットとは異なる材料仕様となる。実際の工程を順番に列挙する:粗加工、穴あけ、ねじ切り、バリ取り、めっきまたはコーティング、接合、最終検査。次に、どれが固定要件でどれが単に慣例的な選択かを示す。溶接が図面要件、サプライヤー工程、または後工程の組立可能性のいずれかである場合、それを軽微な将来の詳細として扱ってはならない。切りくず処理の容易さのために選ばれた鋼種は、接合方法の再設計を強いるならば不適切な選択となり得る。.
同様に、「切削可能」という言葉は実際の形状なしでは不完全である。小さな穴あけ加工が多い高生産量の部品は、単純な低生産量のブロックよりも、安定した切りくず排出からより大きな利益を得られる場合がある。長く細いピンは、公称切削速度ではなく、たわみと支持によって制約される場合がある。部品サイズ、素材形状、公差、仕上げ、ロットサイズ、機械段取りはすべて、その合金の切削特性が意味のある総コスト優位性を生み出すかどうかを左右する。.
| 判断条件 | 12L14がより詳細な検討に値するのは… | 1018がより詳細な検討に値するのは… |
|---|---|---|
| 主な目的 | 加工生産性と切りくず分断が支配的 | 製作の柔軟性または接合が重要 |
| 後工程の経路 | 部品は主に切削加工および仕上げされる | 溶接または成形が指定されている、またはその可能性が高い |
| 形状 | 反復する小特徴が切りくず管理の負担を生む | 単純な加工では特殊鋼種を正当化できない |
| 適格性 | グレードとプロセスはすでに承認済みです | 既存の設計またはサプライヤー管理名 1018 |
この表はスクリーニング用の補助資料であり、材料認証ではありません。実際の注文に必要な購入仕様、状態、および書類を確認してください。サイトの 12L14 材料情報 および 1018 鋼情報 は、どのグレードが議論されているかを確認するための有用な出発点ですが、支配的な図面や材料証明書に代わるものではありません。.
What the free-machining advantage changes
12L14 は、鉛を含む化学成分に由来する快削性のために一般的に選択されます。適切な加工条件下では、切りくずの分断が容易になることで、長く伸びる切りくずを減らし、安定した生産リズムの維持に役立つ場合があります。これは、切りくずの絡み付きが繰り返し発生して停止、工具周辺の清掃、または無人運転の不安定化を引き起こす自動旋削作業において重要となる場合があります。得られる可能性のある利点は単に「高速化」ではなく、中断の減少と、一連のフィーチャー処理のより予測可能な取り扱いかもしれません。.
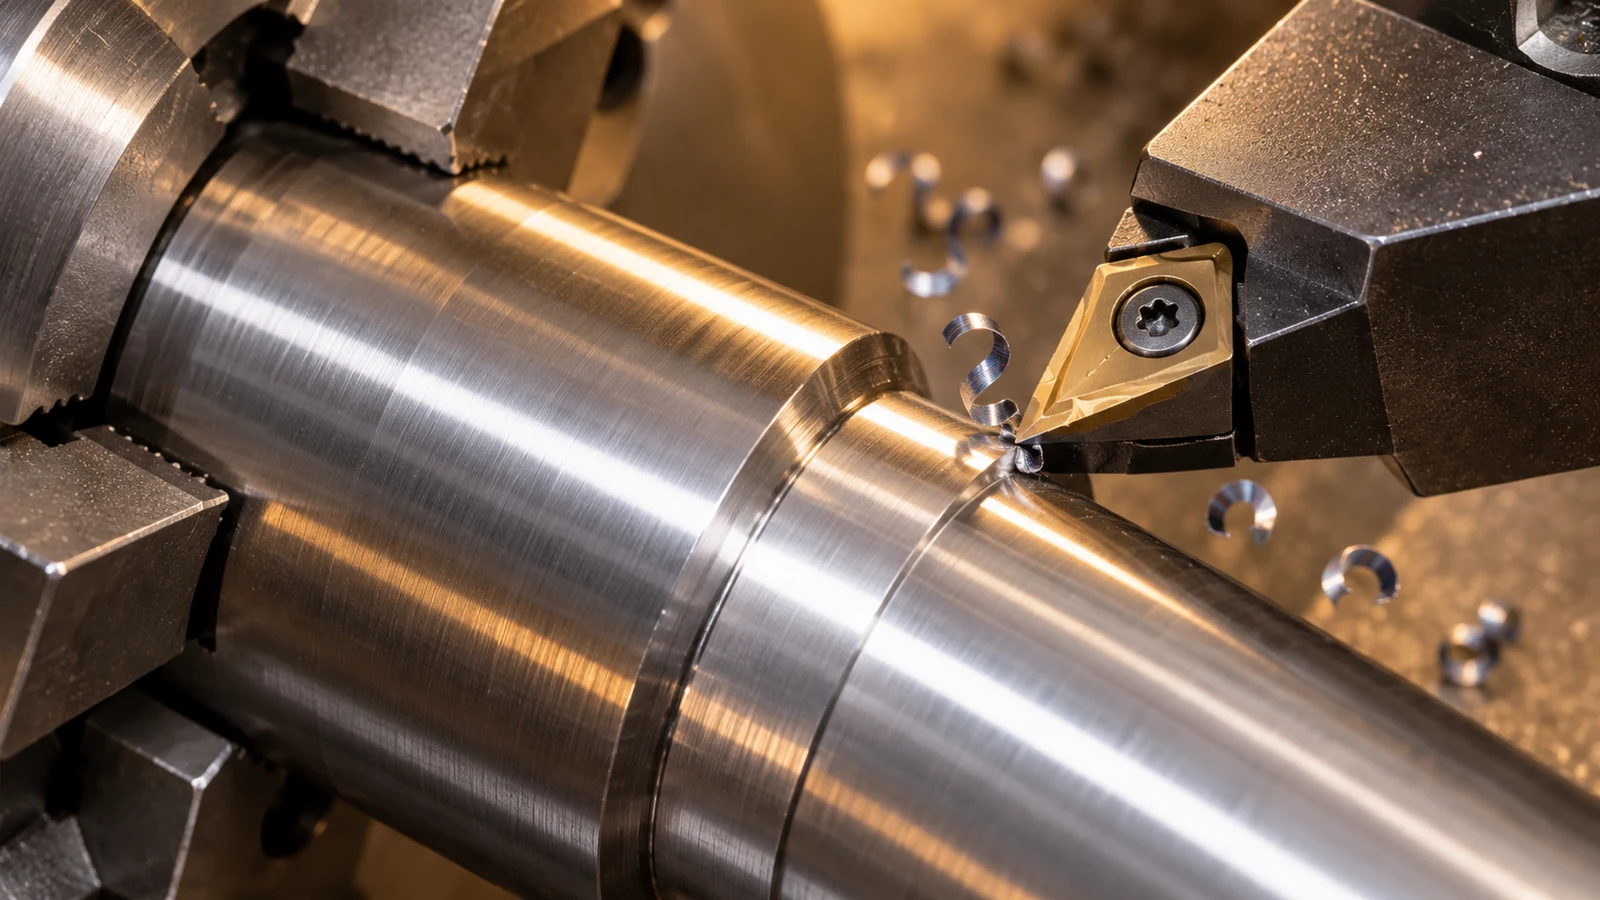
しかし、その利点はプロセスに依存します。工具形状、刃先状態、送り、切込み深さ、クーラント供給、棒材品質、機械剛性が依然として結果に影響します。部品が主にいくつかの広い面と1つのドリル穴である場合、切りくず管理がボトルネックにならないかもしれません。微小なボア、狭い溝、またはクロス穴が難加工な切りくずを生成する場合、グレードが加工に強く影響する可能性があります。一般的な被削性ランキングをすべての部品に適用するのではなく、代表的なフィーチャーを用いて生産経路を検証してください。.
1018 も、適切に選択されたプロセスであれば問題なく加工できます。関連する比較は、セットアップ、工具寿命、仕上げを含む、要求される形状と品質に対する安定したサイクルであり、単独で考慮されたカタログ番号ではありません。旋削部品については、見積対象のフィーチャーと素材形状の文脈で、サイトの CNC旋削加工能力 を確認してください。.
Why welding changes the grade decision
最も重大な違いは加工後に現れるかもしれません。12L14 の快削化学成分は、部品を溶接する必要がある場合、一般に単純な選択肢ではありません。切りくず分断を促進する同じ合金添加元素が、溶接挙動を複雑にする可能性があります。したがって、溶接要件は、部品が鋼であるという事実から推測するのではなく、責任ある設計権限者および適格な溶接手順とともに確認する必要があります。1018 は、従来の製作と溶接が経路の一部である場合にしばしば検討されますが、正確な仕様、板厚、継手設計、状態、および手順が依然として支配します。.
継手がどこで作られ、何に耐える必要があるかを確認してください。部品は構造部材に溶接されますか、最終加工前に仮付け位置決めされますか、それとも非重要カバーのためだけに接合されますか。入熱により精密ボアが歪んだり、データムがずれたりしますか。溶接後加工が必要ですか。これらの質問により、名目上は加工が容易な選択が、治具、工程変更、検査を含めると高コストになる場合があります。切削時間のみを確認した現場試験だけに基づいて、指定された溶接可能グレードを 12L14 に置き換えないでください。.
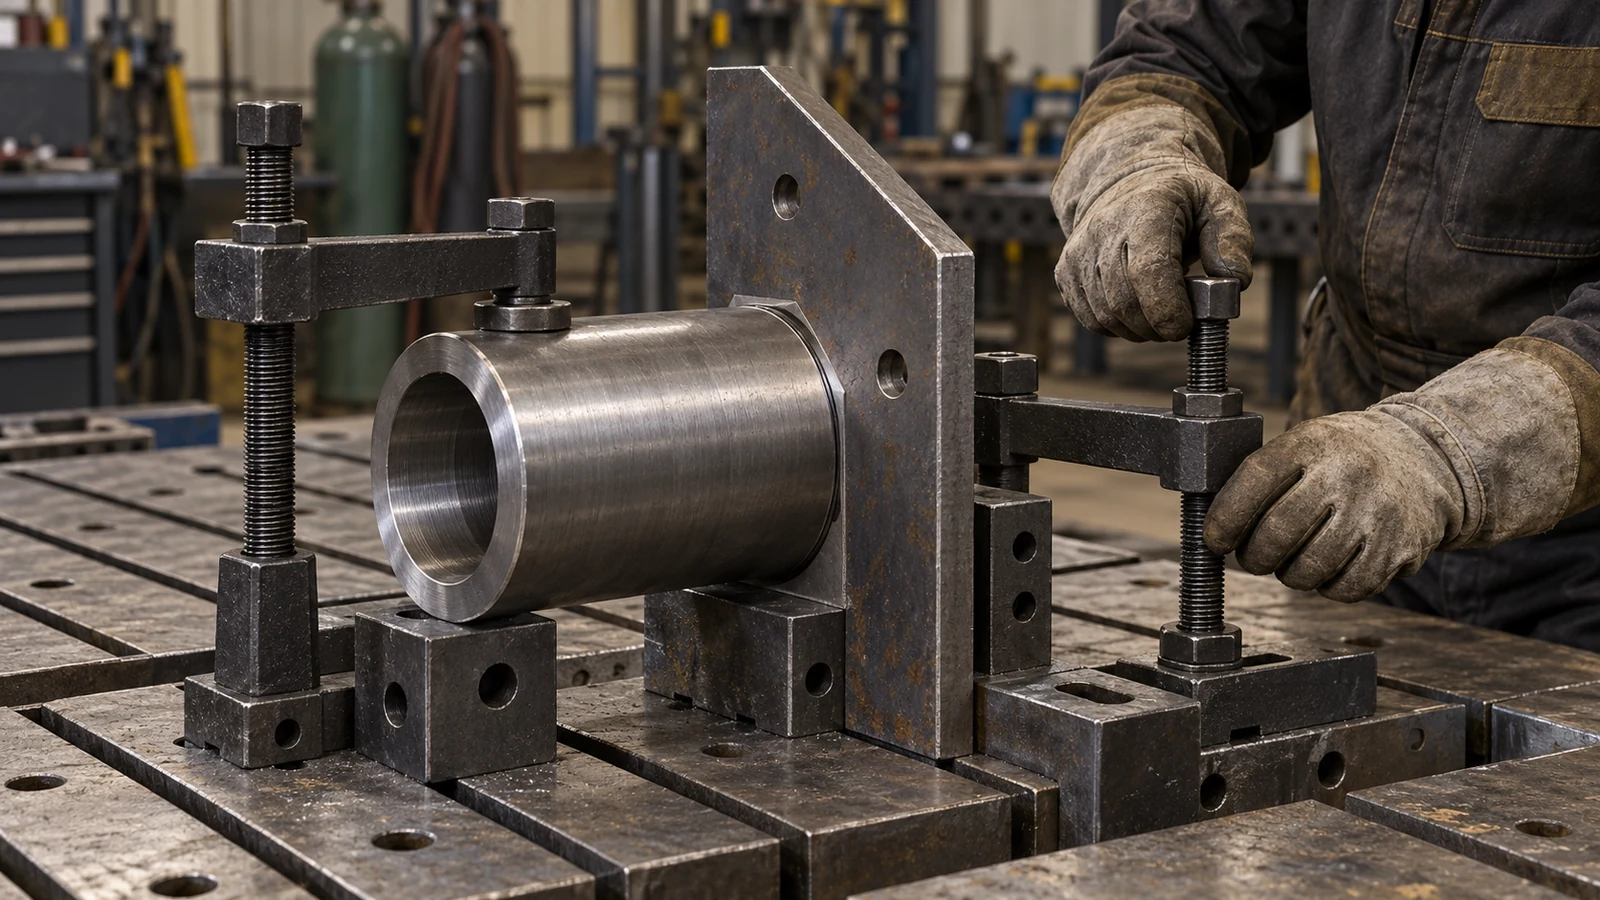
接合が明確に指定されていない場合は、調達前に曖昧さを解消してください。部品は「単に加工されるだけ」という購買担当者の想定は、組立担当者の実際の経路と異なる場合があります。材料注記、図面、およびサプライヤー発注書は、グレードおよび必要な状態や認証について一致している必要があります。.
Match the stock to the feature set
材料選択は、部品の保持方法と切削方法とも相互作用します。細長いシャフトでは、旋削力によりたわみ、テーパー、またはびびりが発生する可能性があり、快削グレードでも不適切な支持戦略は解消されません。交差穴のあるブロックでは、工具アクセスとバリ除去が支配的になる場合があります。ねじフィーチャーでは、「加工が容易」といった大まかなラベルよりも、ねじ形状、かみ合い、および検査方法が重要です。機能を制御するフィーチャーと、単にサイクルタイムを消費するフィーチャーを区別してください。.
グレードを選択する前に、小さなフィーチャーリスクリストを作成してください:
- 長い切りくずや難削切りくずを生じる加工を特定する。.
- クロス穴、深穴、狭い溝、断続切削にフラグを付ける。.
- 溶接、成形、コーティング、または基準面として使用される表面をマークする。.
- どの寸法と仕上げが合否基準として重要かを明記する。.
- ロットが試作、繰り返し生産、無人量産のいずれであるかを確認する。.
これにより、実際のコスト要因を用いて材料オプションを比較することが可能になる。12L14が高頻度加工で時間を短縮しても、下流で接合問題を引き起こすなら、正味の利得にはならない。1018がやや異なる切削アプローチを必要としても、組立経路をシンプルかつ承認済みに保てるなら、総製造リスクは低いかもしれない。.
リリース前に確定すべき事項
図面や発注書を発行する前に、材料グレードを明示し、要求の出所を特定する。必要な材料証明書、状態、寸法、およびトレーサビリティの期待事項を確認する。代替材が提案された場合は、生産経路全体を比較し、設計または品質の責任者から承認を得る。溶接性、機械的挙動、または顧客認定に影響する可能性がある場合、「同等鋼」は変更管理記録として不十分である。.
製作か代替かの検討では、サプライヤーに、利益が見込まれる加工、その利益の測定方法、影響を受ける可能性のある下流工程を特定するよう求める。管理された試行では、サイクル安定性、工具交換、切りくず処理、完成品検査を比較できる。リリース済みの生産において材料要件を黙って変更してはならない。.
よくある質問
12L14は常に1018より加工が速いのか?
これは快削性のために選定されるが、実際のサイクル性能は加工、工具、段取り、合否要件に依存する。代表的な工程試行は、普遍的な速度優位性を仮定するよりも有用である。.
12L14は溶接部品に使用できるか?
指定された溶接に適していると仮定してはならない。その快削化学成分は溶接をより複雑にする可能性がある。使用前に設計権限者および資格を有する溶接手順でグレードを確認する。.
1018がより実用的な選択となるのはいつか?
部品が指定された製作経路に適合する必要がある場合、溶接や成形が重要である場合、または別のグレードの加工上の優位性が下流リスクを相殺しない場合に好ましいことがある。.
工場は図面を変更せずにグレードを代替できるか?
該当する承認および変更管理プロセスが許可する場合に限ります。材料の代替は、完成した形状が変わらないように見えても、製作、適格性確認、検査に影響を及ぼす可能性があります。.