
La capacidad del proceso CNC describe si un proceso de mecanizado estable puede mantener repetidamente una especificación definida; el Cpk estima qué tan bien está centrado el proceso observado dentro de sus límites superior e inferior. Una primera pieza puede pasar mientras el proceso detrás de ella está a la deriva, descentrado o produciendo demasiada variación. Por eso una pieza conforme y un proceso de producción capaz son afirmaciones diferentes.
Para un comprador, la pregunta útil no es “¿Cuál es su Cpk?” de forma aislada. Es: ¿para qué característica, de qué máquina y configuración, durante qué período, usando qué muestra, con qué sistema de medición y después de qué verificaciones de estabilidad? Un índice pulido calculado a partir de datos mixtos o manipulados puede ocultar más riesgo del que revela.
Tres piezas cuentan tres historias diferentes
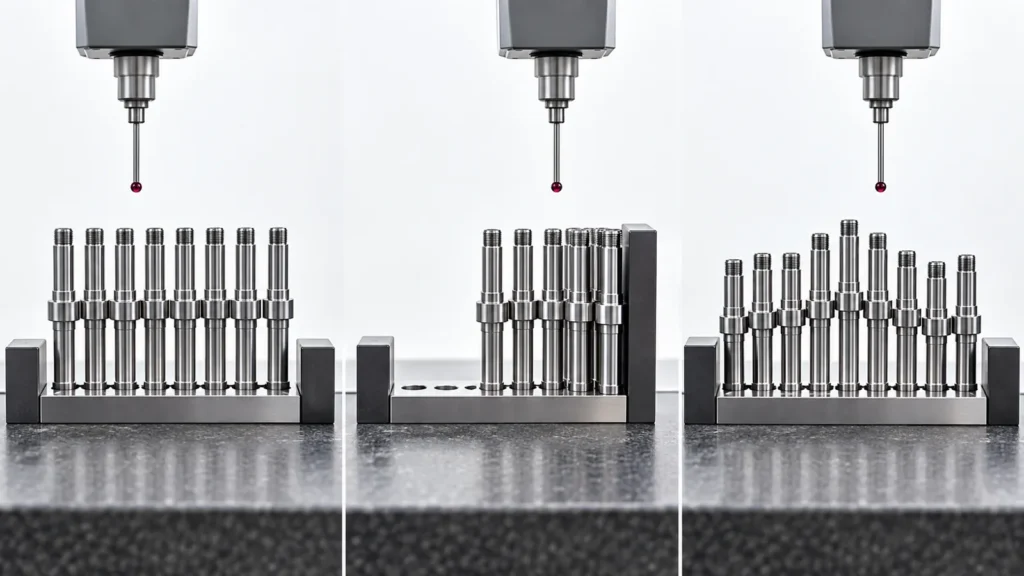 Imagine tres lotes de producción para el mismo diámetro de eje. Cada lote contiene una pieza que mide exactamente en el valor nominal. En el primer lote, todos los resultados se agrupan estrechamente alrededor del valor nominal. En el segundo, el promedio se sitúa cerca del límite de especificación superior. En el tercero, los valores oscilan en un patrón repetitivo a medida que la máquina se calienta y la herramienta se desgasta. La pieza nominal de cada lote parece idéntica, pero los procesos no son igualmente predecibles.
El análisis de capacidad utiliza una distribución de resultados porque las decisiones de fabricación dependen de la variación, no de una muestra de exhibición. Se vuelve especialmente valioso para la producción repetitiva, las corridas automatizadas, las características de acoplamiento y las características donde un pequeño desplazamiento puede crear fallas de ensamblaje. El inspección de primera pieza establece un punto de partida aprobado; el trabajo de capacidad examina si la producción rutinaria puede mantenerse allí.
Cp mide el margen; Cpk mide el margen y la posición
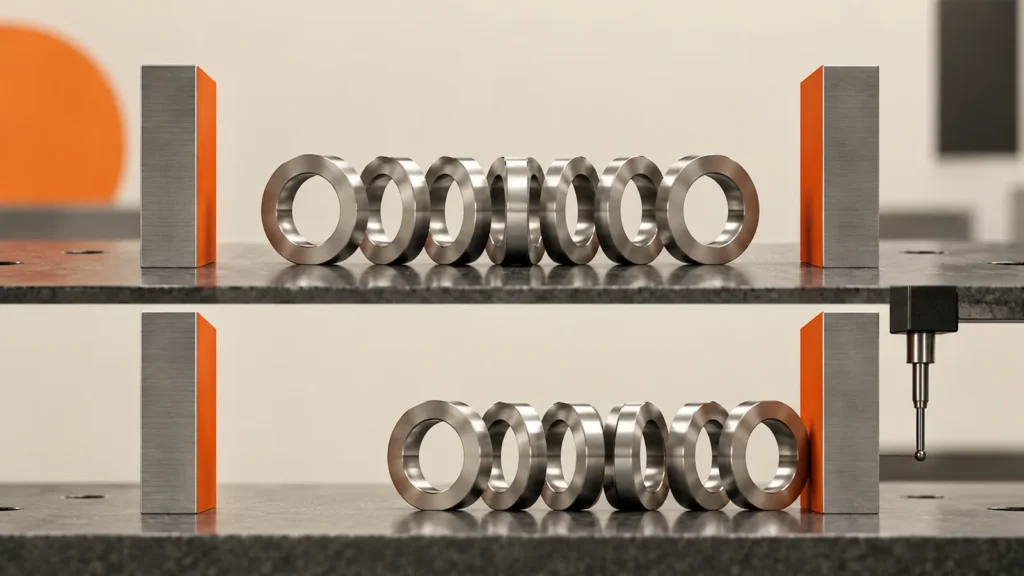 Cuando un proceso es aproximadamente estable y los supuestos del análisis son apropiados, Cp compara la amplitud de la especificación con la dispersión natural estimada del proceso. Cpk también considera qué tan cerca está la media del proceso del límite de especificación más cercano.
Cp = (USL − LSL) / 6σ
Cpk = mínimo de [(USL − media) / 3σ] y [(media − LSL) / 3σ]
USL y LSL son los límites de especificación superior e inferior, y σ representa la desviación estándar estimada del proceso. Un Cp alto con un Cpk mucho más bajo indica que la dispersión puede caber dentro de la tolerancia, pero el proceso no está centrado. Si el promedio continúa desplazándose, la producción conforme puede volverse no conforme aunque la dispersión teórica parezca estrecha.
| Patrón en los datos | Lo que los índices pueden mostrar | Interpretación de ingeniería |
|---|---|---|
| Ajustado y centrado | Cp y Cpk son similares | La variación es pequeña y la media está razonablemente posicionada. |
| Ajustado pero cerca de un límite | Cp mayor que Cpk | El centrado, la estrategia de compensación o la deriva requieren atención. |
| Amplio pero centrado | Ambos índices bajos y similares | La dispersión del proceso consume demasiada tolerancia. |
| Tendencia, ciclo o cambio repentino | Un solo índice puede ser engañoso | Investigue la estabilidad antes de hacer una afirmación sobre la capacidad. |
Cp y Cpk no modifican la tolerancia del plano. Resumen el comportamiento observado del proceso en relación con esos límites. Un proveedor nunca debe ampliar una especificación, eliminar datos inconvenientes ni mezclar flujos de proceso distintos solo para mejorar el número.
No calcule la capacidad hasta que el proceso sea estable
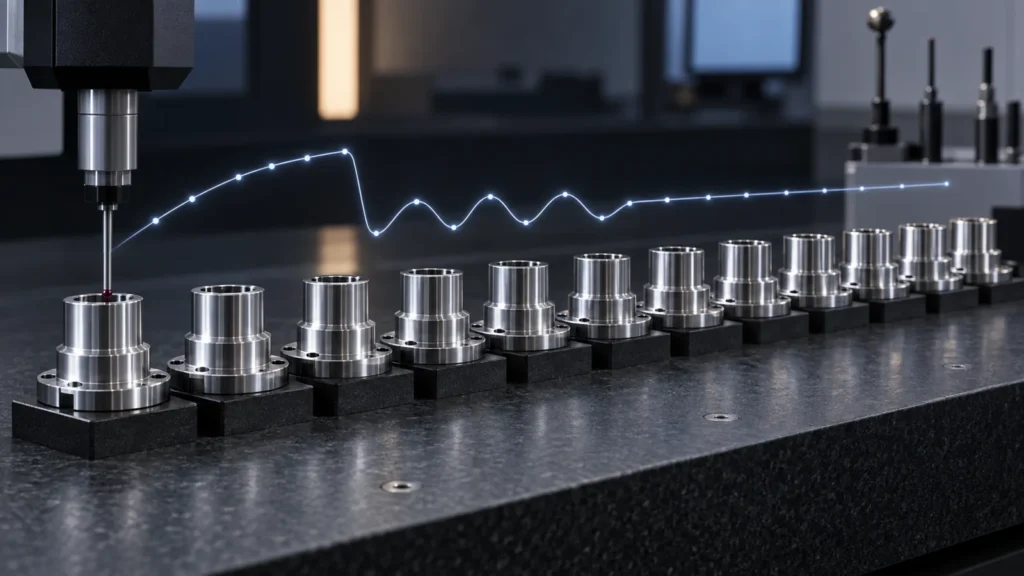 La capacidad supone que los datos representan un proceso consistente. El mecanizado CNC a menudo contiene señales relacionadas con el tiempo: aumentan las temperaturas del husillo y del refrigerante, se desgastan los filos de corte, se ajustan las compensaciones, cambia el material en barra, se recargan los dispositivos de sujeción y los operarios reinician la producción tras las interrupciones. Si estos eventos crean tendencias o cambios, una media y una desviación estándar pueden no describir lo que hará la próxima pieza.
Antes de interpretar el Cpk, debe revisarse un gráfico de ejecución ordenado en el tiempo o un gráfico de control adecuado. Los puntos fuera de los límites de control, los ciclos repetitivos, las tendencias prolongadas o los grupos diferenciados sugieren causas especiales o poblaciones mezcladas. La respuesta correcta es comprender esas causas, no calcular un índice más favorable a partir del mismo conjunto inestable.
La formación de subgrupos también importa. Combinar resultados de dos máquinas, varias cavidades o estaciones de dispositivos, distintos lotes de material o turnos de día y noche puede crear una distribución que no pertenece a ningún proceso real. El plan de análisis debe preservar las fuentes que un comprador necesitaría controlar.
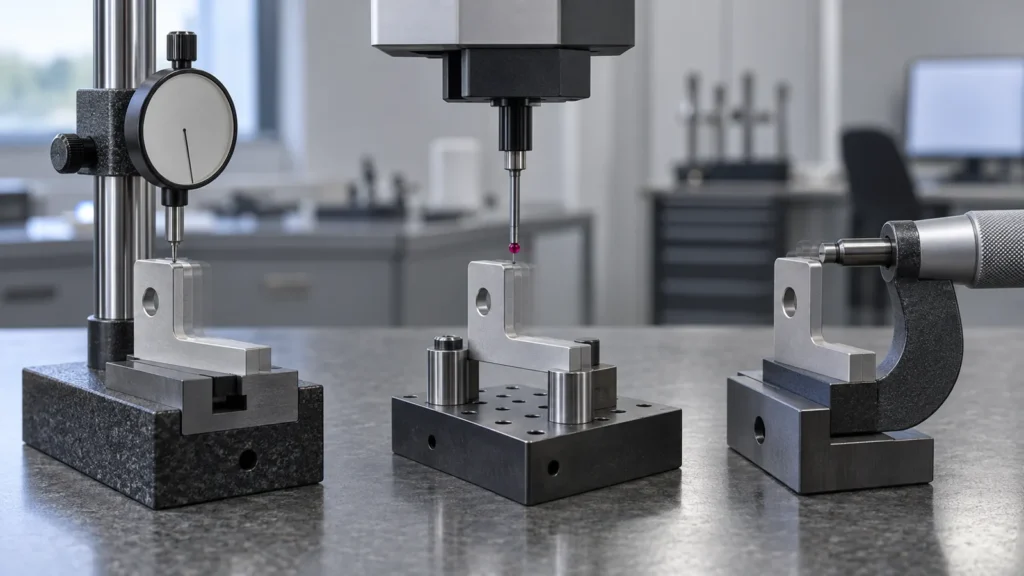 La variación observada contiene tanto variación de fabricación como variación de medición. Si un instrumento carece de la resolución adecuada, el método es sensible a la presión del operador, o el dispositivo de sujeción deforma la pieza, la dispersión calculada puede describir tanto el proceso de inspección como el proceso CNC.
Antes de solicitar un resultado formal de capacidad, confirme:
Para una posición de taladro o un perfil complejo, la alineación de la CMM acordada puede formar parte de la definición. Para un diámetro simple, un micrómetro adecuado puede proporcionar una retroalimentación de producción más clara. El plan de inspección debe apoyar la decisión en lugar de forzar cada característica a través del mismo dispositivo.
El desgaste de la herramienta convierte la capacidad en una cuestión dependiente del tiempo
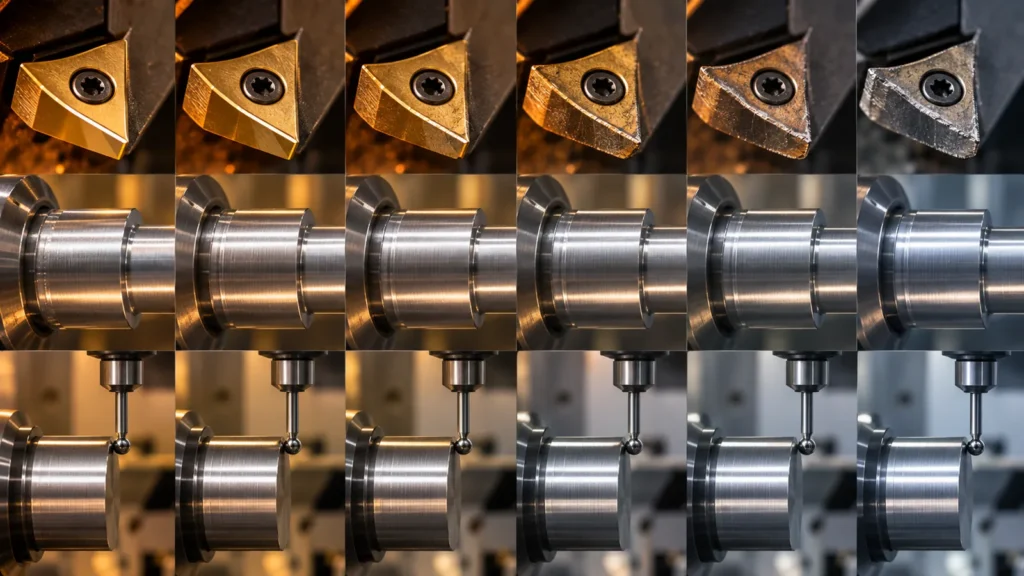 Muchas características CNC no varían aleatoriamente en torno a una única media fija. Un diámetro puede desplazarse gradualmente a medida que se desgasta el filo de corte. Una pared delgada puede relajarse después de soltar la sujeción. Un taladro puede desplazarse a medida que se estabiliza la temperatura de la máquina. Un tratamiento superficial puede alterar las dimensiones después de completado el estudio de mecanizado.
Por lo tanto, un estudio de capacidad debe representar la ventana de producción prevista: arranque, funcionamiento estable, cambios de herramienta, reacciones de compensación, reposición de material y cualquier etapa posterior al proceso que afecte a la característica. Si la muestra cubre solo la parte central tranquila de un ciclo de vida de la herramienta, puede exagerar lo que puede lograr el lote completo.
Estos controles conectan la estadística con la realidad proceso de mecanizado CNC. Se vuelven especialmente importantes en mecanizado de producción CNC de precisión, donde la vida útil de la herramienta, las múltiples configuraciones y los lotes repetidos deben controlarse a lo largo del tiempo. Sin esa conexión, el Cpk se convierte en una puntuación histórica en lugar de un método para mantener la producción.
Los objetivos de capacidad deben seguir el riesgo y el contrato
 No existe un valor universal de Cpk que apruebe automáticamente cada característica CNC. Los clientes y las industrias pueden establecer umbrales específicos, duraciones de estudio, métodos de cálculo o planes de respuesta. Un diámetro crítico para el ajuste, una característica de seguridad, una dimensión cosmética y un margen generoso de eliminación de material no conllevan las mismas consecuencias.
El objetivo debe acordarse junto con la característica, el plan de medición, el diseño de la muestra y la regla de acción. Si no se alcanza un valor requerido, las posibles respuestas incluyen centrar el proceso, reducir la variación, cambiar el utillaje o los dispositivos de sujeción, aumentar la inspección, acortar la vida útil de la herramienta, clasificar el lote afectado u obtener una disposición de ingeniería aprobada. Enviar porque la muestra pasó por casualidad no es un plan de capacidad.
El diseño de tolerancias también afecta la viabilidad. Si el plano aplica un límite innecesariamente ajustado a una característica no funcional, la acción más sensata puede ser una revisión de ingeniería en lugar de presión estadística sobre el taller. El padre guía de tolerancias de mecanizado CNC explica por qué los límites deben seguir la función y las necesidades de verificación.
Estudie las pocas características que revelan el proceso
 Un estudio de capacidad no necesita calcular el Cpk para cada dimensión del plano. Comience con las características que afectan el ajuste, la seguridad, el sellado, la alineación, la intercambiabilidad o el ensamblaje posterior, y luego agregue características que revelen riesgos conocidos del proceso. Un diámetro de un agujero puede mostrar el desgaste de la herramienta; una tolerancia de posición puede exponer la repetibilidad del dispositivo de sujeción; un resultado de planitud de pared delgada puede revelar el apriete y la liberación de tensiones.
Los estudios redundantes añaden costo sin añadir conocimiento equivalente. Varias dimensiones creadas por la misma herramienta y configuración pueden moverse juntas, mientras que dos diámetros visualmente similares fabricados en operaciones diferentes pueden tener variaciones no relacionadas. Un mapa del proceso ayuda a seleccionar las características que representan cada fuente importante de cambio.
La selección también debe seguir siendo práctica de medir con frecuencia. Una medición de laboratorio difícil puede ser apropiada para la validación periódica, mientras que una característica correlacionada en el taller proporciona una retroalimentación más rápida entre las comprobaciones formales. Sin embargo, si no se ha demostrado la correlación, no se puede suponer que la medición conveniente proteja el resultado crítico. Registre qué característica se controla directamente, cuál se monitorea como predictor y qué evidencia respalda esa relación.
 Un comprador debería poder reconstruir el estudio a partir del informe. Busque la pieza y la característica, la revisión del plano, los límites de especificación, las unidades, el tamaño de la muestra, las fechas de recolección, la máquina o el flujo del proceso, el método de medición, el orden temporal, la media, el método de desviación estándar, el Cp y el Cpk, la evidencia de estabilidad, la justificación de los datos excluidos y el plan de reacción.
Pregunte qué ocurrió alrededor de los peores valores. ¿Fueron consecutivos? ¿Siguieron a un cambio de herramienta? ¿Se ajustó un offset durante el estudio? ¿Se midieron las piezas antes de alcanzar el equilibrio térmico? Un gráfico de distribución por sí solo puede ocultar la secuencia, y la secuencia a menudo conlleva la explicación de ingeniería.
La página de Jucheng capacidades de calidad proporciona contexto general para la inspección dimensional. Un compromiso de capacidad específico del proyecto aún debe definirse a partir del plano controlado, el plan de lotes y el requisito del cliente.
Preguntas frecuentes sobre la capacidad CNC
¿Un Cpk alto garantiza cero defectos?
No. El Cpk estima el rendimiento bajo las condiciones muestreadas y supuestas. No garantiza piezas futuras, no elimina la necesidad de controles ni cubre características que no se estudiaron.
¿Cuántas piezas se necesitan para el Cpk?
La muestra requerida depende del método del cliente, el comportamiento del proceso, la estrategia de subgrupos y la confianza necesaria. Una muestra muy pequeña produce una estimación incierta y puede pasar por alto el desgaste de la herramienta, los cambios o los flujos mixtos.
¿Se puede calcular el Cpk para una especificación unilateral?
El desempeño unilateral puede evaluarse, pero el cálculo y la interpretación deben coincidir con el límite real y la convención del cliente. Informar un índice bilateral para un requisito unilateral puede ser engañoso.
¿Por qué dos proveedores pueden reportar un Cpk diferente para la misma tolerancia?
Pueden usar muestras, ventanas de tiempo, estimaciones de desviación estándar, máquinas, sistemas de medición o exclusiones de datos diferentes. Las condiciones del estudio deben compararse antes de comparar los números.
La lección central: la capacidad comienza con un proceso estable y definido y mediciones confiables. Use Cp y Cpk para respaldar una decisión de ingeniería sobre la variación y el centrado, no como un número decorativo adjunto a un lote que pasa.