
Die CNC-Prozessfähigkeit beschreibt, ob ein stabiler Bearbeitungsprozess eine definierte Spezifikation wiederholt einhalten kann; Cpk schätzt, wie gut der beobachtete Prozess innerhalb seiner oberen und unteren Grenzen zentriert ist. Ein Erstmuster kann bestehen, während der dahinterstehende Prozess driftet, außermittig läuft oder zu viel Streuung erzeugt. Deshalb sind ein konformes Teil und ein fähiger Produktionsprozess unterschiedliche Aussagen.
Für einen Käufer lautet die nützliche Frage nicht isoliert “Wie hoch ist Ihr Cpk?”. Sie lautet: Für welches Merkmal, von welcher Maschine und Einrichtung, über welchen Zeitraum, mit welcher Stichprobe, mit welchem Messsystem und nach welchen Stabilitätsprüfungen? Ein geschönter Index, der aus gemischten oder manipulierten Daten berechnet wurde, kann mehr Risiko verschleiern als offenlegen.
Drei Teile erzählen drei verschiedene Geschichten
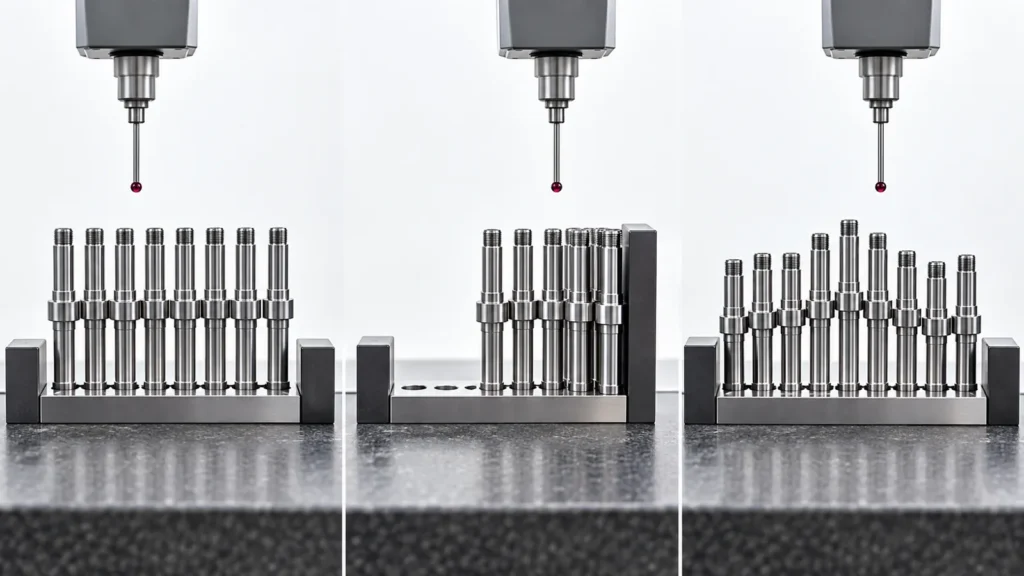
Stellen Sie sich drei Produktionslose für denselben Wellendurchmesser vor. Jedes Los enthält ein Teil, das exakt am Nennmaß liegt. Im ersten Los gruppieren sich alle Ergebnisse eng um das Nennmaß. Im zweiten liegt der Mittelwert nahe der oberen Spezifikationsgrenze. Im dritten schwanken die Werte in einem wiederkehrenden Muster, während die Maschine aufwärmt und das Werkzeug verschleißt. Das Nennteil aus jedem Los sieht identisch aus, aber die Prozesse sind nicht gleich vorhersagbar.
Die Fähigkeitsanalyse verwendet eine Verteilung von Ergebnissen, weil Fertigungsentscheidungen von der Variation abhängen und nicht von einem Vorzeigemuster. Sie wird besonders wertvoll für Wiederholproduktion, automatisierte Läufe, Passflächen und Merkmale, bei denen eine kleine Verschiebung zu Montagefehlern führen kann. Die Erstmusterprüfung legt einen genehmigten Ausgangspunkt fest; die Fähigkeitsarbeit untersucht, ob die Routineausgabe dort bleiben kann.
Cp misst den Spielraum; Cpk misst Spielraum und Lage
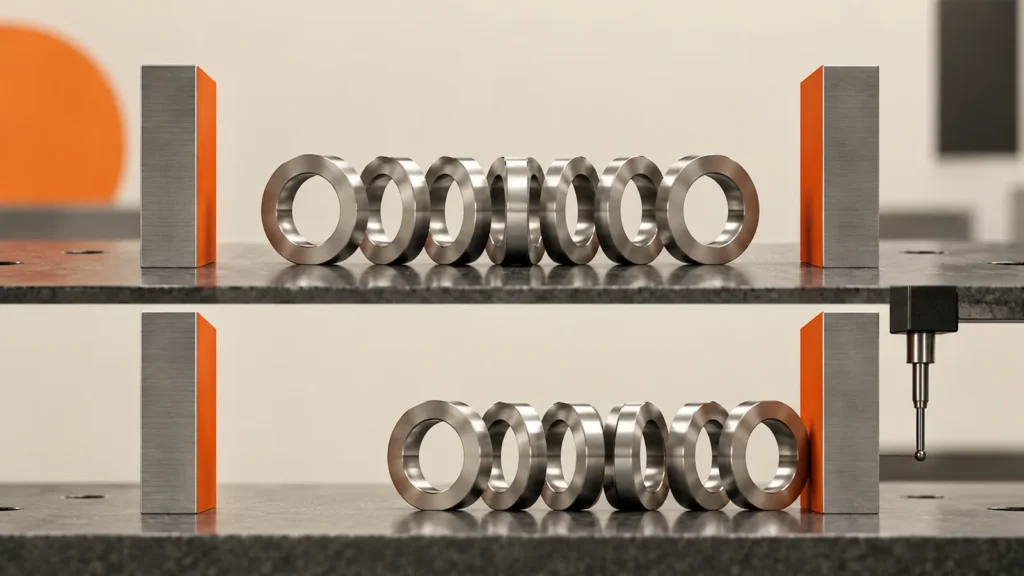
Wenn ein Prozess annähernd stabil ist und die Analyseannahmen angemessen sind, vergleicht Cp die Spezifikationsbreite mit der geschätzten natürlichen Prozessstreuung. Cpk berücksichtigt zusätzlich, wie nahe der Prozessmittelwert an der nächstgelegenen Spezifikationsgrenze liegt.
Cp = (USL − LSL) / 6σ
Cpk = Minimum von [(USL − Mittelwert) / 3σ] und [(Mittelwert − LSL) / 3σ]
USL und LSL sind die oberen und unteren Spezifikationsgrenzen, und σ steht für die geschätzte Prozessstandardabweichung. Ein hoher Cp bei einem deutlich niedrigeren Cpk signalisiert, dass die Streuung zwar in die Toleranz passen mag, der Prozess aber nicht zentriert ist. Wenn sich der Mittelwert weiter verschiebt, kann konforme Ausgabe unkonform werden, obwohl die theoretische Streuung schmal erscheint.
| Muster in den Daten | Was die Indizes zeigen können | Technische Interpretation |
|---|---|---|
| Eng und zentriert | Cp und Cpk sind ähnlich | Die Streuung ist klein und der Mittelwert ist angemessen positioniert. |
| Eng, aber nahe an einer Grenze | Cp höher als Cpk | Zentrierung, Offset-Strategie oder Drift erfordern Aufmerksamkeit. |
| Breit, aber zentriert | Beide Indizes niedrig und ähnlich | Die Prozessstreuung verbraucht zu viel Toleranz. |
| Trend, Zyklus oder plötzliche Verschiebung | Ein einzelner Index kann irreführend sein | Untersuchen Sie die Stabilität, bevor Sie eine Fähigkeitsaussage treffen. |
Cp und Cpk verändern die Zeichnungstoleranz nicht. Sie fassen das beobachtete Prozessverhalten relativ zu diesen Grenzen zusammen. Ein Lieferant sollte niemals eine Spezifikation erweitern, unpassende Daten löschen oder ungleiche Prozessströme vermischen, nur um die Zahl zu verbessern.
Berechnen Sie die Fähigkeit erst, wenn der Prozess stabil ist
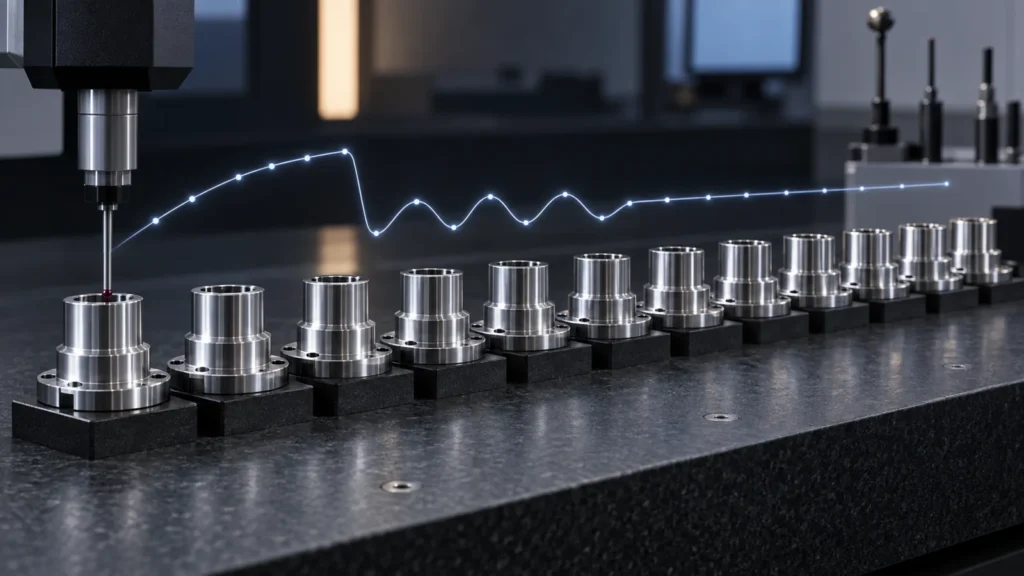
Die Fähigkeit setzt voraus, dass die Daten einen konsistenten Prozess repräsentieren. Die CNC-Bearbeitung enthält oft zeitbezogene Signale: Spindel- und Kühlmitteltemperaturen steigen, Schneidkanten verschleißen, Offsets werden angepasst, Stangenmaterial wechselt, Vorrichtungen werden neu geladen und Bediener starten die Produktion nach Unterbrechungen neu. Wenn diese Ereignisse Trends oder Verschiebungen erzeugen, beschreiben ein Mittelwert und eine Standardabweichung möglicherweise nicht, was das nächste Teil tun wird.
Ein zeitlich geordnetes Laufdiagramm oder eine geeignete Regelkarte sollte überprüft werden, bevor Cpk interpretiert wird. Punkte außerhalb der Regelgrenzen, wiederkehrende Zyklen, lange Trends oder deutliche Cluster deuten auf besondere Ursachen oder gemischte Grundgesamtheiten hin. Die richtige Reaktion besteht darin, diese Ursachen zu verstehen und nicht daraus, aus derselben instabilen Menge einen günstigeren Index zu berechnen.
Auch die Untergruppenbildung ist wichtig. Die Kombination von Ergebnissen zweier Maschinen, mehrerer Kavitäten oder Vorrichtungsstationen, verschiedener Materiallose oder Tag- und Nachtschichten kann eine Verteilung erzeugen, die zu keinem tatsächlichen Prozess gehört. Der Analyseplan sollte die Quellen erhalten, die ein Käufer zur Steuerung benötigen würde.
Das Messsystem kann Variation aufblähen oder verbergen
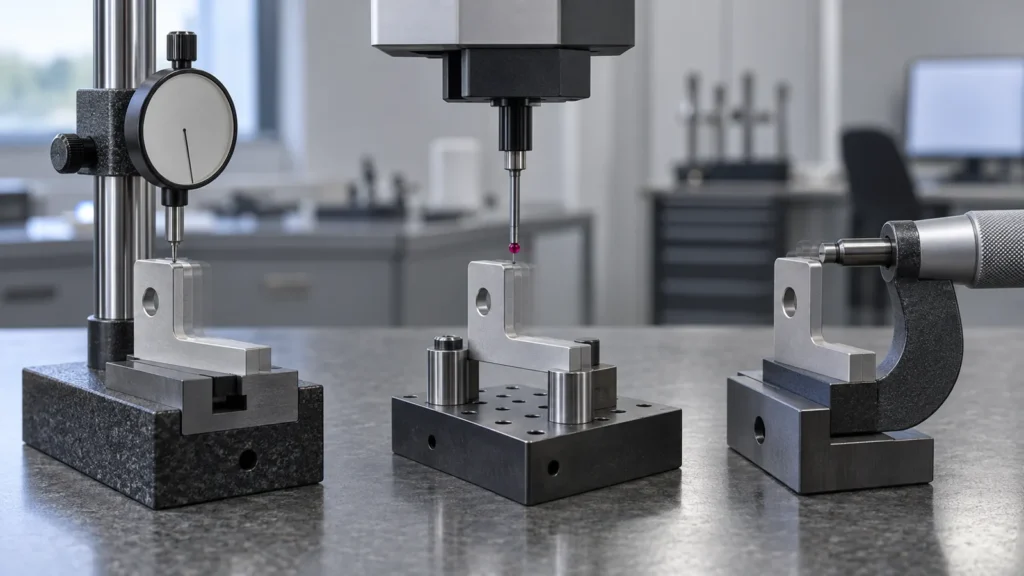
Die beobachtete Variation enthält sowohl Fertigungsvariation als auch Messvariation. Wenn ein Instrument keine geeignete Auflösung hat, das Verfahren empfindlich auf Bedienerdruck reagiert oder die Vorrichtung das Teil verformt, kann die berechnete Streuung ebenso den Prüfprozess beschreiben wie den CNC-Prozess.
Bevor ein formales Fähigkeitsergebnis angefordert wird, bestätigen Sie:
- das Messverfahren passt zum Merkmal und zur Toleranz;
- das Instrument ist kalibriert und wird innerhalb seines vorgesehenen Bereichs verwendet;
- Teiletemperatur und Sauberkeit werden kontrolliert, wo dies von Bedeutung ist;
- Bezugsausrichtung und Bewertungsregeln sind konsistent;
- Wiederholbarkeit und Reproduzierbarkeit sind für kritische Studien verstanden;
- Rundung reduziert die Daten nicht auf wenige künstliche Stufen.
Für eine Bohrungsposition oder ein komplexes Profil kann die vereinbarte CMM-Ausrichtung Teil der Definition sein. Für einen einfachen Durchmesser kann ein geeignetes Mikrometer klareres Produktionsfeedback liefern. Der Prüfplan sollte die Entscheidung unterstützen, anstatt jedes Merkmal durch dasselbe Gerät zu zwingen.
Werkzeugverschleiß macht die Fähigkeit zu einer zeitabhängigen Frage
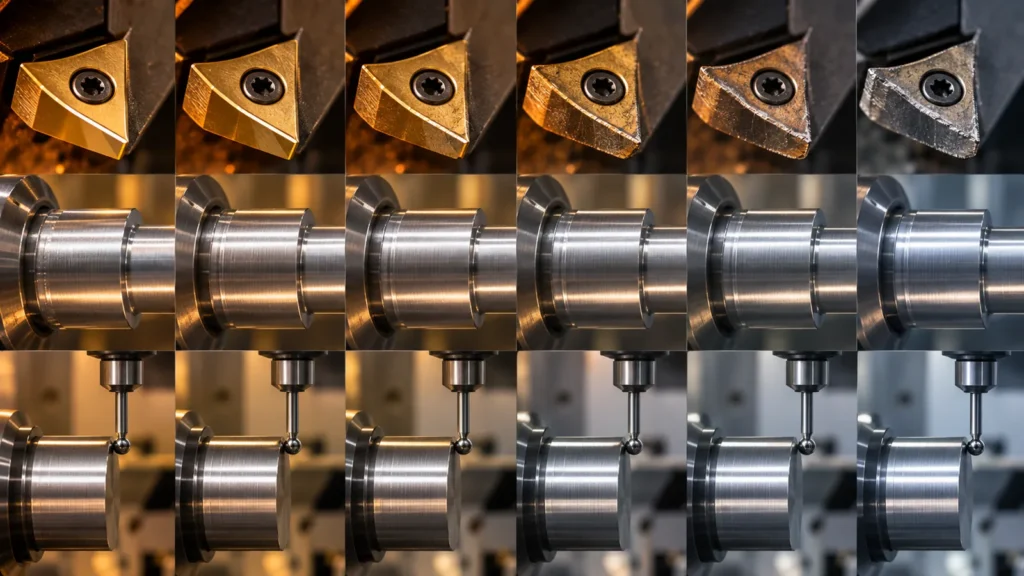
Viele CNC-Merkmale variieren nicht zufällig um einen festen Mittelwert. Ein Durchmesser kann sich allmählich bewegen, während die Schneidkante verschleißt. Eine dünne Wand kann sich nach dem Entspannen verformen. Eine Bohrung kann sich verschieben, während sich die Maschinentemperatur stabilisiert. Eine Oberflächenbehandlung kann Abmessungen verändern, nachdem die Bearbeitungsstudie abgeschlossen wurde.
Eine Fähigkeitsstudie sollte daher das beabsichtigte Produktionsfenster repräsentieren: Anlauf, stationärer Betrieb, Werkzeugwechsel, Offset-Reaktionen, Materialnachschub und jede Nachbearbeitungsstufe, die das Merkmal beeinflusst. Wenn die Stichprobe nur die ruhige Mitte eines Werkzeugstandzeitzyklus abdeckt, kann sie überschätzen, was die gesamte Charge erreichen kann.
| Ursache der Bewegung | Was zu erfassen ist | Mögliche Regelungsreaktion |
|---|---|---|
| Modernster Verschleiß | Teilsequenz, Werkzeugstandzeit, Offset-Änderungen | Werkzeugstandzeitgrenze, Trendregel, geplante Kompensation |
| Thermisches Wachstum | Zeit seit Start, Kühlmittel- und Raumzustand | Aufwärmroutine, stufenweise Verifikation, thermische Korrektur |
| Vorrichtungsbeladung | Station, Spannfolge, Auflagezustand | Standardarbeit, Vorrichtungswartung, separate Stream-Überprüfung |
| Materialschwankung | Wärme oder Charge, Zustand, Rohteilgröße | Chargentrennung und Eingangskontrollen |
| Nachbearbeitung | Prozesscharge und Messungen vor/nach | Bearbeitungszugabe oder Endprüfung nach Behandlung |
Diese Kontrollen verbinden Statistik mit dem tatsächlichen CNC-Bearbeitungsprozess. Sie werden besonders wichtig bei Präzisions-CNC-Produktionsbearbeitung, wo Standzeit, mehrere Aufspannungen und wiederkehrende Chargen über die Zeit kontrolliert werden müssen. Ohne diese Verbindung wird Cpk zu einer historischen Kennzahl statt zu einer Methode zur Aufrechterhaltung der Produktion.
Fähigkeitsziele müssen Risiko und Vertrag folgen
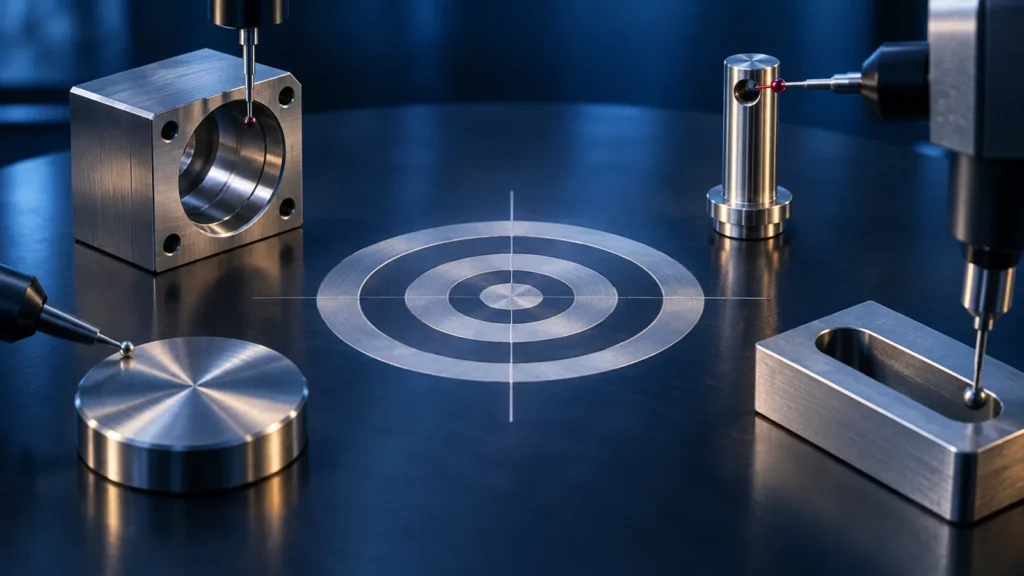
Es gibt keinen universellen Cpk-Wert, der automatisch jedes CNC-Merkmal freigibt. Kunden und Branchen können spezifische Schwellenwerte, Studiendauern, Berechnungsmethoden oder Reaktionspläne festlegen. Eine passkritische Bohrung, ein Sicherheitsmerkmal, ein kosmetisches Maß und eine großzügige Spanabtragsreserve haben nicht die gleichen Konsequenzen.
Das Ziel sollte mit dem Merkmal, dem Messplan, dem Stichprobendesign und der Handlungsregel abgestimmt werden. Wenn ein geforderter Wert nicht erreicht wird, umfassen mögliche Reaktionen das Zentrieren des Prozesses, die Reduzierung der Variation, den Wechsel von Werkzeugen oder Vorrichtungen, die Erhöhung der Prüfung, die Verkürzung der Werkzeugstandzeit, das Sortieren des betroffenen Loses oder das Einholen einer genehmigten technischen Entscheidung. Ein Versand, weil die Stichprobe zufällig bestanden wurde, ist kein Fähigkeitsplan.
Die Toleranzauslegung beeinflusst auch die Machbarkeit. Wenn die Zeichnung ein unnötig enges Grenzmaß auf ein nicht funktionales Merkmal anwendet, kann die sinnvollste Maßnahme eine technische Überprüfung sein statt statistischer Druck auf die Werkstatt. Die übergeordnete Leitfaden für CNC-Bearbeitungstoleranzen erklärt, warum Grenzen der Funktion und den Verifikationsanforderungen folgen sollten.
Untersuchen Sie die wenigen Merkmale, die den Prozess offenbaren

Eine Fähigkeitsstudie muss nicht für jedes Zeichnungsmaß Cpk berechnen. Beginnen Sie mit Merkmalen, die Passung, Sicherheit, Dichtheit, Ausrichtung, Austauschbarkeit oder nachgelagerte Montage beeinflussen, und ergänzen Sie dann Merkmale, die bekannte Prozessrisiken aufzeigen. Ein Bohrungsdurchmesser kann Werkzeugverschleiß zeigen; eine Positionstoleranz kann die Wiederholgenauigkeit der Vorrichtung offenlegen; ein Ebenheitsergebnis einer dünnen Wand kann Spannen und Spannungsabbau aufdecken.
Redundante Studien verursachen Kosten, ohne gleichwertige Erkenntnisse zu liefern. Mehrere Abmessungen, die mit demselben Werkzeug und derselben Einrichtung erzeugt werden, können sich gemeinsam bewegen, während zwei visuell ähnliche Durchmesser, die in unterschiedlichen Arbeitsgängen gefertigt werden, unabhängige Variation aufweisen können. Eine Prozesslandkarte hilft, Merkmale auszuwählen, die jede wichtige Änderungsquelle repräsentieren.
Die Auswahl sollte auch praktisch für häufige Messungen bleiben. Eine schwierige Labormessung kann für die periodische Validierung geeignet sein, während ein korreliertes Werkstattmerkmal zwischen formellen Prüfungen schnelleres Feedback liefert. Wenn die Korrelation jedoch nicht nachgewiesen wurde, kann nicht angenommen werden, dass die bequeme Messung das kritische Ergebnis schützt. Dokumentieren Sie, welches Merkmal direkt gesteuert wird, welches als Prädiktor überwacht wird und welche Nachweise diese Beziehung stützen.
Lesen Sie einen Fähigkeitsbericht wie ein Ermittler

Ein Käufer sollte in der Lage sein, die Studie anhand des Berichts zu rekonstruieren. Achten Sie auf Teil und Merkmal, Zeichnungsrevision, Spezifikationsgrenzen, Einheiten, Stichprobenumfang, Erfassungsdaten, Maschine oder Prozessstrom, Messmethode, Zeitreihenfolge, Mittelwert, Methode der Standardabweichung, Cp und Cpk, Stabilitätsnachweis, Begründung ausgeschlossener Daten und Reaktionsplan.
Fragen Sie, was rund um die schlechtesten Werte passiert ist. Waren sie aufeinanderfolgend? Folgten sie auf einen Werkzeugwechsel? Wurde während der Studie ein Offset angepasst? Wurden Teile gemessen, bevor sie das thermische Gleichgewicht erreicht hatten? Ein reines Verteilungsdiagramm kann die Reihenfolge verbergen, und die Reihenfolge trägt oft die technische Erklärung.
Jucheng’s Qualitätsfähigkeiten Seite bietet allgemeinen Kontext für die Maßprüfung. Eine projektspezifische Fähigkeitszusage sollte dennoch anhand der kontrollierten Zeichnung, des Chargenplans und der Kundenanforderung definiert werden.
CNC-Fähigkeits-FAQs
Garantiert ein hoher Cpk null Fehler?
Nein. Cpk schätzt die Leistung unter den beprobten und angenommenen Bedingungen. Es garantiert keine zukünftigen Teile, ersetzt nicht die Notwendigkeit von Kontrollen und deckt keine Merkmale ab, die nicht untersucht wurden.
Wie viele Teile werden für Cpk benötigt?
Die erforderliche Stichprobe hängt von der Kundenmethode, dem Prozessverhalten, der Untergruppenstrategie und der benötigten Konfidenz ab. Eine sehr kleine Stichprobe liefert eine unsichere Schätzung und kann Werkzeugverschleiß, Verschiebungen oder gemischte Ströme verfehlen.
Kann Cpk für eine einseitige Spezifikation berechnet werden?
Eine einseitige Performance kann bewertet werden, aber die Berechnung und Interpretation sollten zur tatsächlichen Grenze und zur Kundenkonvention passen. Die Angabe eines zweiseitigen Index für eine einseitige Anforderung kann irreführend sein.
Warum können zwei Lieferanten für dieselbe Toleranz unterschiedliche Cpk-Werte melden?
Sie verwenden möglicherweise unterschiedliche Stichproben, Zeitfenster, Schätzungen der Standardabweichung, Maschinen, Messsysteme oder Datenausschlüsse. Die Studienbedingungen müssen verglichen werden, bevor die Zahlen verglichen werden.
Die zentrale Lehre: Prozessfähigkeit beginnt mit einem stabilen, definierten Prozess und vertrauenswürdigen Messungen. Verwenden Sie Cp und Cpk, um eine technische Entscheidung über Variation und Zentrierung zu stützen – nicht als dekorative Zahl, die an eine einzelne bestandene Charge angehängt wird.