
Пригодность процесса ЧПУ описывает, может ли стабильный процесс обработки многократно выдерживать заданную спецификацию; Cpk оценивает, насколько хорошо наблюдаемый процесс центрирован относительно своих верхней и нижней границ. Первая деталь может пройти контроль, тогда как процесс за ней дрейфует, смещён от центра или даёт слишком большой разброс. Именно поэтому одна соответствующая деталь и пригодный производственный процесс — это разные утверждения.
Для покупателя полезный вопрос — не “Каков ваш Cpk?” сам по себе. Он таков: для какой характеристики, с какого станка и настройки, за какой период, по какой выборке, с какой измерительной системой и после каких проверок стабильности? Отполированный индекс, рассчитанный по смешанным или сфабрикованным данным, может скрыть больше риска, чем выявить.
Три детали рассказывают три разные истории
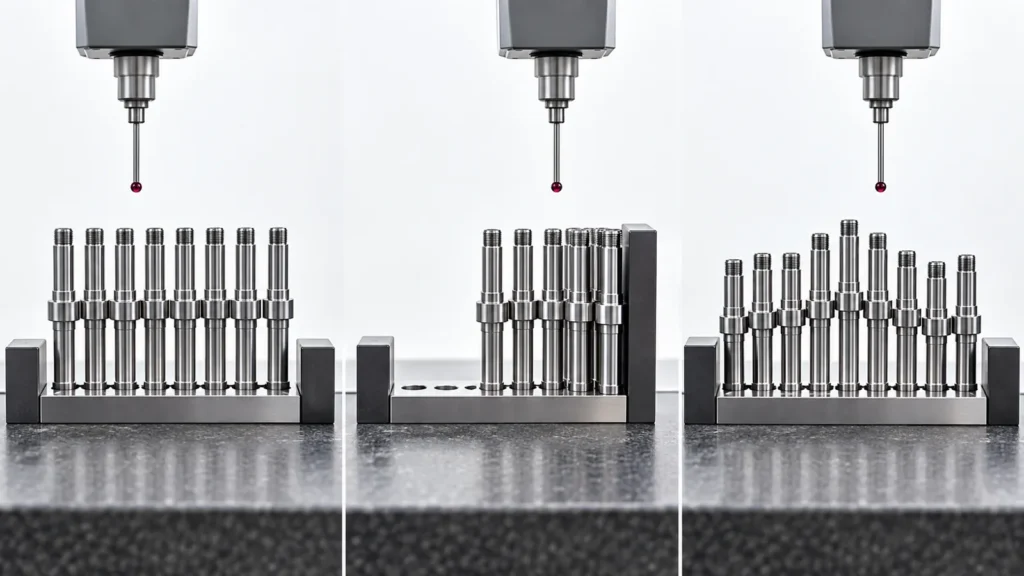 Представьте три производственные партии одного и того же диаметра вала. В каждой партии есть деталь, размер которой точно равен номиналу. В первой партии все результаты плотно группируются вокруг номинала. Во второй среднее значение находится near верхней границы поля допуска. В третьей значения колеблются в повторяющемся pattern по мере прогрева станка и износа инструмента. Номинальная деталь из каждой партии выглядит одинаково, но процессы не одинаково предсказуемы.
Анализ пригодности использует распределение результатов, потому что производственные решения зависят от вариации, а не от показательной выборки. Он становится особенно ценным для повторяющегося производства, автоматизированных прогонов, сопрягаемых элементов и характеристик, где небольшое смещение может привести к отказам при сборке. инспекция первой статьи устанавливает утверждённую начальную точку; работа по пригодности исследует, может ли рутинный выпуск оставаться в этих рамках.
Cp измеряет запас; Cpk измеряет запас и положение
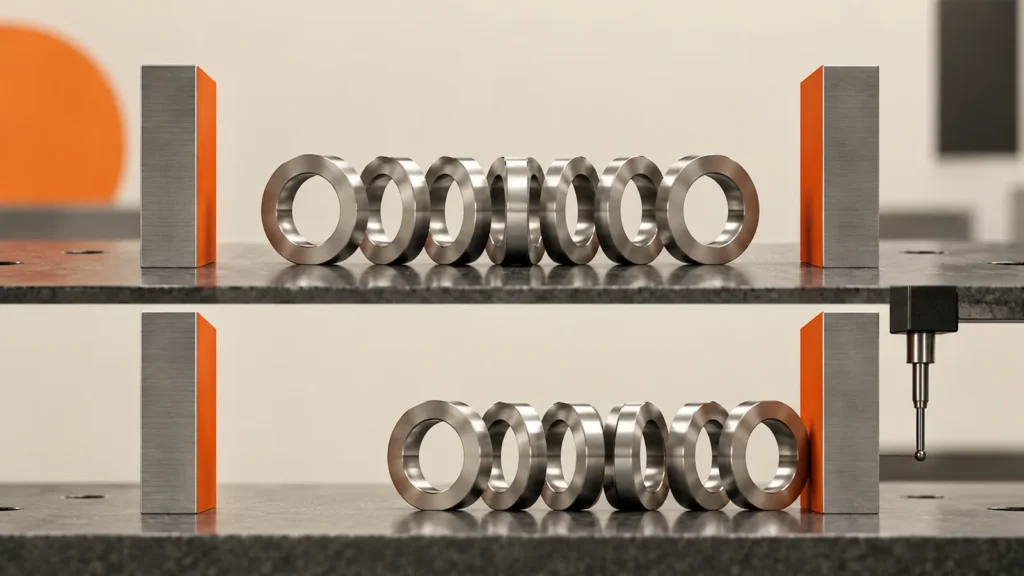 Когда процесс приблизительно стабилен и допущения анализа соблюдены, Cp сравнивает ширину поля допуска с оценённым естественным разбросом процесса. Cpk также учитывает, насколько близко среднее процесса к ближайшей границе поля допуска.
Cp = (USL − LSL) / 6σ
Cpk = минимум из [(USL − среднее) / 3σ] и [(среднее − LSL) / 3σ]
USL и LSL — верхняя и нижняя границы поля допуска, а σ представляет оценённое стандартное отклонение процесса. Высокий Cp при значительно более низком Cpk сигнализирует о том, что разброс может укладываться в допуск, но процесс не центрирован. Если среднее продолжает смещаться, соответствующая продукция может стать несоответствующей, даже если теоретический разброс выглядит узким.
| Pattern в данных | Что могут показывать индексы | Инженерная интерпретация |
|---|---|---|
| Плотно и по центру | Cp и Cpk близки | Разброс мал, а среднее расположено достаточно близко к центру. |
| Плотно, но близко к одному из пределов | Cp выше Cpk | Требуется внимание к центрированию, стратегии смещения или дрейфу. |
| Широко, но по центру | Оба индекса низкие и близки | Разброс процесса consumes слишком большую часть допуска. |
| Тренд, цикл или внезапный сдвиг | Один индекс может вводить в заблуждение | Прежде чем заявлять о воспроизводимости, исследуйте стабильность. |
Cp и Cpk не изменяют допуск на чертеже. Они обобщают наблюдаемое поведение процесса относительно этих пределов. Поставщик никогда не должен расширять спецификацию, удалять неудобные данные или смешивать разнородные потоки процесса только для улучшения числа.
Не рассчитывайте воспроизводимость, пока процесс не стабилен
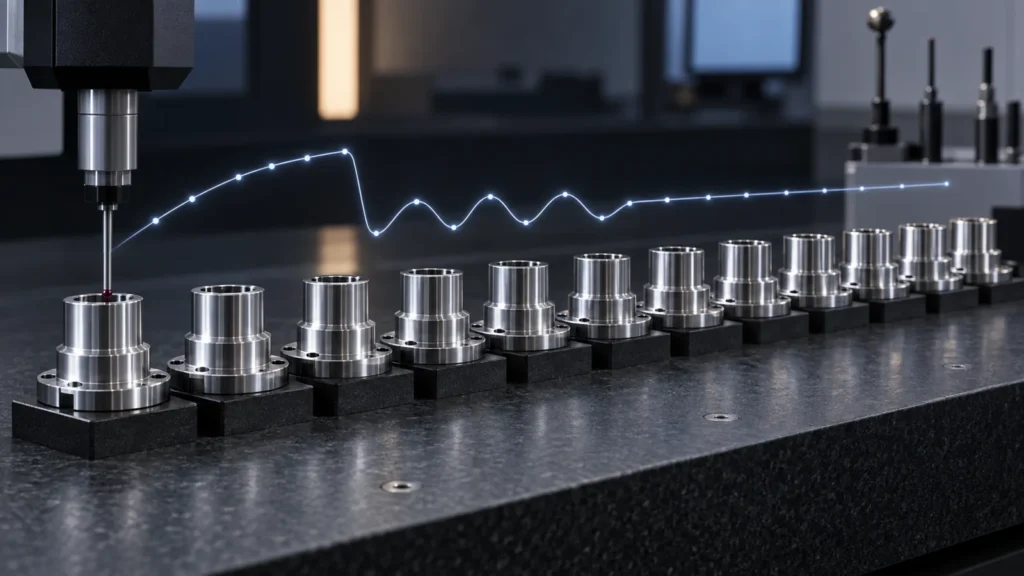 Воспроизводимость предполагает, что данные представляют согласованный процесс. В CNC-обработке часто присутствуют сигналы, связанные со временем: повышается температура шпинделя и СОЖ, изнашиваются режущие кромки, корректируются смещения, меняется прутковый материал, перезагружаются приспособления, а операторы перезапускают производство после перерывов. Если эти события создают тренды или сдвиги, одного среднего и стандартного отклонения может быть недостаточно, чтобы описать поведение следующей детали.
Прежде чем интерпретировать Cpk, следует рассмотреть карту хода в порядке времени или соответствующую контрольную карту. Точки за пределами контрольных границ, повторяющиеся циклы, длительные тренды или выраженные кластеры указывают на особые причины или смешанные совокупности. Правильная реакция — понять эти причины, а не рассчитывать более благоприятный индекс по тому же нестабильному набору.
Также важно разделение на подгруппы. Объединение результатов с двух станков, нескольких гнёзд или позиций приспособления, разных партий материала или дневных и ночных смен может создать распределение, которое не принадлежит ни одному реальному процессу. План анализа должен сохранять источники, которые понадобятся покупателю для управления.
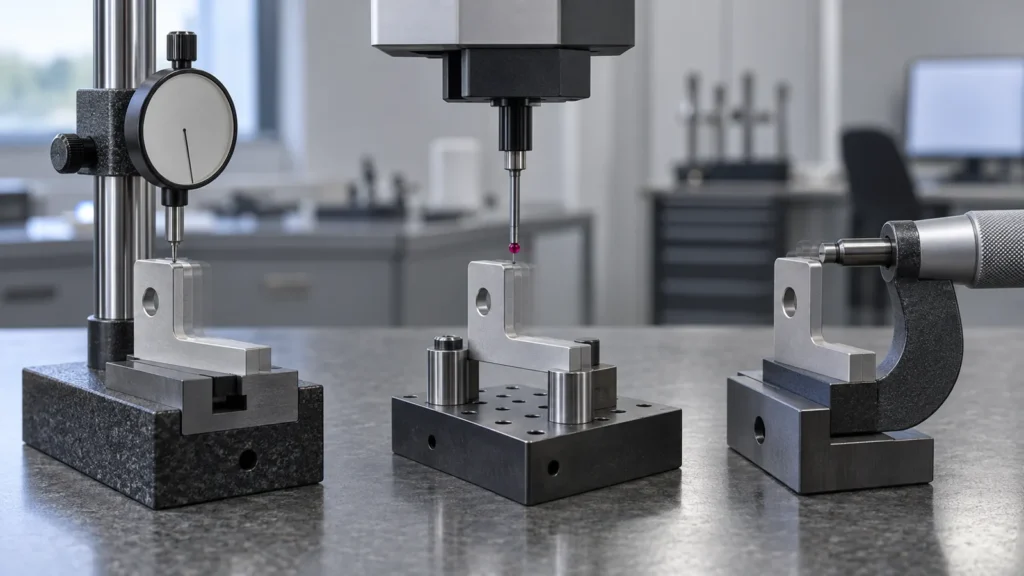 Наблюдаемая вариация содержит как производственную вариацию, так и вариацию измерений. Если инструмент не обладает подходящим разрешением, метод чувствителен к усилию оператора или приспособление деформирует деталь, рассчитанный разброс может описывать процесс контроля в той же мере, что и процесс ЧПУ.
Прежде чем запрашивать официальный результат оценки воспроизводимости, убедитесь, что:
Для позиции отверстия или сложного профиля согласованное выравнивание КИМ может быть частью определения. Для простого диаметра подходящий микрометр может дать более ясную обратную связь по производству. План контроля должен поддерживать решение, а не заставлять каждую характеристику проходить через одно и то же устройство.
Износ инструмента превращает воспроизводимость в вопрос, зависящий от времени
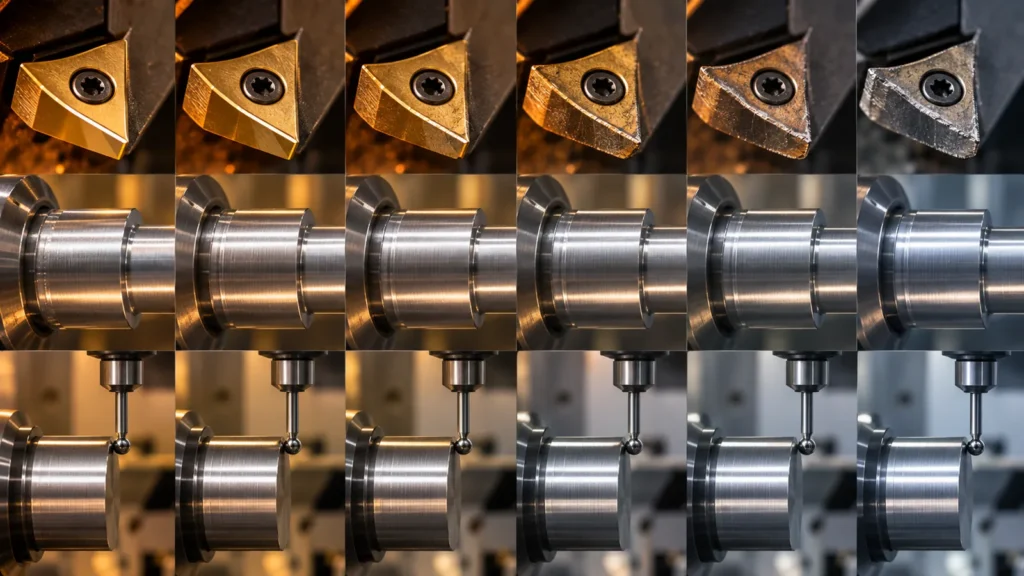 Многие характеристики ЧПУ не варьируются случайным образом вокруг одного фиксированного среднего. Диаметр может постепенно изменяться по мере износа режущей кромки. Тонкая стенка может релаксировать после разжатия. Отверстие может смещаться по мере стабилизации температуры станка. Обработка поверхности может изменить размеры после завершения исследования обработки.
Поэтому исследование воспроизводимости должно представлять предполагаемое производственное окно: запуск, установившийся режим, смены инструмента, реакции на коррекции, пополнение материала и любую постобработку, влияющую на характеристику. Если выборка охватывает только спокойную середину цикла стойкости инструмента, она может завысить то, что способна обеспечить вся партия.
Эти меры контроля связывают статистику с фактическим процесс ЧПУ-обработки. Они становятся особенно важными в прецизионная токарная обработка на станках с ЧПУ для серийного производства, где стойкость инструмента, многократные переналадки и повторяющиеся партии должны контролироваться во времени. Без этой связи Cpk становится исторической оценкой, а не методом поддержания производства.
Целевые показатели воспроизводимости должны определяться риском и договором
 Не существует универсального значения Cpk, которое автоматически одобряет любую характеристику, обрабатываемую на станке с ЧПУ. Заказчики и отрасли могут устанавливать конкретные пороги, продолжительность исследований, методы расчёта или планы реагирования. Посадочное отверстие, критичное для сопряжения, элемент безопасности, косметический размер и щедрый припуск на снятие материала не влекут за собой одинаковых последствий.
Целевое значение должно быть согласовано с характеристикой, планом измерений, схемой выборки и правилом действий. Если требуемое значение не достигнуто, возможные ответные меры включают центрирование процесса, снижение вариации, изменение инструмента или оснастки, увеличение объёма контроля, сокращение срока службы инструмента, сортировку затронутой партии или получение утверждённого инженерного решения. Отгрузка только потому, что выборка случайно прошла, не является планом обеспечения воспроизводимости.
Проектирование допусков также влияет на осуществимость. Если на чертеже к нефункциональному элементу применён неоправданно жёсткий допуск, наиболее разумным действием может быть инженерное рассмотрение, а не статистическое давление на цех. Родительский руководство по допускам ЧПУ-обработки объясняет, почему пределы должны соответствовать функции и потребностям верификации.
Изучайте те немногие характеристики, которые раскрывают процесс
 Исследование воспроизводимости не требует расчёта Cpk для каждого размера на чертеже. Начните с элементов, влияющих на сопряжение, безопасность, герметизацию, выравнивание, взаимозаменяемость или последующую сборку, затем добавьте характеристики, раскрывающие известные риски процесса. Диаметр отверстия может показать износ инструмента; позиционный допуск может выявить повторяемость оснастки; результат по плоскостности тонкой стенки может выявить зажим и снятие напряжений.
Избыточные исследования добавляют затраты, не добавляя эквивалентных знаний. Несколько размеров, созданных одним инструментом и в одной наладке, могут изменяться совместно, тогда как два визуально похожих диаметра, выполненных в разных операциях, могут иметь несвязанную вариацию. Карта процесса помогает выбрать характеристики, представляющие каждый важный источник изменений.
Выбор также должен оставаться практически осуществимым для частых измерений. Сложное лабораторное измерение может подходить для периодической валидации, тогда как коррелированная характеристика на уровне цеха обеспечивает более быструю обратную связь между формальными проверками. Однако если корреляция не продемонстрирована, нельзя предполагать, что удобное измерение защищает критический результат. Записывайте, какая характеристика контролируется напрямую, какая отслеживается как предиктор и какие доказательства подтверждают эту связь.
 Покупатель должен иметь возможность восстановить исследование по отчёту. Ищите деталь и характеристику, ревизию чертежа, пределы спецификации, единицы измерения, объём выборки, даты сбора данных, станок или поток процесса, метод измерения, временной порядок, среднее значение, метод стандартного отклонения, Cp и Cpk, доказательства стабильности, обоснование исключённых данных и план реагирования.
Спросите, что происходило вокруг наихудших значений. Были ли они последовательными? Следовали ли они за сменой инструмента? Была ли смещение скорректировано во время исследования? Измерялись ли детали до достижения теплового равновесия? Один только график распределения может скрыть последовательность, а последовательность часто несёт инженерное объяснение.
Страница Jucheng возможности в области качества предоставляет общий контекст для размерного контроля. Обязательство по воспроизводимости для конкретного проекта всё равно должно определяться на основе контролируемого чертежа, плана партий и требований заказчика.
Часто задаваемые вопросы о воспроизводимости на станках с ЧПУ
Гарантирует ли высокий Cpk отсутствие дефектов?
Нет. Cpk оценивает характеристики в условиях выборки и принятых допущений. Он не гарантирует будущие детали, не устраняет необходимость в средствах контроля и не охватывает характеристики, которые не изучались.
Сколько деталей нужно для Cpk?
Требуемая выборка зависит от метода заказчика, поведения процесса, стратегии подгрупп и необходимой уверенности. Очень малая выборка даёт неопределённую оценку и может не выявить износ инструмента, сдвиги или смешанные потоки.
Можно ли рассчитать Cpk для односторонней спецификации?
Одностороннюю характеристику можно оценить, но расчёт и интерпретация должны соответствовать фактическому пределу и принятой у заказчика практике. Указание двустороннего индекса для одностороннего требования может вводить в заблуждение.
Почему два поставщика могут указывать разный Cpk для одного и того же допуска?
Они могут использовать разные выборки, временные окна, оценки стандартного отклонения, станки, измерительные системы или исключения данных. Прежде чем сравнивать числа, необходимо сравнить условия исследования.
Главный вывод: обеспечение воспроизводимости начинается со стабильного, определённого процесса и надёжных измерений. Используйте Cp и Cpk для обоснования инженерного решения о вариации и центрировании, а не как декоративное число, привязанное к одной прошедшей партии.