
La capabilité d'un processus CNC décrit si un processus d'usinage stable peut maintenir de manière répétée une spécification définie ; le Cpk estime dans quelle mesure le processus observé est centré entre ses limites supérieure et inférieure. Une première pièce peut être conforme alors que le processus sous-jacent dérive, est décentré ou produit une variation excessive. C'est pourquoi une pièce conforme et un processus de production capable constituent deux affirmations différentes.
Pour un acheteur, la question utile n'est pas “ Quel est votre Cpk ? ” prise isolément. Elle est : pour quelle caractéristique, sur quelle machine et quel montage, sur quelle période, avec quel échantillon, avec quel système de mesure, et après quels contrôles de stabilité ? Un indice soigné calculé à partir de données mélangées ou manipulées peut dissimuler plus de risque qu'il n'en révèle.
Trois pièces racontent trois histoires différentes
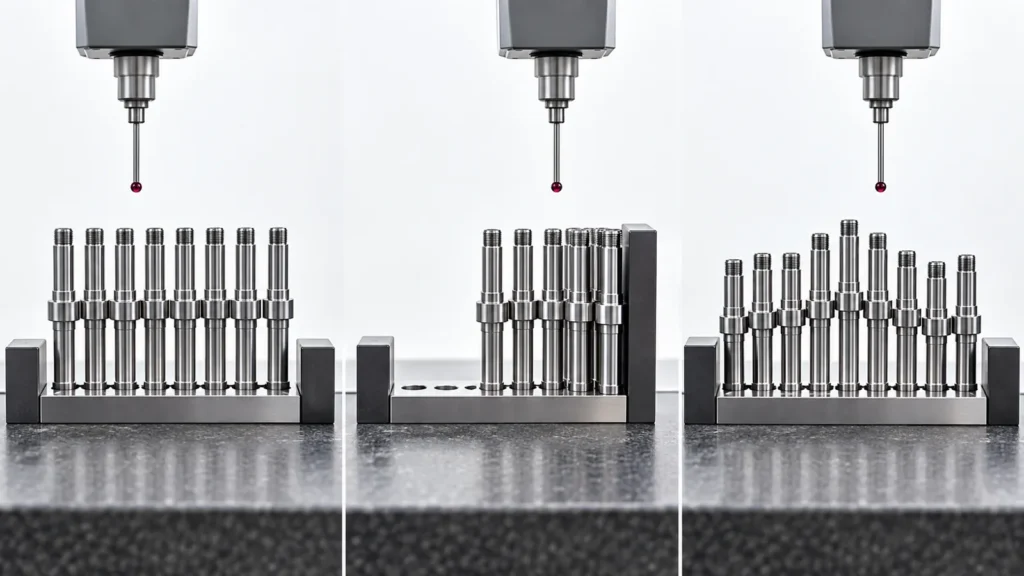 Imaginez trois lots de production pour le même diamètre d'arbre. Chaque lot contient une pièce mesurant exactement la valeur nominale. Dans le premier lot, tous les résultats se regroupent étroitement autour de la valeur nominale. Dans le deuxième, la moyenne se situe près de la limite de spécification supérieure. Dans le troisième, les valeurs oscillent selon un schéma répétitif à mesure que la machine chauffe et que l'outil s'use. La pièce nominale de chaque lot semble identique, mais les processus ne sont pas également prévisibles.
L'analyse de capabilité utilise une distribution de résultats car les décisions de fabrication dépendent de la variation, et non d'un échantillon de démonstration. Elle devient particulièrement précieuse pour la production répétitive, les cycles automatisés, les caractéristiques d'assemblage et les caractéristiques où un léger décalage peut provoquer des défauts d'assemblage. Le inspection du premier article établit un point de départ approuvé ; le travail de capabilité examine si la production courante peut s'y maintenir.
Cp mesure la marge ; Cpk mesure la marge et la position
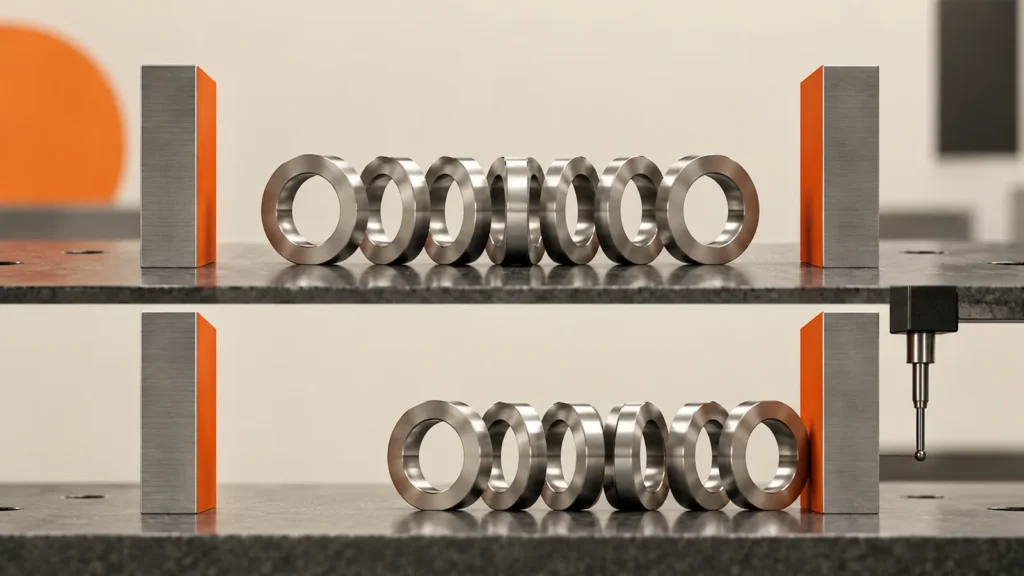 Lorsqu'un processus est approximativement stable et que les hypothèses de l'analyse sont appropriées, Cp compare la largeur de spécification à la dispersion naturelle estimée du processus. Cpk tient également compte de la proximité de la moyenne du processus avec la limite de spécification la plus proche.
Cp = (USL − LSL) / 6σ
Cpk = minimum de [(USL − moyenne) / 3σ] et [(moyenne − LSL) / 3σ]
USL et LSL sont les limites de spécification supérieure et inférieure, et σ représente l'écart-type estimé du processus. Un Cp élevé avec un Cpk bien plus faible indique que la dispersion peut tenir dans la tolérance mais que le processus n'est pas centré. Si la moyenne continue de se déplacer, une production conforme peut devenir non conforme même si la dispersion théorique semble étroite.
| Schéma dans les données | Ce que les indices peuvent montrer | Interprétation technique |
|---|---|---|
| Serré et centré | Cp et Cpk sont similaires | La variation est faible et la moyenne est raisonnablement positionnée. |
| Serré mais proche d'une limite | Cp supérieur à Cpk | Le centrage, la stratégie de décalage ou la dérive nécessitent une attention particulière. |
| Étendu mais centré | Les deux indices sont faibles et similaires | L'étendue du processus consomme trop de tolérance. |
| Tendance, cycle ou décalage soudain | Un seul indice peut être trompeur | Étudier la stabilité avant de formuler une affirmation sur la capabilité. |
Cp et Cpk ne modifient pas la tolérance du plan. Ils résument le comportement observé du processus par rapport à ces limites. Un fournisseur ne doit jamais élargir une spécification, supprimer des données gênantes ou mélanger des flux de processus différents dans le seul but d'améliorer le chiffre.
Ne pas calculer la capabilité tant que le processus n'est pas stable
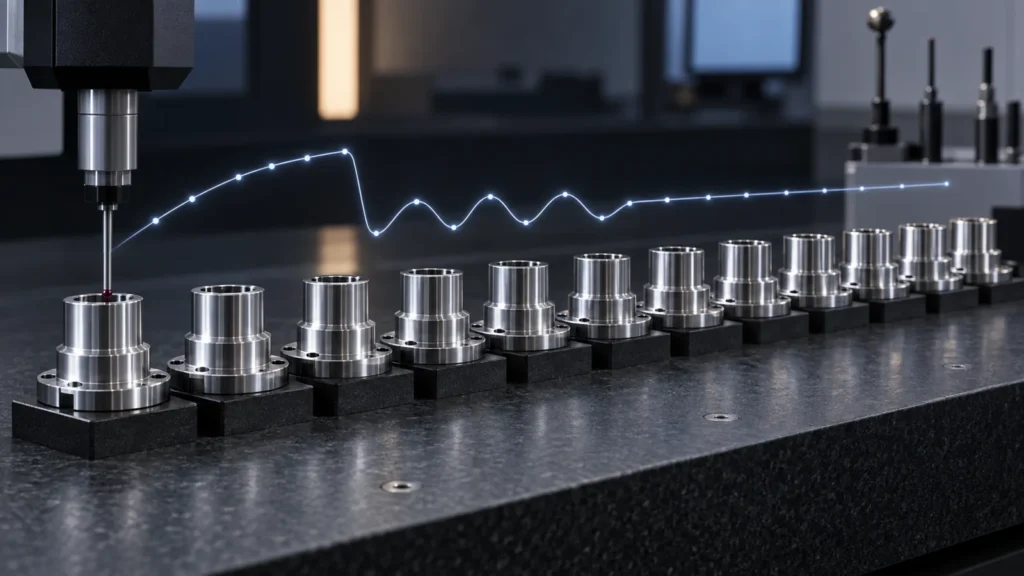 La capabilité suppose que les données représentent un processus cohérent. L'usinage CNC contient souvent des signaux liés au temps : les températures de la broche et du liquide de refroidissement augmentent, les arêtes de coupe s'usent, les décalages sont ajustés, la barre change, les montages sont rechargés et les opérateurs redémarrent la production après des interruptions. Si ces événements créent des tendances ou des décalages, une moyenne et un écart-type uniques peuvent ne pas décrire ce que fera la prochaine pièce.
Un graphique d'évolution chronologique ou une carte de contrôle appropriée doit être examiné avant d'interpréter le Cpk. Les points hors des limites de contrôle, les cycles répétitifs, les tendances longues ou les groupes distincts suggèrent des causes spéciales ou des populations mélangées. La réponse correcte consiste à comprendre ces causes, et non à calculer un indice plus favorable à partir du même ensemble instable.
Le sous-groupement compte également. Combiner les résultats de deux machines, de plusieurs empreintes ou postes de montage, de différents lots de matière, ou des équipes de jour et de nuit peut créer une distribution qui n'appartient à aucun processus réel. Le plan d'analyse doit préserver les sources qu'un acheteur aurait besoin de contrôler.
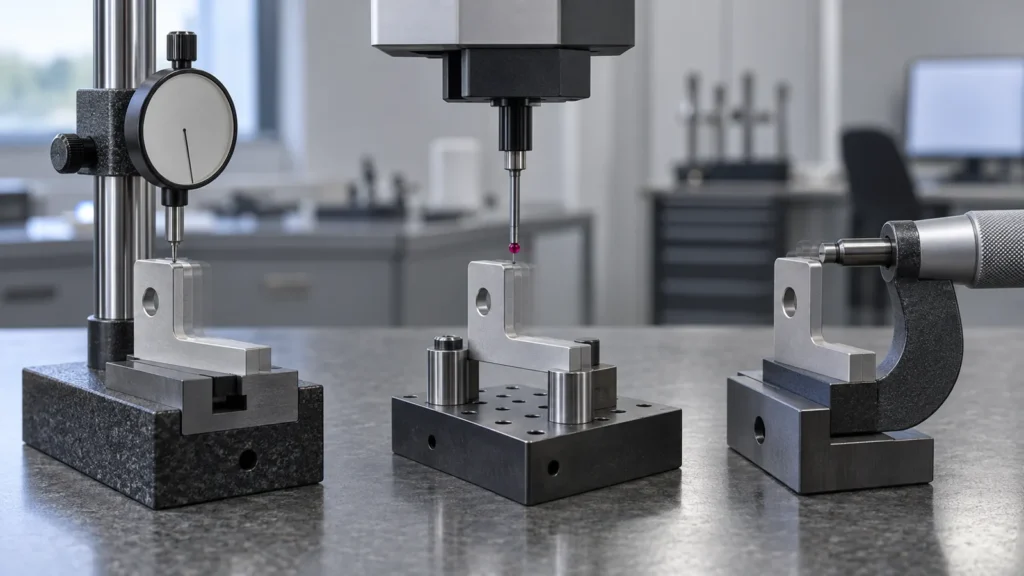 La variation observée contient à la fois la variation de fabrication et la variation de mesure. Si un instrument manque de résolution appropriée, si la méthode est sensible à la pression de l'opérateur, ou si le montage déforme la pièce, l'étendue calculée peut décrire le processus d'inspection autant que le processus CNC.
Avant de demander un résultat de capabilité formel, confirmez :
Pour une position d'alésage ou un profil complexe, l'alignement CMM convenu peut faire partie de la définition. Pour un diamètre simple, un micromètre approprié peut fournir un retour de production plus clair. Le plan d'inspection doit soutenir la décision plutôt que de forcer chaque caractéristique à passer par le même dispositif.
L'usure des outils transforme la capabilité en une question dépendante du temps
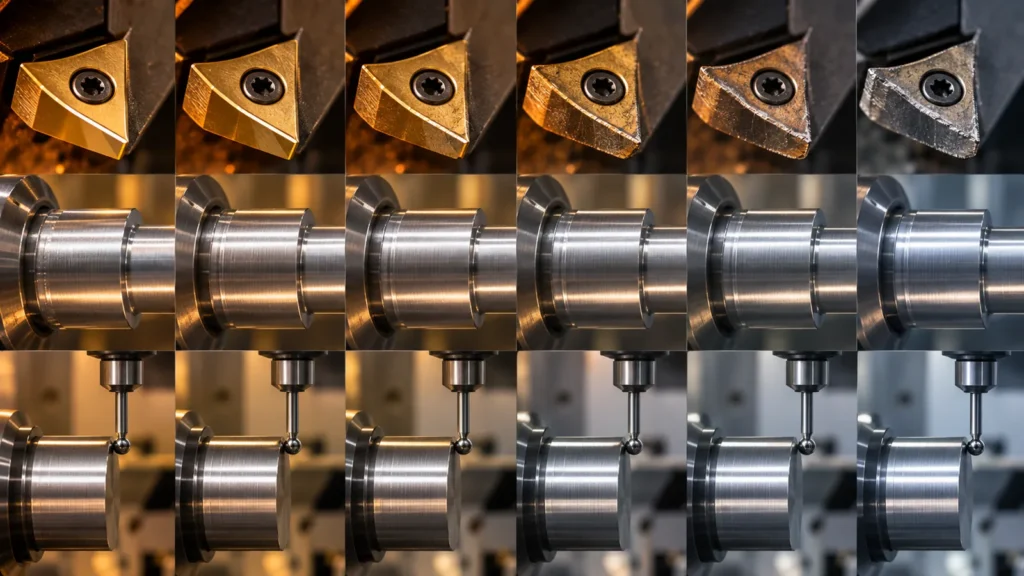 De nombreuses caractéristiques CNC ne varient pas de manière aléatoire autour d'une moyenne fixe. Un diamètre peut évoluer progressivement à mesure que l'arête de coupe s'use. Une paroi mince peut se détendre après le débridage. Un alésage peut se décaler à mesure que la température de la machine se stabilise. Un traitement de surface peut modifier les dimensions après l'achèvement de l'étude d'usinage.
Une étude de capabilité doit donc représenter la fenêtre de production prévue : démarrage, fonctionnement en régime stable, changements d'outils, réactions de correction, réapprovisionnement en matière, et toute étape post-traitement affectant la caractéristique. Si l'échantillon ne couvre que le milieu calme d'un cycle de vie d'outil, il peut surestimer ce que le lot complet peut atteindre.
These controls connect statistics to the actual processus d'usinage CNC. They become especially important in l'usinage CNC de production de précision, where tool life, multiple setups, and repeated batches must be controlled over time. Without that connection, Cpk becomes a historical score rather than a method for maintaining production.
Capability targets must follow risk and contract
 There is no universal Cpk value that automatically approves every CNC characteristic. Customers and industries may set specific thresholds, study durations, calculation methods, or response plans. A fit-critical bore, safety feature, cosmetic dimension, and generous stock-removal allowance do not carry equal consequences.
The target should be agreed with the characteristic, measurement plan, sample design, and action rule. If a required value is not achieved, possible responses include centering the process, reducing variation, changing tooling or fixturing, increasing inspection, shortening tool life, sorting the affected lot, or obtaining an approved engineering disposition. Shipping because the sample happened to pass is not a capability plan.
Tolerance design also affects feasibility. If the drawing applies an unnecessarily tight limit to a nonfunctional feature, the most sensible action may be an engineering review rather than statistical pressure on the shop. The parent guide des tolérances d'usinage CNC explains why limits should follow function and verification needs.
Study the few characteristics that reveal the process
 A capability study does not need to calculate Cpk for every drawing dimension. Start with features that affect fit, safety, sealing, alignment, interchangeability, or downstream assembly, then add characteristics that reveal known process risks. A bore diameter may show tool wear; a position tolerance may expose fixture repeatability; a thin-wall flatness result may reveal clamping and stress release.
Redundant studies add cost without adding equivalent knowledge. Several dimensions created by the same tool and setup may move together, while two visually similar diameters made in different operations can have unrelated variation. A process map helps select characteristics that represent each important source of change.
The selection should also remain practical to measure frequently. A difficult laboratory measurement may be appropriate for periodic validation, while a correlated shop-floor characteristic provides faster feedback between formal checks. If correlation has not been demonstrated, however, the convenient measurement cannot be assumed to protect the critical result. Record which characteristic is controlled directly, which is monitored as a predictor, and what evidence supports that relationship.
 A buyer should be able to reconstruct the study from the report. Look for the part and characteristic, drawing revision, specification limits, units, sample count, collection dates, machine or process stream, measurement method, time order, mean, standard deviation method, Cp and Cpk, stability evidence, excluded-data rationale, and reaction plan.
Ask what happened around the worst values. Were they consecutive? Did they follow a tool change? Was an offset adjusted during the study? Were parts measured before reaching thermal equilibrium? A distribution plot alone can hide sequence, and sequence often carries the engineering explanation.
Jucheng’s capacités qualité page provides general context for dimensional inspection. A project-specific capability commitment should still be defined from the controlled drawing, batch plan, and customer requirement.
CNC capability FAQs
Does a high Cpk guarantee zero defects?
No. Cpk estimates performance under the sampled and assumed conditions. It does not guarantee future parts, remove the need for controls, or cover characteristics that were not studied.
How many parts are needed for Cpk?
The required sample depends on the customer method, process behavior, subgroup strategy, and confidence needed. A very small sample produces an uncertain estimate and may miss tool wear, shifts, or mixed streams.
Can Cpk be calculated for a one-sided specification?
One-sided performance can be evaluated, but the calculation and interpretation should match the actual limit and customer convention. Reporting a two-sided index for a one-sided requirement can be misleading.
Why can two suppliers report different Cpk for the same tolerance?
They may use different samples, time windows, standard-deviation estimates, machines, measurement systems, or data exclusions. The study conditions must be compared before the numbers are compared.
The central lesson: capability begins with a stable, defined process and trustworthy measurements. Use Cp and Cpk to support an engineering decision about variation and centering—not as a decorative number attached to one passing batch.