
A capacidade do processo CNC descreve se um processo de usinagem estável consegue manter repetidamente uma especificação definida; o Cpk estima quão bem o processo observado está centrado dentro de seus limites superior e inferior. Uma primeira peça pode passar enquanto o processo por trás dela está à deriva, descentralizado ou produzindo variação excessiva. É por isso que uma peça conforme e um processo de produção capaz são afirmações diferentes.
Para um comprador, a pergunta útil não é “Qual é o seu Cpk?” isoladamente. É: para qual característica, de qual máquina e setup, durante qual período, usando qual amostra, com qual sistema de medição e após quais verificações de estabilidade? Um índice refinado calculado a partir de dados mistos ou manipulados pode ocultar mais risco do que revela.
Três peças contam três histórias diferentes
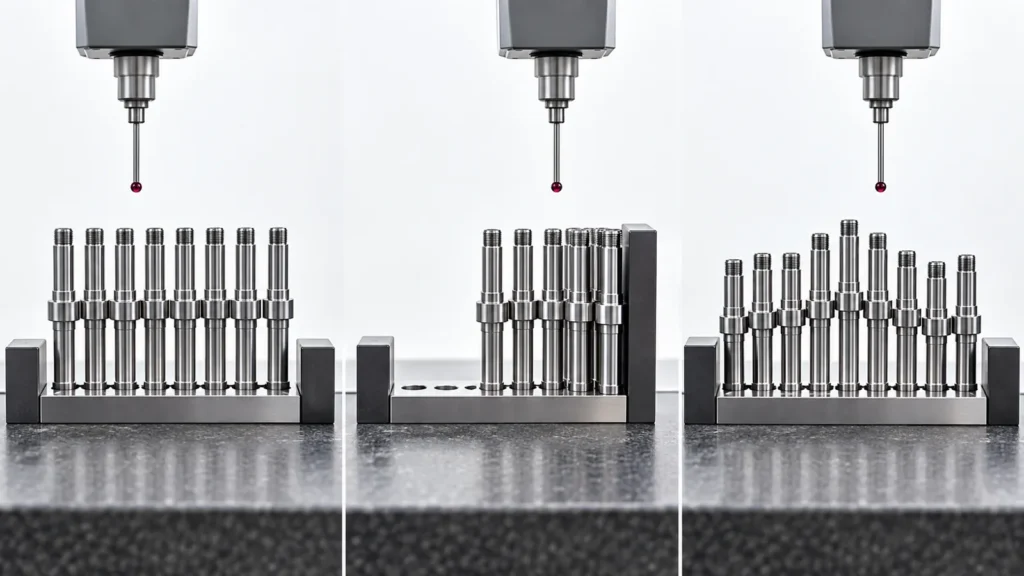
Imagine three production lots for the same shaft diameter. Each lot contains a part measuring exactly at nominal. In the first lot, all results cluster tightly around nominal. In the second, the average sits near the upper specification limit. In the third, values swing in a repeating pattern as the machine warms and the tool wears. The nominal part from each lot looks identical, but the processes are not equally predictable.
Capability analysis uses a distribution of results because manufacturing decisions depend on variation, not on a showcase sample. It becomes especially valuable for repeat production, automated runs, mating features, and characteristics where a small shift can create assembly failures. The Inspeção da primeira peça estabelece um ponto de partida aprovado; o trabalho de capacidade examina se a produção rotineira consegue permanecer nele.
Cp mede a folga; Cpk mede a folga e a posição
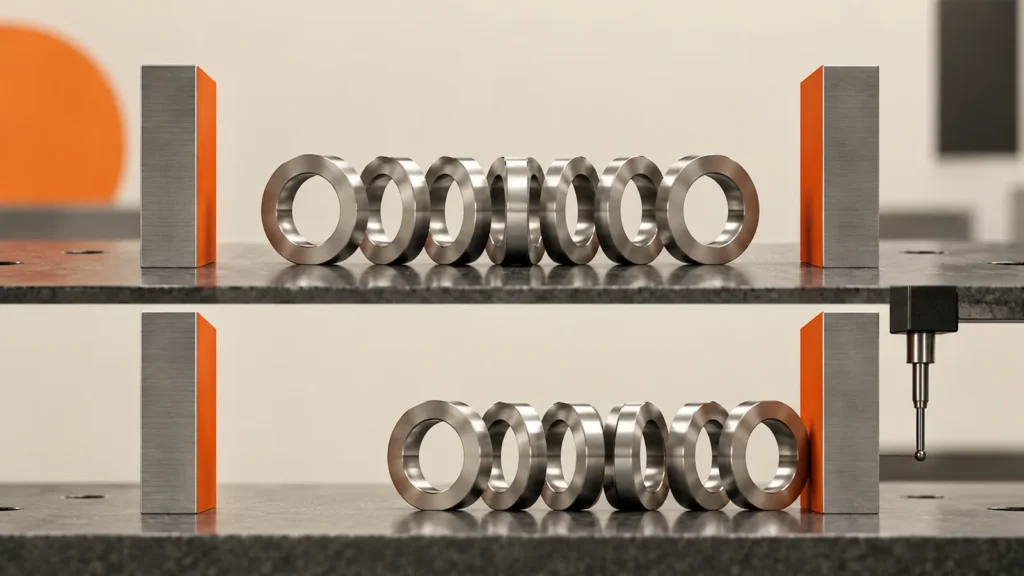
Quando um processo é aproximadamente estável e as premissas da análise são apropriadas, o Cp compara a largura da especificação com a dispersão natural estimada do processo. O Cpk também considera quão próxima a média do processo está do limite de especificação mais próximo.
Cp = (USL − LSL) / 6σ
Cpk = mínimo de [(USL − média) / 3σ] e [(média − LSL) / 3σ]
USL e LSL são os limites superior e inferior de especificação, e σ representa o desvio padrão estimado do processo. Um Cp alto com um Cpk muito menor indica que a dispersão pode caber dentro da tolerância, mas o processo não está centrado. Se a média continuar a se deslocar, a produção conforme pode se tornar não conforme, mesmo que a dispersão teórica pareça estreita.
| Padrão nos dados | O que os índices podem mostrar | Interpretação de engenharia |
|---|---|---|
| Apertado e centralizado | Cp e Cpk são semelhantes | A variação é pequena e a média está razoavelmente posicionada. |
| Apertado, mas próximo de um limite | Cp maior que Cpk | Centralização, estratégia de offset ou deriva requer atenção. |
| Amplo, mas centralizado | Ambos os índices baixos e semelhantes | A dispersão do processo consome tolerância demais. |
| Tendência, ciclo ou deslocamento súbito | Um único índice pode ser enganoso | Investigue a estabilidade antes de fazer uma afirmação de capacidade. |
Cp e Cpk não alteram a tolerância do desenho. Eles resumem o comportamento observado do processo em relação a esses limites. Um fornecedor nunca deve ampliar uma especificação, excluir dados inconvenientes ou misturar fluxos de processo diferentes apenas para melhorar o número.
Não calcule a capacidade antes que o processo esteja estável
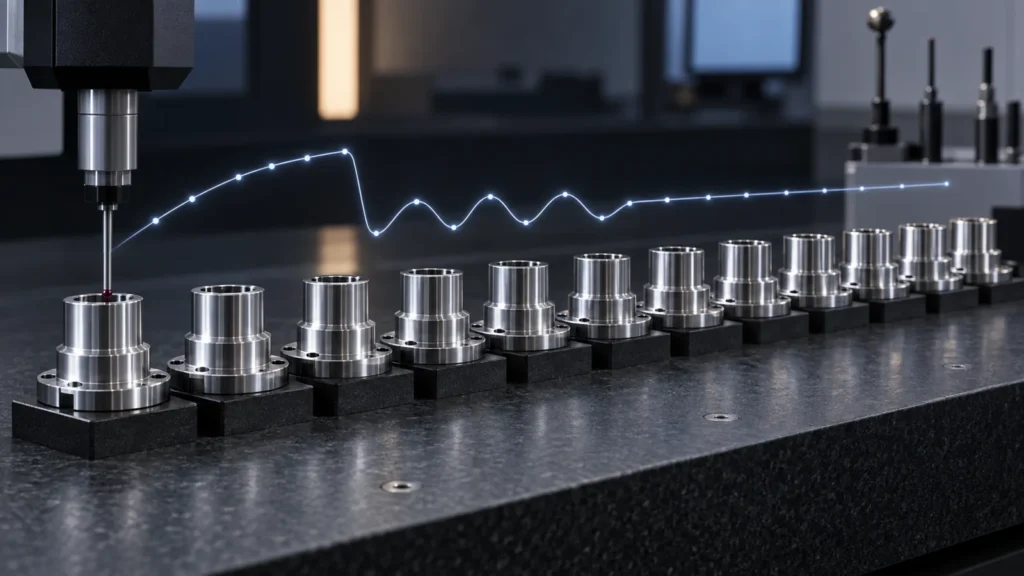
Capability assumes the data represent a consistent process. CNC machining often contains time-related signals: spindle and coolant temperatures rise, cutting edges wear, offsets are adjusted, bar stock changes, fixtures are reloaded, and operators restart production after interruptions. If these events create trends or shifts, one average and standard deviation may not describe what the next part will do.
A time-ordered run chart or appropriate control chart should be reviewed before interpreting Cpk. Points outside control limits, repeating cycles, long trends, or distinct clusters suggest special causes or mixed populations. The correct response is to understand those causes, not to calculate a more favorable index from the same unstable set.
Subgrouping also matters. Combining results from two machines, several cavities or fixture stations, different material lots, or day and night shifts may create a distribution that belongs to no actual process. The analysis plan should preserve the sources a buyer would need to control.
O sistema de medição pode inflar ou ocultar a variação
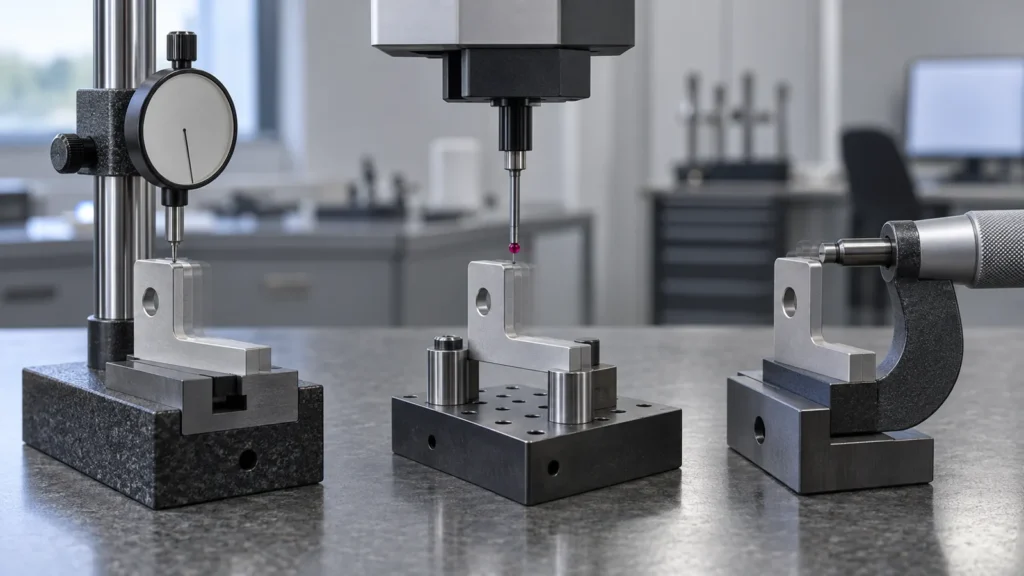
Observed variation contains both manufacturing variation and measurement variation. If an instrument lacks suitable resolution, the method is sensitive to operator pressure, or the fixture bends the part, the calculated spread may describe the inspection process as much as the CNC process.
Before requesting a formal capability result, confirm:
- o método de medição corresponde à característica e à tolerância;
- o instrumento está calibrado e é utilizado dentro de sua faixa prevista;
- a temperatura e a limpeza da peça são controladas onde for significativo;
- o alinhamento de datum e as regras de avaliação são consistentes;
- a repetibilidade e a reprodutibilidade são compreendidas para estudos críticos;
- o arredondamento não reduz os dados a alguns poucos degraus artificiais.
Para uma posição de furo ou perfil complexo, o alinhamento de CMM acordado pode fazer parte da definição. Para um diâmetro simples, um micrômetro adequado pode fornecer um retorno de produção mais claro. O plano de inspeção deve apoiar a decisão em vez de forçar cada característica pelo mesmo dispositivo.
O desgaste da ferramenta transforma a capabilidade em uma questão dependente do tempo
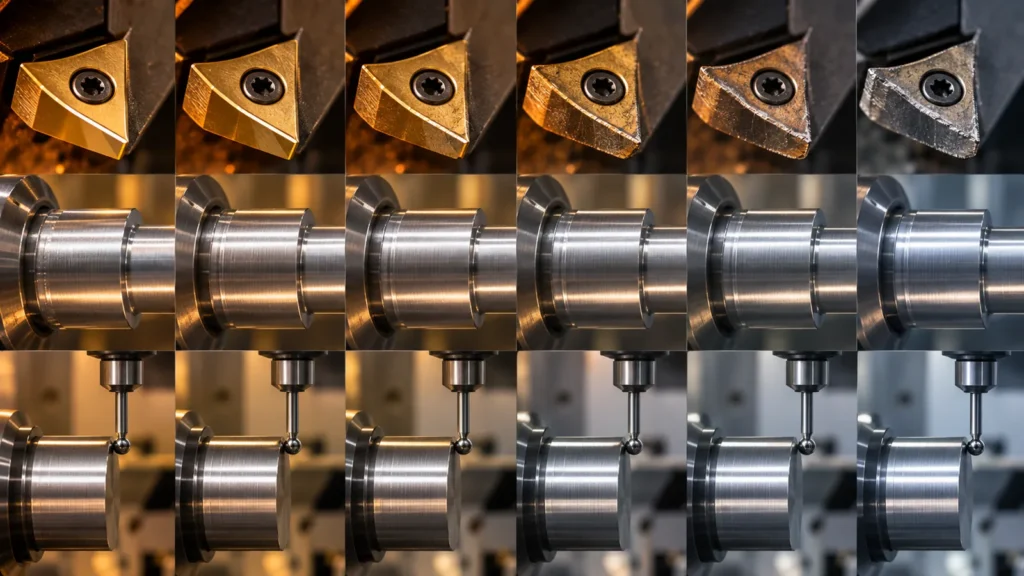
Many CNC characteristics do not vary randomly around one fixed mean. A diameter may move gradually as the cutting edge wears. A thin wall may relax after unclamping. A bore can shift as machine temperature stabilizes. A surface treatment may alter dimensions after the machining study was completed.
A capability study should therefore represent the intended production window: startup, steady running, tool changes, offset reactions, material replenishment, and any post-process stage that affects the characteristic. If the sample covers only the quiet middle of a tool-life cycle, it may overstate what the full batch can achieve.
| Fonte de movimento | O que registrar | Possível resposta de controle |
|---|---|---|
| Desgaste da aresta de corte | Sequência de peças, vida útil da ferramenta, alterações de offset | Limite de vida útil da ferramenta, regra de tendência, compensação planejada |
| Crescimento térmico | Tempo desde a partida, refrigerante e condição ambiente | Rotina de aquecimento, verificação por etapas, correção térmica |
| Carregamento do dispositivo de fixação | Estação, sequência de fixação, condição de apoio | Trabalho padrão, manutenção do dispositivo de fixação, revisão de fluxo separado |
| Variação do material | Calor ou lote, condição, tamanho do estoque | Separação de lotes e controles de recebimento |
| Pós-processamento | Lote do processo e medições pré/pós | Sobremetal de usinagem ou inspeção final após tratamento |
Esses controles conectam a estatística ao real processo de usinagem CNC. Eles se tornam especialmente importantes em usinagem de produção CNC de precisão, onde a vida útil da ferramenta, as múltiplas configurações e os lotes repetidos devem ser controlados ao longo do tempo. Sem essa conexão, o Cpk torna-se uma pontuação histórica em vez de um método para manter a produção.
As metas de capacidade devem seguir o risco e o contrato
There is no universal Cpk value that automatically approves every CNC characteristic. Customers and industries may set specific thresholds, study durations, calculation methods, or response plans. A fit-critical bore, safety feature, cosmetic dimension, and generous stock-removal allowance do not carry equal consequences.
The target should be agreed with the characteristic, measurement plan, sample design, and action rule. If a required value is not achieved, possible responses include centering the process, reducing variation, changing tooling or fixturing, increasing inspection, shortening tool life, sorting the affected lot, or obtaining an approved engineering disposition. Shipping because the sample happened to pass is not a capability plan.
Tolerance design also affects feasibility. If the drawing applies an unnecessarily tight limit to a nonfunctional feature, the most sensible action may be an engineering review rather than statistical pressure on the shop. The parent tolerâncias de usinagem CNC explica por que os limites devem seguir a função e as necessidades de verificação.
Estude as poucas características que revelam o processo

A capability study does not need to calculate Cpk for every drawing dimension. Start with features that affect fit, safety, sealing, alignment, interchangeability, or downstream assembly, then add characteristics that reveal known process risks. A bore diameter may show tool wear; a position tolerance may expose fixture repeatability; a thin-wall flatness result may reveal clamping and stress release.
Redundant studies add cost without adding equivalent knowledge. Several dimensions created by the same tool and setup may move together, while two visually similar diameters made in different operations can have unrelated variation. A process map helps select characteristics that represent each important source of change.
The selection should also remain practical to measure frequently. A difficult laboratory measurement may be appropriate for periodic validation, while a correlated shop-floor characteristic provides faster feedback between formal checks. If correlation has not been demonstrated, however, the convenient measurement cannot be assumed to protect the critical result. Record which characteristic is controlled directly, which is monitored as a predictor, and what evidence supports that relationship.
Leia um relatório de capacidade como um investigador

A buyer should be able to reconstruct the study from the report. Look for the part and characteristic, drawing revision, specification limits, units, sample count, collection dates, machine or process stream, measurement method, time order, mean, standard deviation method, Cp and Cpk, stability evidence, excluded-data rationale, and reaction plan.
Ask what happened around the worst values. Were they consecutive? Did they follow a tool change? Was an offset adjusted during the study? Were parts measured before reaching thermal equilibrium? A distribution plot alone can hide sequence, and sequence often carries the engineering explanation.
Jucheng’s capacidades de qualidade fornece contexto geral para a inspeção dimensional. Um compromisso de capacidade específico do projeto ainda deve ser definido a partir do desenho controlado, do plano de lote e do requisito do cliente.
Perguntas frequentes sobre capacidade de CNC
Um Cpk alto garante zero defeitos?
Não. O Cpk estima o desempenho sob as condições amostradas e assumidas. Não garante peças futuras, não elimina a necessidade de controles nem cobre características que não foram estudadas.
Quantas peças são necessárias para o Cpk?
A amostra necessária depende do método do cliente, do comportamento do processo, da estratégia de subgrupos e da confiança necessária. Uma amostra muito pequena produz uma estimativa incerta e pode não captar desgaste da ferramenta, deslocamentos ou fluxos mistos.
O Cpk pode ser calculado para uma especificação unilateral?
O desempenho unilateral pode ser avaliado, mas o cálculo e a interpretação devem corresponder ao limite real e à convenção do cliente. Relatar um índice bilateral para um requisito unilateral pode ser enganoso.
Por que dois fornecedores podem relatar Cpk diferentes para a mesma tolerância?
Eles podem usar amostras, janelas de tempo, estimativas de desvio padrão, máquinas, sistemas de medição ou exclusões de dados diferentes. As condições do estudo devem ser comparadas antes que os números sejam comparados.
A lição central: a capabilidade começa com um processo estável e definido e medições confiáveis. Use Cp e Cpk para apoiar uma decisão de engenharia sobre variação e centralização — não como um número decorativo anexado a um lote aprovado.