
ステンレス部品の旋削が難しい場合、303は簡単な解決策に見えるかもしれません。その快削特性は切りくずの分断や生産の流れに役立つ可能性があり、一方304は耐食性と成形性がより重視される場合に広く使用されています。この選択は単純な易加工性対難加工性の順位付けではありません。環境、部品の重要な表面、加工形状、そしてわずかなサイクルタイムの利点が耐食性の余裕を変える価値があるかどうかに依存します。.
目次
- まず使用環境を定義する
- 303が加工ルートに役立つ可能性がある場面
- 耐食性のトレードオフが意味するもの
- 汎用の試験片ではなく、実際の部品で試験する
- 材料の代替は管理された状態で行う
- 見積もりを公平に比較する
- よくある質問
まず使用環境を定義する
まず、部品が接触するものと、どのように洗浄されるかから始めましょう。乾燥した屋内のブラケット、頻繁に洗浄される食品エリアの部品、塩化物やプロセス薬品にさらされる継手では、求められる耐食性の要件が異なります。ステンレスはあらゆる環境に対して免疫があるわけではなく、材料名だけでは使用寿命を確認できません。設計にとって重要な化学的曝露、温度、湿気、洗浄剤、隙間条件、表面仕上げを記録してください。.
次に、部品の機能を特定します。ステンレスは主に外観、耐食性、強度、または顧客承認の材料規格のために選ばれているのでしょうか?どの表面が濡れ、アセンブリ内に隠れ、または洗浄にさらされるのでしょうか?ねじ部や狭い隙間が汚染物質を閉じ込める可能性はあるでしょうか?効率的に加工できても重要な界面で不十分な耐食性能しか残さないグレードは、生産的な代替とは言えません。.
図面が特定のグレードを指定している場合、それを管理された要件として扱ってください。当サイトの 303ステンレス鋼リファレンス および 304/304Lリファレンス グレード固有の文脈を提供しますが、適用可否は管理工学仕様に照らして確認する必要があります。.
303が加工ルートに役立つ可能性がある場面
303は、多くの汎用オーステナイト系ステンレス鋼種と比較して切削性の向上を目的として選ばれることが一般的です。その硫黄含有快削化学成分は切りくずの分断を助け、反復旋削作業の管理を容易にする可能性があります。これは、特に長い切りくずが自動運転を妨げたり頻繁な介入を要したりする場合に、小型シャフト、継手、締結具、および繰り返し溝やねじを有する部品に有用となり得ます。.
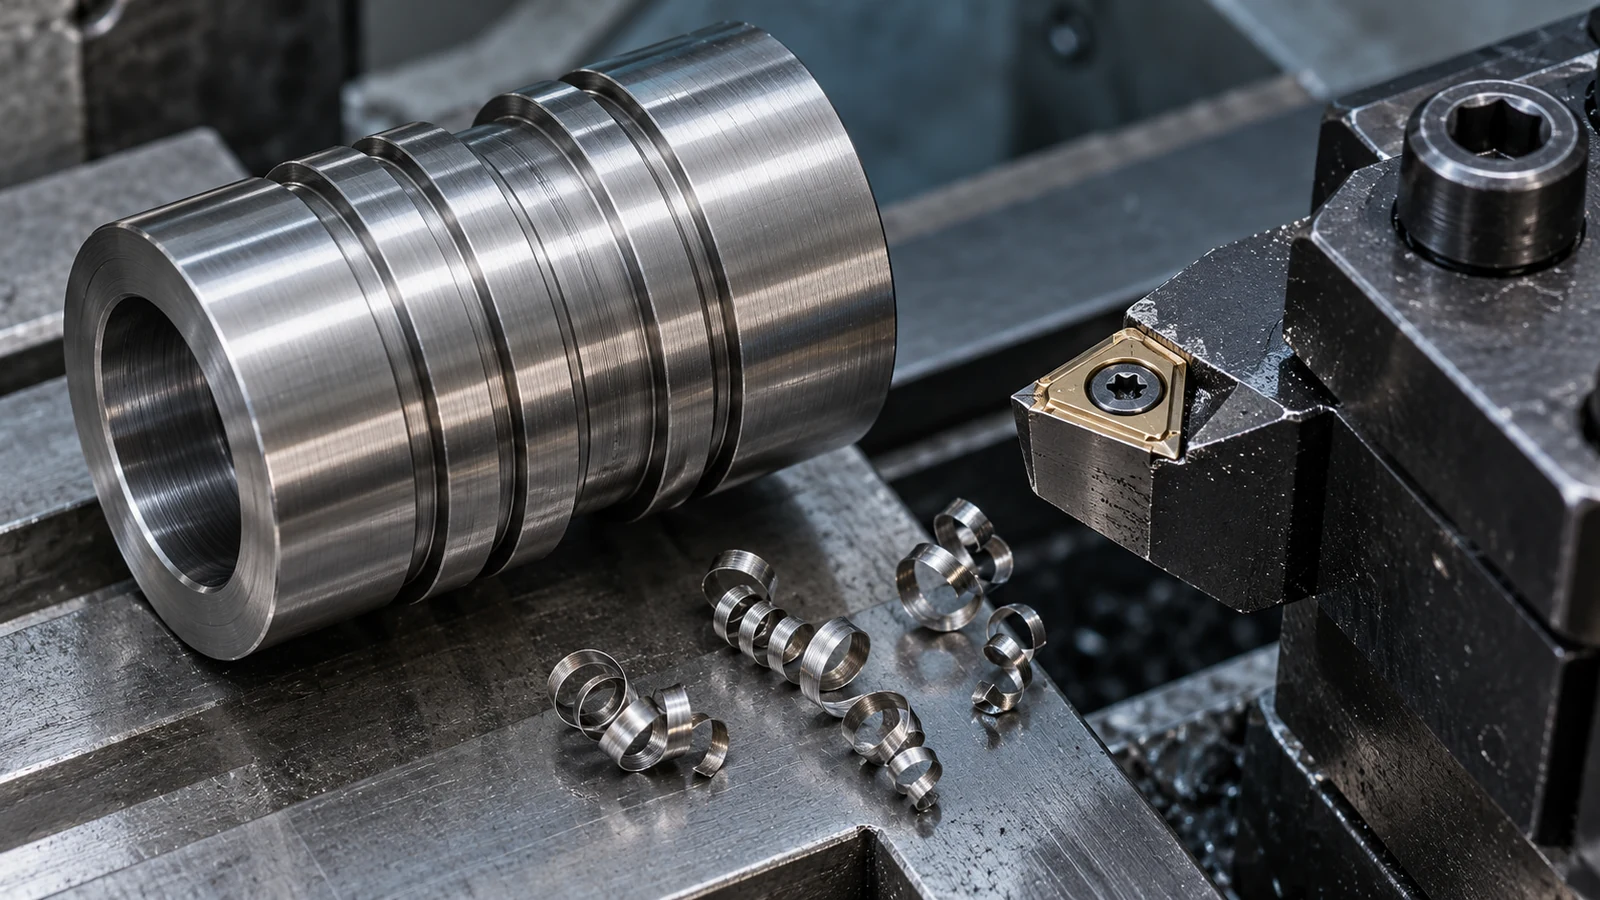
その利点はすべての形状に自動的に当てはまるわけではありません。工具形状、刃先の鋭さ、送り、クーラント供給、機械剛性、棒材の状態、およびワーク保持は依然として重要です。深穴、薄肉、クロス穴、および狭い交差部は、依然としてバリや切りくず排出の困難を生じる可能性があります。切削回数の少ない単純な部品では総コスト差がほとんど現れないこともある一方、複雑な棒材供給部品では制御された切りくず生成による利点がより大きくなる可能性があります。.
工程全体を比較してください:サイクル安定性、工具寿命、表面状態、二次バリ取り、検査工数、および生産中断。唯一の根拠が試験切削1回が容易に見えたということであれば、リリース済みの材料仕様を変更するには時期尚早です。旋削加工では、形状の順序が現場の工程にどう適合するかを検討してください。 CNC旋削プロセス; 機械の工程ルートと部品形状が、切削性が実際にボトルネックであるかどうかの判断に役立ちます。.
耐食性のトレードオフが意味するもの
303の快削挙動を支える硫黄添加は、一部の環境において304と比較して耐食性を低下させる可能性があります。その差の大きさと重要性は、曝露条件と表面状態に依存します。この一般的な比較を、304が常に長持ちする、あるいは303が決して許容されないという根拠のない約束に変えてはなりません。正しい問いは、意図する環境と洗浄体制がその特定の鋼種と仕上げを許容するかどうかです。.
また、機械加工は腐食性能に間接的に影響を与えることもあります。工具痕、埋め込まれた汚染、バリ、後工程からの熱変色、および隙間は、洗浄と曝露に影響を与える可能性があります。部品には指定された仕上げや不動態化処理が必要となる場合がありますが、それらの工程は設計およびプロセス要件によって定義されるべきであり、不適切な合金を補うものと仮定してはなりません。どの表面が外観、清浄度、または腐食許容基準を満たす必要があるかを明確にしてください。.
組立品では、異種材料間の接触、締結具、シール、および滞留水分を検査してください。孤立した部品のために選択された鋼種は、ガルバニック相互作用や組立後に生じる隙間を考慮していない可能性があります。これは設計レビューの問題であり、機械加工のみの決定ではありません。.
汎用の試験片ではなく、実際の部品で試験する
有用な試験は、コストとリスクを左右する形状を反映したものです。最小の穴、最も深い切削、切りくずの巻き付きを引き起こすねじや溝、および視認または機能上重要な表面を含めてください。材料ロットと状態、工具、クーラント、切削順序、バリ取り方法、および検査結果を記録してください。単一の最良サイクルではなく、再現性のある生産挙動を比較してください。.
| 部品またはプロセスのシグナル | 調査すべき項目 | 重要な理由 |
|---|---|---|
| 長い切りくずまたは頻繁な停止 | 形状の順序、工具形状、送り、クーラントアクセス | 実際の切削性ボトルネックを明らかにする可能性がある |
| 腐食性洗浄または薬品曝露 | 曝露の詳細、隙間、仕上げ、洗浄方法 | グレード選択を機能要件にできる |
| 重要な外観面またはシール面 | バリ限度、工具痕、仕上げ、検査 | グレードだけでは合格基準を定義しない |
| 小ロットの単純形状 | 段取りと材料の入手性対サイクルへの影響 | 快削性の利点が変更コストを相殺できない場合がある |
試作品がある場合は、サイクルタイムと併せて仕上がり寸法とエッジ状態を確認すること。バリ取りを増やしたり、顧客が拒否する表面を生じさせたりする高速切削は、真の改善とは言えない。工程と材料ロットが代表的でない限り、試作結果は量産認定とは分けて扱うこと。.
材料の代替は管理された状態で行う
304から303へ切り替える前に、設計責任者、顧客要件、必要な合格証拠を特定すること。グレード、製品形態、材料証明書、および加工後の処理を確認すること。グレードが規制、衛生、または顧客管理の要件で指定されている場合は、代替品を発注する前に承認を得ること。サプライヤーの在庫状況や加工推奨は、図面変更を許可するものではない。.
今後の調達では、意図する環境、維持すべき性能特性、解決すべき製造上の問題、検証計画を明示した決定記録を作成すること。303が乾燥した非重要用途に限り許容される場合は、その境界を明記すること。腐食曝露が不確かな場合は、グレード変更前に解決すること。.
見積もりを公平に比較する
加工サプライヤーには、材料プレミアム、段取り、サイクルタイム、工具消費、バリ取り、検査を分けて提示するよう求めること。これにより、提案されたグレードが繰り返し発生する製造コストに対処するのか、単にコストを後工程へ移すのかが明らかになる。必要な仕上げや洗浄工程を含め、それが全表面に適用されるのか特定の部位に限られるのかを確認すること。.
繰り返し生産では、代表的なロットにわたる安定したサイクルを比較すること。試作では、1個あたりの小さな節約を決定的とみなす前に、エンジニアリングと認定の工数を考慮すること。材料変更は、新たな初品レビュー、証明書確認の改訂、または顧客承認を引き起こす可能性があり、これらは切削サイクルに現れなくても実際のコストである。.
承認されたグレード、環境前提、仕上げ、代替の境界を記録すること。部品の用途が変わった場合—例えば乾燥した屋内部品が洗浄組立へ移る場合—は、決定を見直すこと。用途が不要とする場合に、より厳しい材料制約にコストを払うことは避けるべきだが、証拠なしに既存の制約を外してはならない。.
よくある質問
303は304より加工しやすいですか?
303は一般に被削性向上のために選ばれ、特に切りくず処理性が生産に影響する場合に選ばれる。実際の結果は、形状、工具、段取り、検査要件によって異なる。.
303は304と同じ耐食性を持っていますか?
同等と仮定しないでください。快削性の化学成分により、一部の環境では耐食性が低下する可能性があります。実際の曝露条件、表面仕上げ、顧客仕様を評価してください。.
303は旋削部品であれば304の代替になりますか?
包括的な代替は適切ではありません。材料要件を確認し、グレード変更前に必要に応じて設計または顧客の承認を得てください。.
仕上げ処理でその違いは解消されますか?
仕上げ処理は認定された工程の一部となり得ますが、不適切なグレードを許容可能にするものと仮定してはなりません。材料と仕上げの完全なシステムを定義し、検証してください。.