
本ガイドは工程の優劣を順位付けするものではありません。部品のアーキテクチャを分類し、公差がどのように異なって累積するかを示し、加工されたインターフェースを備えたハイブリッドシャーシが、どちらか一方の手法単独よりも優れている場合を説明します。.
アーキテクチャのテスト:シェルか精密構造体か?
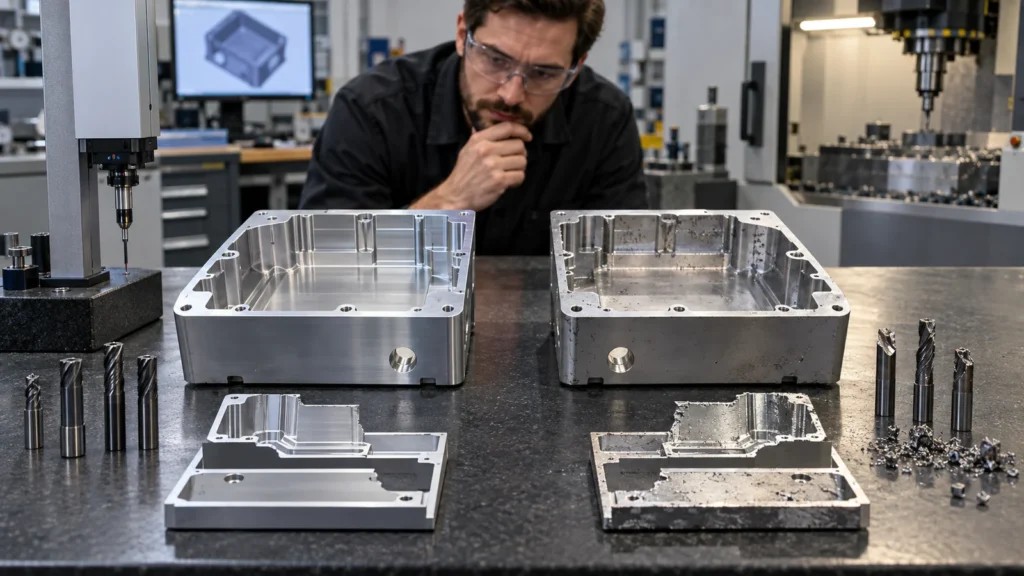 シェルは、比較的大きな表面積にわたって、収容、遮蔽、気流の誘導、ラベルの保持、または軽量ハードウェアの支持を行います。その強度は、折り曲げ、フランジ、ビード、ヘム、および組み立てられたパネルから生まれます。板金加工は、平板素材から切断、パンチング、曲げ、ハードウェアの挿入、溶接、仕上げを通じて、このアーキテクチャを効率的に作り出します。
精密構造体は、加工された関係を通じて部品を位置決めします。ベアリングシート、ダウエル穴、ガスケット溝、厚い局部ボス、レール、伝熱面、または複雑な内部クリアランスを1つのボディに組み合わせることがあります。CNC加工はこれらのフィーチャを素材から直接作り出し、関連する形状を管理された段取り戦略内に保つことができます。
多くの製品は両方を含みます。設計上の課題は、どのボリュームがシェルとして機能し、どのインターフェースが精密構造体として機能するかを決めることです。その区分が明確になれば、工程の選択はずっと主観的でなくなります。.
2つの工程、2つの誤差スタック
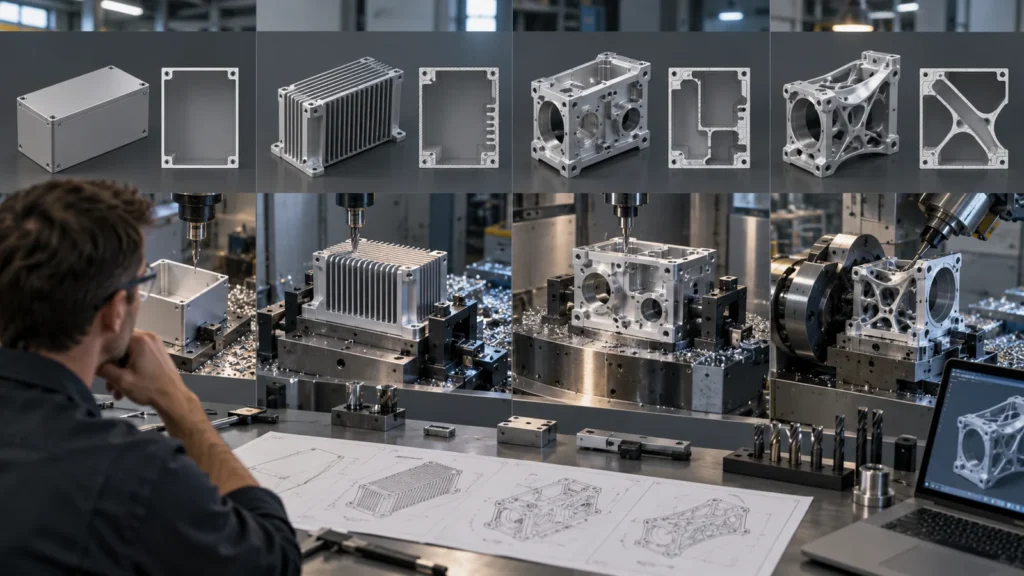 切削加工部品は、素材の状態、ワークホールディング、工具のたわみ、段取りの切り替え、材料の動き、および測定を通じてばらつきが累積します。板金組立品は、切断ブランクの寸法、曲げ角度と半径、材料厚さ、圧延方向、スプリングバック、工具、ハードウェアの挿入、溶接ひずみ、および組立順序を通じてばらつきが累積します。曲げの連鎖に切削加工の公差哲学を適用すると、本来機能する筐体が不必要に高価になることがあります。
板金は機能データムから寸法を付け、複数の曲げにまたがる長い連鎖寸法は避けてください。穴を曲げ前に切断するか、曲げ後に作成するか、または二次加工工程で配置するかを決めてください。CNC部品では、重要な関係をデータムの連続性を保つ段取りにグループ化してください。どちらの手法でも、図面はすべての見えるエッジを均等にではなく、機能を管理すべきです。.
4つの筐体アーキタイプは異なるルートを示す
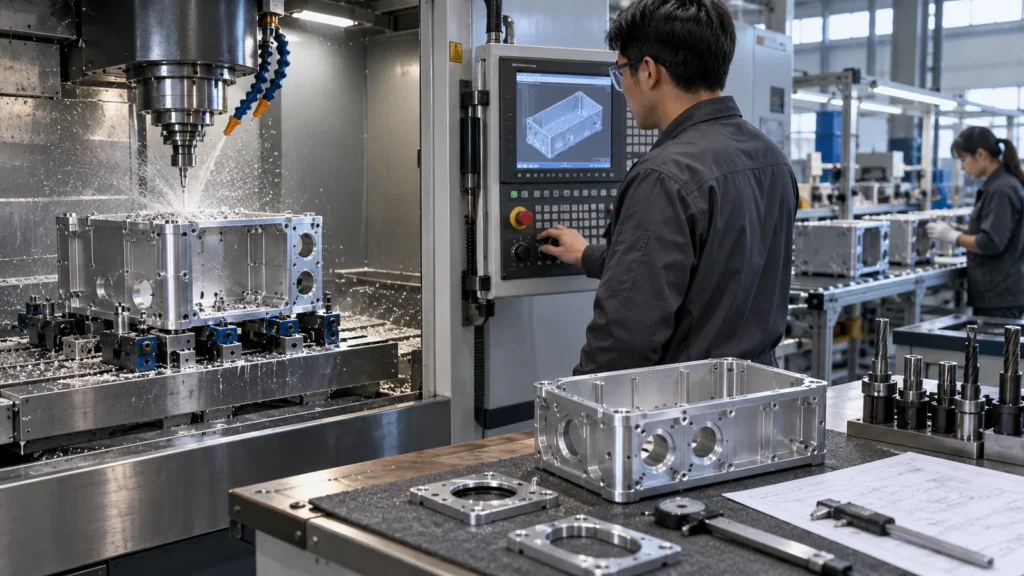
主な目的が保護、通気、電磁シールド、およびアクセスである場合、金具を挿入した折り曲げカバーは、深いポケットを持つビレットよりも通常経済的です。設計では、曲げ逃げ、最小フランジ要件、工具アクセス、仕上げ範囲を考慮する必要があります。.
密閉型計器ハウジング
ガスケット溝、管理されたシーリングランド、ねじ付きポート、コネクタ位置、内部部品のデータムは、機械加工ボディに有利に働くことがあります。別体の板金カバーでアセンブリを閉じることもでき、実用的な混合アーキテクチャが生まれます。.
機械ガードまたは大型キャビネット
大きな表面積と中程度のインターフェース精度は、板金パネル、フレーム、および溶接または締結されたアセンブリに強く有利に働きます。機械加工ブロックは、それを正当化するヒンジ、ラッチ、レール、または位置合わせポイントに限定すべきです。.
熱的または構造的ベース
筐体ベースが熱を拡散し、光学部品を位置決めし、運動部品を支持し、または局所荷重に耐える場合、機械加工プレートまたはハウジングが必要になることがあります。残りの非重要壁は製作のままで構いません。.
まずインターフェースを保護する
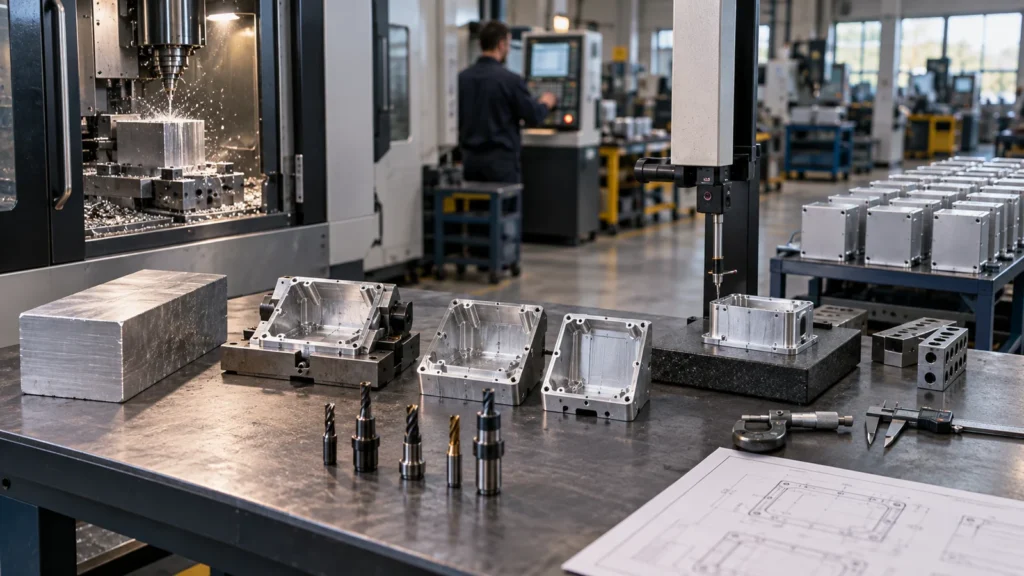 アセンブリまたは性能を制御するすべてのフィーチャを列挙します:レールシート、PCBスタンドオフ、コネクタ切り欠き、ヒンジ軸、ガスケットランド、ファン開口部、接地接点、表示窓、モーターマウント、またはデータム穴。次に、それぞれを成形、切断、溶接、挿入、または機械加工として分類します。このフィーチャマップにより、名目上安価な製作ルートがどこで二次加工を蓄積するかが明らかになります。
溶接は重要な面の周囲に歪みを導入する可能性があります。コーティングは接地と嵌合を変化させる可能性があります。挿入された金具は回転したり抜けたりする可能性があります。曲げ変動は穴パターンを移動させる可能性があります。機械加工はそれらのリスクの一部を回避できますが、薄肉歪み、アクセス不能なコーナー、長いサイクルタイムを生み出す可能性があります。プロセス計画では、フィーチャが最終となる段階で検査を割り当てるべきです。
要求の厳しい関係を持つアセンブリには、次の原則を使用します CNC公差計画 必要なインターフェースにのみ適用します。精密機械加工の限界を製作されたエンベロープ全体に適用しないでください。.
コストは工程に従う—そしてエンジニアリング変更も
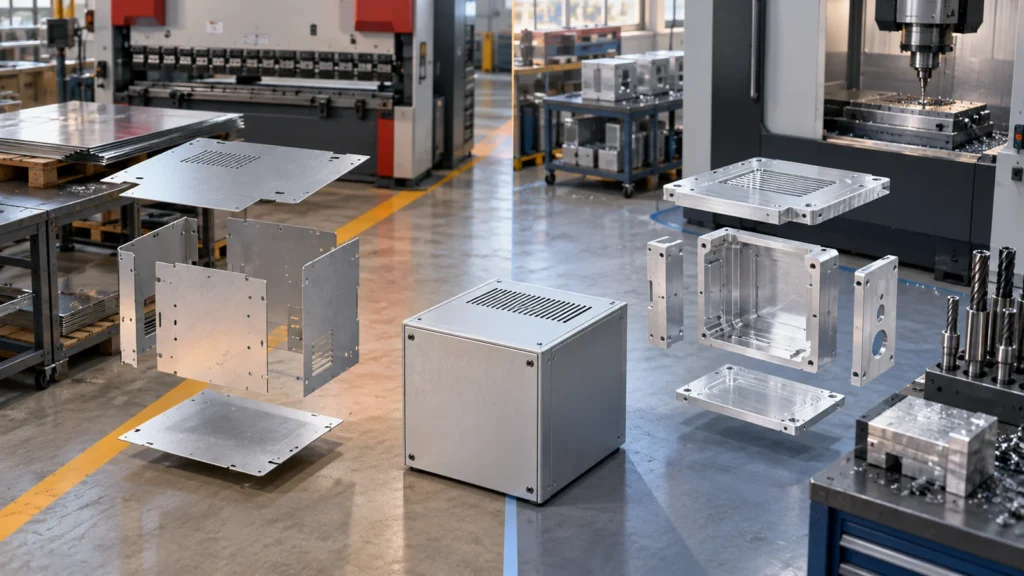 板金コストは材料とレーザー時間だけではありません。プログラミング、ネスティング、パンチング、曲げ段取り、特殊工具、金具、溶接、研削、洗浄、仕上げ、組立、検査を数えます。CNCコストには素材、プログラミング、段取り、材料除去、工具、バリ取り、仕上げ、検査が含まれます。安価なブランクは、繰り返しの取り扱いの後に高価なアセンブリになる可能性があります。
変更感度はルートによって異なります。専用パンチまたは成形工具が確定する前は、切り欠きの移動は簡単かもしれません。機械加工ポケットの変更は、ワークホールディングや工具アクセスに影響するまでは簡単かもしれません。公正な見積比較には、最初のバッチだけでなく、現在のリビジョン成熟度と想定される変更経路が含まれます。.
材料と仕上げは直接転用できない
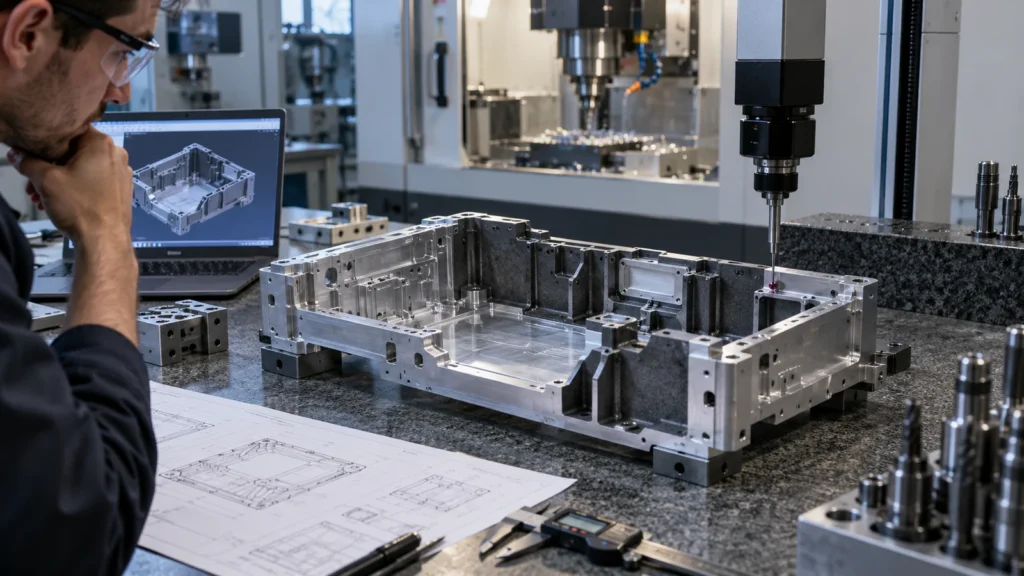 板金には、曲げルートと互換性のある成形可能なグレードと厚さが必要です。CNC機械加工はより広い素材形状を提供し、局所的な厚さを可能にしますが、材料は依然として安定して機械加工可能でなければなりません。機械加工プロトタイプ用に選ばれたグレードは、最良の曲げ可能な代替品ではないかもしれませんし、薄板合金は同じ状態の厚いビレットとして入手できないかもしれません。
仕上げはアーキテクチャと公差の両方に影響します。粉体塗装は継ぎ目を埋め、広いパネルを保護できますが、穴や嵌合エッジの周囲に厚みを追加します。陽極酸化は合金、表面準備、電気的接触、マスキングに依存します。ブラシ方向、溶接ブレンド、ビードブラスト、外観許容にはゾーンが必要です。次を確認してください 表面仕上げの選択肢 製造手順と併せて。.
ハイブリッドシャーシの設計
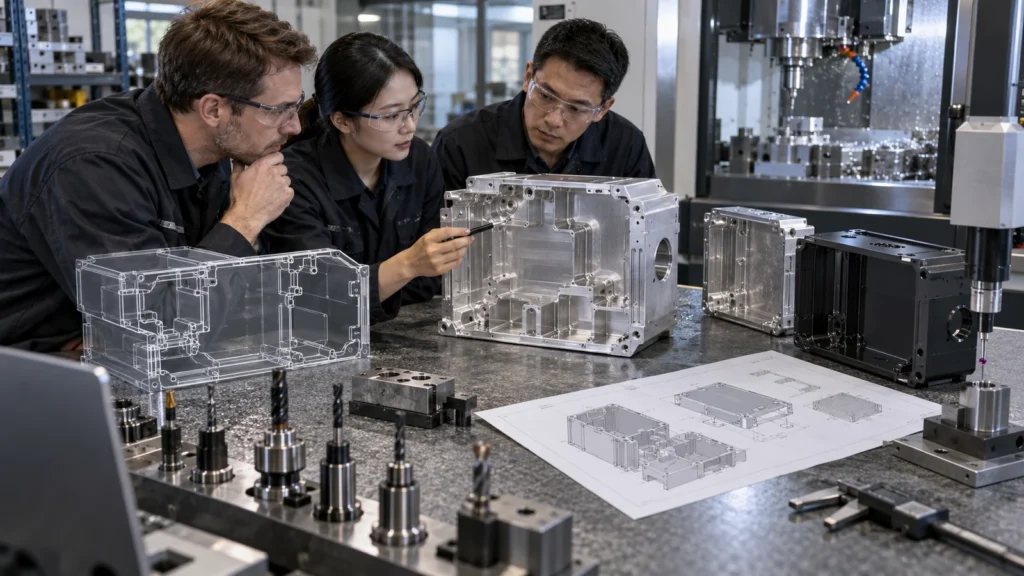 ハイブリッド設計では、面積を担う加工パネルと、精度を担う機械加工部品を組み合わせます。典型的な組み合わせには、曲げシャーシと機械加工レールブロック、溶接フレームと溶接後加工の取付パッド、機械加工サーマルベース上の板金カバー、成形エンクロージャと機械加工コネクタプレートなどがあります。
成否はデータムの転送にかかっています。機械加工要素が加工本体に対してどのように位置決めされるか、締結部で公差がどのように累積するか、調整が必要かどうか、どの部品がマスターデータムを担うかを決定します。締結具を使って歪んだパネルを精密ベースに無理やり押し付けることは避けてください。スロット、フローティングナット、シム、位置決めピン、または制御されたインターフェースによって、位置合わせとクランプを分離できます。
ハイブリッド経路は、単に部品を追加するのではなく、総合リスクを低減すべきです。設計を分割する前に、組立工数、供給調整、漏れやシールドの継ぎ目、仕上げの整合、保守性を比較してください。
熱挙動によって答えが変わる場合があります。機械加工ベースは連続した熱経路と制御された接触面を提供できる一方、薄い加工パネルは面積全体で放熱し、空気の流れを支えます。エンクロージャがパワーエレクトロニクスを収容する場合、熱がどこから入るか、どの接合部が伝導を妨げるか、コーティングが接触にどう影響するか、締結具の予圧がサイクル後も安定しているかを特定してください。
電磁両立性はさらに別のシステムレベルの要件をもたらします。板の継ぎ目、通気開口、コーティング、接地ハードウェアがシールド性能に影響します。一体型の機械加工本体は継ぎ目を減らせますが、カバーやコネクタには依然として導電性インターフェースが必要です。機械的CADだけでなく、電気的および熱的要件と併せて製造アーキテクチャを検討してください。.
公平な比較のためのRFQチェックリスト
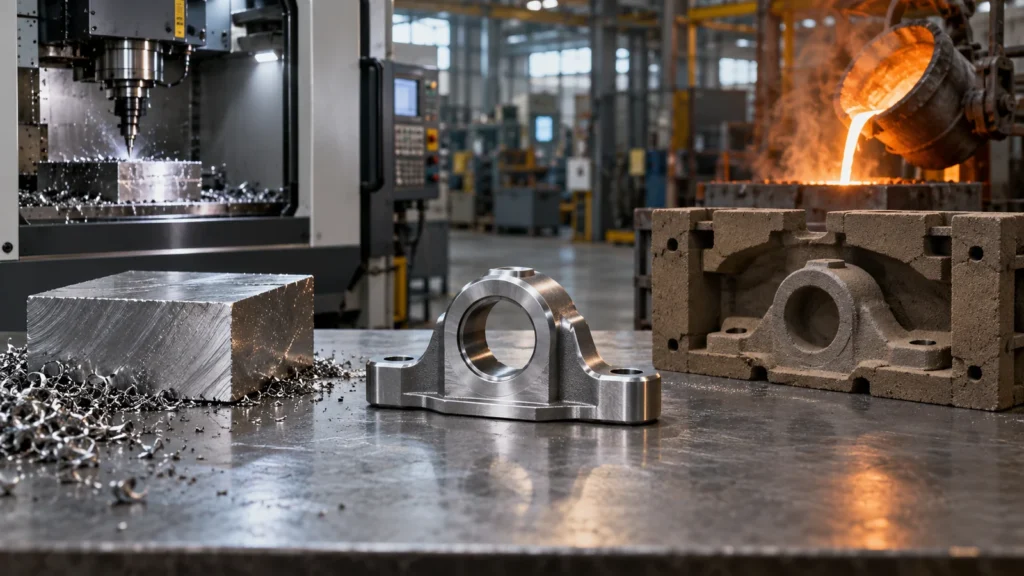
現行設計がプロセスに反している場合、サプライヤに代替アーキテクチャの提案を求めてください。目標は、両方の経路を互いに模倣させることではなく、承認された組立品を比較することです。この機能レベルのアプローチにより、以下についてより有用な見解も得られます: CNC 機械加工の長所と短所.
より大きな組立品では、エンクロージャが製品に対してどのように位置決めされ、内部部品がエンクロージャに対してどのように位置決めされるかを示すデータムフローのスケッチを提供してください。これにより、外観上の包絡と位置合わせ構造を区別しやすくなり、より厳しい加工ばらつきを要求するよりも、調整機能、シム、スロット、組立後加工の方が経済的かどうかが明らかになります。.
購買担当者のFAQ
適切な要件であれば保持できますが、曲げ後の穴位置はデータム方式、曲げばらつき、工具、および穴が成形前に作られるか後で作られるかに依存します。重要なパターンには二次加工や調整機能が必要な場合があります。.
一体型の機械加工エンクロージャーは常に強度が高いのでしょうか?
いいえ。強度は形状、材料、接合部、荷重、境界条件によって決まります。折り曲げや成形されたセクションは、その質量に対して非常に剛性が高くなることがある一方、機械加工された本体は局所的な荷重経路を統合し、継ぎ目を避けることができます。実際の荷重ケースを評価してください。.
溶接フレームはいつ機械加工すべきですか?
溶接後の機械加工は、溶接によるひずみがレール座、取付パッド、ボアの位置関係、その他のインターフェースを動かしてしまう場合に有効です。フレームには機械加工代と、応力を考慮した工程順序が必要です。.
同じ図面を両方の方法で見積もることはできますか?
機能要件は共通のままで構いませんが、各プロセスにはそれぞれ異なる製造設計が適しています。管理された代替案を募集し、提案されたすべての形状変更や公差変更をサプライヤーに明示させるようにしてください。.