
Это руководство не ранжирует процессы. Оно классифицирует архитектуру детали, показывает, как по-разному накапливаются допуски, и объясняет, когда гибридный шасси с обработанными интерфейсами лучше, чем любой из маршрутов по отдельности.
Тест архитектуры: оболочка или прецизионная конструкция?
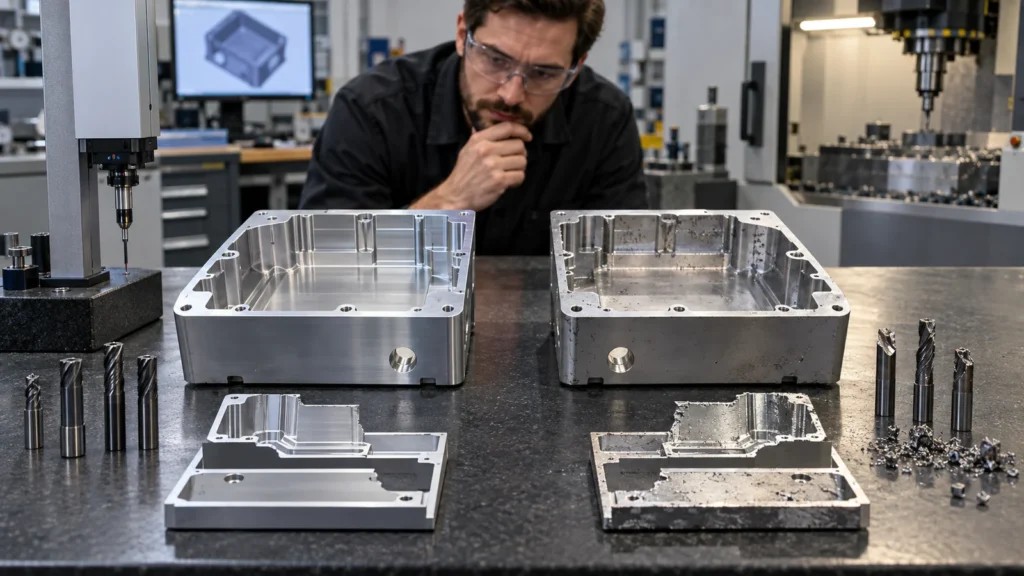 Оболочка заключает в себе, экранирует, направляет воздушный поток, несёт маркировку или поддерживает лёгкое оборудование на относительно большой площади поверхности. Её прочность обеспечивается гибами, фланцами, рёбрами жёсткости, загибами и собранными панелями. Листовая штамповка эффективно создаёт такую архитектуру из плоского проката посредством резки, пробивки, гибки, установки крепежа, сварки и отделки.
Прецизионная конструкция позиционирует компоненты через обработанные взаимосвязи. Она может объединять посадочные места под подшипники, отверстия под штифты, канавки под прокладки, толстые локальные бобышки, направляющие, поверхности теплопередачи или сложные внутренние зазоры в одном корпусе. ЧПУ-обработка создаёт эти элементы непосредственно из заготовки и может выдерживать связанную геометрию в рамках контролируемой стратегии установки.
Многие изделия содержат и то, и другое. Задача проектирования — решить, какой объём выступает оболочкой, а какие интерфейсы — прецизионной конструкцией. Как только это разделение ясно, выбор процесса становится гораздо менее субъективным.
Два процесса, два стека ошибок
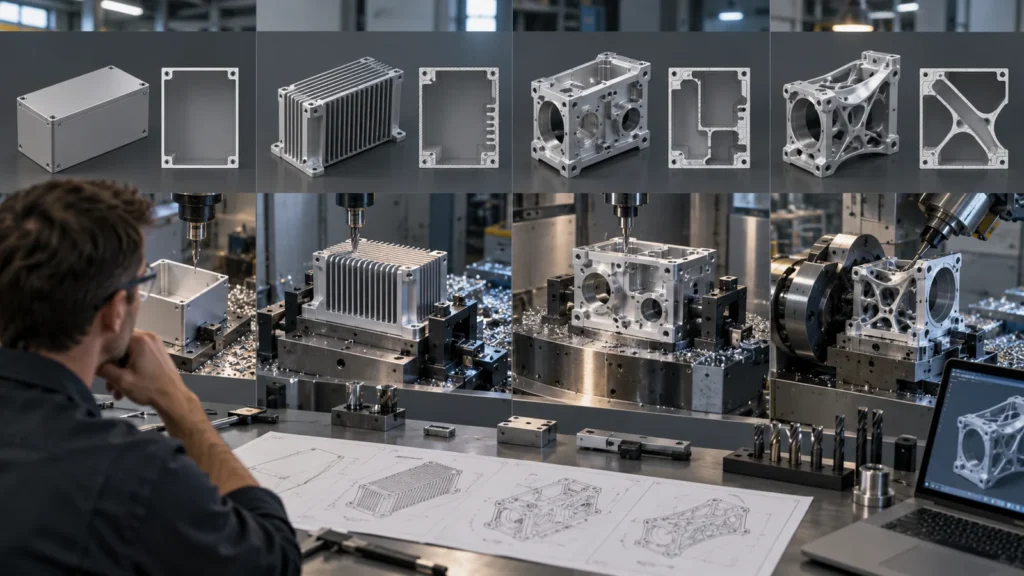 Обработанная деталь накапливает отклонения через состояние заготовки, закрепление, отжатие инструмента, перенос установки, движение материала и измерение. Листовая сборка накапливает отклонения через размеры вырезанной заготовки, угол и радиус гиба, толщину материала, направление проката, пружинение, оснастку, установку крепежа, сварочную деформацию и последовательность сборки. Применение философии обработанных допусков к цепочке гибов может сделать иначе функциональный корпус неоправданно дорогим.
Задавайте размеры листовых деталей от функциональных баз и избегайте длинных размерных цепей через несколько гибов. Решите, вырезается ли отверстие до гибки, создаётся после гибки или выполняется во вторичной операции обработки. На деталях ЧПУ группируйте критические взаимосвязи в установы, сохраняющие непрерывность баз. В обоих маршрутах чертёж должен управлять функцией, а не каждой видимой кромкой в равной степени.
Четыре архетипа корпуса указывают на разные маршруты
Когда основная задача — защита, вентиляция, электромагнитное экранирование и доступ, гнутая крышка с установленной фурнитурой обычно экономичнее, чем глубоко фрезерованная заготовка. Конструкция должна учитывать компенсацию гиба, минимальные требования к полкам, доступ инструмента и покрытие отделкой.
Герметичный корпус прибора
Канавка под прокладку, контролируемая уплотнительная поверхность, резьбовые порты, места разъёмов и базы внутренних компонентов могут благоприятствовать механически обработанному корпусу. Отдельная крышка из листового металла всё ещё может закрывать сборку, создавая практичную смешанную архитектуру.
Защитное ограждение станка или крупный шкаф
Большая площадь поверхности и умеренная точность сопряжений явно благоприятствуют панелям из листового металла, рамам и сварным или сборным на крепеже конструкциям. Механически обработанные блоки следует оставлять для петель, защёлок, направляющих или точек выравнивания, которые их оправдывают.
Тепловое или структурное основание
Когда основание корпуса также отводит тепло, позиционирует оптику, поддерживает компоненты движения или воспринимает локальные нагрузки, может потребоваться механически обработанная плита или корпус. Остальные неответственные стенки можно оставить изготовленными.
Сначала защитите интерфейсы
 Перечислите каждую особенность, которая управляет сборкой или производительностью: посадочные места направляющих, стойки для печатных плат, вырезы под разъёмы, оси петель, уплотнительные поверхности, отверстия для вентиляторов, контакты заземления, окна дисплея, крепления двигателей или базовые отверстия. Затем классифицируйте каждую как формованную, резаную, сварную, вставную или механически обработанную. Эта карта особенностей выявляет, где номинально более дешёвый маршрут изготовления накапливает вторичные операции.
Сварка может вносить деформацию вокруг критических поверхностей; покрытие может изменять заземление и посадку; вставная фурнитура может проворачиваться или вырываться; разброс гибки может смещать группы отверстий. Механическая обработка может избежать некоторых из этих рисков, но может создать деформацию тонких стенок, недоступные углы и длительное время цикла. План процесса должен назначать контроль на том этапе, где особенность становится окончательной.
Для сборок с требовательными взаимосвязями используйте принципы из Планирование допусков ЧПУ только на интерфейсах, которые в них нуждаются. Не применяйте пределы точной механической обработки ко всему изготовленному контуру.
Стоимость следует за операциями — и за инженерными изменениями
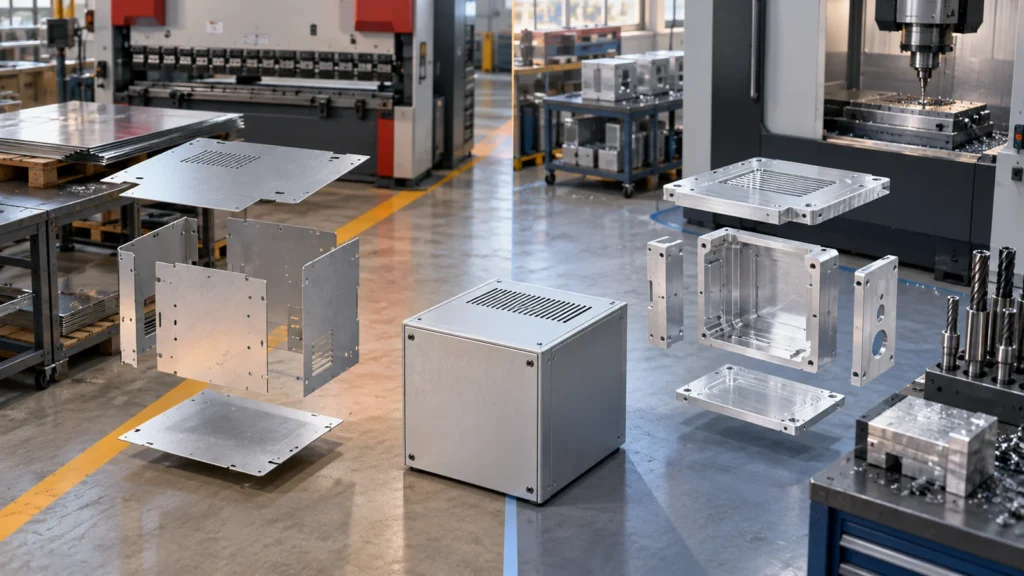 Стоимость листового металла — это не только материал и время лазерной резки. Учитывайте программирование, раскрой, пробивку, настройки гибки, специальную оснастку, фурнитуру, сварку, шлифовку, очистку, отделку, сборку и контроль. Стоимость ЧПУ включает заготовку, программирование, настройки, удаление материала, инструменты, удаление заусенцев, отделку и контроль. Дешёвая заготовка может стать дорогой сборкой после многократной обработки.
Чувствительность к изменениям различается в зависимости от маршрута. Перемещение выреза может быть простым до того, как будут задействованы специальные пуансоны или формообразующие инструменты. Изменение механически обработанного кармана может быть простым, пока оно не затрагивает закрепление заготовки или доступ инструмента. Справедливое сравнение предложений включает зрелость текущей ревизии и вероятный путь изменений, а не только первую партию.
Материалы и отделки не переносятся напрямую
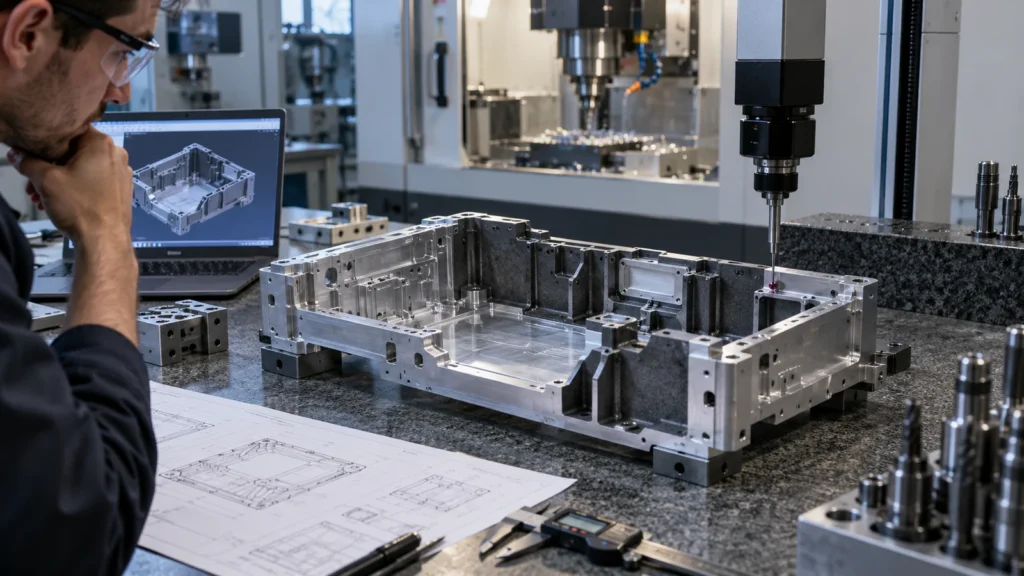 Листовой металл требует марок, пригодных для формовки, и толщин, совместимых с маршрутом гибки. CNC-обработка предлагает более широкий выбор заготовок и позволяет локально варьировать толщину, но материал всё равно должен быть стабильным и обрабатываемым. Марка, выбранная для обработанного прототипа, может не быть лучшим вариантом для гибки, а тонкий листовой сплав может быть недоступен в виде толстой заготовки в том же состоянии.
Отделка влияет как на архитектуру, так и на допуски. Порошковое покрытие может перекрывать швы и защищать широкие панели, но добавляет толщину вокруг отверстий и сопрягаемых кромок. Анодирование зависит от сплава, подготовки поверхности, электрического контакта и маскирования. Направление шлифовки, зачистка сварных швов, пескоструйная обработка и приёмка внешнего вида требуют зонирования. Рассмотрите это варианты отделки поверхности вместе с последовательностью изготовления.
Проектирование гибридного шасси
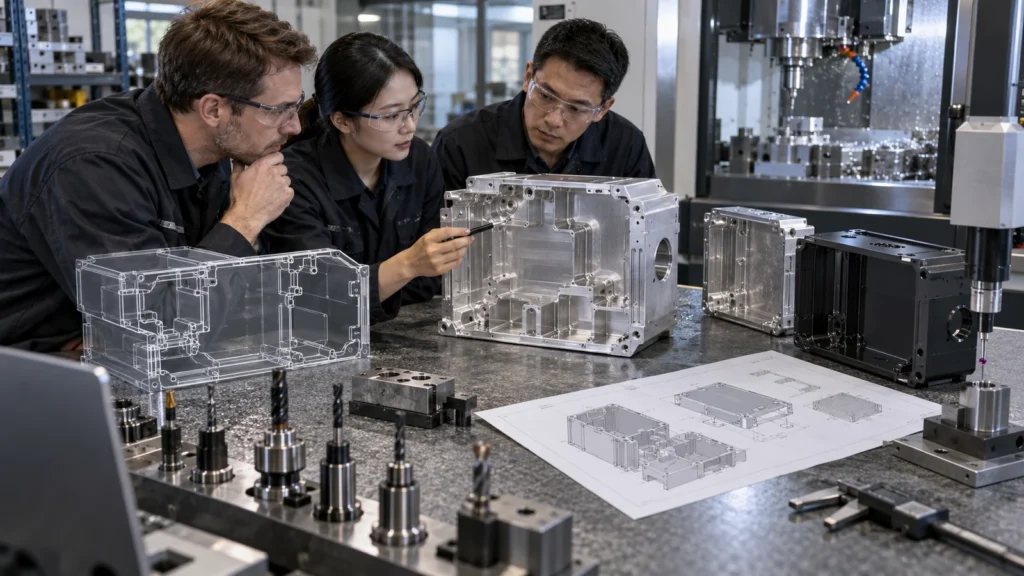 Гибридная конструкция использует изготовленные панели для площади и обработанные детали для точности. Типичные комбинации включают гнутое шасси с обработанными рельсовыми блоками, сварную раму с посадочными площадками, обработанными после сварки, листовую крышку на обработанном тепловом основании или формованный корпус с обработанными соединительными пластинами.
Успех зависит от передачи баз. Определите, как обработанный элемент базируется относительно изготовленного корпуса, как накапливается допуск на крепёжных элементах, нужна ли регулировка и какой компонент несёт главную базу. Избегайте использования крепежа для принудительного прижатия деформированной панели к точному основанию. Пазы, плавающие гайки, прокладки, установочные штифты или контролируемые интерфейсы могут отделить выравнивание от зажима.
Гибридный маршрут должен снижать общий риск, а не просто добавлять детали. Сравните трудозатраты на сборку, координацию поставок, швы герметизации или экранирования, согласование отделки и ремонтопригодность, прежде чем разделять конструкцию.
Тепловое поведение может изменить ответ. Обработанное основание может обеспечить непрерывный путь отвода тепла и контролируемую контактную поверхность, тогда как тонкие изготовленные панели рассеивают тепло по площади и поддерживают воздушный поток. Если корпус содержит силовую электронику, определите, где поступает тепло, какие соединения прерывают теплопроводность, как покрытие влияет на контакт и остаётся ли стабильным предварительный натяг крепежа после циклов.
Электромагнитная совместимость вводит ещё одно требование системного уровня. Швы листов, вентиляционные отверстия, покрытия и заземляющая арматура влияют на экранирование. Цельный обработанный корпус может уменьшить количество швов, но всё равно требует проводящих интерфейсов на крышках и разъёмах. Рассматривайте производственную архитектуру с учётом электрических и тепловых требований, а не только механического CAD.
Контрольный список RFQ для справедливого сравнения
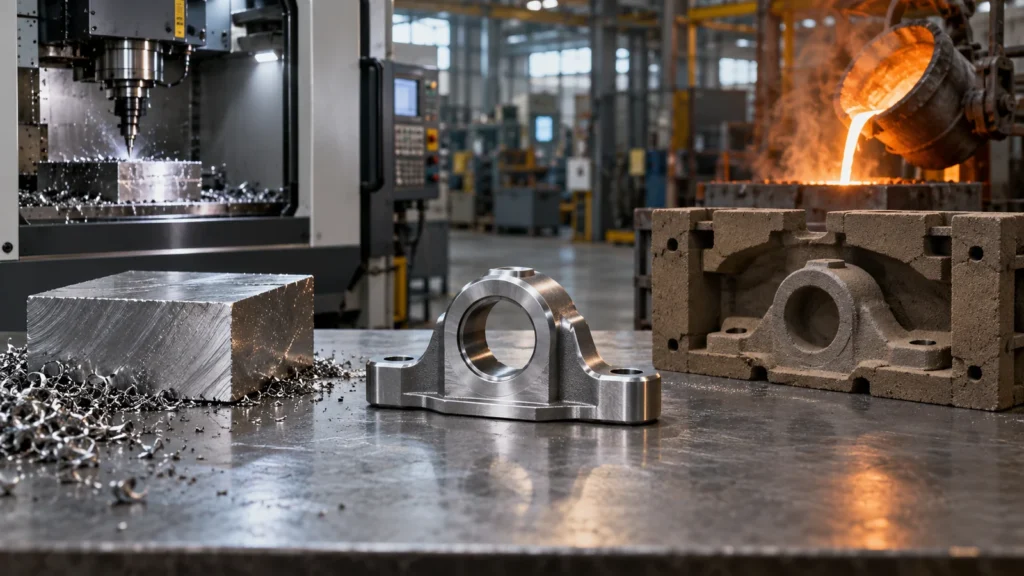
Просите поставщиков предлагать альтернативную архитектуру, когда текущая конструкция противоречит процессу. Цель — сравнивать принятые сборки, а не заставлять оба маршрута имитировать друг друга. Такой подход на уровне элементов также даёт более полезное представление о преимущества и недостатки обработки на станках с ЧПУ.
Для более крупных сборок предоставьте эскиз потока баз, показывающий, как корпус базируется относительно изделия и как внутренние компоненты базируются относительно корпуса. Это помогает отделить внешний контур от выравнивающей структуры и выявить, являются ли регулируемость, прокладки, пазы или обработка после сборки более экономичными, чем требование более жёсткого разброса при изготовлении.
Часто задаваемые вопросы покупателей
Он может обеспечивать соответствующие требования, но положение отверстия после гибки зависит от схемы базирования, вариации гибки, оснастки и от того, создано ли отверстие до или после формообразования. Для критичных схем отверстий может потребоваться вторичная механообработка или регулировочные элементы.
Всегда ли цельный фрезерованный корпус прочнее?
Нет. Прочность зависит от геометрии, материала, соединений, нагрузок и граничных условий. Гибы и формованные профили могут быть очень жёсткими для своей массы, тогда как фрезерованный корпус может интегрировать локальные пути передачи нагрузки и избегать швов. Оценивайте реальный случай нагружения.
Когда следует подвергать сварную раму механообработке?
Механообработка после сварки полезна, когда сварочные деформации иначе сместили бы посадочные места направляющих, монтажные площадки, взаимное расположение отверстий или другие интерфейсы. Рама должна иметь припуск на механообработку и последовательность операций с учётом напряжений.
Можно ли по одному и тому же чертежу получить предложения для обоих вариантов?
Функциональные требования могут оставаться общими, но каждый процесс выигрывает от своей конструкции, ориентированной на технологичность. Запрашивайте контролируемые альтернативы и требуйте от поставщиков указывать каждое предлагаемое изменение геометрии или допуска.