
Ce guide ne classe pas les procédés. Il classe l'architecture de la pièce, montre comment les tolérances s'accumulent différemment et explique quand un châssis hybride avec interfaces usinées est préférable à l'une ou l'autre des solutions seules.
Le test de l'architecture : coque ou structure de précision ?
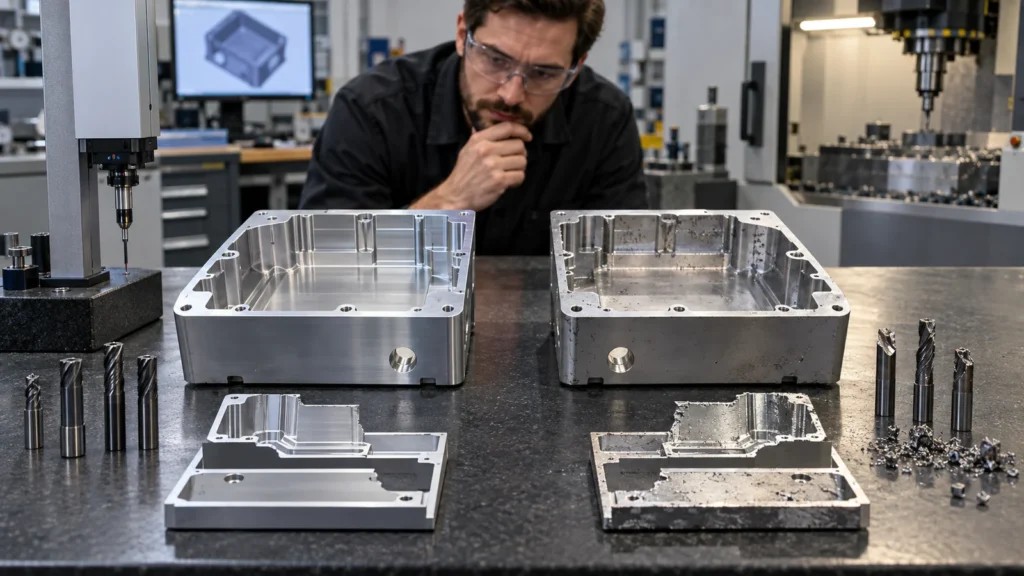 Une coque renferme, protège, guide le flux d'air, porte des étiquettes ou supporte du matériel léger sur une surface relativement grande. Sa résistance provient des plis, des brides, des nervures, des ourlets et des panneaux assemblés. La tôlerie crée cette architecture efficacement à partir de tôle plane par découpe, poinçonnage, pliage, insertion de fixations, soudage et finition.
Une structure de précision positionne les composants par des relations usinées. Elle peut combiner des portées de roulement, des trous de positionnement, des gorges de joint, des bossages locaux épais, des rails, des faces de transfert thermique ou des dégagements internes complexes dans un seul corps. L'usinage CNC crée ces caractéristiques directement à partir de la matière et peut maintenir la géométrie associée dans le cadre d'une stratégie de montage contrôlée.
De nombreux produits contiennent les deux. La tâche de conception consiste à décider quel volume agit comme une coque et quelles interfaces agissent comme une structure de précision. Une fois cette séparation claire, la sélection du procédé devient beaucoup moins subjective.
Deux procédés, deux empilements d'erreurs
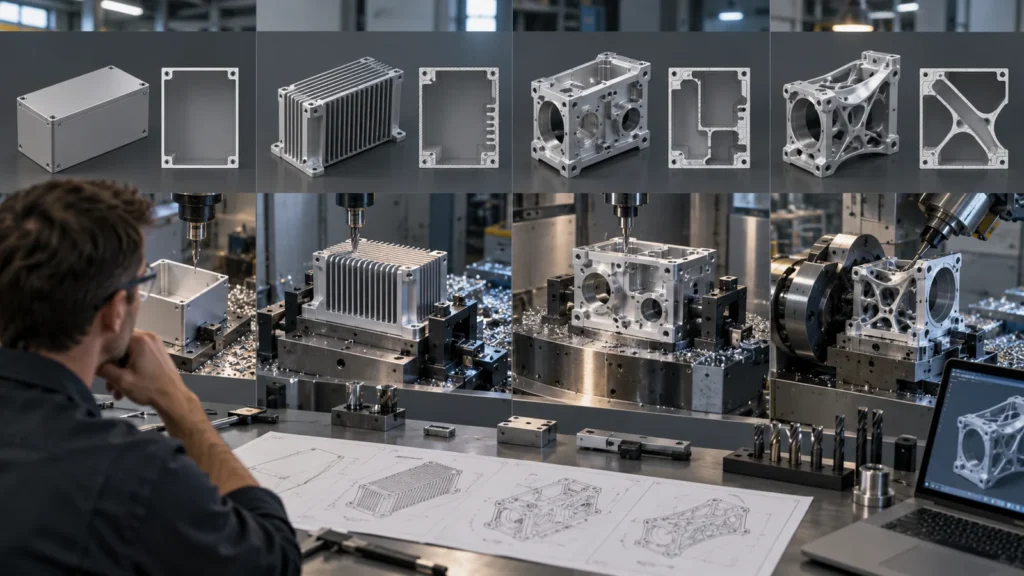 Une pièce usinée accumule des variations en raison de l'état du brut, du maintien en position, de la déflexion de l'outil, du transfert de mise en position, du mouvement de la matière et de la mesure. Un assemblage de tôle accumule des variations en raison des dimensions du flan découpé, de l'angle et du rayon de pliage, de l'épaisseur de la matière, du sens du laminage, du retour élastique, de l'outillage, de l'insertion de fixations, de la distorsion de soudage et de la séquence d'assemblage. Appliquer une philosophie de tolérance d'usinage à une chaîne de pliages peut rendre inutilement coûteux un boîtier autrement fonctionnel.
Cotez la tôle à partir de références fonctionnelles et évitez les longues chaînes de cotes sur plusieurs pliages. Décidez si un trou est découpé avant pliage, réalisé après pliage ou placé dans une opération d'usinage secondaire. Sur les pièces CNC, regroupez les relations critiques dans des mises en position qui préservent la continuité des références. Dans les deux cas, le dessin doit contrôler la fonction plutôt que chaque arête visible de manière égale.
Quatre archétypes de boîtier orientent vers différentes voies
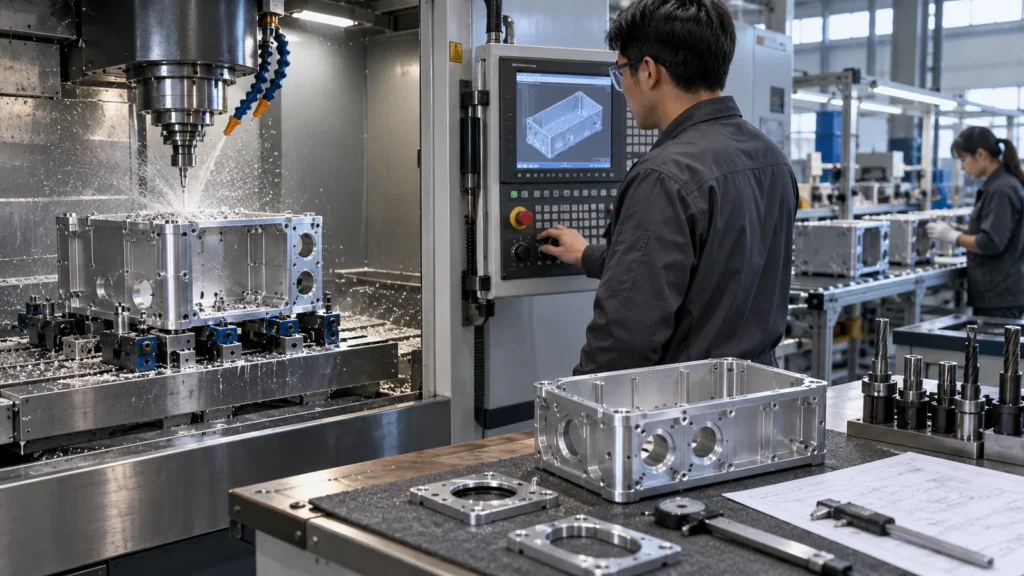
Lorsque la fonction principale est la protection, la ventilation, le blindage électromagnétique et l'accès, un couvercle plié avec de la quincaillerie insérée est généralement plus économique qu'un bloc usiné profondément évidé. La conception doit respecter le relief de pliage, les besoins minimaux de bride, l'accès aux outils et la couverture de finition.
Boîtier d'instrument scellé
Une gorge de joint, une portée d'étanchéité contrôlée, des orifices taraudés, des emplacements de connecteurs et des références de composants internes peuvent favoriser un corps usiné. Un couvercle en tôle séparé peut encore fermer l'ensemble, créant une architecture mixte pratique.
Protection de machine ou grande armoire
Une grande surface et une précision d'interface modérée favorisent fortement les panneaux en tôle, les cadres et les ensembles soudés ou assemblés par fixations. Les blocs usinés doivent être réservés aux charnières, loquets, rails ou points d'alignement qui les justifient.
Base thermique ou structurelle
Lorsque la base du boîtier dissipe aussi la chaleur, positionne l'optique, supporte des composants mobiles ou résiste à des charges locales, une plaque ou un boîtier usiné peut être nécessaire. Les parois restantes non critiques peuvent rester fabriquées.
Protéger d'abord les interfaces
 Listez chaque caractéristique qui contrôle l'assemblage ou la performance : sièges de rail, entretoises de PCB, découpes de connecteurs, axes de charnière, portées de joint, ouvertures de ventilateur, contacts de mise à la terre, fenêtres d'affichage, supports de moteur ou trous de référence. Classez ensuite chacun comme formé, découpé, soudé, inséré ou usiné. Cette cartographie des caractéristiques révèle où une voie de fabrication nominalement moins coûteuse accumule des opérations secondaires.
Le soudage peut introduire une distorsion autour des faces critiques ; le revêtement peut modifier la mise à la terre et l'ajustement ; la quincaillerie insérée peut tourner ou s'arracher ; la variation de pliage peut déplacer les motifs de trous. L'usinage peut éviter certains de ces risques mais peut créer une distorsion des parois minces, des angles inaccessibles et un temps de cycle long. Le plan de processus doit affecter l'inspection à l'étape où une caractéristique devient finale.
Pour les assemblages aux relations exigeantes, appliquez les principes de Planification des tolérances CNC uniquement sur les interfaces qui en ont besoin. N'appliquez pas de limites usinées de précision à toute l'enveloppe fabriquée.
Le coût suit les opérations—et les modifications d'ingénierie
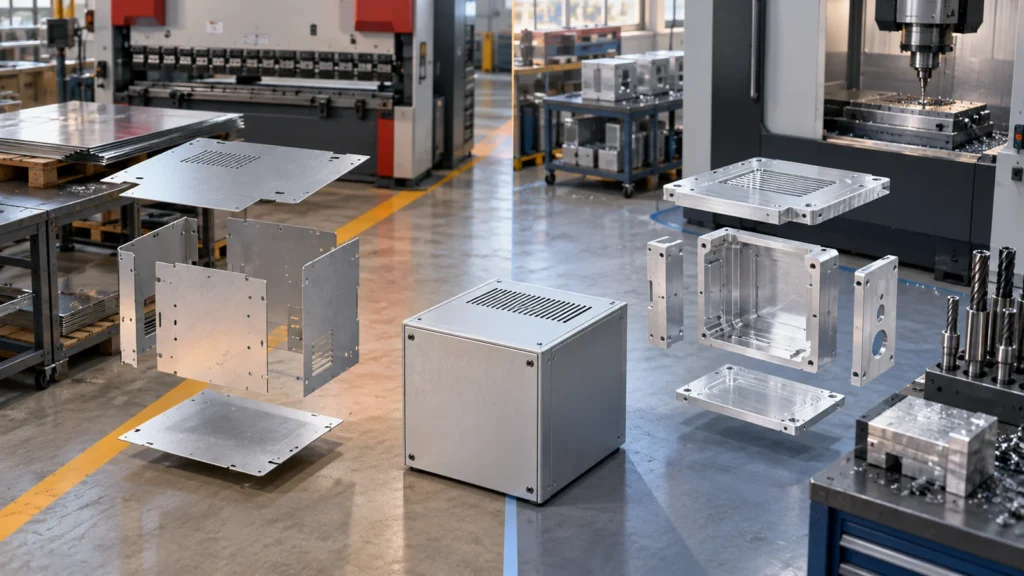 Le coût de la tôle ne se limite pas au matériau et au temps de découpe laser. Comptez la programmation, l'imbrication, le poinçonnage, les réglages de pliage, l'outillage spécial, la quincaillerie, le soudage, le meulage, le nettoyage, la finition, l'assemblage et le contrôle. Le coût d'usinage CNC comprend le brut, la programmation, les réglages, l'enlèvement de matière, les outils, l'ébavurage, la finition et le contrôle. Un flan peu coûteux peut devenir un assemblage onéreux après des manutentions répétées.
La sensibilité aux modifications diffère selon la voie choisie. Déplacer une découpe peut être simple avant que des poinçons dédiés ou des outils de formage ne soient engagés. Modifier une poche usinée peut être simple jusqu'à ce que cela affecte le maintien en position ou l'accès des outils. Une comparaison équitable de devis inclut la maturité de l'indice de révision en cours et le chemin de modification probable, pas seulement le premier lot.
Les matériaux et les finitions ne se transposent pas directement
 La tôle nécessite des nuances et des épaisseurs aptes au formage, compatibles avec la voie de pliage. L'usinage CNC offre des formes de brut plus variées et permet des épaisseurs locales, mais le matériau doit rester stable et usinable. Une nuance choisie pour un prototype usiné peut ne pas être la meilleure alternative pliable, et un alliage en tôle mince peut ne pas être disponible en billette épaisse dans le même état.
La finition affecte à la fois l'architecture et les tolérances. Le thermolaquage peut combler les joints et protéger de grands panneaux, mais ajoute de l'épaisseur autour des trous et des bords d'appui. L'anodisation dépend de l'alliage, de la préparation de surface, du contact électrique et du masquage. Le sens de brossage, le mélange des soudures, le sablage et l'acceptation esthétique nécessitent des zones définies. Examinez les options de finition de surface conjointement avec la séquence de fabrication.
Concevoir un châssis hybride
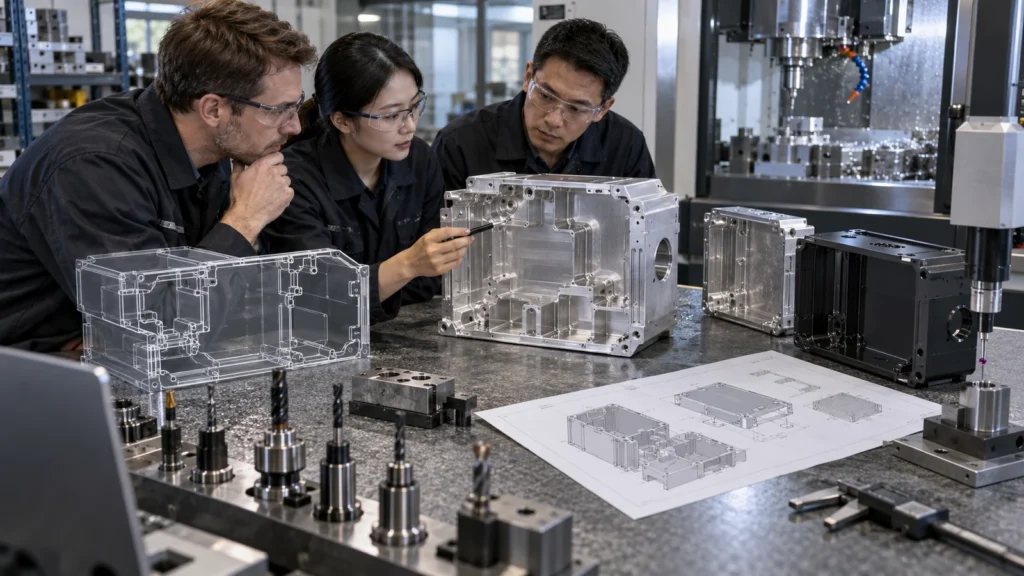 Une conception hybride utilise des panneaux fabriqués pour la surface et des pièces usinées pour la précision. Les combinaisons typiques incluent un châssis plié avec des blocs de rail usinés, un cadre soudé avec des plots de fixation usinés après soudage, un capot en tôle sur une base thermique usinée, ou un boîtier formé avec des plaques de connecteur usinées.
Le succès dépend du transfert de référence. Décidez comment l'élément usiné se positionne sur le corps fabriqué, comment la tolérance s'accumule au niveau des fixations, si un ajustement est nécessaire et quel composant porte la référence principale. Évitez d'utiliser les fixations pour forcer un panneau déformé sur une base de précision. Des lumières, des écrous flottants, des cales, des goupilles de positionnement ou des interfaces contrôlées peuvent dissocier l'alignement du serrage.
La voie hybride doit réduire le risque total, pas simplement ajouter des pièces. Comparez la main-d'œuvre d'assemblage, la coordination des approvisionnements, les joints d'étanchéité ou de blindage, l'harmonisation des finitions et la maintenabilité avant de scinder la conception.
Le comportement thermique peut changer la réponse. Une base usinée peut fournir un chemin thermique continu et une face de contact contrôlée, tandis que des panneaux minces fabriqués dissipent la chaleur sur une surface et favorisent la circulation d'air. Si le boîtier abrite de l'électronique de puissance, identifiez où la chaleur entre, quels joints interrompent la conduction, comment le revêtement affecte le contact et si la précharge des fixations reste stable après les cycles.
La compatibilité électromagnétique introduit une autre exigence au niveau système. Les joints de tôle, les ouvertures de ventilation, les revêtements et la quincaillerie de mise à la terre influencent le blindage. Un corps usiné monobloc peut réduire les joints mais nécessite toujours des interfaces conductrices au niveau des capots et des connecteurs. Examinez l'architecture de fabrication avec les exigences électriques et thermiques, pas seulement le CAO mécanique.
Liste de contrôle de la demande de prix pour une comparaison équitable
Demandez aux fournisseurs de proposer une architecture alternative lorsque la conception actuelle entre en conflit avec le procédé. L'objectif est de comparer des assemblages acceptés, et non de forcer les deux voies à s'imiter mutuellement. Cette approche au niveau des caractéristiques offre également une vue plus utile des avantages et inconvénients de l'usinage CNC.
Pour les assemblages plus volumineux, fournissez un croquis de flux de références montrant comment le boîtier se positionne par rapport au produit et comment les composants internes se positionnent par rapport au boîtier. Cela aide à distinguer l'enveloppe cosmétique de la structure d'alignement et révèle si la réglabilité, les cales, les lumières ou l'usinage après assemblage sont plus économiques que d'exiger une variation de fabrication plus serrée.
FAQ acheteurs
Elle peut respecter des exigences appropriées, mais la position des trous après pliage dépend du schéma de références, de la variation de pliage, de l'outillage et du fait que le trou est réalisé avant ou après formage. Les motifs critiques peuvent nécessiter un usinage secondaire ou des caractéristiques de réglage.
Un boîtier usiné monobloc est-il toujours plus résistant ?
Non. La résistance dépend de la géométrie, du matériau, des assemblages, des charges et des conditions aux limites. Les plis et les sections formées peuvent être très rigides pour leur masse, tandis qu'un corps usiné peut intégrer des chemins de charge locaux et éviter les joints. Évaluez le cas de charge réel.
Quand un châssis soudé doit-il être usiné ?
L'usinage après soudage est utile lorsque la distorsion de soudage déplacerait autrement les sièges de rails, les patins de montage, les relations d'alésage ou d'autres interfaces. Le châssis nécessite une surépaisseur d'usinage et une séquence tenant compte des contraintes.
Le même dessin peut-il être chiffré dans les deux sens ?
Les exigences fonctionnelles peuvent rester communes, mais chaque procédé bénéficie d'une conception de fabrication différente. Invitez des alternatives contrôlées et exigez que les fournisseurs identifient toute modification de géométrie ou de tolérance proposée.