
Este guia não hierarquiza os processos. Classifica a arquitetura da peça, mostra como as tolerâncias se acumulam de forma diferente e explica quando um chassi híbrido com interfaces maquinadas é melhor do que qualquer uma das rotas isoladamente.
O Teste da Arquitetura: Invólucro ou Estrutura de Precisão?
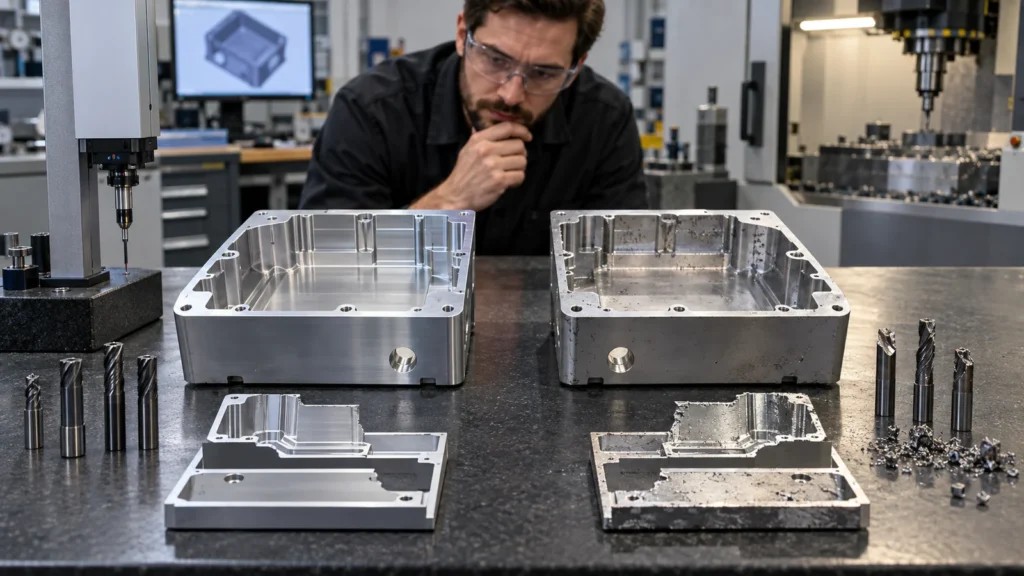 Um invólucro encerra, protege, orienta o fluxo de ar, suporta etiquetas ou sustenta hardware leve numa área de superfície relativamente grande. A sua resistência vem de dobras, flanges, nervuras, bainhas e painéis montados. A fabricação de chapa metálica cria esta arquitetura de forma eficiente a partir de chapa plana através de corte, puncionamento, dobragem, inserção de ferragens, soldadura e acabamento.
Uma estrutura de precisão posiciona componentes através de relações maquinadas. Pode combinar assentos de rolamentos, furos de pinos, ranhuras de vedação, bossas locais espessas, calhas, superfícies de transferência de calor ou folgas internas complexas num único corpo. A maquinação CNC cria essas características diretamente a partir do material bruto e pode manter a geometria relacionada dentro de uma estratégia de fixação controlada.
Muitos produtos contêm ambas. A tarefa de design é decidir qual volume atua como invólucro e quais interfaces atuam como estrutura de precisão. Uma vez clara essa divisão, a seleção do processo torna-se muito menos subjetiva.
Dois Processos, Duas Pilhas de Erros
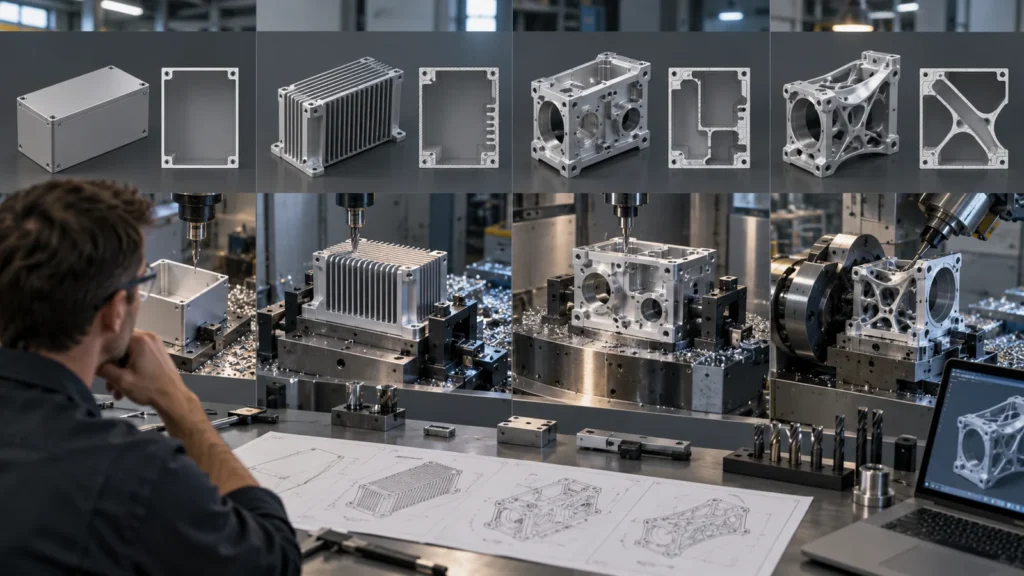 Uma peça maquinada acumula variação através da condição do material bruto, fixação, deflexão da ferramenta, transferência de setup, movimento do material e medição. Uma montagem em chapa metálica acumula variação através das dimensões do esboço cortado, ângulo e raio de dobragem, espessura do material, direção do grão, retorno elástico, ferramentas, inserção de ferragens, distorção por soldadura e sequência de montagem. Aplicar uma filosofia de tolerância de maquinação a uma cadeia de dobras pode tornar um invólucro funcional desnecessariamente dispendioso.
Dimensione a chapa metálica a partir de datums funcionais e evite dimensões encadeadas longas ao longo de múltiplas dobras. Decida se um furo é cortado antes da dobragem, criado após a dobragem ou colocado numa operação de maquinação secundária. Nas peças CNC, agrupe as relações críticas em setups que preservem a continuidade dos datums. Em ambas as rotas, o desenho deve controlar a função em vez de cada aresta visível igualmente.
Quatro Arquétipos de Invólucro Apontam para Rotas Diferentes
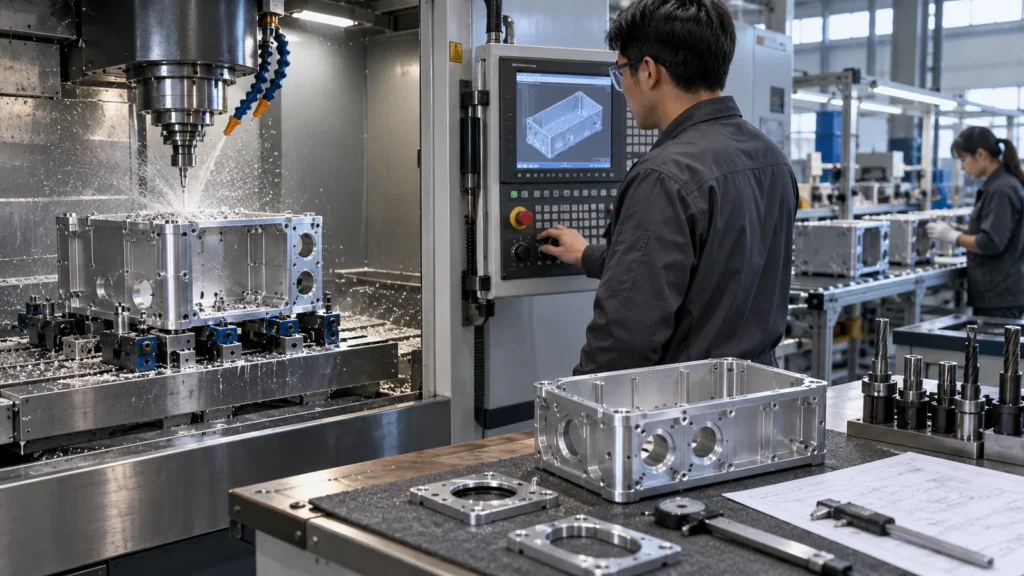
Quando a função principal é proteção, ventilação, blindagem eletromagnética e acesso, uma cobertura dobrada com ferragens inseridas costuma ser mais econômica do que um bloco usinado com cavidades profundas. O projeto deve respeitar o alívio de dobra, as necessidades mínimas de aba, o acesso da ferramenta e a cobertura do acabamento.
Invólucro de instrumento vedado
Um sulco para junta, uma superfície de vedação controlada, portas roscadas, locais de conectores e referenciais de componentes internos podem favorecer um corpo usinado. Uma tampa separada em chapa metálica ainda pode fechar o conjunto, criando uma arquitetura mista prática.
Proteção de máquina ou gabinete grande
Grande área superficial e precisão moderada de interface favorecem fortemente painéis de chapa metálica, estruturas e conjuntos soldados ou aparafusados. Blocos usinados devem ser reservados para dobradiças, fechos, trilhos ou pontos de alinhamento que os justifiquem.
Base térmica ou estrutural
Quando a base do invólucro também dissipa calor, posiciona componentes ópticos, suporta componentes de movimento ou resiste a cargas locais, uma placa ou invólucro usinado pode ser necessário. As paredes não críticas restantes podem permanecer fabricadas.
Proteja as Interfaces Primeiro
 Liste cada recurso que controla a montagem ou o desempenho: assentos de trilho, espaçadores de PCB, recortes para conectores, eixos de dobradiça, superfícies de vedação, aberturas de ventilador, contatos de aterramento, janelas de display, suportes de motor ou furos de referência. Em seguida, classifique cada um como conformado, cortado, soldado, inserido ou usinado. Este mapa de recursos expõe onde uma rota de fabricação nominalmente mais barata acumula operações secundárias.
A soldagem pode introduzir distorção em torno de faces críticas; o revestimento pode alterar o aterramento e o ajuste; ferragens inseridas podem girar ou se soltar; a variação de dobra pode deslocar padrões de furos. A usinagem pode evitar alguns desses riscos, mas pode criar distorção de parede fina, cantos inacessíveis e tempo de ciclo longo. O plano de processo deve atribuir a inspeção no estágio em que um recurso se torna final.
Para conjuntos com relações exigentes, use os princípios em planejamento de tolerância CNC apenas nas interfaces que os necessitam. Não aplique limites de precisão usinada a todo o envelope fabricado.
O Custo Segue as Operações — e as Mudanças de Engenharia
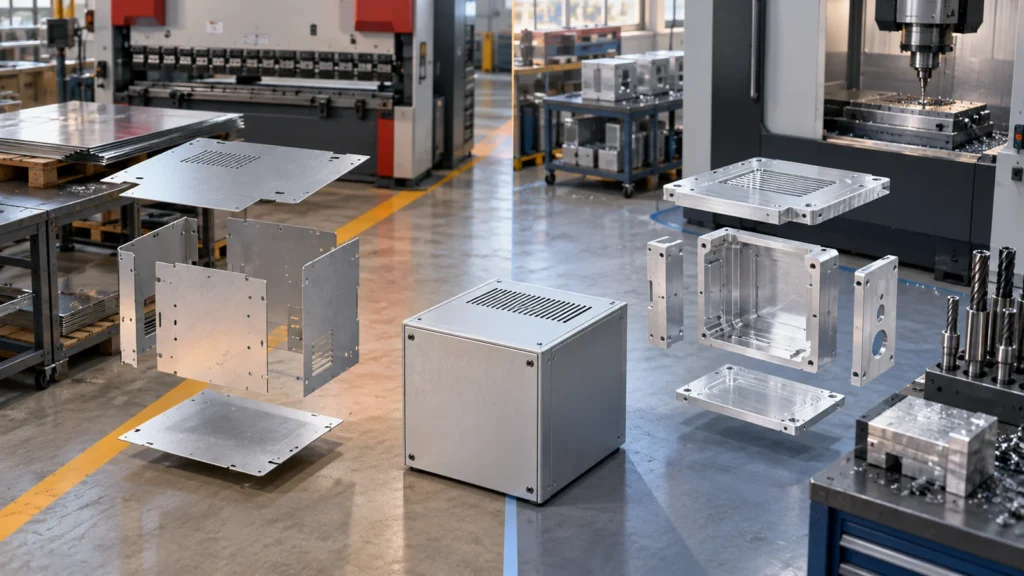 O custo da chapa metálica não é apenas material e tempo de laser. Conte programação, nesting, puncionamento, setups de dobra, ferramental especial, ferragens, soldagem, retificação, limpeza, acabamento, montagem e inspeção. O custo de CNC inclui estoque, programação, setups, remoção de material, ferramentas, rebarbação, acabamento e inspeção. Um blank de baixo custo pode se tornar um conjunto caro após manuseio repetido.
A sensibilidade a mudanças difere por rota. Mover um recorte pode ser simples antes que punções dedicadas ou ferramentas de conformação sejam comprometidas. Alterar uma cavidade usinada pode ser direto até afetar a fixação da peça ou o acesso da ferramenta. Uma comparação justa de orçamentos inclui a maturidade da revisão atual e o provável caminho de mudança, não apenas o primeiro lote.
Materiais e Acabamentos Não se Transferem Diretamente
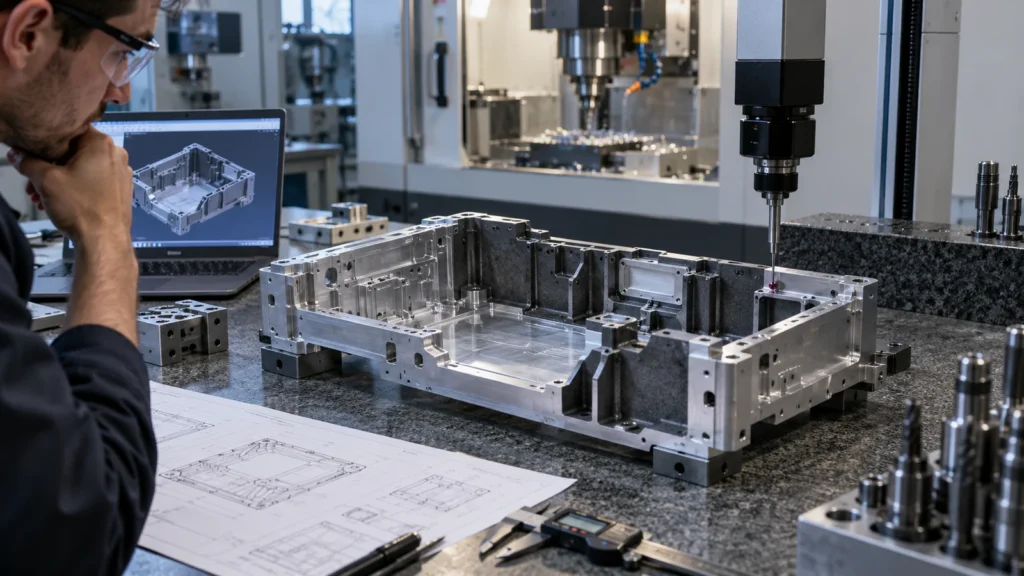 A chapa metálica requer graus conformáveis e espessuras compatíveis com a rota de dobra. A usinagem CNC oferece formas de estoque mais amplas e permite espessura local, mas o material ainda deve ser estável e usinável. Um grau escolhido para um protótipo usinado pode não ser a melhor alternativa dobrável, e uma liga de chapa fina pode não estar disponível como bloco espesso na mesma condição.
O acabamento afeta tanto a arquitetura quanto as tolerâncias. O revestimento em pó pode preencher emendas e proteger painéis amplos, mas adiciona espessura em torno de furos e bordas de acoplamento. A anodização depende da liga, do preparo da superfície, do contato elétrico e do mascaramento. A direção da escovação, a mistura de soldas, o jateamento de esferas e a aceitação cosmética precisam de zonas. Revise os opções de acabamento superficial juntamente com a sequência de fabricação.
Projetando um Chassi Híbrido
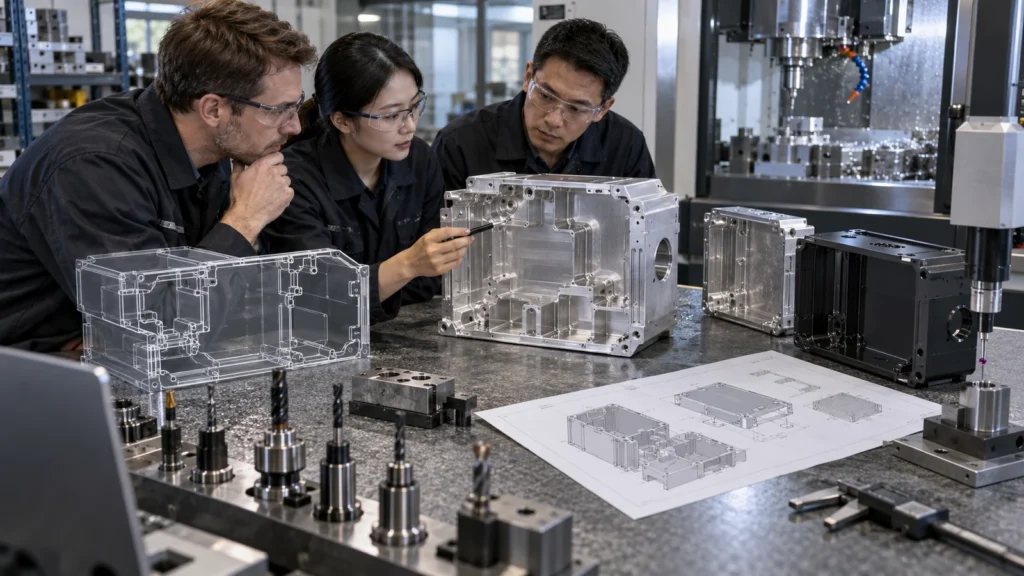 Um design híbrido utiliza painéis fabricados para área e peças usinadas para precisão. Combinações típicas incluem um chassi dobrado com blocos de trilho usinados, uma estrutura soldada com almofadas de montagem pós-usinadas, uma tampa de chapa metálica sobre uma base térmica usinada, ou um invólucro conformado com placas de conector usinadas.
O sucesso depende da transferência de datum. Decida como o elemento usinado se localiza em relação ao corpo fabricado, como a tolerância se acumula nos fixadores, se é necessário ajuste e qual componente carrega o datum mestre. Evite usar fixadores para forçar um painel distorcido sobre uma base de precisão. Ranhuras, porcas flutuantes, calços, pinos de localização ou interfaces controladas podem separar o alinhamento do aperto.
A rota híbrida deve reduzir o risco total, não apenas adicionar peças. Compare a mão de obra de montagem, a coordenação de suprimentos, as costuras de vedação ou blindagem, a correspondência de acabamento e a manutenibilidade antes de dividir o design.
O comportamento térmico pode mudar a resposta. Uma base usinada pode fornecer um caminho de calor contínuo e uma face de contato controlada, enquanto painéis fabricados finos dissipam calor por área e suportam o fluxo de ar. Se o invólucro abrigar eletrônica de potência, identifique onde o calor entra, quais juntas interrompem a condução, como o revestimento afeta o contato e se a pré-carga dos fixadores permanece estável após os ciclos.
A compatibilidade eletromagnética introduz outro requisito de nível de sistema. Costuras de chapa, aberturas de ventilação, revestimentos e hardware de aterramento influenciam a blindagem. Um corpo usinado de uma peça pode reduzir costuras, mas ainda precisa de interfaces condutivas nas tampas e conectores. Revise a arquitetura de fabricação com requisitos elétricos e térmicos, não apenas com o CAD mecânico.
Lista de Verificação de RFQ para uma Comparação Justa
Peça aos fornecedores que proponham arquitetura alternativa quando o design atual luta contra o processo. O objetivo é comparar montagens aceitas, não forçar ambas as rotas a imitar uma à outra. Esta abordagem em nível de recurso também oferece uma visão mais útil do vantagens e desvantagens da usinagem CNC.
Para montagens maiores, forneça um esboço de fluxo de datum mostrando como o invólucro se localiza em relação ao produto e como os componentes internos se localizam em relação ao invólucro. Isso ajuda a distinguir o envelope cosmético da estrutura de alinhamento e revela se a ajustabilidade, calços, ranhuras ou usinagem pós-montagem são mais econômicos do que exigir variação de fabricação mais apertada.
Perguntas frequentes do comprador
Pode atender aos requisitos apropriados, mas a localização do furo após a dobra depende do esquema de datum, da variação da dobra, do ferramental e de o furo ser criado antes ou depois da conformação. Padrões críticos podem exigir usinagem secundária ou recursos de ajuste.
Um invólucro usinado de uma peça é sempre mais resistente?
Não. A resistência depende da geometria, do material, das juntas, das cargas e das condições de contorno. Dobras e seções conformadas podem ser muito rígidas para sua massa, enquanto um corpo usinado pode integrar caminhos de carga locais e evitar emendas. Avalie o caso de carga real.
Quando uma estrutura soldada deve ser usinada?
A usinagem pós-soldagem é útil quando a distorção da soldagem, de outra forma, deslocaria assentos de trilhos, bases de montagem, relações de furos ou outras interfaces. A estrutura precisa de sobremetal de usinagem e de uma sequência que considere as tensões.
O mesmo desenho pode ser cotado das duas formas?
Os requisitos funcionais podem permanecer comuns, mas cada processo se beneficia de um design de fabricação diferente. Solicite alternativas controladas e exija que os fornecedores identifiquem toda alteração proposta de geometria ou tolerância.