
Dieser Leitfaden nimmt keine Rangfolge der Verfahren vor. Er klassifiziert die Bauteilarchitektur, zeigt, wie sich Toleranzen unterschiedlich akkumulieren, und erklärt, wann ein Hybrid-Chassis mit bearbeiteten Schnittstellen besser ist als einer der beiden Wege allein.
Der Architektur-Test: Hülle oder Präzisionsstruktur?
 Eine Hülle umschließt, schirmt ab, führt Luftströmung, trägt Etiketten oder stützt leichte Hardware über eine relativ große Oberfläche. Ihre Festigkeit kommt aus Falzen, Flanschen, Sicken, Bördeln und montierten Paneelen. Die Blechfertigung erzeugt diese Architektur effizient aus Flachmaterial durch Schneiden, Stanzen, Biegen, Einpressen von Verbindungselementen, Schweißen und Veredeln.
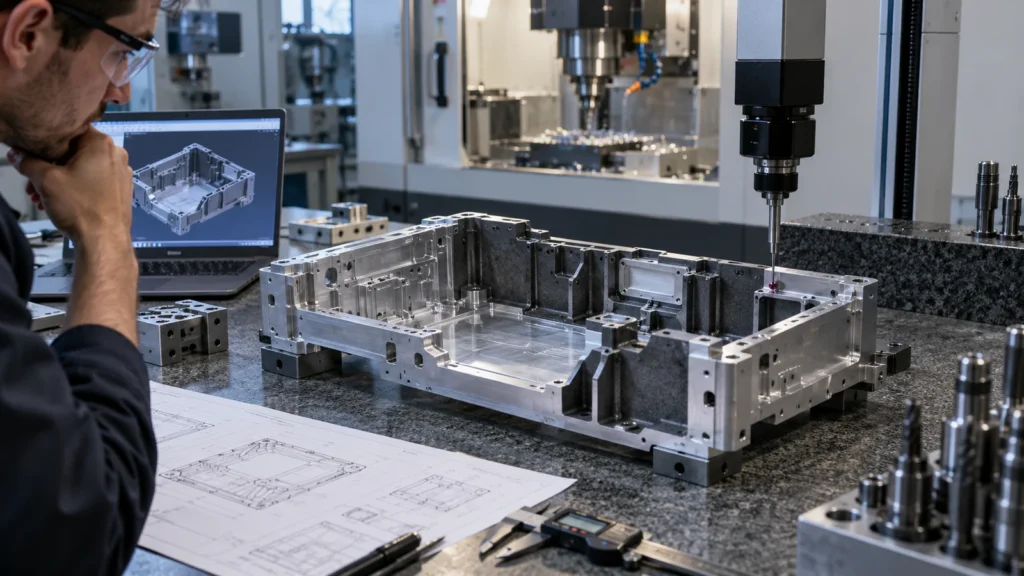
Eine Präzisionsstruktur positioniert Komponenten über bearbeitete Beziehungen. Sie kann Lageraufnahmen, Passstiftbohrungen, Dichtungsnuten, dicke lokale Bosse, Schienen, Wärmeübertragungsflächen oder komplexe innere Freiräume in einem Körper vereinen. Die CNC-Bearbeitung erzeugt diese Merkmale direkt aus dem Rohmaterial und kann zusammengehörige Geometrie innerhalb einer kontrollierten Aufspannstrategie halten.
Viele Produkte enthalten beides. Die Konstruktionsaufgabe besteht darin, zu entscheiden, welches Volumen als Hülle wirkt und welche Schnittstellen als Präzisionsstruktur fungieren. Sobald diese Aufteilung klar ist, wird die Verfahrensauswahl deutlich weniger subjektiv.
Zwei Prozesse, zwei Fehlerquellen
 Ein spanend bearbeitetes Teil akkumuliert Abweichungen durch Rohteilzustand, Werkstückspannung, Werkzeugdurchbiegung, Aufspannungswechsel, Materialbewegung und Messung. Eine Blechbaugruppe akkumuliert Abweichungen durch Zuschnittabmessungen, Biegewinkel und -radius, Materialdicke, Walzrichtung, Rückfederung, Werkzeuge, Einpressen von Einbauteilen, Schweißverzug und Montagereihenfolge. Die Übertragung einer spanenden Toleranzphilosophie auf eine Kette von Biegungen kann ein ansonsten funktionsfähiges Gehäuse unnötig verteuern.
Bemaßen Sie Blech von funktionalen Bezügen aus und vermeiden Sie lange Maßketten über mehrere Biegungen. Entscheiden Sie, ob eine Bohrung vor dem Biegen geschnitten, nach dem Biegen erzeugt oder in einem sekundären Bearbeitungsvorgang platziert wird. Bei CNC-Teilen sollten kritische Beziehungen in Aufspannungen gruppiert werden, die die Bezugskontinuität erhalten. In beiden Fällen sollte die Zeichnung die Funktion steuern und nicht jede sichtbare Kante gleichermaßen.
Vier Gehäusearchetypen weisen auf unterschiedliche Wege hin
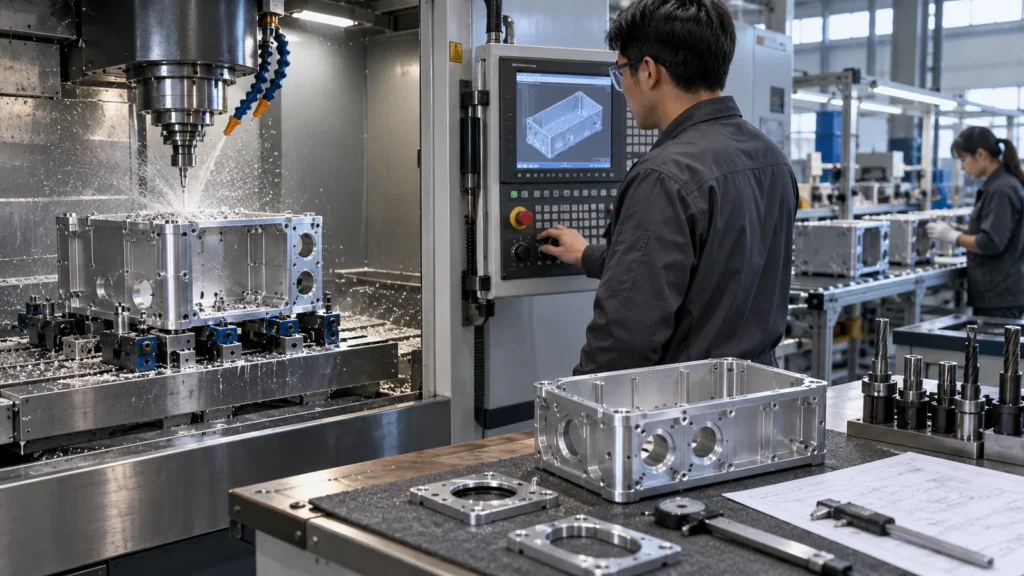
Wenn die Hauptaufgabe Schutz, Belüftung, elektromagnetische Abschirmung und Zugang ist, ist eine gebogene Abdeckung mit eingesetzten Hardware-Komponenten in der Regel wirtschaftlicher als ein tief gefrästes Massivteil. Das Design sollte Biegefreiheit, minimale Flanschanforderungen, Werkzeugzugang und Oberflächenabdeckung berücksichtigen.
Versiegeltes Instrumentengehäuse
Eine Dichtungsnut, kontrollierte Dichtfläche, Gewindeanschlüsse, Steckverbinderpositionen und interne Komponentenbezugspunkte können ein gefrästes Gehäuse begünstigen. Eine separate Blechabdeckung kann die Baugruppe dennoch schließen und eine praktische gemischte Architektur schaffen.
Maschinenschutz oder großer Schrank
Große Oberfläche und moderate Schnittstellenpräzision begünstigen stark Blechpaneele, Rahmen und geschweißte oder verschraubte Baugruppen. Gefräste Blöcke sollten für Scharniere, Verriegelungen, Schienen oder Ausrichtungspunkte reserviert bleiben, die sie rechtfertigen.
Thermische oder strukturelle Basis
Wenn die Gehäusebasis auch Wärme ableitet, Optiken positioniert, Bewegungskomponenten trägt oder lokalen Belastungen widersteht, kann eine gefräste Platte oder ein Gehäuse erforderlich sein. Die verbleibenden unkritischen Wände können gefertigt bleiben.
Schützen Sie zuerst die Schnittstellen
 Listen Sie jedes Merkmal auf, das die Montage oder Leistung steuert: Schienensitze, PCB-Abstandshalter, Steckverbinderausschnitte, Scharnierachsen, Dichtflächen, Lüfteröffnungen, Erdungskontakte, Displayfenster, Motorhalterungen oder Bezugsbohrungen. Klassifizieren Sie dann jedes als geformt, geschnitten, geschweißt, eingesetzt oder gefräst. Diese Merkmalskarte zeigt auf, wo eine nominell günstigere Fertigungsroute sekundäre Operationen anhäuft.
Schweißen kann Verzerrungen um kritische Flächen einführen; Beschichtung kann Erdung und Passung verändern; eingesetzte Hardware kann sich drehen oder herausziehen; Biegeabweichungen können Lochmuster verschieben. Zerspanung kann einige dieser Risiken vermeiden, aber dünnwandige Verzerrungen, unzugängliche Ecken und lange Zykluszeiten verursachen. Der Prozessplan sollte die Inspektion in der Phase zuweisen, in der ein Merkmal endgültig wird.
Für Baugruppen mit anspruchsvollen Beziehungen verwenden Sie die Prinzipien in CNC-Toleranzplanung nur an den Schnittstellen, die sie benötigen. Wenden Sie präzisionsgefräste Grenzwerte nicht auf die gesamte gefertigte Hülle an.
Kosten folgen Operationen – und technischen Änderungen
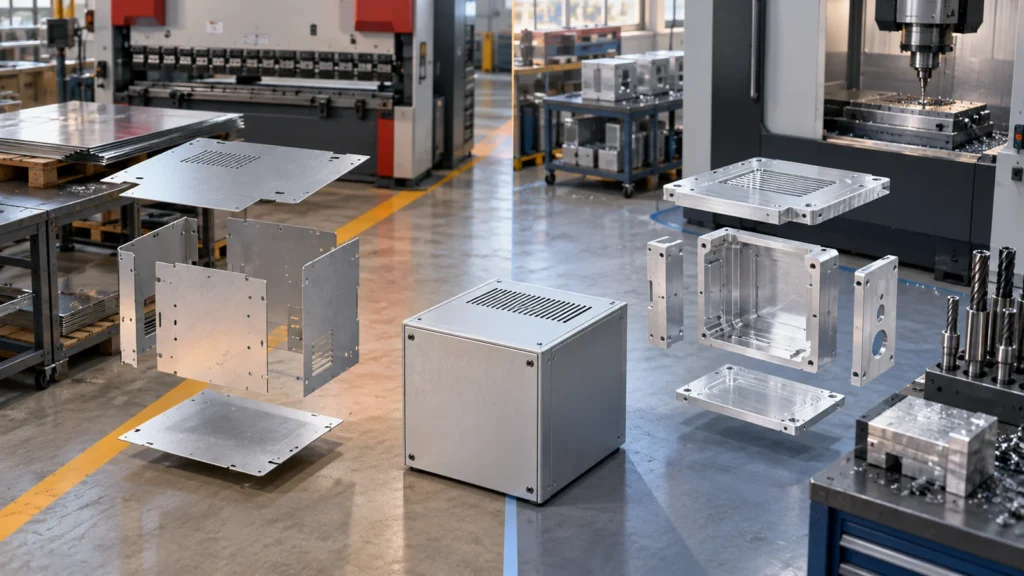 Die Kosten für Blech sind nicht nur Material und Laserzeit. Rechnen Sie Programmierung, Nesting, Stanzen, Biege-Rüstzeiten, Sonderwerkzeuge, Beschläge, Schweißen, Schleifen, Reinigen, Oberflächenbehandlung, Montage und Prüfung ein. Die CNC-Kosten umfassen Rohteil, Programmierung, Rüstzeiten, Materialabtrag, Werkzeuge, Entgraten, Oberflächenbehandlung und Prüfung. Ein kostengünstiger Rohling kann nach wiederholter Handhabung zu einer teuren Baugruppe werden.
Die Änderungsempfindlichkeit unterscheidet sich je nach Fertigungsweg. Das Verschieben eines Ausschnitts kann einfach sein, bevor spezielle Stanz- oder Umformwerkzeuge festgelegt sind. Das Ändern einer gefrästen Tasche kann unkompliziert sein, bis sie die Werkstückaufnahme oder den Werkzeugzugang beeinflusst. Ein fairer Angebotsvergleich berücksichtigt den aktuellen Reifegrad der Revision und den wahrscheinlichen Änderungsverlauf, nicht nur die erste Charge.
Materialien und Oberflächen lassen sich nicht direkt übertragen
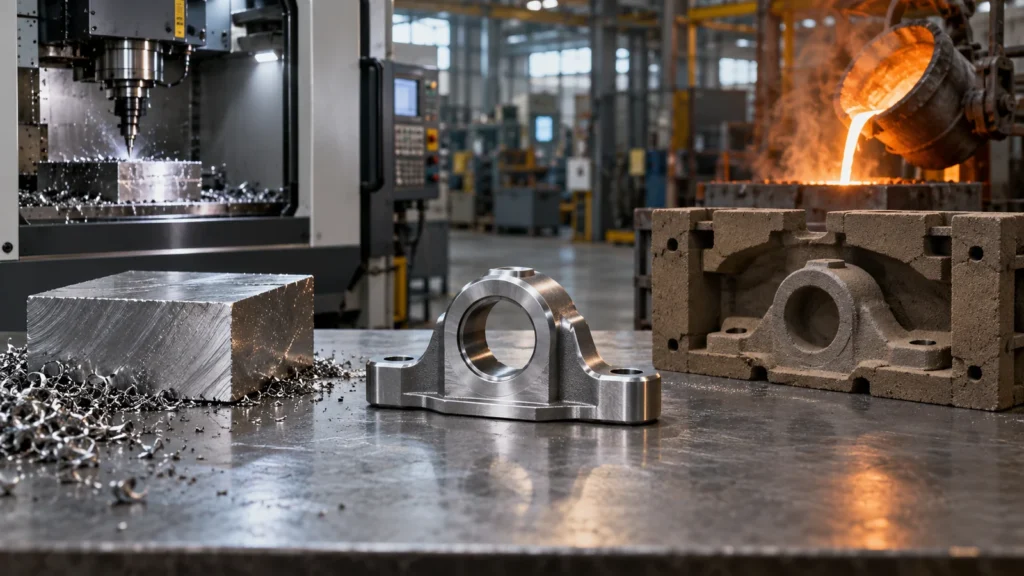
 Blech erfordert umformbare Güten und Dicken, die mit dem Biegeweg kompatibel sind. Die CNC-Bearbeitung bietet breitere Halbzeugformen und ermöglicht lokale Dicken, aber das Material muss dennoch stabil und zerspanbar sein. Eine für einen gefrästen Prototyp gewählte Güte ist möglicherweise nicht die beste biegbare Alternative, und eine dünne Blechlegierung ist möglicherweise nicht als dickes Halbzeug im gleichen Zustand verfügbar.
Die Oberflächenbehandlung wirkt sich sowohl auf die Konstruktion als auch auf die Toleranzen aus. Pulverbeschichtung kann Fugen überbrücken und große Paneele schützen, fügt aber Dicke um Löcher und Fügekanten hinzu. Eloxieren hängt von der Legierung, der Oberflächenvorbereitung, dem elektrischen Kontakt und dem Abdecken ab. Bürstrichtung, Schweißnahtangleichung, Kugelstrahlen und kosmetische Akzeptanz müssen zonenweise festgelegt werden. Prüfen Sie die Oberflächenoptionen zusammen mit der Fertigungsabfolge.
Konstruktion eines Hybrid-Chassis
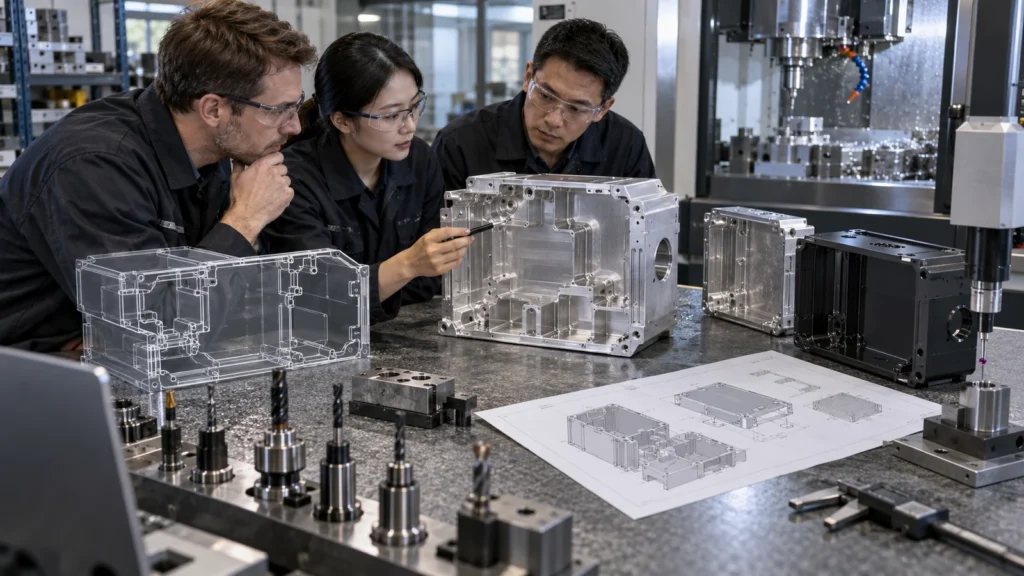 Ein Hybrid-Design verwendet gefertigte Paneele für Flächen und gefräste Teile für Präzision. Typische Kombinationen umfassen ein gebogenes Chassis mit gefrästen Schienenblöcken, einen geschweißten Rahmen mit nachträglich gefrästen Montagepads, eine Blechabdeckung auf einer gefrästen thermischen Basis oder ein umgeformtes Gehäuse mit gefrästen Anschlussplatten.
Der Erfolg hängt von der Bezugsübertragung ab. Legen Sie fest, wie sich das gefräste Element am gefertigten Körper positioniert, wie sich Toleranzen an Verbindungselementen akkumulieren, ob eine Justierung erforderlich ist und welche Komponente das Hauptbezugsmaß trägt. Vermeiden Sie es, ein verformtes Paneel mit Verbindungselementen auf eine Präzisionsbasis zu zwingen. Langlöcher, lose Muttern, Ausgleichsscheiben, Positionierstifte oder kontrollierte Schnittstellen können die Ausrichtung vom Klemmen trennen.
Der Hybrid-Weg sollte das Gesamtrisiko senken, nicht nur Teile hinzufügen. Vergleichen Sie Montageaufwand, Lieferkoordination, Dicht- oder Schirmfugen, Oberflächenabstimmung und Wartungsfreundlichkeit, bevor Sie das Design aufteilen.
Das thermische Verhalten kann die Antwort verändern. Eine gefräste Basis kann einen durchgehenden Wärmepfad und eine kontrollierte Kontaktfläche bieten, während dünne gefertigte Paneele Wärme über die Fläche abgeben und den Luftstrom unterstützen. Wenn das Gehäuse Leistungselektronik enthält, identifizieren Sie, wo Wärme eintritt, welche Fügestellen die Wärmeleitung unterbrechen, wie die Beschichtung den Kontakt beeinflusst und ob die Vorspannung der Verbindungselemente nach Zyklen stabil bleibt.
Elektromagnetische Verträglichkeit führt eine weitere systemweite Anforderung ein. Blechfugen, Lüftungsöffnungen, Beschichtungen und Erdungshardware beeinflussen die Abschirmung. Ein einteiliger gefräster Körper kann Fugen reduzieren, benötigt aber dennoch leitfähige Schnittstellen an Abdeckungen und Steckverbindern. Prüfen Sie die Fertigungsarchitektur zusammen mit elektrischen und thermischen Anforderungen, nicht nur mit mechanischem CAD.
RFQ-Checkliste für einen fairen Vergleich
Bitten Sie Lieferanten, eine alternative Architektur vorzuschlagen, wenn das aktuelle Design dem Prozess widerspricht. Das Ziel ist es, akzeptierte Baugruppen zu vergleichen, nicht beide Wege dazu zu zwingen, einander nachzuahmen. Dieser Ansatz auf Merkmalsebene bietet zudem eine nützlichere Sicht auf die Vor- und Nachteile der CNC-Bearbeitung.
Stellen Sie für größere Baugruppen eine Datum-Fluss-Skizze bereit, die zeigt, wie das Gehäuse am Produkt positioniert wird und wie interne Komponenten am Gehäuse positioniert werden. Dies hilft, die kosmetische Hülle von der Ausrichtungsstruktur zu unterscheiden und zeigt, ob Verstellbarkeit, Beilagen, Langlöcher oder Nachbearbeitung nach der Montage wirtschaftlicher sind als die Forderung nach engeren Fertigungstoleranzen.
Käufer-FAQs
Es kann angemessene Anforderungen erfüllen, aber die Lochposition nach dem Biegen hängt vom Bezugsschema, der Biegeabweichung, der Werkzeugausstattung und davon ab, ob das Loch vor oder nach der Umformung erzeugt wird. Kritische Muster können eine Nachbearbeitung oder Verstellmerkmale erfordern.
Ist ein einteiliges gefrästes Gehäuse immer stärker?
Nein. Die Festigkeit hängt von Geometrie, Material, Verbindungen, Lasten und Randbedingungen ab. Biegungen und umgeformte Abschnitte können für ihre Masse sehr steif sein, während ein gefräster Körper lokale Lastpfade integrieren und Nähte vermeiden kann. Bewerten Sie den tatsächlichen Lastfall.
Wann sollte ein geschweißter Rahmen gefräst werden?
Eine Bearbeitung nach dem Schweißen ist sinnvoll, wenn Schweißverzug andernfalls Schienenauflagen, Montagepads, Bohrungsbeziehungen oder andere Schnittstellen verschieben würde. Der Rahmen benötigt Bearbeitungszugabe und eine spannungsbewusste Abfolge.
Kann dieselbe Zeichnung in beide Richtungen kalkuliert werden?
Die funktionalen Anforderungen können gemeinsam bleiben, aber jeder Prozess profitiert von einem anderen Fertigungsdesign. Fordern Sie kontrollierte Alternativen an und verlangen Sie von Lieferanten, jede vorgeschlagene Geometrie- oder Toleranzänderung zu benennen.