
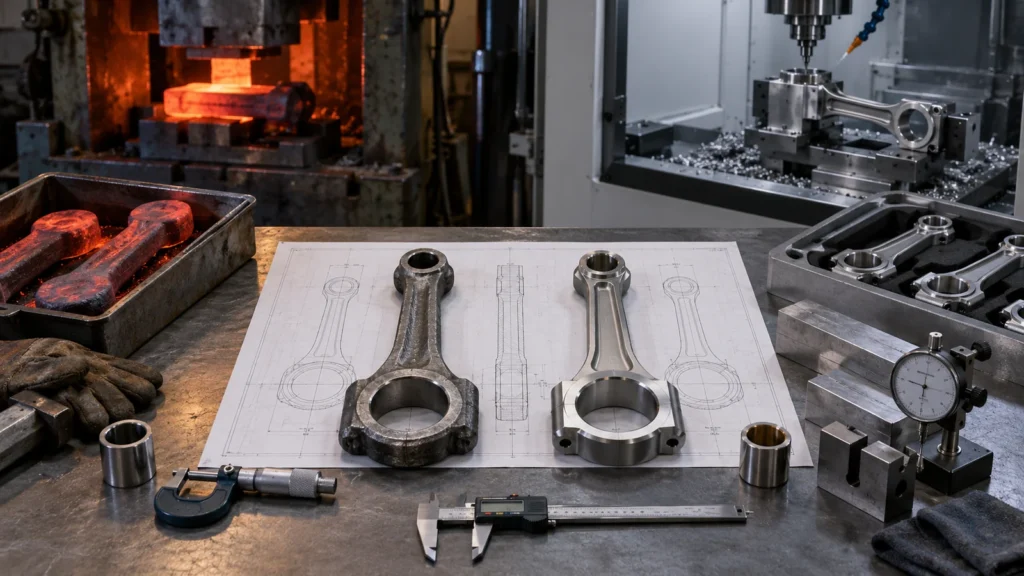
インベストメント鋳造品は一般的に仕上げ加工されるため、実用的な比較は多くの場合、鋳造対加工ではありません。それは、固体からの加工対、制御されたブランクを鋳造し機能的な特徴のみを加工することです。そのブランクから仕上げへの計画の品質が、ハイブリッドルートが作業を節約するか、新たなばらつきを生み出すかを決定します。.
両方のルートを通して金属を追う
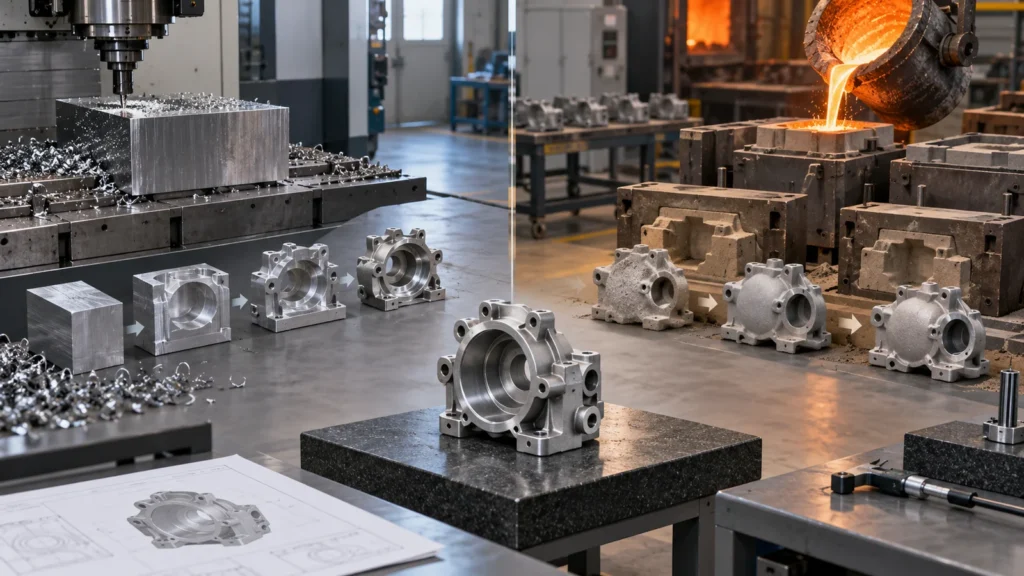
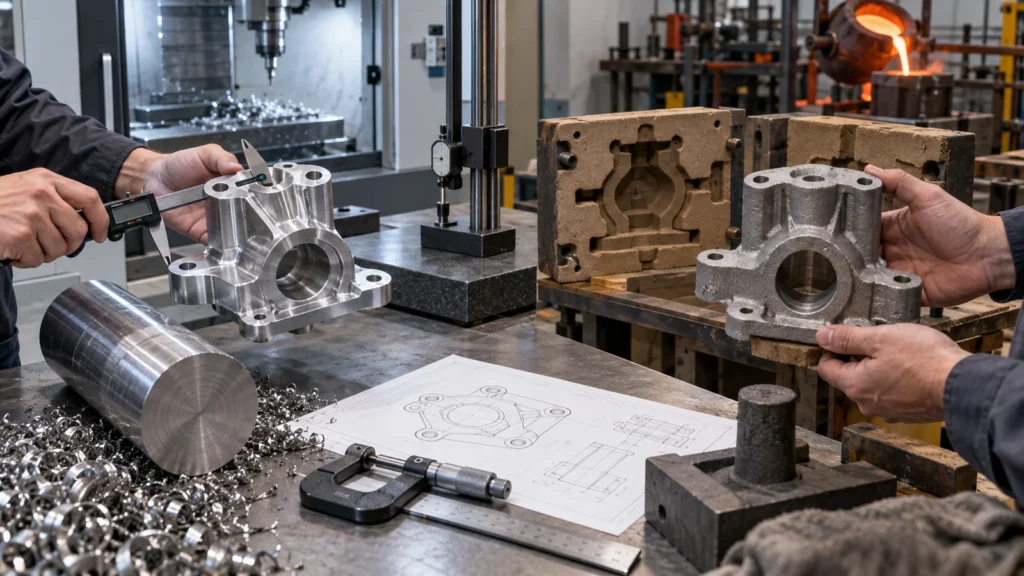 CNC加工は、バー、プレート、ビレット、チューブ、押出材、鍛造品、またはその他の素材形状から始まり、最終部品が残るまで材料を除去します。開始エンベロープが完成形状よりもはるかに大きい場合、特に高価な合金や長い切削サイクルでは、経済的ペナルティが大きくなります。切りくずはリサイクル価値を保持するかもしれませんが、その材料の購入、取り扱い、除去は依然として資源を消費します。
インベストメント鋳造は、パターンから始まり、セラミックシェルを構築し、パターンを除去し、キャビティに金属を注ぎ、シェルを破り、鋳造品を分離し、仕上げと検査を行います。複雑なニアネット形状をより少ない取り代で作り出しますが、ツーリング、パターン、湯口、シェル、溶解、凝固、鋳造制御の決定が追加されます。
提案された部品を各工程を通して追跡してください。鋳造が管理可能な精密仕上げのセットを残しつつ、ほとんどの粗加工を除去する場合、それは価値を追加するかもしれません。鋳造が依然として広範な加工、困難な位置決め、高いスクラップ露出を必要とする場合、ビレットがより単純なルートであり続けるかもしれません。.
形状が鋳造価値を生み出すところ
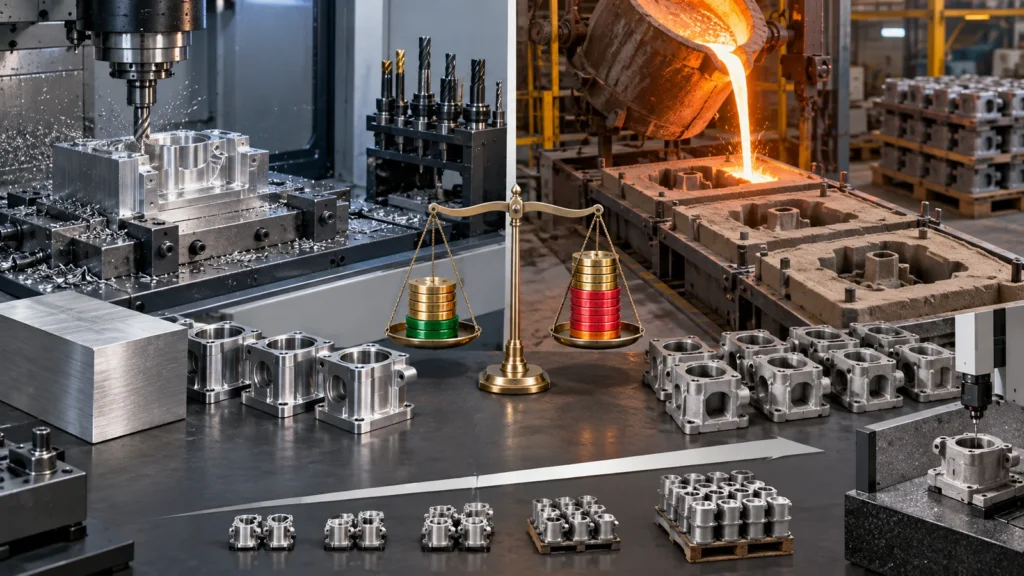 インベストメント鋳造は、曲面形状、変化する断面、一体化したラグ、外部の細部、そして広範な多軸切削や複数部品からの組立てを必要とするような形状に適しています。部品を統合し、接合部を減らすことができます。しかし「複雑」だけでは十分ではありません。その形状は鋳造可能で、湯流れが確保でき、パターンシステムから離型でき、清掃可能で、検査可能でなければなりません。
薄肉部と厚肉部は冷却に異なる影響を与えます。急激な質量変化は欠陥リスクを高める可能性があります。内部空洞は中子を必要とし、除去や検査の課題をもたらすことがあります。サプライヤーはフィレット、断面遷移、湯口、押し湯、収縮、ひずみを検討しなければなりません。CAD上で効率的に見える形状でも、安定して充填するのが難しい場合があります。
CNC切削加工には逆の制約があります。工具の到達範囲とワーク保持です。深いポケット、隠れた面、小さな内側半径、複数のセットアップ方向は時間を増やします。フィーチャマップを比較することで、複雑さが切削加工にとって高コストなのか、鋳造にとって高コストなのか、あるいはその両方なのかを特定するのに役立ちます。.
材料性能には実際の仕様が必要
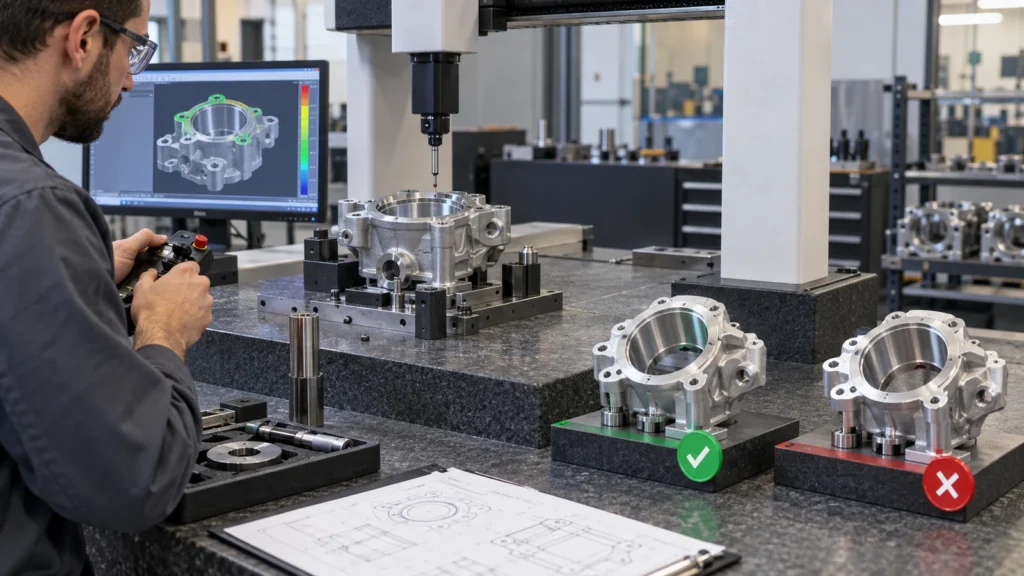 馴染みのある合金名だけでは、展伸材と鋳造材の状態が同等になるわけではありません。凝固組織、熱処理、ポロシティ、介在物、断面厚さ、サンプリング方法が性能を変える可能性があります。部品が疲労重要、圧力保持、衝撃荷重、過酷な温度への暴露、または安全関連である場合、仕様は該当する鋳造グレード、特性要件、検証経路を定義しなければなりません。
ビレット試作は形状と多くの機能インターフェースを証明できますが、将来の鋳造品の一貫性や特性を過大に評価してしまう可能性があります。鋳造サンプルはプロセス固有の挙動を明らかにできますが、破壊試験、非破壊検査、またはプログラムで定義された試験片が必要になる場合があります。これらのエビデンスのギャップを検証計画の中で可視化してください。
材料選択は、より広い CNC材料選択 戦略に結び付けるべきですが、鋳造サプライヤーは、在庫グレードがそのまま転用できると仮定するのではなく、鋳造性と利用可能な仕様を確認しなければなりません。.
取り代とデータムがハイブリッド工程を機能させる
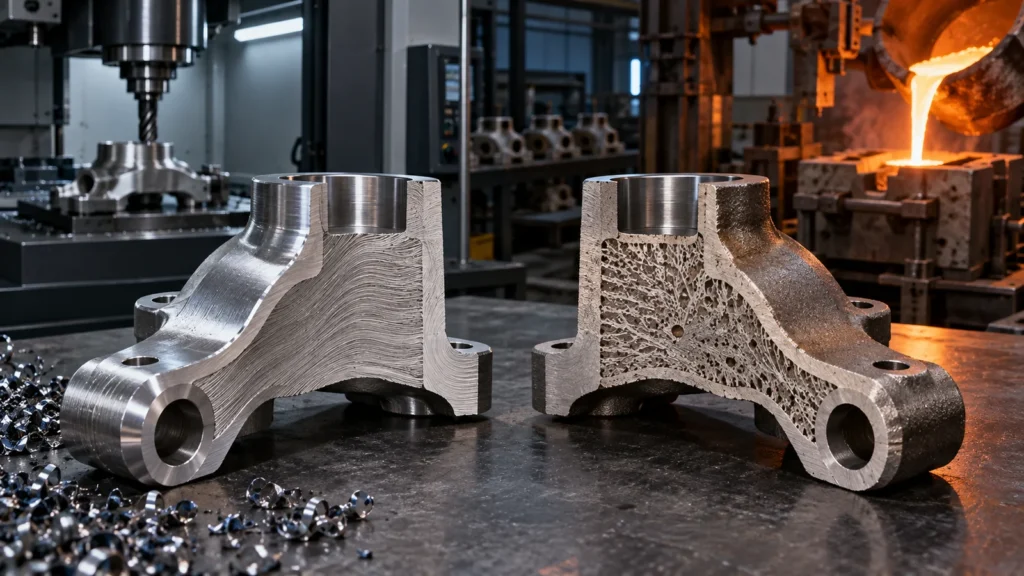 切削取り代は、最終切削で表面変動を除去し、管理されたフィーチャを確立できるように、鋳造品に意図的に追加される余肉です。取り代が少なすぎると、完全な削り残し除去ができないリスクがあります。多すぎると、サイクルタイム、工具摩耗、および表面下の欠陥に切り込む可能性が増加します。取り代は、単一のグローバルオフセットとして適用するのではなく、フィーチャ、鋳造能力、ひずみ、切削アクセスに応じて変えるべきです。
データムも同様に重要です。粗鋳造品には、最初の切削加工のための安定した位置決め領域が必要です。これらの領域は、残りの取り代を重要フィーチャ全体に配分できるだけの再現性がなければなりません。初期の面やボアが作成された後、以降の工程は機械加工データムを基準にできます。不適切なデータム計画は、良好な鋳造品を不良率の高い切削加工ジョブに変えてしまいます。.
クロスオーバー神話ではなくコスト・リスク台帳を使う
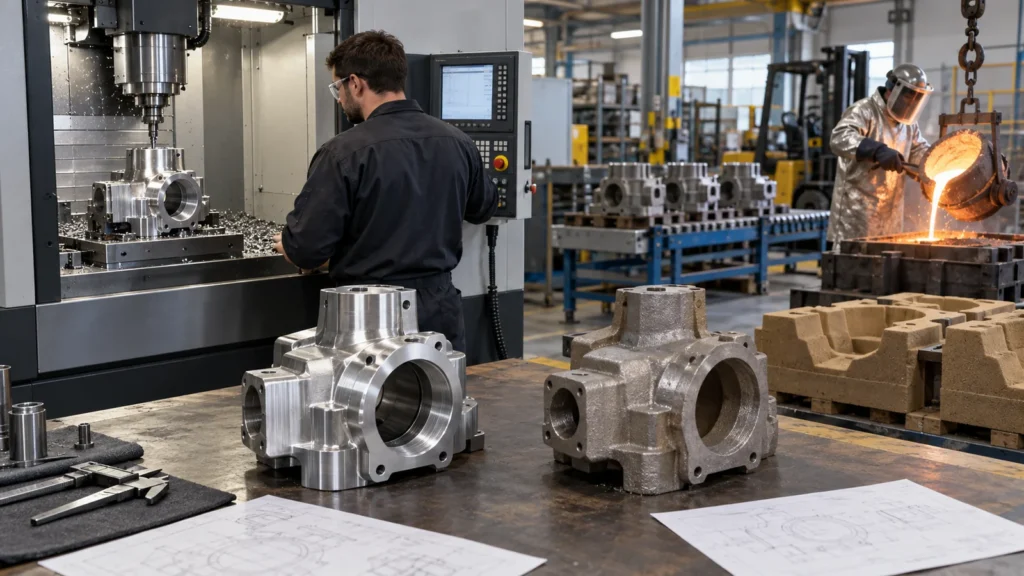 ソリッド材からの加工では、素材コスト、買いから仕上げまでの質量、粗加工・仕上げ加工時間、段取り、工具、ワークホールディング、検査、スクラップ、リピート受注の挙動を記録する。インベストメント鋳造では、パターン工具、ワックスとシェル工程、鋳造所の最小ロット、試作と承認、鋳造歩留まり、切断と仕上げ、熱処理、検査、加工代、治具、二次スクラップを追加する。
次に変更リスクを加える。CNCプログラムはしばしば改訂が容易である一方、パターン工具と鋳造プロセスはより多くの確定した前提を抱える。スケジュールリスク、サプライヤ間の受け渡し、在庫、節約される材料の価値を加える。台帳は「量産では鋳造が安い」を、予測の変化に応じて見直せるプログラム固有の判断に変える。
品質の経済性を無視してはならない。隠れた欠陥が許容できない場合、試験と処分が支配的になることがある。ほぼすべての表面が加工される場合、鋳造の節約は期待より小さくなる可能性がある。高価な合金が切り屑になる場合、ニアネット経路は中程度の数量でも重要性を増すことがある。
完成部品歩留まりが有用な指標である。鋳造品は受入検査に合格しても、加工が表面下の指示を露出させた後、熱処理が重要フィーチャーを移動させた後、または圧力試験が連通経路を明らかにした後に不合格となることがある。商業モデルは、それらの故障が現れた時点で既に付加された価値を含めるべきである。
サプライヤ間の受け渡しは別のリスクを加える。鋳造所、熱処理業者、機械加工工場、仕上げ業者が別々である場合、移管基準、識別、保存、不適合の責任を定義する。そうでなければ、局所的に許容できる粗鋳造品が、合意された処分経路のない仕上げ不能な部品になり得る。
スケジュールモデルは制約となる工程を特定すべきである。パターン能力、シェル構築、溶解スケジュール、熱処理、専門検査、または仕上げ加工が納期を左右する可能性がある。ニアネットプロセスは自動的に短いリードタイムを生むわけではなく、特に初期承認時にはそうである。.
以前の試験を無効にせずに移行する
 各要件を、形状依存、材料状態依存、またはプロセス依存として分類する。組立嵌合はビレット試作から移転できるかもしれない。疲労、漏れ完全性、鋳造表面挙動、または断面遷移付近の特性は移転できないかもしれない。すべての試験を盲目的に繰り返したり、すべての証拠が移転すると仮定したりするのではなく、ギャップを中心に鋳造試作を計画する。
モデルを管理する。鋳放し定義、仕上げ加工定義、および両方の状態を明確に識別する図面を維持する。鋳造ソース、熱処理、リビジョン、加工経路、検査状態を記録する。ビレット部品がブリッジ供給として継続する場合、混合ロットが区別できなくなるのを防ぐ。
移行はより広範な 試作および生産計画, の中に位置し、設計凍結、工具リリース、サンプル承認、リピート生産のための明示的なゲートを備える。.
3つの部品ファミリー、3つの答え
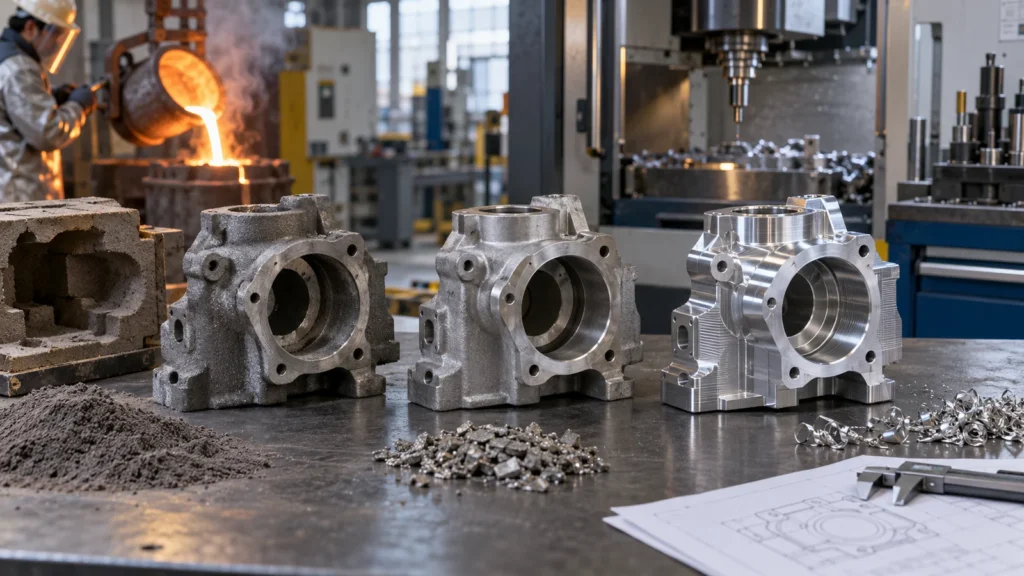
近接公差の面が多く、除去可能な余肉が少ないコンパクトな部品は、機械加工が有利となる場合があります。鋳造は粗形のプロセスを追加しますが、十分な精密加工を排除するものではありません。.
複雑なレバーまたはインペラ状の本体
曲面形状、一体成形ボス、および高い材料除去量はインベストメント鋳造に適しており、その後ピボット、ボア、取付面の機械加工を行います。材料の健全性とバランス要件については明示的な検証が必要です。.
バルブまたは流路部品
ニアネット形状の本体は機械加工を削減できる可能性がありますが、圧力境界、内部清浄化、流路、シール面、および検査が実現可能性を左右する場合があります。最も安価な粗鋳造品が必ずしもリスクの最も低い完成バルブとは限りません。.
完成機能を中心にソーシングパッケージを構築する
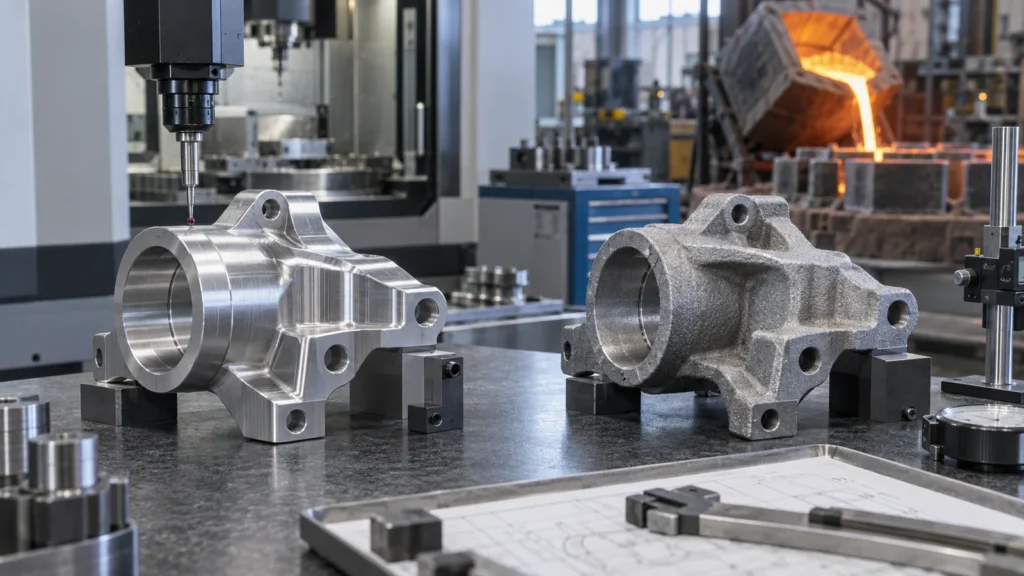 数量とリリースパターン、ライフタイム需要、最終モデルと図面、保護対象形状、許容される再設計領域、材料と熱処理仕様、重要特性、表面要件、検査および試験の証拠、変更見通しを提示してください。提案された鋳造ままモデル、余肉マップ、データム経路、二次機械加工計画、および不適合の責任範囲を求めてください。
鋳造品の見積もりと、異なるスコープの機械加工品の見積もりを比較するのではなく、完成した合格部品を比較してください。これは、以下を評価する際にも適切な文脈です: CNC 機械加工の長所と短所 判断を一般的な数量ルールに還元することなく。.
エンジニアリングFAQ
機械加工が困難な形状を造形でき、多くの場合中子や特殊な型アプローチを用いますが、離型、中子除去、清浄化、検査、および一貫性について特定形状ごとに検討する必要があります。.
インベストメント鋳造は表面仕上げを不要にしますか?
自動的には不要になりません。鋳造表面が一部の領域で許容される場合もありますが、外観、シール、摺動、または精密領域ではブラスト、研磨、機械加工、コーティング、その他の処理が必要となる場合があります。.
鋳造工場と機械加工工場を分離できますか?
可能ですが、インターフェース管理が重要になります。粗鋳造品の受入基準、余肉、データム状態、トレーサビリティ、輸送保護、および機械加工中に発見されたスクラップの責任者を定義してください。.
CNCを生産プロセスとして維持すべきなのはどのような場合ですか?
数量が不確実で、設計変更が依然として起こり得る場合、ビレットの状態が重要である場合、形状が機械加工に適している場合、またはほとんどのフィーチャーが最終的に最終機械加工を必要とする場合は、CNCを維持することで柔軟性を保ち、総合リスクを低減できる可能性があります。.