
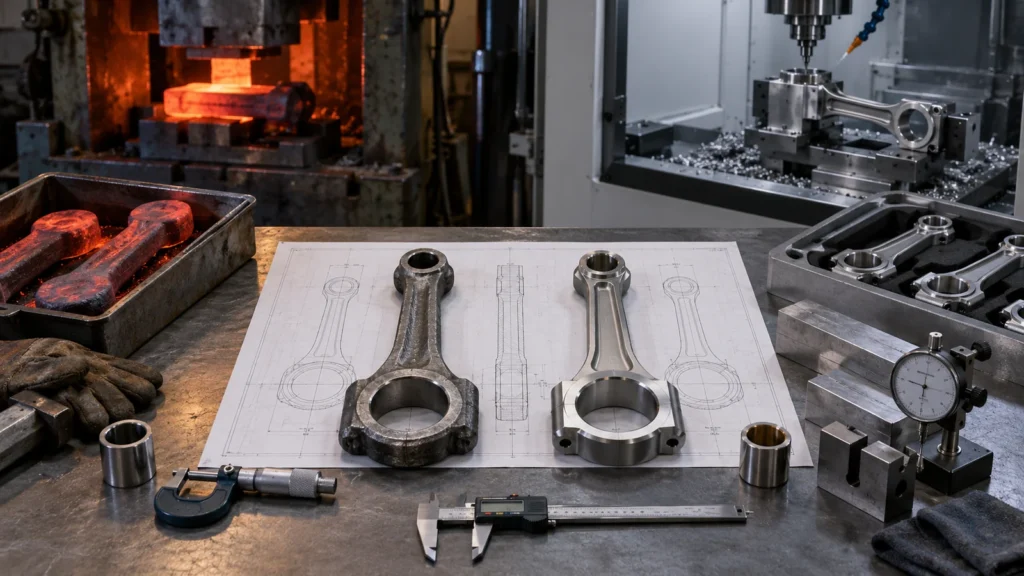
نظراً لأن المسبوكات بالشمع المفقود تُشطّب عادةً بالتصنيع الآلي، فإن المقارنة العملية غالباً ما تكون ليست بين الصب والتصنيع الآلي. بل بين التصنيع الآلي من الصلب مقابل صب قطعة خام مضبوطة وتصنيع الميزات الوظيفية فقط. تحدد جودة خطة التحول من الخام إلى التشطيب ما إذا كان المسار الهجين يوفر الجهد أم يخلق تبايناً جديداً.
اتبع المعدن عبر كلا المسارين
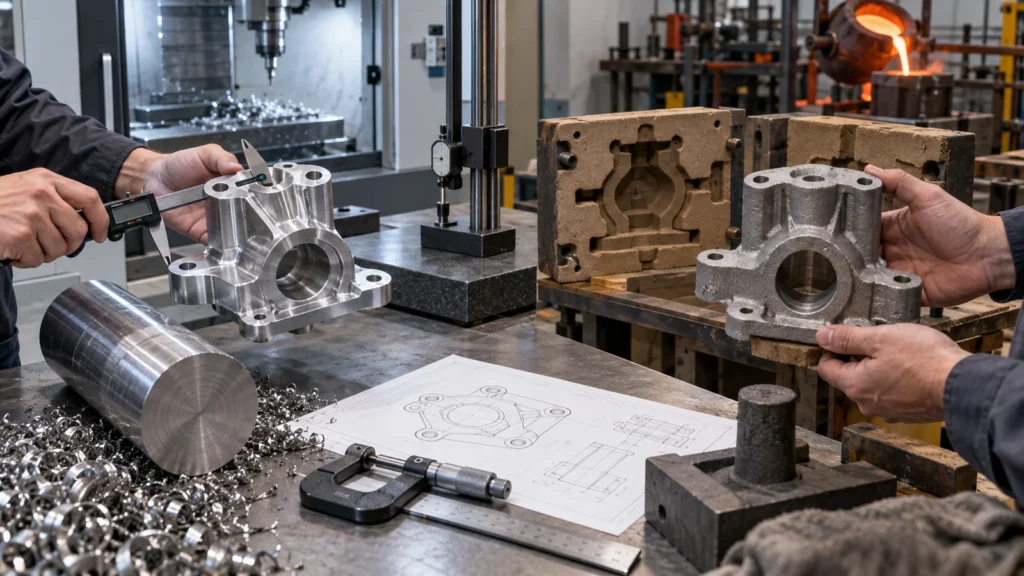 يبدأ التصنيع باستخدام الحاسب الآلي بقضيب أو صفيحة أو قضيب معدني أو أنبوب أو بثق أو طرق أو أي شكل آخر من المواد الخام، ويزيل المادة حتى تبقى القطعة النهائية. تزداد العقوبة الاقتصادية عندما يكون الغلاف الابتدائي أكبر بكثير من الشكل النهائي، خاصة مع السبائك المكلفة أو دورات القطع الطويلة. قد تحتفظ الرقائق بقيمة إعادة التدوير، لكن شراء تلك المادة ومناولتها وإزالتها لا تزال تستهلك موارد.
يبدأ الصب بالشمع المفقود بنموذج، ويبني قشرة سيراميكية، ويزيل النموذج، ويصب المعدن في التجويف، ويكسر القشرة، ويفصل المسبوكات، ويجري التشطيب والفحص. يخلق هندسة معقدة شبه صافية مع إزالة أقل للمواد الخام، لكنه يضيف قرارات تتعلق بالأدوات والنموذج والتغذية والقشرة والصهر والتصلب والتحكم في الصب.
تتبع القطعة المقترحة عبر كل عملية. إذا أزال الصب معظم التخشين مع ترك مجموعة قابلة للإدارة من التشطيبات الدقيقة، فقد يضيف قيمة. إذا كان الصب لا يزال يحتاج إلى تصنيع آلي مكثف، وتحديد مواقع صعب، وتعرض عالٍ للخردة، فقد يظل القضيب المعدني المسار الأبسط.
حيث تخلق الهندسة قيمة الصب
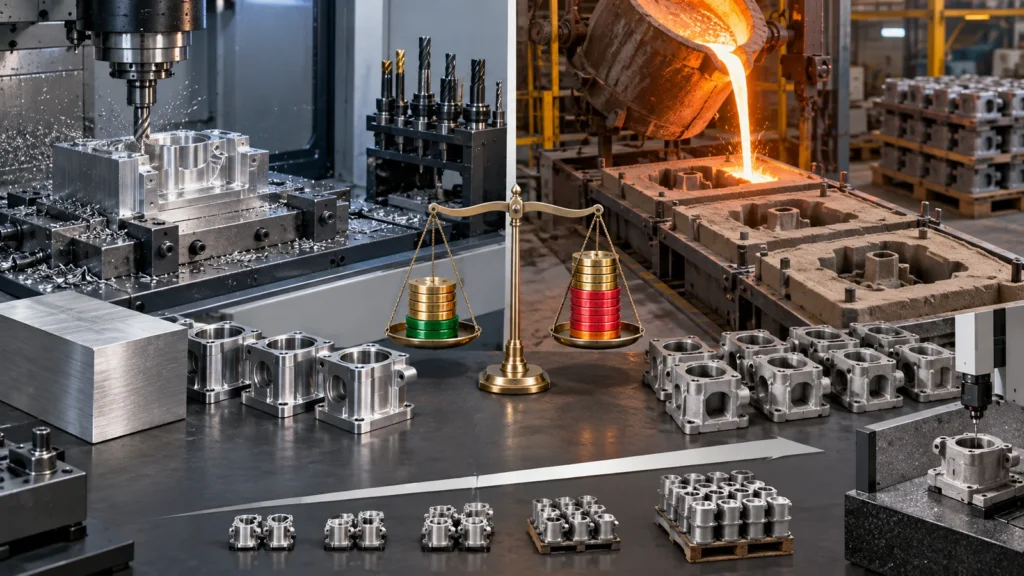 يعتبر الصب بالاستثمار جاذبًا للأشكال المنحنية، والمقاطع المتغيرة، والنتوءات المدمجة، والتفاصيل الخارجية، والأشكال التي تتطلب قطعًا متعدد المحاور مكثفًا أو تجميعًا من عدة قطع. يمكنه دمج المكونات وتقليل الوصلات. ومع ذلك، فإن كلمة “معقد” ليست كافية. يجب أن تكون الهندسة قابلة للصب، وقابلة للتغذية، وقابلة للفصل من نظام النموذج، وقابلة للتنظيف، وقابلة للفحص.
تؤثر المقاطع الرقيقة والسميكة على التبريد بشكل مختلف. يمكن أن تزيد التغيرات المفاجئة في الكتلة من خطر العيوب. قد تتطلب التجاويف الداخلية قلوبًا وتجلب تحديات في الإزالة أو الفحص. يجب على المورد مراجعة الحواف الدائرية، وانتقالات المقاطع، ونظام التغذية، والرافعات، والانكماش، والتشوه. قد يكون الشكل الذي يبدو فعالًا في CAD لا يزال صعبًا في الملء بشكل متسق.
التشغيل الآلي CNC له قيد معاكس: مدى وصول القاطع وتثبيت قطعة العمل. تضيف الجيوب العميقة، والأسطح المخفية، وأنصاف الأقطار الداخلية الصغيرة، واتجاهات الإعداد المتعددة وقتًا. يساعد مقارنة خرائط الميزات في تحديد ما إذا كانت التعقيد مكلفًا للقاطع، أو للصب، أو لكليهما.
أداء المواد يحتاج إلى مواصفة حقيقية
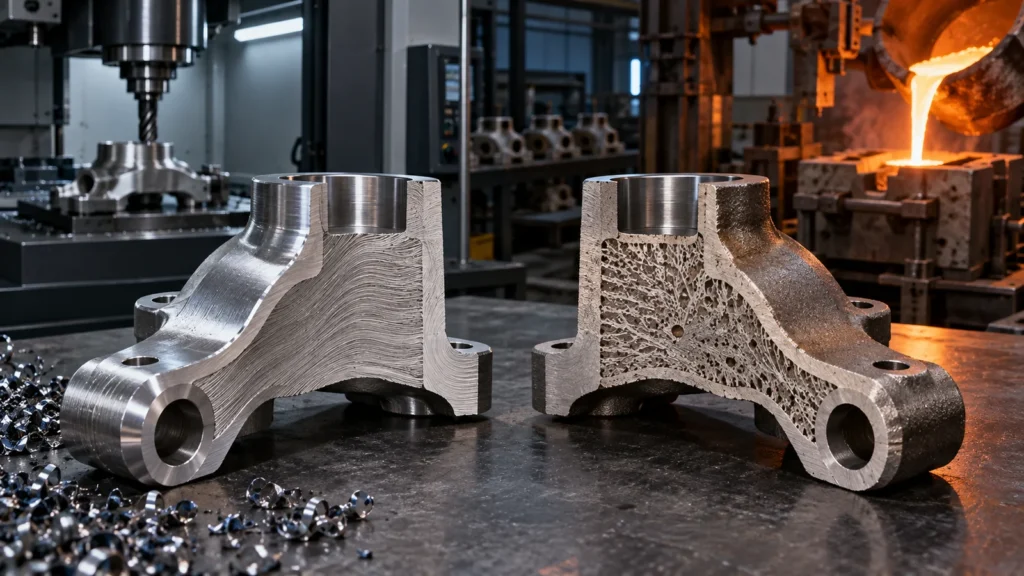
 اسم سبيكة مألوف لا يجعل حالات المطاوع والمصبوب متكافئة. يمكن أن يغير التركيب الصلب، والمعالجة الحرارية، والمسامية، والشوائب، وسمك المقطع، وطريقة أخذ العينات الأداء. إذا كان الجزء حرجًا من حيث التعب، أو حافظًا للضغط، أو محمّلًا بالصدمات، أو معرضًا لدرجات حرارة قاسية، أو متعلقًا بالسلامة، فيجب أن تحدد المواصفة درجة الصب المطبقة، ومتطلبات الخصائص، ومسار التحقق.
يمكن لنماذج البليت الأولية إثبات الهندسة والعديد من الواجهات الوظيفية مع المبالغة في تقدير اتساق أو خصائص الصب المستقبلي. يمكن لعينات الصب الكشف عن سلوك خاص بالعملية ولكنها قد تتطلب اختبارات مدمرة، أو فحصًا غير مدمر، أو عينات محددة بواسطة البرنامج. اجعل فجوات الأدلة هذه مرئية في خطة التحقق.
يجب أن يرتبط اختيار المواد بالاستراتيجية الأوسع اختيار مواد CNC ، ولكن يجب على مورد الصب تأكيد قابلية الصب والمواصفات المتاحة بدلًا من افتراض أن درجة المخزون تنتقل مباشرة.
السماح ومراجع التثبيت يجعلان المسار الهجين يعمل
 بدل التشغيل الآلي هو مخزون مقصود يضاف إلى الصب حتى يتمكن القطع النهائي من إزالة تباين السطح وإنشاء ميزات محكومة. القليل جدًا من البدل يخاطر بعدم اكتمال التنظيف. الكثير يضيف وقت الدورة، وتآكل الأداة، واحتمال القطع في عيوب تحت السطح. يجب أن يختلف البدل حسب الميزة، وقدرة الصب، والتشوه، ووصول التشغيل الآلي بدلًا من تطبيقه كإزاحة عالمية واحدة.
مراجع التثبيت مهمة بنفس القدر. يحتاج الصب الخام إلى مناطق تحديد موقع مستقرة لعملية التشغيل الآلي الأولى. يجب أن تكون هذه المناطق قابلة للتكرار بما يكفي لتوزيع المخزون المتبقي عبر الميزات الحرجة. بعد إنشاء الأسطح أو التجاويف الأولية، يمكن للعمليات اللاحقة الرجوع إلى مراجع التثبيت المشغلة آليًا. يمكن لخطة مراجع تثبيت سيئة أن تحول صبًا جيدًا إلى وظيفة تشغيل آلي عالية الخردة.
استخدم سجل التكلفة والمخاطر بدلاً من أسطورة التحويل
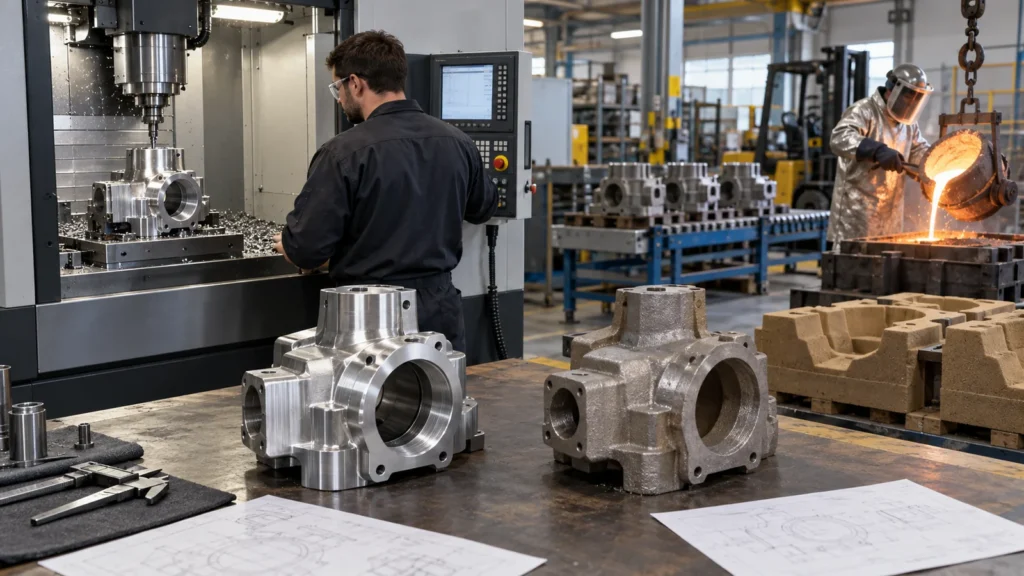 بالنسبة للتصنيع من قطعة صلبة، سجّل تكلفة المخزون، والكتلة من الشراء إلى الإنهاء، ووقت التخشين والإنهاء، وعمليات الإعداد، والأدوات، وتثبيت قطعة العمل، والفحص، والخردة، وسلوك إعادة الطلب. وبالنسبة للصب بالشمع المفقود، أضف أدوات النموذج، وعمليات الشمع والقشرة، والحد الأدنى لمسبك الصب، والتجربة والاعتماد، ومردود الصب، والقطع والإنهاء، والمعالجة الحرارية، والفحص، وبدل التشغيل، والتجهيزات، والخردة الثانوية.
ثم أضف مخاطر التغيير. غالبًا ما يكون تعديل برنامج CNC أسهل بينما يحمل نموذج الأداة وعملية الصب افتراضات أكثر التزامًا. أضف مخاطر الجدول الزمني، وتسليمات الموردين، والمخزون، وقيمة المواد الموفَّرة. يحوّل السجل عبارة “الصب أرخص عند الكميات الكبيرة” إلى قرار خاص بالبرنامج يمكن مراجعته مع تغيّر التوقعات.
لا تتجاهل اقتصاديات الجودة. إذا كانت العيوب الخفية غير مقبولة، فقد تهيمن الاختبارات وتحديد المصير. وإذا كانت كل الأسطح تقريبًا مشغّلة، فقد يحقق الصب وفورات أقل من المتوقع. وإذا تحولت السبيكة باهظة الثمن إلى رقائق، فقد تزداد أهمية مسار القرب من الشكل النهائي حتى عند الكميات المعتدلة.
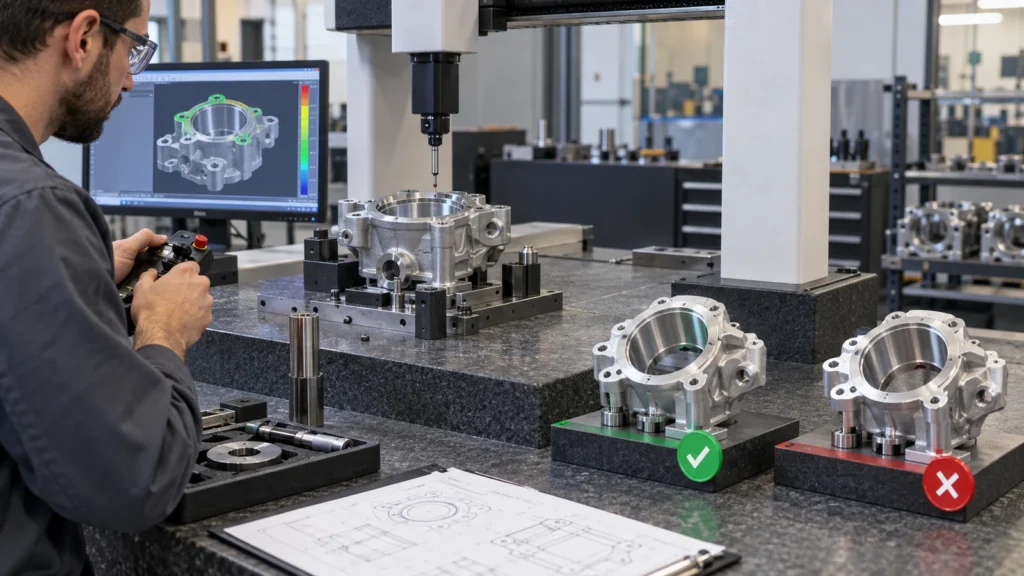
مردود الجزء النهائي هو المقياس المفيد. قد يجتاز الصب فحوصات الاستلام ويفشل بعد أن يكشف التشغيل عن مؤشر تحت السطح، أو بعد أن تحرّك المعالجة الحرارية ميزة حرجة، أو بعد أن يكشف اختبار الضغط عن مسار متصل. يجب أن يتضمن النموذج التجاري القيمة المضافة بالفعل عند ظهور تلك الإخفاقات.
تضيف تسليمات الموردين مخاطرة أخرى. عندما يكون المسبك، ومعالج الحرارة، وورشة التشغيل، والمنهي جهات منفصلة، حدّد معايير النقل، والتعريف، والحفظ، وملكية عدم المطابقة. وإلا فقد يتحول صب خام مقبول محليًا إلى جزء غير قابل للإنهاء دون مسار مصير متفق عليه.
يجب أن تحدد نماذج الجدول الزمني الخطوة المقيّدة. قد تتحكم سعة النموذج، أو بناء القشرة، أو جدول الصهر، أو المعالجة الحرارية، أو الفحص المتخصص، أو تشغيل الإنهاء في التسليم. لا تنتج عملية القرب من الشكل النهائي تلقائيًا مهلة أقصر، خاصة أثناء الاعتماد الأولي.
الانتقال دون إبطال الاختبارات السابقة
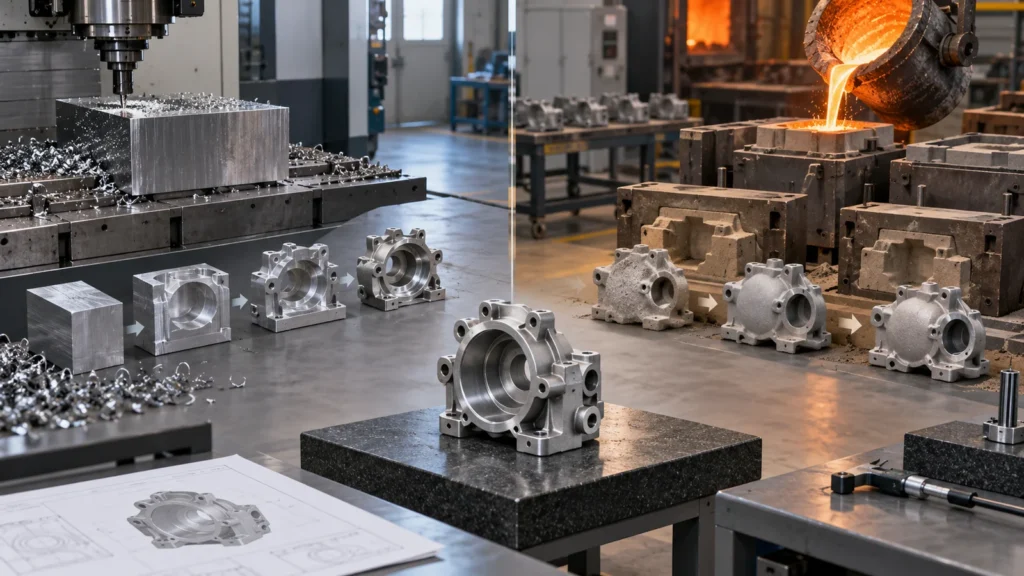 صنّف كل متطلب على أنه معتمد على الهندسة، أو معتمد على حالة المادة، أو معتمد على العملية. قد ينتقل توافق التجميع من نموذج أولي من قطعة صلبة. أما الإجهاد، وسلامة التسرب، وسلوك سطح الصب، أو الخصائص قرب انتقالات المقاطع فقد لا تنتقل. خطط لتجارب الصب حول الفجوات بدلاً من تكرار كل اختبار بشكل أعمى أو افتراض انتقال كل الأدلة.
تحكم في النماذج. احتفظ بتعريف كما هو مصبوب، وتعريف نهائي مشغّل، ورسم يحدد بوضوح كلا الحالتين. سجّل مصدر الصب، والمعالجة الحرارية، والمراجعة، ومسار التشغيل، وحالة الفحص. إذا استمرت أجزاء القطعة الصلبة كإمداد جسري، فامنع اختلاط الدفعات لتصبح غير قابلة للتمييز.
ينتمي الانتقال ضمن خطة النموذج الأولي والإنتاج, مع بوابات صريحة لتثبيت التصميم، وإطلاق الأدوات، واعتماد العينة، وإعادة الإنتاج.
ثلاث عائلات أجزاء، ثلاث إجابات
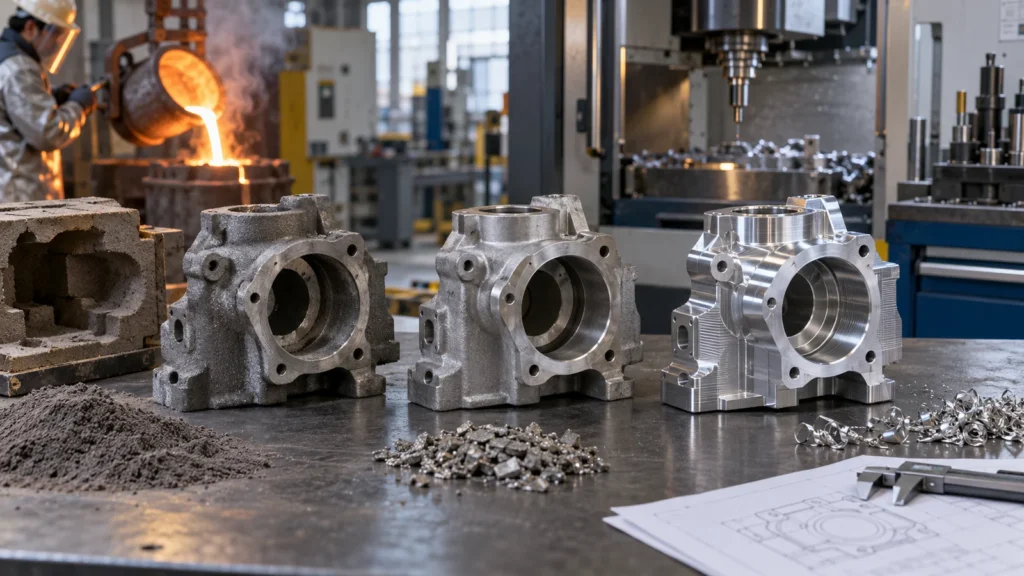
قد تفضّل التصنيع الآلي للجزء المضغوط ذي الأوجه الكثيرة القريبة التفاوتات والقليل من الفائض القابل للإزالة. تضيف الصبّ عملية تشكيل خام دون إلغاء ما يكفي من أعمال الدقة.
جسم معقّد على شكل رافعة أو دفّاعة
يمكن أن يدعم الشكل المنحني والنتوءات المدمجة والإزالة العالية للمواد الصبّ بالشمع المفقود، يليه التصنيع الآلي عند المحاور والتجاويف وأوجه التثبيت. تحتاج متطلبات سلامة المادة والتوازن إلى تحقق صريح.
مكوّن صمام أو تدفّق
قد يقلّل الجسم شبه الصافي من التصنيع الآلي، لكن حدّ الضغط والتنظيف الداخلي والممرات وأوجه الإحكام والفحص يمكن أن تتحكم في الجدوى. ليس أرخص صبّ خام بالضرورة أقلّ الصمامات النهائية خطرًا.
ابنِ حزمة التوريد حول الوظيفة النهائية
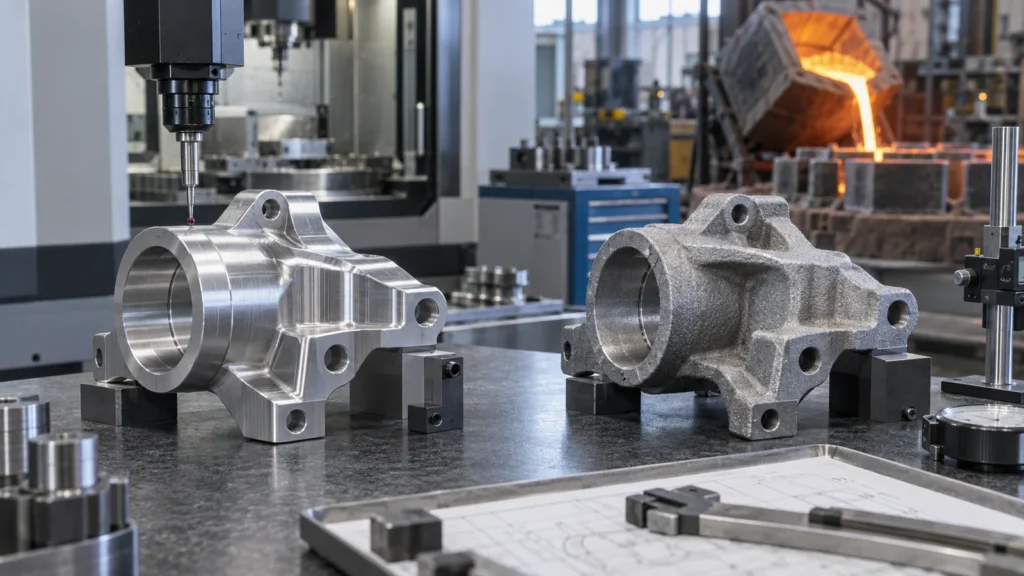 قدّم الكميات ونمط الإصدار والطلب مدى الحياة والنموذج والرسم النهائيين والهندسة المحمية ومناطق إعادة التصميم المقبولة ومواصفات المادة والمعالجة الحرارية والميزات الحرجة ومتطلبات السطح وأدلة الفحص والاختبار وتوقعات التغيير. اطلب نموذج الصبّ المقترح وخريطة السماحيات ومسار نقاط الاستناد وخطة التصنيع الآلي الثانوي والمسؤولية عن عدم المطابقة.
قارن المكوّن النهائي المقبول، لا عرض سعر صبّ مقابل عرض سعر جزء مصنّع آليًا بنطاقات مختلفة. هذا أيضًا السياق الصحيح لتقييم مزايا وعيوب التصنيع الآلي CNC دون اختزال القرار في قاعدة حجم عامة.
الأسئلة الشائعة الهندسية
يمكنه إنشاء هندسة يصعب تصنيعها آليًا، غالبًا بالقلوب أو أساليب النماذج المتخصصة، لكن يجب مراجعة الإطلاق وإزالة القلوب والتنظيف والفحص والاتساق للشكل المحدد.
هل يلغي الصبّ بالشمع المفقود تشطيب السطح؟
ليس تلقائيًا. قد يكون سطح الصبّ مقبولًا في بعض المناطق، بينما قد تحتاج المناطق التجميلية أو الإحكامية أو الانزلاقية أو الدقيقة إلى السفع أو التلميع أو التصنيع الآلي أو الطلاء أو معالجة أخرى.
هل يمكن فصل المسبك وورشة التصنيع الآلي؟
نعم، لكن التحكم في الواجهة يصبح حرجًا. حدّد قبول الصبّ الخام والسماحية وحالة نقاط الاستناد والتتبّع وحماية الشحن ومن يملك الخردة المكتشفة أثناء التصنيع الآلي.
متى يجب أن تبقى CNC هي عملية الإنتاج؟
عندما يكون حجم الإنتاج غير مؤكد، ويظل احتمال التعديلات قائماً، وتكون حالة الكتلة المعدنية مهمة، ويكون الشكل الهندسي ملائماً للتصنيع الآلي، أو تتطلب معظم الميزات التشغيل الآلي النهائي على أي حال، فقد يحافظ الاستمرار مع CNC على المرونة ويقلل إجمالي المخاطر.