
Поскольку отливки по выплавляемым моделям обычно подвергаются финишной механической обработке, практическое сравнение часто представляет собой не литьё против обработки. Это обработка из цельного материала против отливки контролируемой заготовки и обработки только функциональных элементов. Качество этого плана от заготовки до финиша определяет, экономит ли гибридный маршрут работу или создаёт новые отклонения.
Следуйте за металлом по обоим маршрутам
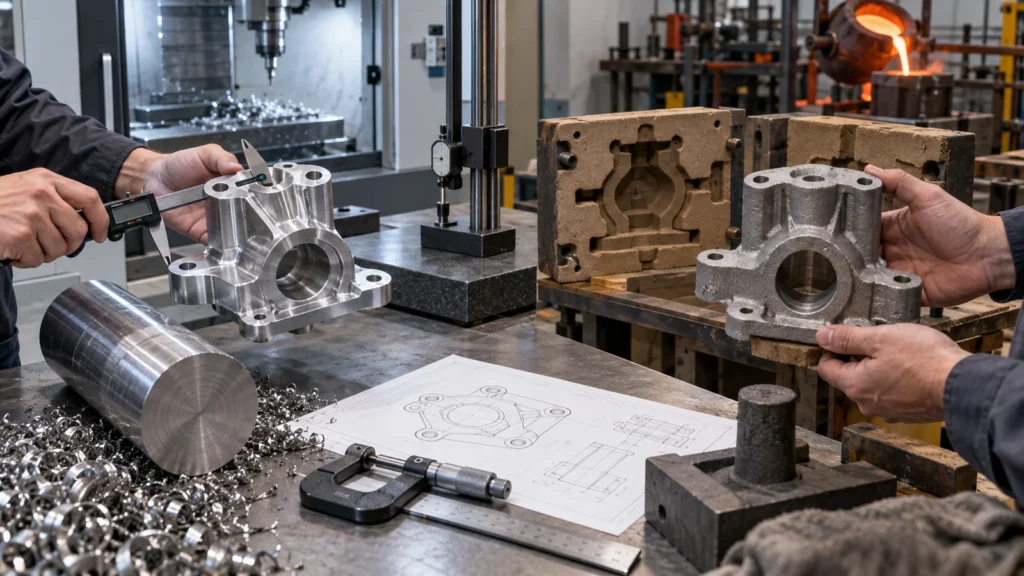 ЧПУ-обработка начинается с прутка, плиты, заготовки, трубы, экструзии, поковки или другой формы исходного материала и удаляет материал, пока не останется конечная деталь. Экономические потери растут, когда исходный габарит намного больше готовой формы, особенно при дорогостоящих сплавах или длительных циклах резания. Стружка может сохранять ценность при переработке, но закупка, обработка и удаление этого материала всё равно потребляют ресурсы.
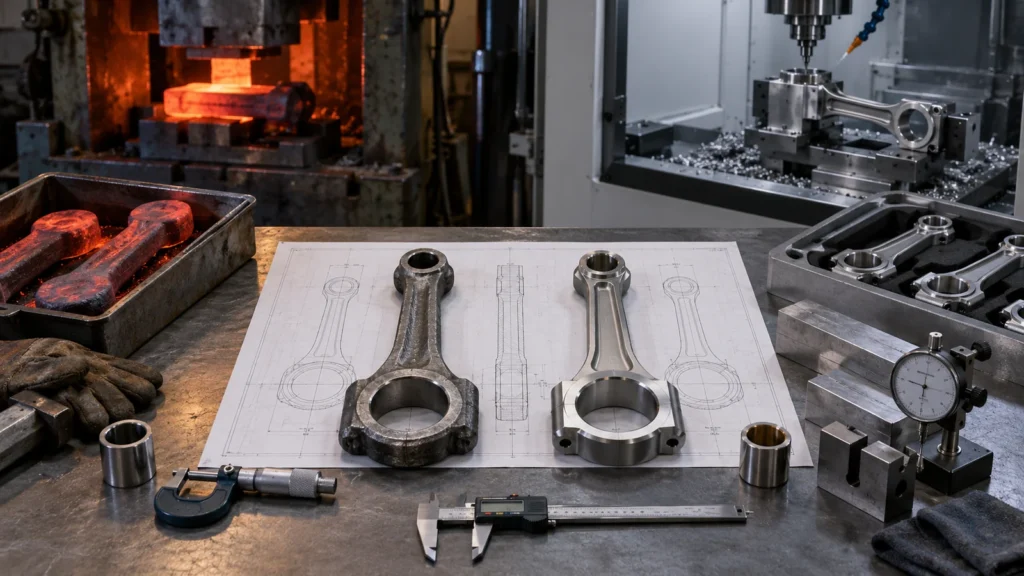
Литьё по выплавляемым моделям начинается с модели, создаёт керамическую оболочку, удаляет модель, заливает металл в полость, разрушает оболочку, отделяет отливки и выполняет финишную обработку и контроль. Оно создаёт сложную геометрию, близкую к конечной, с меньшим удалением материала, но добавляет решения по оснастке, модели, литниковой системе, оболочке, плавке, затвердеванию и управлению литьём.
Проследите предлагаемую деталь через каждую операцию. Если литьё устраняет большую часть черновой обработки, оставляя управляемый набор точных финишных операций, оно может добавить ценность. Если отливка всё ещё требует обширной механической обработки, сложного базирования и высокого риска брака, заготовка может оставаться более простым маршрутом.
Где геометрия создаёт ценность литья
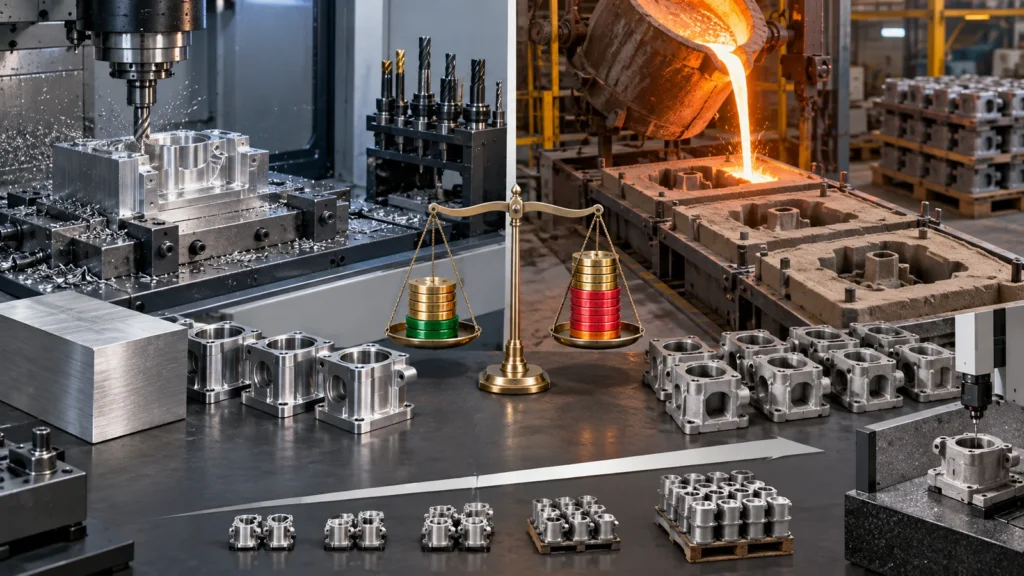 Литейное производство по выплавляемым моделям привлекательно для криволинейных форм, изменяющихся сечений, интегрированных проушин, внешних деталей и форм, которые потребовали бы обширной многоосевой резки или сборки из нескольких частей. Оно позволяет объединять компоненты и сокращать количество соединений. Однако “сложный” — это ещё не всё. Геометрия должна быть пригодной для литья, питания, извлечения из модельной системы, очистки и контроля.
Тонкие и толстые сечения влияют на охлаждение по-разному. Резкие изменения массы могут повысить риск дефектов. Внутренние полости могут требовать стержней и создавать проблемы с удалением или контролем. Поставщик должен проверить галтели, переходы сечений, литниковую систему, прибыли, усадку и деформацию. Форма, которая выглядит эффективной в CAD, всё ещё может быть трудно заполняемой стабильно.
Обработка на станках с ЧПУ имеет противоположное ограничение: доступность инструмента и закрепление заготовки. Глубокие карманы, скрытые поверхности, малые внутренние радиусы и несколько направлений установки увеличивают время. Сравнение карт элементов помогает определить, является ли сложность дорогостоящей для фрезы, для отливки или для обоих.
Потребности в характеристиках материала требуют реальной спецификации
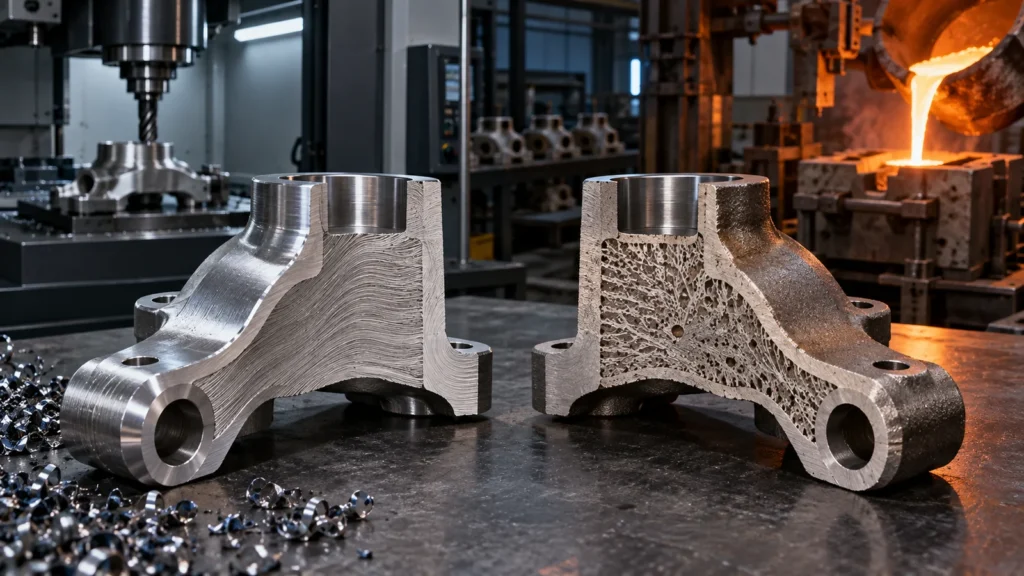
 Знакомое название сплава не делает деформированное и литое состояния эквивалентными. Структура затвердевания, термическая обработка, пористость, включения, толщина сечения и метод отбора проб могут изменять характеристики. Если деталь критична по усталости, удерживает давление, подвергается ударным нагрузкам, воздействию экстремальных температур или связана с безопасностью, спецификация должна определять применимую марку отливки, требования к свойствам и маршрут верификации.
Прототипы из прутка могут подтвердить геометрию и многие функциональные интерфейсы, но при этом всё ещё завышать однородность или свойства будущей отливки. Литые образцы могут выявить поведение, специфичное для процесса, но могут потребовать разрушающих испытаний, неразрушающего контроля или образцов, определённых программой. Сделайте эти пробелы в доказательствах видимыми в плане валидации.
Выбор материала должен быть связан с более широкой Выбор материала для ЧПУ стратегией, но поставщик литья должен подтвердить литейные свойства и доступные спецификации, а не предполагать, что складская марка переносится напрямую.
Припуск и базы делают гибридный маршрут работоспособным
 Припуск на обработку — это намеренно добавленный к отливке материал, чтобы финальная резка могла удалить вариации поверхности и создать контролируемые элементы. Слишком малый припуск рискует неполной очисткой. Слишком большой добавляет время цикла, износ инструмента и вероятность прорезания подповерхностных дефектов. Припуск должен варьироваться в зависимости от элемента, возможностей литья, деформации и доступа для обработки, а не применяться как единое глобальное смещение.
Базы столь же важны. Черновая отливка нужда для стабильных установочных зон для первой операции обработки. Эти зоны должны быть достаточно повторяемыми, чтобы распределить оставшийся припуск по критическим элементам. После создания первичных поверхностей или отверстий последующие операции могут ссылаться на обработанные базы. Плохой план баз может превратить хорошую отливку в высокобраковую операцию обработки.
Используйте реестр затрат и рисков вместо мифа о переходе
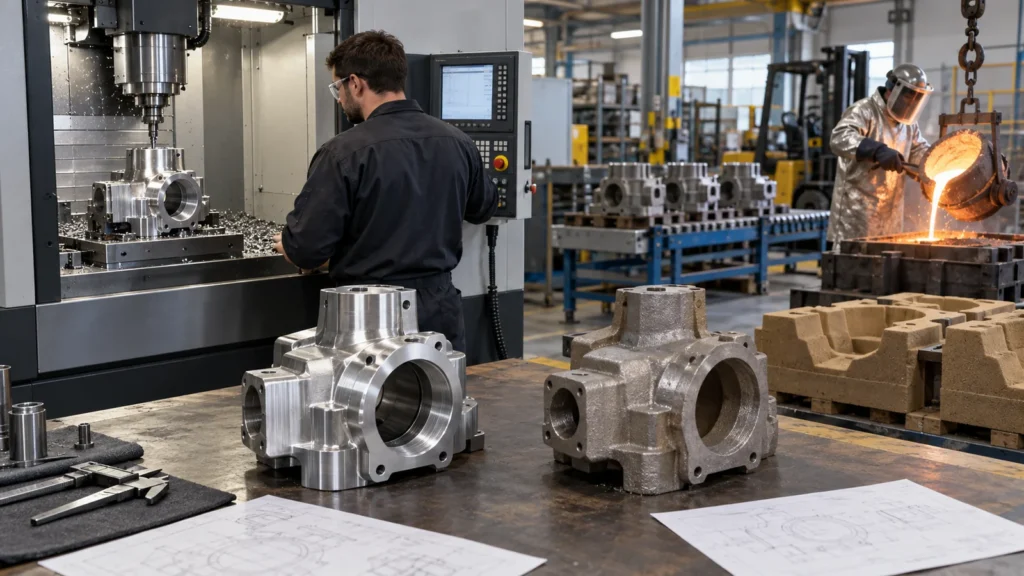 Для обработки из цельного материала фиксируйте стоимость заготовки, массу от покупки до готовой детали, время черновой и чистовой обработки, наладки, инструмент, технологическую оснастку, контроль, брак и поведение при повторных заказах. Для литья по выплавляемым моделям добавьте оснастку для моделей, операции с воском и оболочкой, минимальные объемы заказа литейного производства, пробные отливки и утверждение, выход годного литья, отрезку и зачистку, термообработку, контроль, припуск на механическую обработку, приспособления и вторичный брак.
Затем добавьте риск изменений. Программу ЧПУ часто проще пересмотреть, тогда как оснастка для моделей и литейный процесс несут больше зафиксированных допущений. Добавьте риск сроков, передачи между поставщиками, запасы и ценность сэкономленного материала. Реестр превращает утверждение “литье дешевле при больших объемах” в решение для конкретной программы, которое можно пересматривать по мере изменения прогнозов.
Не игнорируйте экономику качества. Если скрытые дефекты недопустимы, доминировать могут испытания и принятие решений по несоответствиям. Если механически обрабатывается почти каждая поверхность, отливка может дать меньше экономии, чем ожидалось. Если дорогой сплав превращается в стружку, маршрут с приближением к конечной форме может приобрести важность даже при умеренных объемах.
Полезным показателем является выход годных готовых деталей. Отливка может пройти входной контроль и выйти из строя после того, как механическая обработка выявит подповерхностную индикацию, после того как термообработка сместит критический элемент, или после того как испытание давлением выявит сквозной путь. Коммерческая модель должна учитывать уже добавленную стоимость при появлении таких отказов.
Передачи между поставщиками добавляют еще один риск. Когда литейное производство, термист, механический цех и отделочный участок разделены, определите критерии передачи, идентификацию, консервацию и ответственность за несоответствия. Иначе локально приемлемая черная отливка может стать неотделываемой деталью без согласованного маршрута принятия решений.
Модели сроков должны выявлять ограничивающий этап. Пропускная способность по моделям, изготовление оболочек, график плавки, термообработка, специализированный контроль или чистовая механическая обработка могут определять поставку. Процесс с приближением к конечной форме не обязательно дает более короткий срок, особенно на этапе первоначального утверждения.
Переход без аннулирования предыдущих испытаний
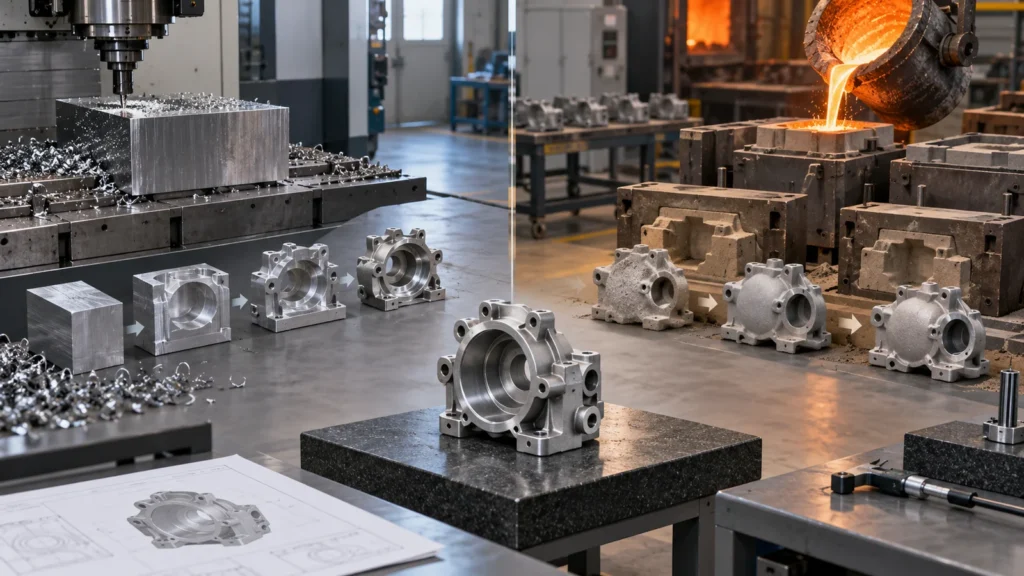 Классифицируйте каждое требование как зависящее от геометрии, от состояния материала или от процесса. Посадочное сопряжение в сборке может переноситься с прототипа из цельного материала. Усталость, герметичность, поведение литой поверхности или свойства вблизи переходов сечений могут не переноситься. Планируйте пробные отливки вокруг пробелов, а не повторяйте слепо каждое испытание и не предполагайте, что все доказательства переносятся.
Управляйте моделями. Ведите определение в состоянии после литья, определение после чистовой механической обработки и чертеж, который четко идентифицирует оба состояния. Фиксируйте источник отливки, термообработку, ревизию, маршрут механической обработки и статус контроля. Если детали из цельного материала продолжают поставляться как промежуточное решение, не допускайте, чтобы смешанные партии становились неразличимыми.
Переход является частью более широкого плана прототипа и производства, с явными контрольными точками для фиксации конструкции, выпуска оснастки, утверждения образцов и повторного производства.
Три семейства деталей, три ответа
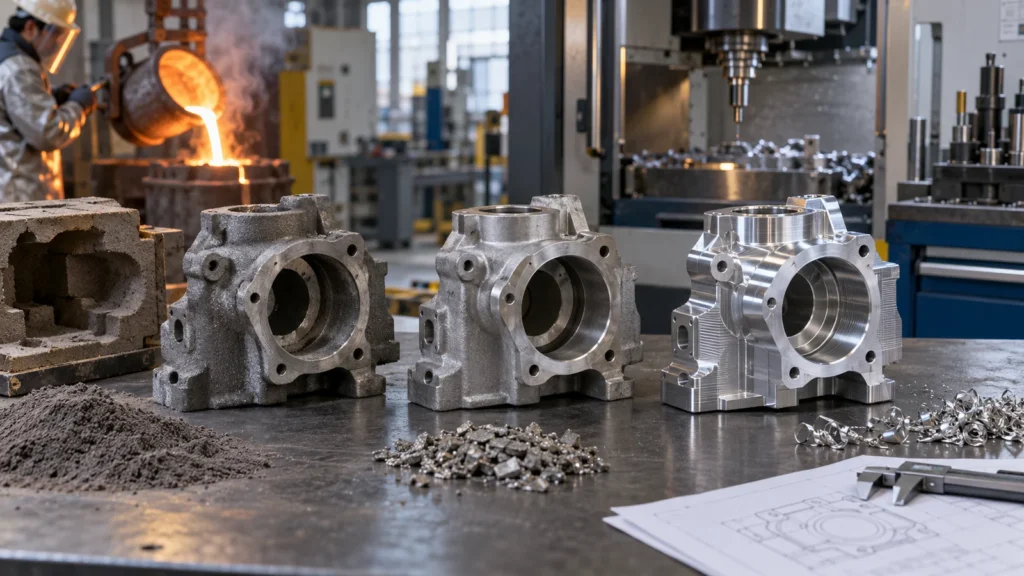
Компактная деталь с множеством поверхностей с узкими допусками и малым удаляемым излишком может благоприятствовать механической обработке. Литье добавляет процесс чернового формообразования, не устраняя достаточный объем прецизионной работы.
Сложный рычаг или корпус рычажного типа
Изогнутая форма, интегрированные бобышки и высокий объём съёма материала могут обосновать литьё по выплавляемым моделям с последующей механической обработкой в зонах шарниров, отверстий и установочных поверхностей. Требования к целостности материала и балансировке нуждаются в явной проверке.
Клапан или элемент потока
Корпус, близкий к конечной форме, может сократить механическую обработку, но граница давления, внутренняя очистка, каналы, уплотнительные поверхности и контроль могут определять осуществимость. Самая дешёвая черновая отливка не обязательно означает клапан с наименьшим риском.
Формируйте пакет закупки вокруг конечной функции
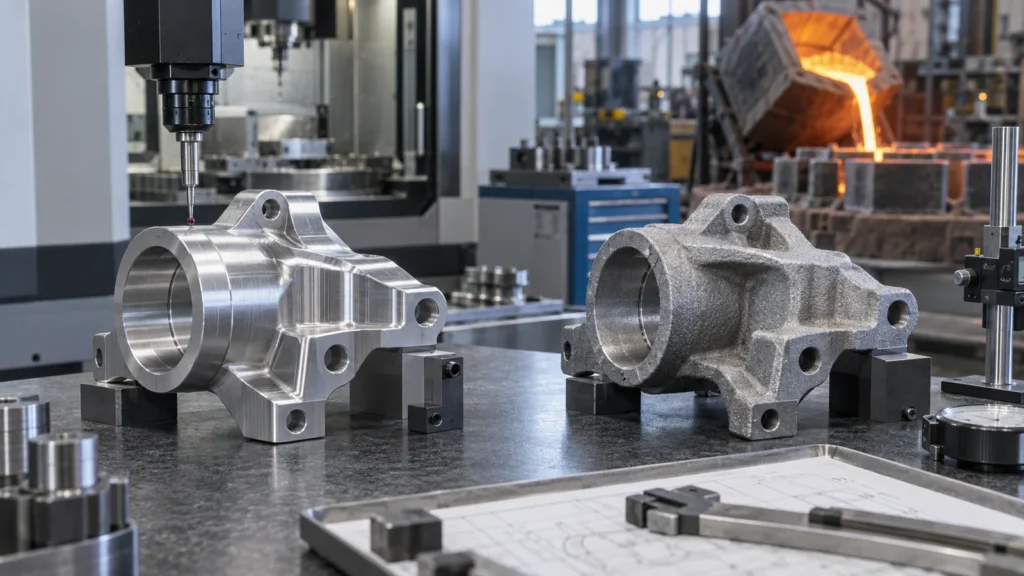 Укажите количества и график выпуска, потребность за срок службы, финальную модель и чертёж, защищённую геометрию, допустимые зоны перепроектирования, спецификацию материала и термообработки, критические элементы, требования к поверхности, доказательства контроля и испытаний, а также перспективы изменений. Запросите предлагаемую модель в литом состоянии, карту припусков, схему базирования, план вторичной механической обработки и распределение ответственности за несоответствия.
Сравнивайте готовый принятый компонент, а не котировку на отливку с котировкой на механически обработанную деталь с разными объёмами работ. Это также правильный контекст для оценки преимущества и недостатки обработки на станках с ЧПУ без сведения решения к общему правилу по объёму.
Инженерные вопросы и ответы
Оно может создавать геометрию, сложную для механической обработки, часто с использованием стержней или специальных подходов к моделям, но извлечение, удаление стержней, очистка, контроль и стабильность должны быть проверены для конкретной формы.
Устраняет ли литьё по выплавляемым моделям финишную обработку поверхности?
Не автоматически. Литая поверхность может быть приемлемой в некоторых зонах, тогда как декоративные, уплотнительные, скользящие или прецизионные участки могут требовать дробеструйной обработки, полировки, механической обработки, покрытия или иной обработки.
Могут ли литейный завод и механический цех быть раздельными?
Да, но управление интерфейсом становится критическим. Определите приёмку черновой отливки, припуск, состояние баз, прослеживаемость, защиту при транспортировке и то, кто несёт ответственность за брак, обнаруженный при механической обработке.
Когда CNC должен оставаться производственным процессом?
Когда объём неопределён, вероятны доработки, важно состояние заготовки, геометрия удобна для механической обработки или большинство элементов всё равно требуют финальной механической обработки, сохранение CNC может обеспечить гибкость и снизить общий риск.