
Debido a que las piezas de fundición a la cera perdida comúnmente se mecanizan para acabado, la comparación práctica a menudo no es fundición versus mecanizado. Es mecanizado desde macizo versus fundir una pieza en bruto controlada y mecanizar solo las características funcionales. La calidad de ese plan de bruto a acabado determina si la ruta híbrida ahorra trabajo o crea nueva variación.
Sigue el metal a través de ambas rutas
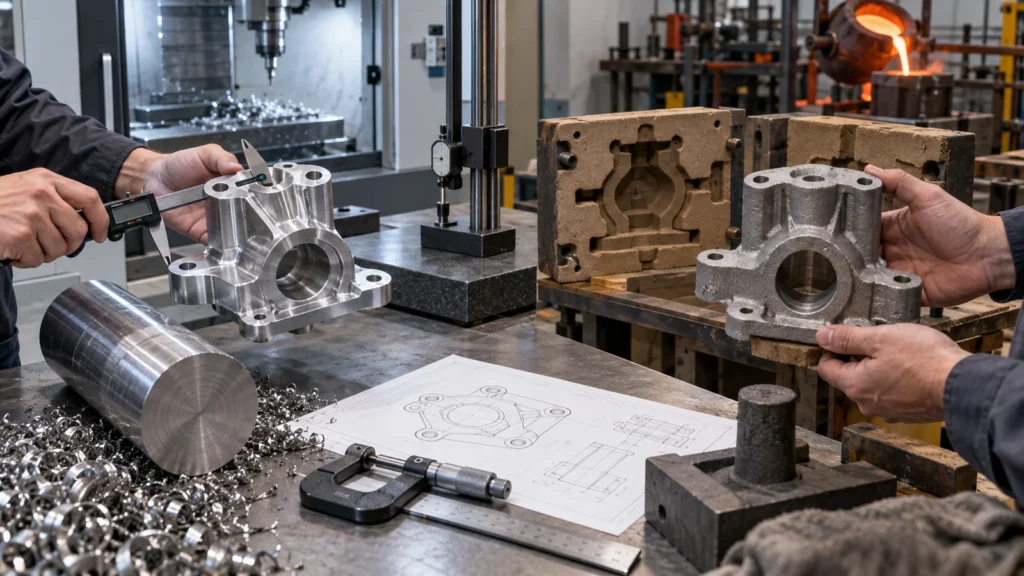 El mecanizado CNC comienza con barra, placa, tocho, tubo, extrusión, forja u otra forma de material en bruto y elimina material hasta que queda la pieza final. La penalización económica crece cuando la envolvente inicial es mucho más grande que la forma acabada, especialmente con aleaciones costosas o ciclos de corte largos. Las virutas pueden conservar valor de reciclaje, pero comprar, manipular y eliminar ese material aún consume recursos.
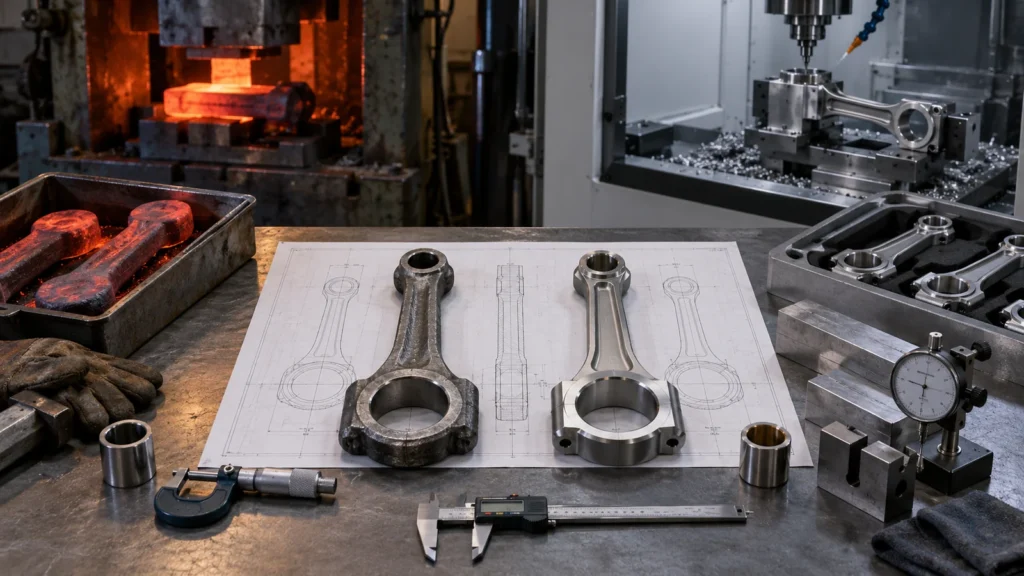
La fundición a la cera perdida comienza con un modelo, construye una cáscara cerámica, elimina el modelo, vierte metal en la cavidad, rompe la cáscara, separa las piezas fundidas y realiza el acabado y la inspección. Crea geometría compleja casi neta con menos remoción de material, pero agrega decisiones de utillaje, modelo, alimentación, cáscara, fusión, solidificación y control de fundición.
Traza la pieza propuesta a través de cada operación. Si la fundición elimina la mayor parte del desbaste dejando un conjunto manejable de acabados de precisión, puede agregar valor. Si la pieza fundida aún necesita mecanizado extenso, localización difícil y alta exposición a rechazos, el tocho puede seguir siendo la ruta más simple.
Donde la geometría crea valor en la fundición
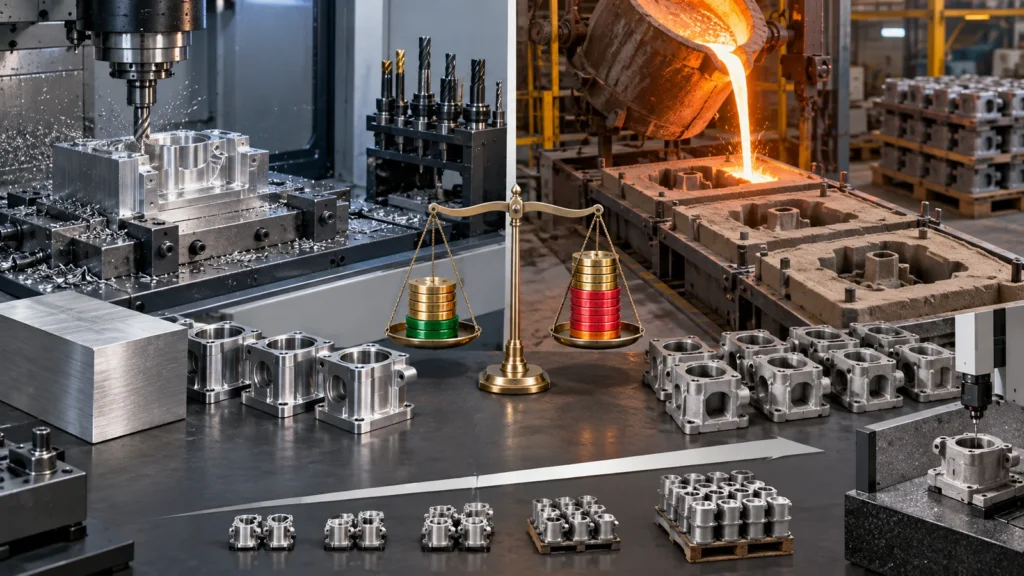 La fundición a la cera perdida es atractiva para formas curvas, secciones variables, orejetas integradas, detalles externos y formas que requerirían un extenso mecanizado multieje o ensamblaje a partir de varias piezas. Puede consolidar componentes y reducir uniones. Sin embargo, “complejo” no es suficiente. La geometría debe ser fundible, alimentable, desmoldeable del sistema de modelos, limpiable e inspeccionable.
Las secciones delgadas y gruesas influyen de manera diferente en el enfriamiento. Los cambios bruscos de masa pueden aumentar el riesgo de defectos. Las cavidades internas pueden requerir machos y traer desafíos de extracción o inspección. El proveedor debe revisar los radios de acuerdo, las transiciones de sección, el sistema de alimentación, las mazarotas, la contracción y la distorsión. Una forma que parece eficiente en CAD aún puede ser difícil de llenar de manera consistente.
El mecanizado CNC tiene la restricción opuesta: el alcance de la herramienta y la sujeción de la pieza. Las cavidades profundas, las superficies ocultas, los radios internos pequeños y las múltiples direcciones de montaje añaden tiempo. Comparar mapas de características ayuda a identificar si la complejidad es costosa para la herramienta de corte, para la fundición o para ambas.
El rendimiento del material necesita una especificación real
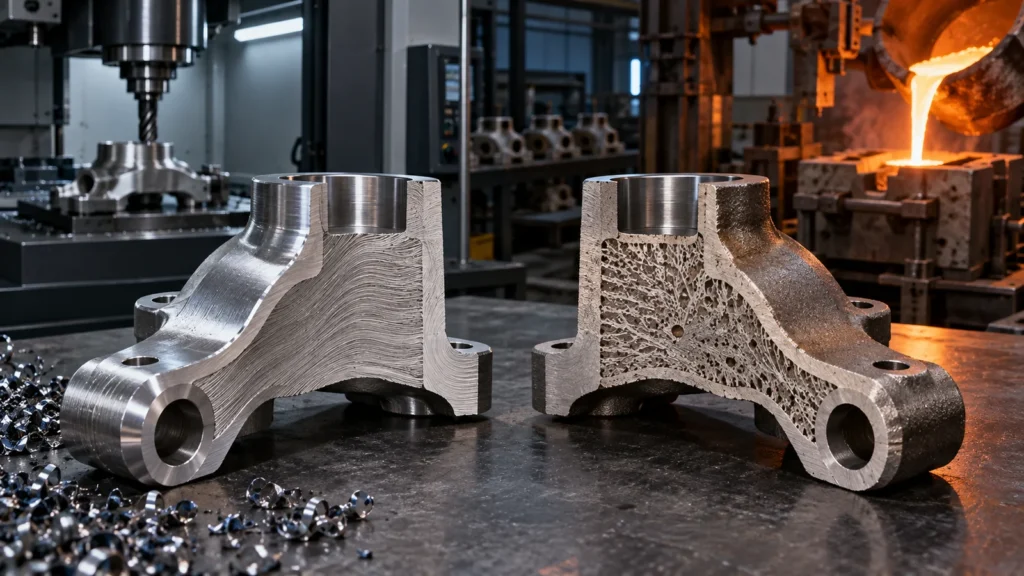
 Un nombre de aleación conocido no hace que las condiciones de forjado y de fundición sean equivalentes. La estructura de solidificación, el tratamiento térmico, la porosidad, las inclusiones, el espesor de sección y el método de muestreo pueden cambiar el rendimiento. Si la pieza es crítica para la fatiga, retenedora de presión, sometida a impactos, expuesta a temperaturas severas o relacionada con la seguridad, la especificación debe definir el grado de fundición aplicable, los requisitos de propiedades y la ruta de verificación.
Los prototipos de barra pueden probar la geometría y muchas interfaces funcionales, pero aún así pueden exagerar la consistencia o las propiedades de la futura fundición. Las muestras fundidas pueden revelar el comportamiento específico del proceso, pero pueden requerir ensayos destructivos, examen no destructivo o probetas definidas por el programa. Haga visibles estas brechas de evidencia en el plan de validación.
La elección del material debe conectarse con la estrategia más amplia Selección de material para CNC de selección de material, pero el proveedor de fundición debe confirmar la fundibilidad y las especificaciones disponibles en lugar de asumir que un grado comercial se transfiere directamente.
El sobreespesor y los datums hacen funcionar la ruta híbrida
 El sobreespesor de mecanizado es material intencional añadido a una fundición para que el corte final pueda eliminar la variación superficial y establecer características controladas. Un sobreespesor demasiado pequeño corre el riesgo de una limpieza incompleta. Un sobreespesor demasiado grande añade tiempo de ciclo, desgaste de herramienta y la posibilidad de cortar hacia defectos subsuperficiales. El sobreespesor debe variar según la característica, la capacidad de fundición, la distorsión y el acceso de mecanizado, en lugar de aplicarse como un desplazamiento global único.
Los datums son igualmente importantes. La fundición en bruto necesita áreas de localización estables para la primera operación de mecanizado. Esas áreas deben ser lo suficientemente repetibles para distribuir el material restante entre las características críticas. Después de crear las caras o los agujeros iniciales, las operaciones posteriores pueden referenciar los datums mecanizados. Un plan de datums deficiente puede convertir una buena fundición en un trabajo de mecanizado con alto índice de rechazo.
Utilice un registro de costos y riesgos en lugar del mito de la conversión
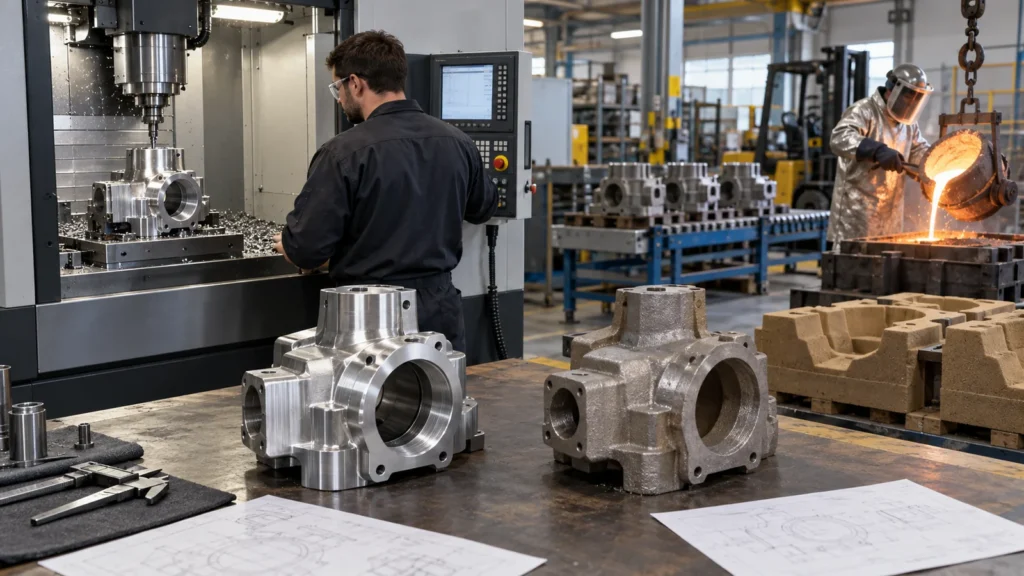 Para el mecanizado desde macizo, registre el costo del material, la masa de compra a acabado, el tiempo de desbaste y acabado, los montajes, las herramientas, la sujeción, la inspección, la chatarra y el comportamiento en pedidos repetidos. Para la fundición a la cera perdida, añada el utillaje de modelo, las operaciones de cera y cáscara, los mínimos de fundición, la prueba y aprobación, el rendimiento de fundición, el corte y acabado, el tratamiento térmico, el examen, el sobrematerial de mecanizado, los dispositivos de sujeción y la chatarra secundaria.
Luego añada el riesgo de cambio. Un programa CNC suele ser más fácil de revisar, mientras que un modelo y un proceso de fundición conllevan supuestos más comprometidos. Añada el riesgo de cronograma, los traspasos entre proveedores, el inventario y el valor del material ahorrado. El registro convierte “la fundición es más barata en volumen” en una decisión específica del programa que puede revisarse a medida que cambian los pronósticos.
No ignore la economía de la calidad. Si los defectos ocultos son inaceptables, los ensayos y la disposición pueden dominar. Si casi todas las superficies se mecanizan, la fundición puede ofrecer menos ahorro del esperado. Si una aleación costosa se convierte en virutas, la ruta de forma casi neta puede ganar importancia incluso en cantidades moderadas.
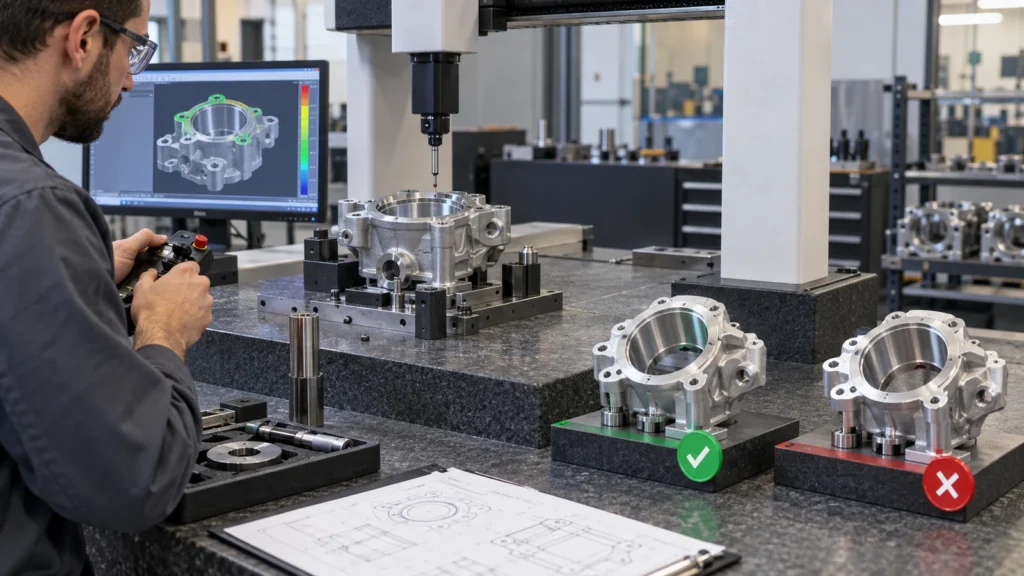
El rendimiento de piezas acabadas es la medida útil. Una fundición puede pasar las verificaciones de recepción y fallar después de que el mecanizado exponga una indicación subsuperficial, después de que el tratamiento térmico desplace una característica crítica o después de que una prueba de presión revele una trayectoria conectada. El modelo comercial debe incluir el valor ya añadido cuando aparecen esas fallas.
Los traspasos entre proveedores añaden otro riesgo. Cuando la fundición, el encargado del tratamiento térmico, el taller de mecanizado y el acabador son entidades separadas, defina los criterios de transferencia, la identificación, la preservación y la responsabilidad sobre las no conformidades. De lo contrario, una pieza fundida en bruto aceptable localmente puede convertirse en una pieza no terminable sin una ruta de disposición acordada.
Los modelos de cronograma deben identificar el paso restringido. La capacidad de modelos, la fabricación de cáscaras, el programa de fusión, el tratamiento térmico, el examen especializado o el mecanizado de acabado pueden regir la entrega. Un proceso de forma casi neta no produce automáticamente un plazo de entrega más corto, en particular durante la aprobación inicial.
Transición sin invalidar ensayos anteriores
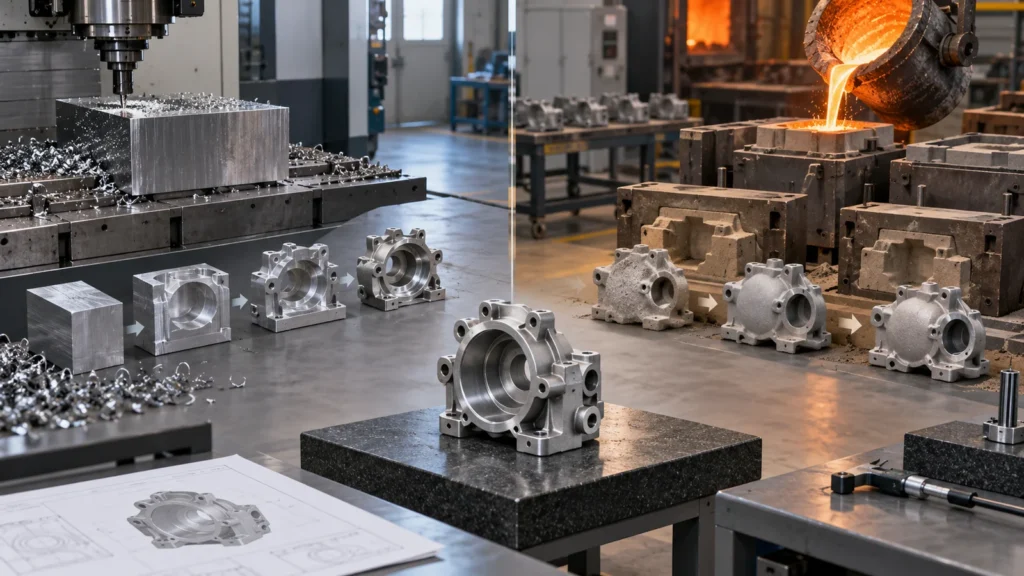 Clasifique cada requisito como dependiente de la geometría, dependiente de la condición del material o dependiente del proceso. El ajuste de ensamblaje puede transferirse desde un prototipo de barra maciza. La fatiga, la integridad contra fugas, el comportamiento de la superficie de fundición o las propiedades cerca de las transiciones de sección pueden no transferirse. Planifique los ensayos de fundición en torno a las brechas en lugar de repetir ciegamente cada prueba o suponer que toda la evidencia se transfiere.
Controle los modelos. Mantenga una definición en estado de fundición, una definición de mecanizado acabado y un plano que identifique claramente ambos estados. Registre la fuente de la fundición, el tratamiento térmico, la revisión, la ruta de mecanizado y el estado de inspección. Si las piezas de barra maciza continúan como suministro puente, evite que los lotes mezclados se vuelvan indistinguibles.
La transición pertenece a un plan de prototipo y producción, más amplio, con puertas explícitas para la congelación del diseño, la liberación del utillaje, la aprobación de muestras y la producción repetida.
Tres familias de piezas, tres respuestas
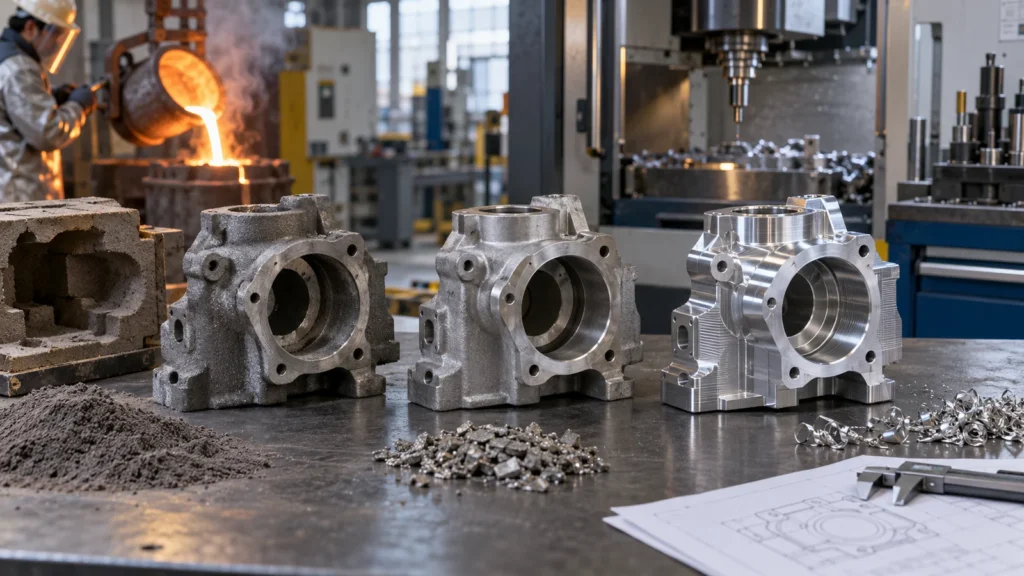
Una pieza compacta con muchas caras de tolerancia estrecha y poco exceso removible puede favorecer el mecanizado. La fundición añade un proceso de forma aproximada sin eliminar suficiente trabajo de precisión.
Cuerpo complejo tipo palanca o impulsor
La forma curva, los jefes integrados y la alta remoción de material pueden respaldar la fundición a la cera perdida, seguida de mecanizado en pivotes, barrenos y caras de montaje. Los requisitos de integridad del material y equilibrio necesitan validación explícita.
Componente de válvula o de flujo
Un cuerpo de forma casi neta puede reducir el mecanizado, pero el límite de presión, la limpieza interna, los pasajes, las caras de sellado y la examinación pueden controlar la viabilidad. La fundición en bruto más barata no es necesariamente la válvula terminada de menor riesgo.
Construya el paquete de abastecimiento en torno a la función terminada
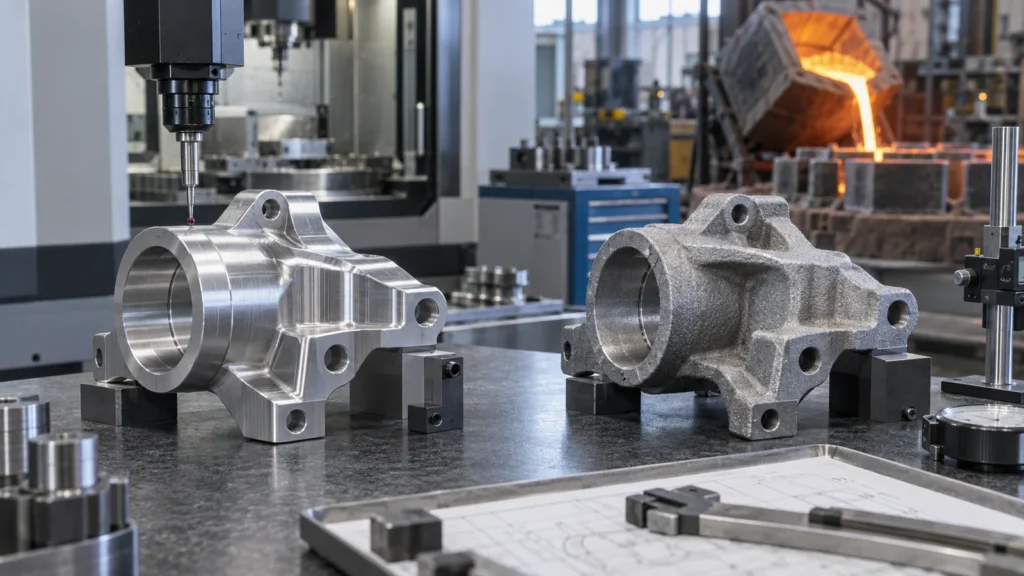 Proporcione cantidades y patrón de liberación, demanda de por vida, modelo final y plano, geometría protegida, zonas de rediseño aceptables, especificación de material y tratamiento térmico, características críticas, requisitos de superficie, evidencia de inspección y prueba, y perspectiva de cambios. Solicite el modelo propuesto tal como se funde, el mapa de sobreespesores, la ruta de datums, el plan de mecanizado secundario y la responsabilidad por no conformidades.
Compare el componente terminado aceptado, no una cotización de fundición contra una cotización de pieza mecanizada con alcances diferentes. Este es también el contexto adecuado para evaluar las ventajas y desventajas del mecanizado CNC sin reducir la decisión a una regla genérica de volumen.
Preguntas frecuentes de ingeniería
Puede crear geometría difícil de mecanizar, a menudo con machos o enfoques especializados de modelo, pero la liberación, la extracción de machos, la limpieza, la inspección y la consistencia deben revisarse para la forma específica.
¿Elimina la fundición a la cera perdida el acabado superficial?
No automáticamente. La superficie fundida puede ser aceptable en algunas zonas, mientras que las áreas cosméticas, de sellado, deslizantes o de precisión pueden necesitar granallado, pulido, mecanizado, recubrimiento u otro tratamiento.
¿Pueden estar separados la fundición y el taller de mecanizado?
Sí, pero el control de la interfaz se vuelve crítico. Defina la aceptación de la pieza en bruto de fundición, el sobreespesor, la condición de referencia, la trazabilidad, la protección para el envío y quién es responsable de la chatarra descubierta durante el mecanizado.
¿Cuándo debe el CNC seguir siendo el proceso de producción?
Cuando el volumen es incierto, es probable que sigan habiendo revisiones, la condición del material en bruto es importante, la geometría es favorable al mecanizado o la mayoría de las características requieren mecanizado final de todos modos, mantenerse con CNC puede preservar la flexibilidad y reducir el riesgo total.