
Poiché i getti a cera persa sono comunemente sottoposti a lavorazione di finitura, il confronto pratico spesso non è fusione contro lavorazione. È lavorazione dal pieno contro fusione di un grezzo controllato e lavorazione delle sole caratteristiche funzionali. La qualità di quel piano grezzo-finito determina se la via ibrida risparmia lavoro o crea nuova variabilità.
Segui il metallo attraverso entrambe le vie
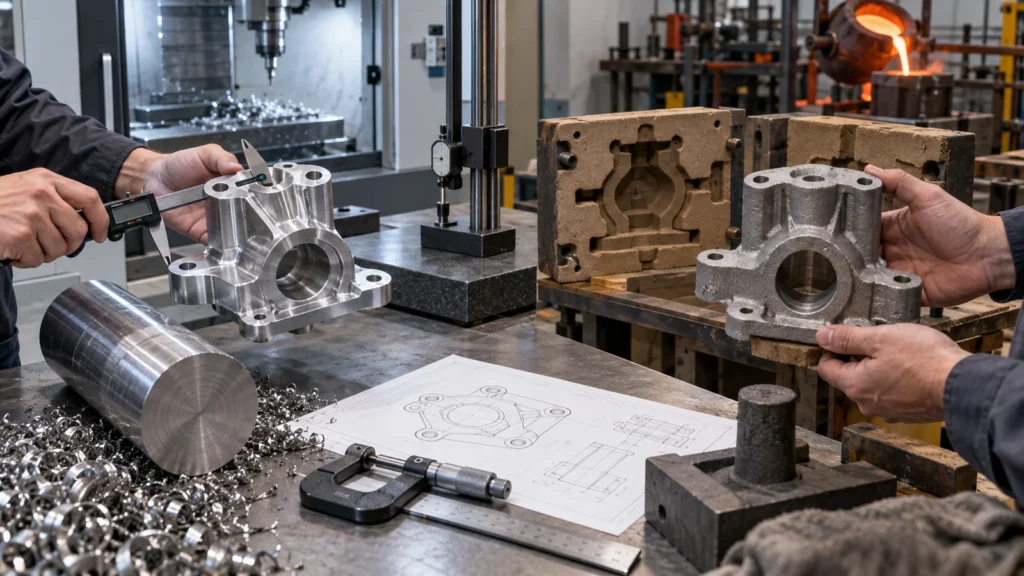 La lavorazione CNC inizia con barra, piastra, billet, tubo, estruso, forgiatura o un'altra forma di stock e rimuove materiale fino a che rimane il pezzo finale. La penalità economica cresce quando l'inviluppo di partenza è molto più grande della forma finita, specialmente con leghe costose o lunghi cicli di taglio. I trucioli possono conservare valore di riciclo, ma acquistare, movimentare e rimuovere quel materiale consuma comunque risorse.
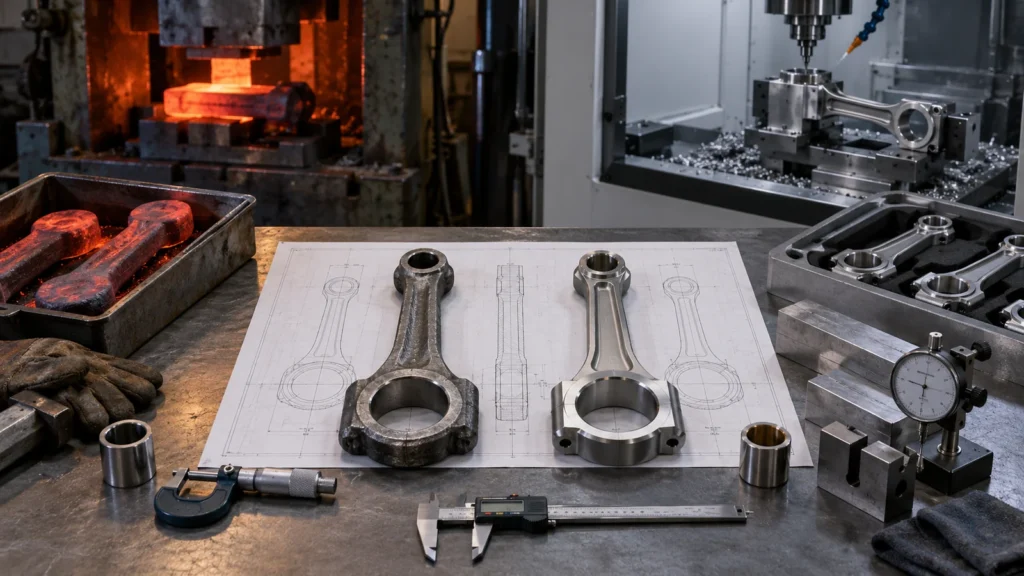
La fusione a cera persa inizia con un modello, costruisce un guscio ceramico, rimuove il modello, versa il metallo nella cavità, rompe il guscio, separa i getti ed esegue finitura e ispezione. Crea geometrie near-net complesse con meno rimozione di stock, ma aggiunge decisioni su attrezzature, modello, colata, guscio, fusione, solidificazione e controllo della fusione.
Traccia il pezzo proposto attraverso ogni operazione. Se la fusione rimuove la maggior parte della sgrossatura lasciando un insieme gestibile di finiture di precisione, può aggiungere valore. Se il getto necessita ancora di lavorazione estensiva, posizionamento difficile e alta esposizione a scarti, il billet può rimanere la via più semplice.
Dove la geometria crea valore nella fusione
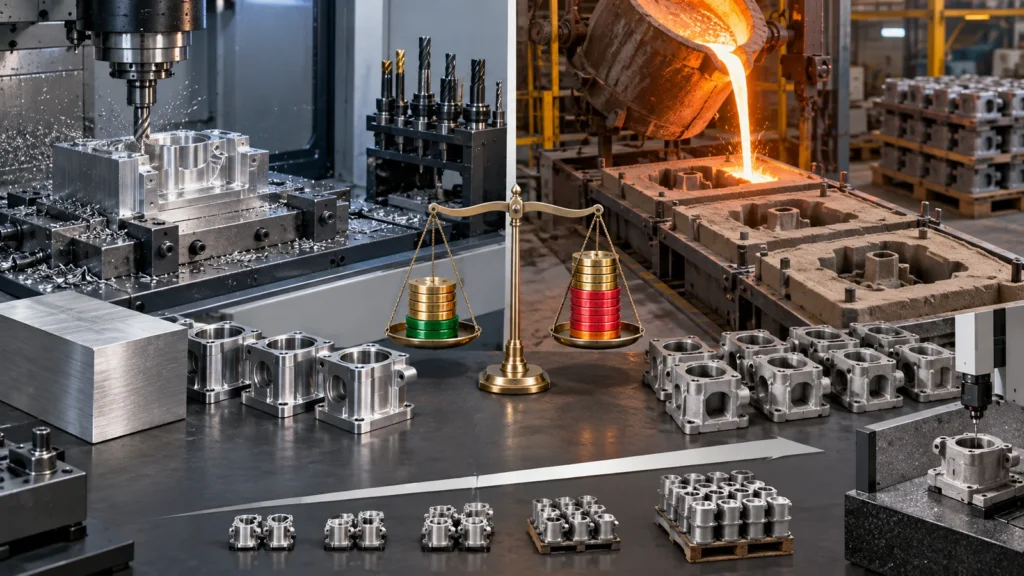 La fusione a cera persa è interessante per forme curve, sezioni variabili, alette integrate, dettagli esterni e forme che richiederebbero estese lavorazioni multiasse o l'assemblaggio di più pezzi. Può consolidare componenti e ridurre i giunti. Tuttavia “complesso” non basta. La geometria deve essere colabile, alimentabile, estraibile dal sistema di modelli, pulibile e ispezionabile.
Sezioni sottili e spesse influenzano il raffreddamento in modo diverso. Variazioni brusche di massa possono aumentare il rischio di difetti. Le cavità interne possono richiedere anime e comportare sfide di rimozione o ispezione. Il fornitore deve esaminare raccordi, transizioni di sezione, sistema di colata, materozze, ritiro e distorsione. Una forma che sembra efficiente in CAD può comunque essere difficile da riempire in modo costante.
La lavorazione CNC ha il vincolo opposto: accessibilità dell'utensile e attrezzaggio. Tasche profonde, superfici nascoste, piccoli raggi interni e molteplici direzioni di setup aggiungono tempo. Confrontare le mappe delle feature aiuta a identificare se la complessità è costosa per l'utensile, per la fusione o per entrambi.
Le prestazioni del materiale richiedono una specifica reale
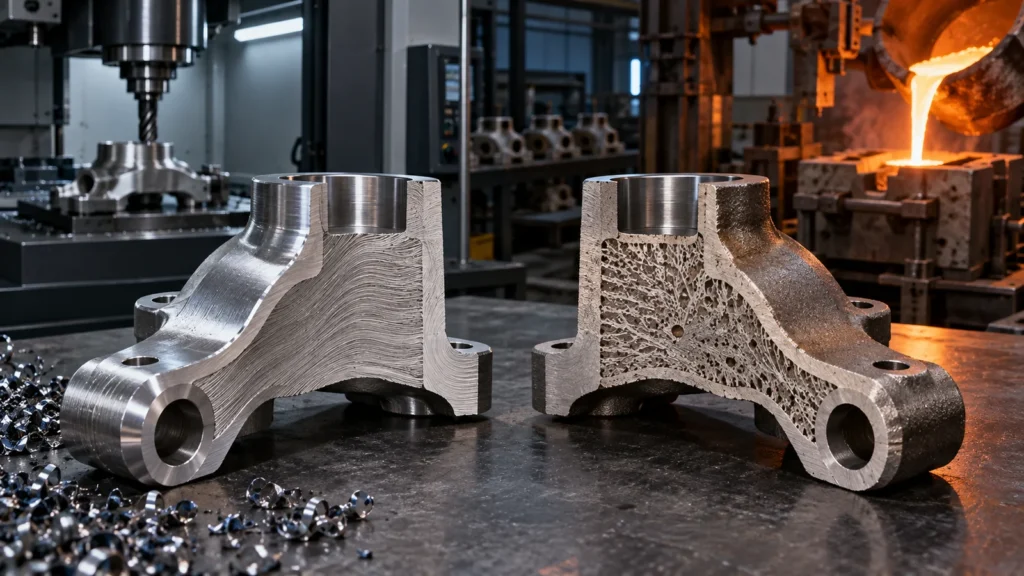
 Un nome di lega familiare non rende equivalenti le condizioni di laminato e di getto. Struttura di solidificazione, trattamento termico, porosità, inclusioni, spessore di sezione e metodo di campionamento possono modificare le prestazioni. Se il componente è critico per la fatica, a tenuta di pressione, soggetto a impatti, esposto a temperature severe o legato alla sicurezza, la specifica deve definire la qualità di getto applicabile, i requisiti di proprietà e il percorso di verifica.
I prototipi da barra possono dimostrare la geometria e molte interfacce funzionali pur sovrastimando la consistenza o le proprietà della futura fusione. I campioni fusi possono rivelare il comportamento specifico del processo ma possono richiedere prove distruttive, esami non distruttivi o provini definiti dal programma. Rendere visibili queste lacune probatorie nel piano di validazione.
La scelta del materiale dovrebbe collegarsi alla più ampia Selezione del materiale per CNC strategia, ma il fornitore della fusione deve confermare la colabilità e le specifiche disponibili invece di presumere che una qualità a magazzino si trasferisca direttamente.
Il sovrametallo e i datum rendono efficace il percorso ibrido
 Il sovrametallo di lavorazione è materiale aggiunto intenzionalmente a una fusione affinché la lavorazione finale possa rimuovere le variazioni superficiali e stabilire feature controllate. Un sovrametallo troppo scarso rischia una pulizia incompleta. Uno troppo abbondante aggiunge tempo ciclo, usura dell'utensile e la possibilità di tagliare in difetti subsuperficiali. Il sovrametallo dovrebbe variare in base alla feature, alla capacità di fusione, alla distorsione e all'accesso per la lavorazione, invece di essere applicato come un unico offset globale.
I datum sono altrettanto importanti. La fusione grezza necessita di aree di posizionamento stabili per la prima operazione di lavorazione. Tali aree devono essere sufficientemente ripetibili da distribuire il sovrametallo rimanente sulle feature critiche. Dopo aver creato le facce o i fori iniziali, le operazioni successive possono fare riferimento ai datum lavorati. Un piano di datum scadente può trasformare una buona fusione in un lavoro di lavorazione ad alto scarto.
Usa un registro dei costi e dei rischi invece del mito del punto di crossover
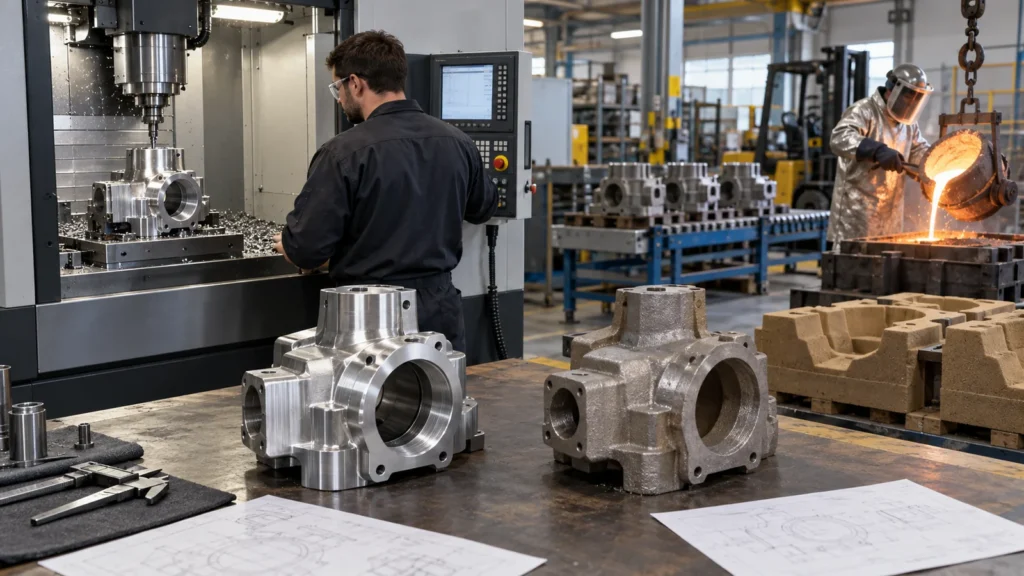 Per la lavorazione dal pieno, registra il costo del materiale, la massa da grezzo a finito, i tempi di sgrossatura e finitura, gli attrezzaggi, gli utensili, il serraggio, l'ispezione, gli scarti e il comportamento alle ripetizioni d'ordine. Per la fusione a cera persa, aggiungi l'attrezzatura del modello, le operazioni su cera e guscio, i minimi di fonderia, la prova e l'approvazione, la resa di fusione, il taglio e la finitura, il trattamento termico, l'esame, il sovrametallo di lavorazione, le attrezzature e gli scarti secondari.
Poi aggiungi il rischio di modifica. Un programma CNC è spesso più facile da rivedere, mentre un'attrezzatura modello e un processo di fusione comportano assunzioni più vincolanti. Aggiungi il rischio di pianificazione, i passaggi tra fornitori, l'inventario e il valore del materiale risparmiato. Il registro trasforma “la fusione è più economica a volume” in una decisione specifica del programma che può essere riesaminata al variare delle previsioni.
Non ignorare l'economia della qualità. Se i difetti nascosti sono inaccettabili, le prove e la destinazione possono dominare. Se quasi ogni superficie è lavorata, la fusione può offrire meno risparmi del previsto. Se una lega costosa diventa trucioli, la via near-net può acquisire importanza anche a quantità moderate.
La resa del pezzo finito è la misura utile. Una fusione può superare i controlli in ingresso e fallire dopo che la lavorazione espone un'indicazione subsuperficiale, dopo che il trattamento termico sposta una caratteristica critica o dopo che la prova in pressione rivela un percorso comunicante. Il modello commerciale dovrebbe includere il valore già aggiunto quando compaiono tali difetti.
I passaggi tra fornitori aggiungono un ulteriore rischio. Quando fonderia, addetto al trattamento termico, officina meccanica e finitore sono separati, definisci i criteri di trasferimento, l'identificazione, la conservazione e la responsabilità delle non conformità. Altrimenti un grezzo di fusione localmente accettabile può diventare un pezzo non finibile senza una via di destinazione concordata.
I modelli di pianificazione dovrebbero identificare la fase vincolata. La capacità dei modelli, la costruzione del guscio, il programma di fusione, il trattamento termico, l'esame specialistico o la lavorazione di finitura possono governare la consegna. Un processo near-net non produce automaticamente un tempo di consegna più breve, in particolare durante l'approvazione iniziale.
Transizione senza invalidare i test precedenti
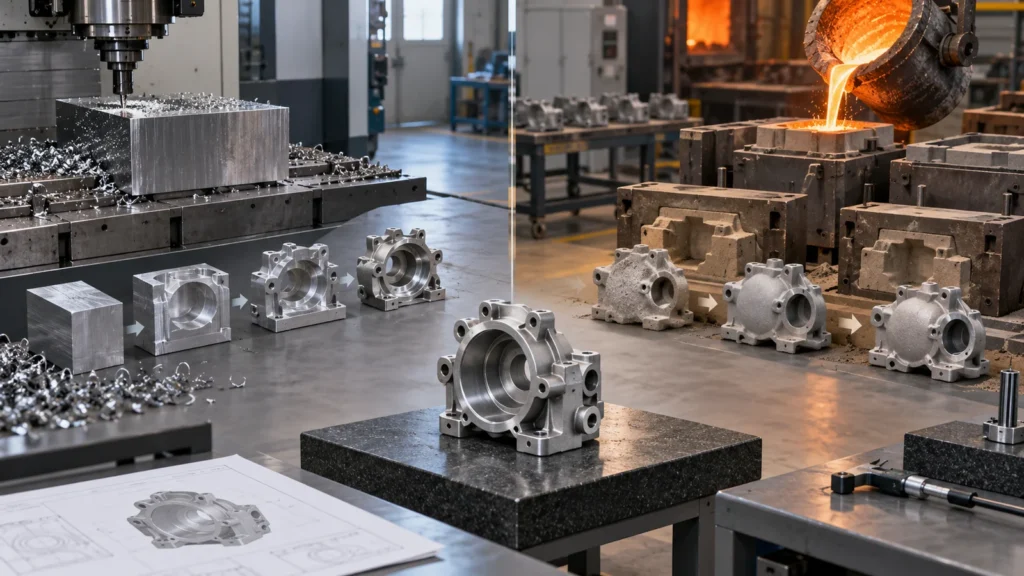 Classifica ogni requisito come dipendente dalla geometria, dipendente dalla condizione del materiale o dipendente dal processo. L'accoppiamento in assemblaggio può trasferirsi da un prototipo dal pieno. Fatica, integrità alla tenuta, comportamento della superficie di fusione o proprietà in prossimità delle transizioni di sezione potrebbero non trasferirsi. Pianifica le prove di fusione attorno alle lacune invece di ripetere ciecamente ogni test o presumere che tutte le evidenze si trasferiscano.
Controlla i modelli. Mantieni una definizione come-fuso, una definizione lavorata-finita e un disegno che identifichi chiaramente entrambi gli stati. Registra la fonte della fusione, il trattamento termico, la revisione, il percorso di lavorazione e lo stato di ispezione. Se i pezzi dal pieno continuano come fornitura ponte, impedisci che lotti misti diventino indistinguibili.
La transizione appartiene a un più ampio piano di prototipazione e produzione, con gate espliciti per il congelamento del progetto, il rilascio dell'attrezzatura, l'approvazione del campione e la produzione ripetitiva.
Tre famiglie di parti, tre risposte
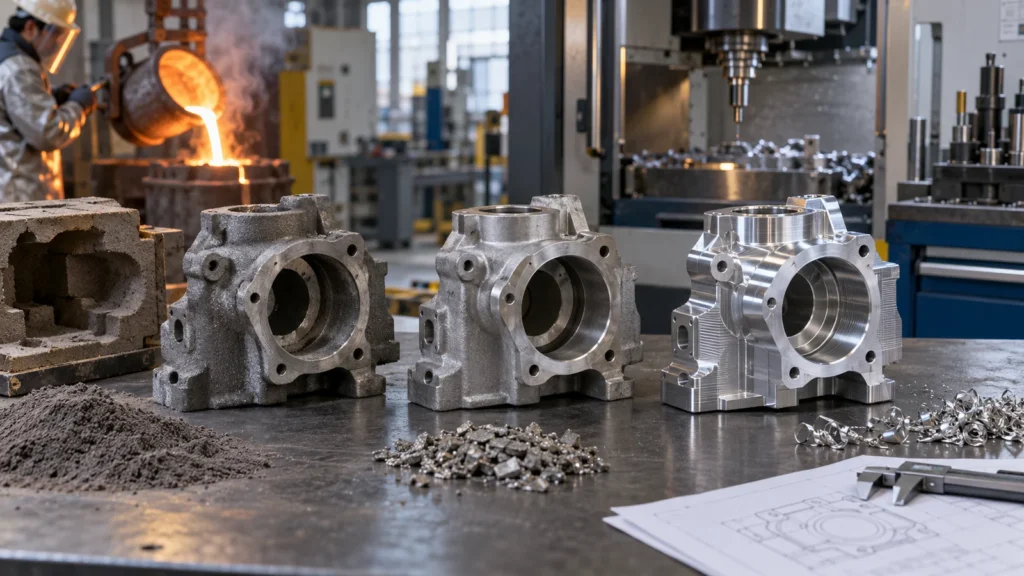
Un componente compatto con molte superfici a tolleranza stretta e poco materiale in eccesso rimovibile può favorire la lavorazione meccanica. La fusione aggiunge un processo di formatura grezza senza eliminare sufficiente lavoro di precisione.
Corpo complesso a leva o simile a una girante
La forma curva, i boss integrati e l'elevato asporto di materiale possono supportare la fusione a cera persa, seguita dalla lavorazione meccanica su perni, fori e superfici di montaggio. I requisiti di integrità del materiale e di bilanciamento devono essere validati esplicitamente.
Componente valvolare o di flusso
Un corpo near-net può ridurre la lavorazione meccanica, ma il confine di pressione, la pulizia interna, i passaggi, le superfici di tenuta e l'esame possono condizionare la fattibilità. La fusione grezza più economica non è necessariamente la valvola finita a minor rischio.
Costruire il pacchetto di approvvigionamento attorno alla funzione finita
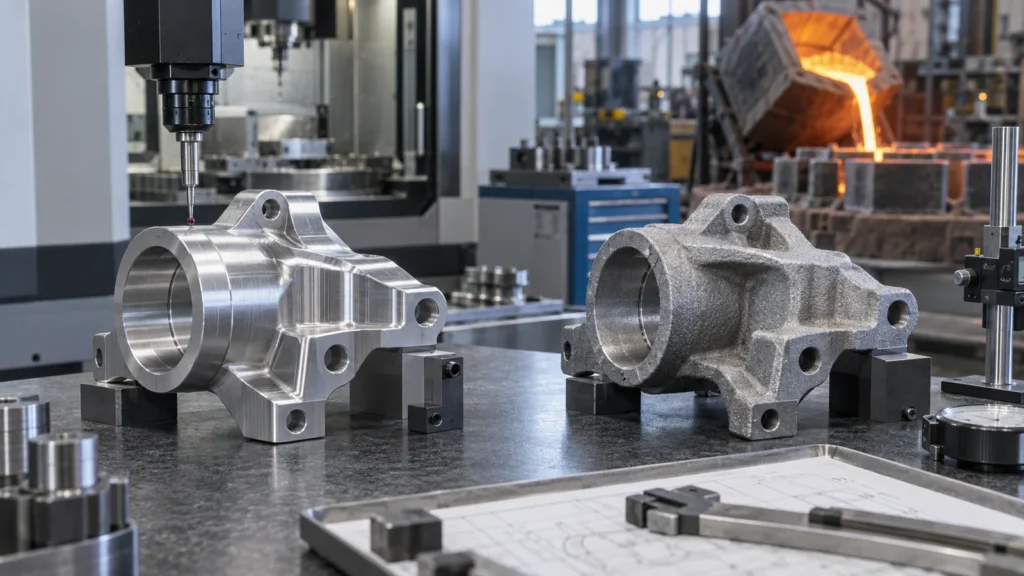 Fornire quantità e cadenza di rilascio, domanda nel ciclo di vita, modello e disegno finali, geometria protetta, zone di riprogettazione accettabili, specifica di materiale e trattamento termico, caratteristiche critiche, requisiti superficiali, evidenze di ispezione e collaudo, e prospettive di modifica. Richiedere il modello as-cast proposto, la mappa delle sovrametalli, il percorso dei datum, il piano di lavorazione meccanica secondaria e la responsabilità per le non conformità.
Confrontare il componente finito accettato, non un preventivo di fusione contro un preventivo di parte lavorata meccanicamente con ambiti diversi. Questo è anche il contesto giusto per valutare il vantaggi e svantaggi della lavorazione CNC senza ridurre la decisione a una regola volumetrica generica.
FAQ tecniche
Può creare geometrie difficili da lavorare meccanicamente, spesso con anime o approcci specializzati allo stampo, ma sformabilità, rimozione delle anime, pulizia, ispezione e consistenza devono essere valutati per la forma specifica.
La fusione a cera persa elimina la finitura superficiale?
Non automaticamente. La superficie grezza di fusione può essere accettabile in alcune zone, mentre le aree estetiche, di tenuta, di scorrimento o di precisione possono richiedere sabbiatura, lucidatura, lavorazione meccanica, rivestimento o altro trattamento.
La fonderia e l'officina meccanica possono essere separate?
Sì, ma il controllo dell'interfaccia diventa critico. Definire l'accettazione della fusione grezza, il sovrametallo, la condizione dei datum, la tracciabilità, la protezione durante il trasporto e chi è responsabile degli scarti rilevati durante la lavorazione meccanica.
Quando il CNC dovrebbe rimanere il processo produttivo?
Quando i volumi sono incerti, le revisioni restano probabili, la condizione del billet è importante, la geometria è adatta alla lavorazione meccanica, o la maggior parte delle feature richiede comunque una lavorazione finale, rimanere con il CNC può preservare flessibilità e ridurre il rischio totale.