
Parce que les pièces moulées à la cire perdue sont couramment usinées de finition, la comparaison pratique n'oppose souvent pas le moulage à l'usinage. Il s'agit plutôt d'usiner dans la masse ou de mouler une ébauche contrôlée et de n'usiner que les caractéristiques fonctionnelles. La qualité de ce plan ébauche-finition détermine si la voie hybride économise du travail ou crée une nouvelle variation.
Suivez le métal à travers les deux voies
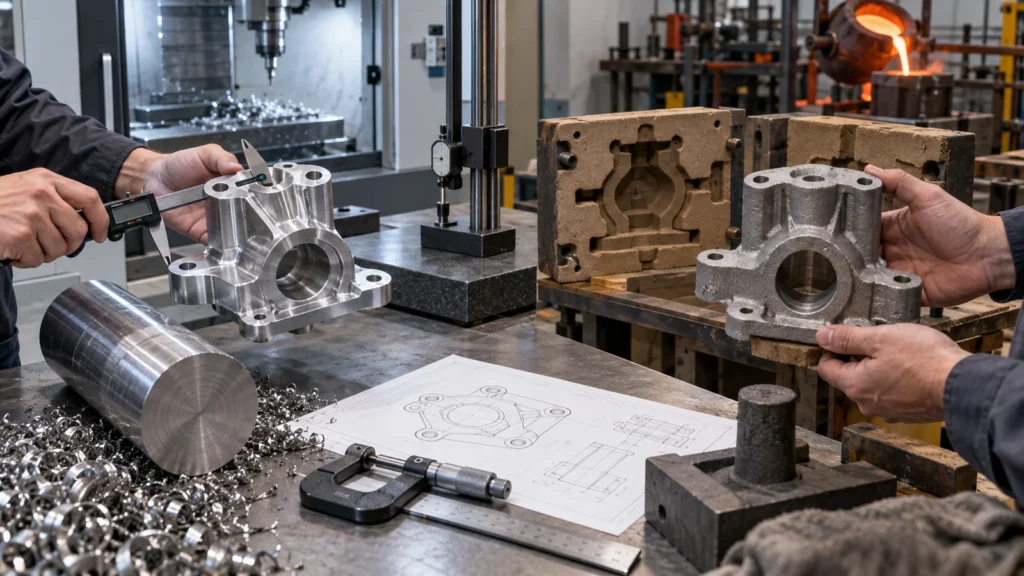 L'usinage CNC commence par une barre, une plaque, un lopin, un tube, une extrusion, une pièce forgée ou une autre forme de stock et retire de la matière jusqu'à ce que la pièce finale subsiste. La pénalité économique augmente lorsque l'enveloppe de départ est bien plus grande que la forme finie, en particulier avec des alliages coûteux ou de longs cycles de coupe. Les copeaux peuvent conserver une valeur de recyclage, mais l'achat, la manutention et l'élimination de cette matière consomment tout de même des ressources.
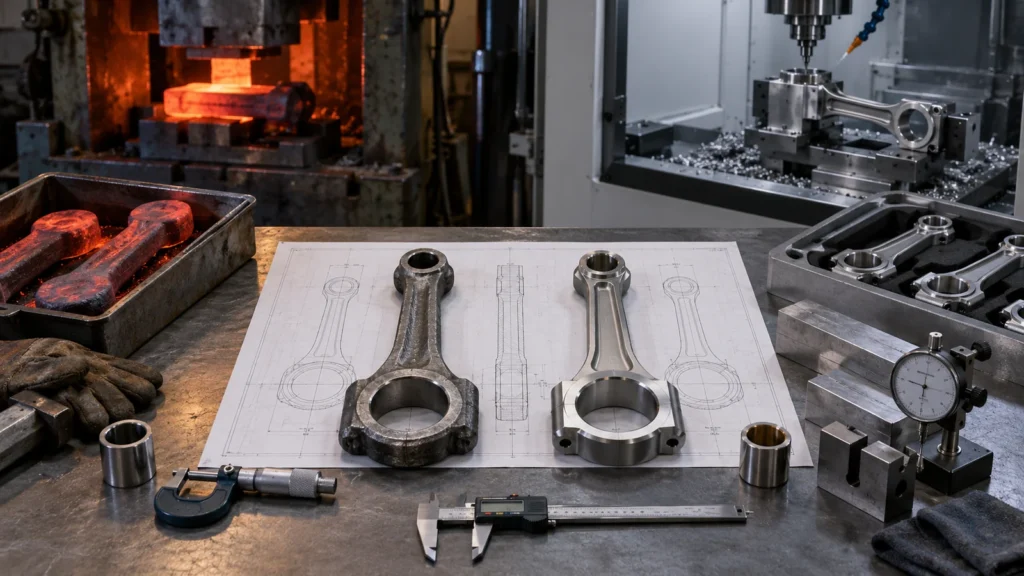
Le moulage à la cire perdue commence par un modèle, construit une coque céramique, retire le modèle, verse le métal dans la cavité, casse la coque, sépare les pièces moulées et effectue la finition et l'inspection. Il crée une géométrie complexe quasi nette avec moins d'enlèvement de matière, mais ajoute des décisions relatives à l'outillage, au modèle, à l'attaque de coulée, à la coque, à la fusion, à la solidification et au contrôle du moulage.
Suivez la pièce proposée à travers chaque opération. Si le moulage élimine la majeure partie de l'ébauche tout en laissant un ensemble gérable de finitions de précision, il peut ajouter de la valeur. Si la pièce moulée nécessite encore un usinage extensif, un positionnement difficile et une forte exposition aux rebuts, le lopin peut rester la voie la plus simple.
Où la géométrie crée de la valeur de moulage
 Le moulage à la cire perdue est intéressant pour les formes courbes, les sections variables, les pattes intégrées, les détails externes et les formes qui exigeraient un usinage multi-axes étendu ou un assemblage à partir de plusieurs pièces. Il permet de consolider des composants et de réduire les joints. Pourtant, “ complexe ” ne suffit pas. La géométrie doit être coulable, alimentable, démoulable du système de modèle, nettoyable et inspectable.
Les sections minces et épaisses influencent le refroidissement différemment. Les changements brusques de masse peuvent augmenter le risque de défauts. Les cavités internes peuvent nécessiter des noyaux et entraîner des difficultés d'extraction ou d'inspection. Le fournisseur doit examiner les congés, les transitions de section, l'attaque, les masselottes, le retrait et la déformation. Une forme qui semble efficace en CAO peut encore être difficile à remplir de manière constante.
L'usinage CNC présente la contrainte inverse : l'accessibilité de l'outil et le maintien en position. Les poches profondes, les surfaces cachées, les petits rayons internes et les multiples directions de mise en position ajoutent du temps. La comparaison des cartographies de caractéristiques aide à identifier si la complexité est coûteuse pour l'outil de coupe, le moulage, ou les deux.
Les performances des matériaux exigent une véritable spécification
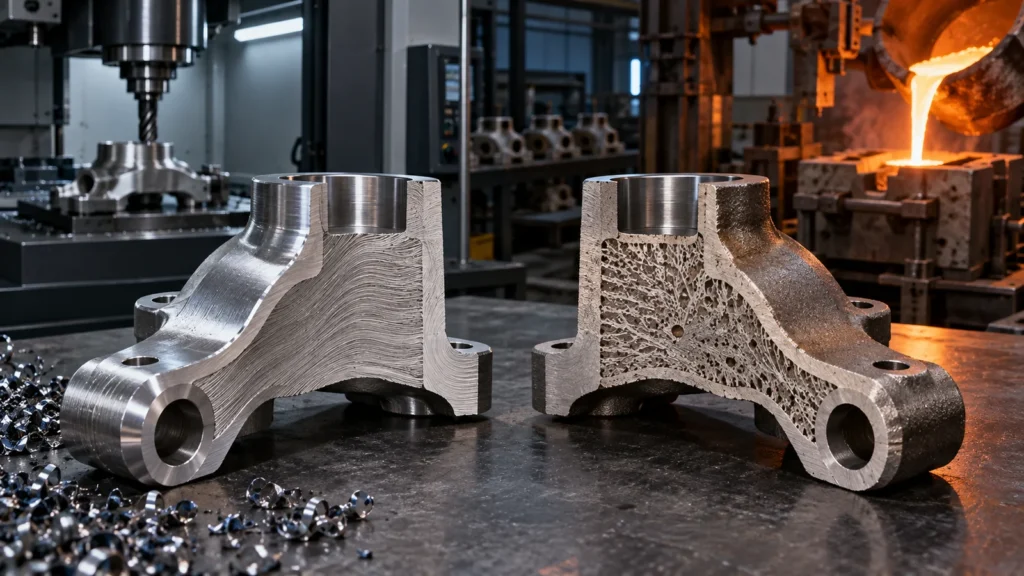
 Un nom d'alliage familier ne rend pas équivalentes les conditions corroyées et moulées. La structure de solidification, le traitement thermique, la porosité, les inclusions, l'épaisseur de section et la méthode d'échantillonnage peuvent modifier les performances. Si la pièce est critique en fatigue, étanche à la pression, soumise à des impacts, exposée à des températures sévères ou liée à la sécurité, la spécification doit définir la nuance de moulage applicable, les exigences de propriétés et la voie de vérification.
Les prototypes en billette peuvent valider la géométrie et de nombreuses interfaces fonctionnelles tout en surestimant encore la constance ou les propriétés du futur moulage. Les échantillons moulés peuvent révéler un comportement spécifique au procédé mais peuvent nécessiter des essais destructifs, un examen non destructif ou des éprouvettes définies par le programme. Rendez ces lacunes de preuve visibles dans le plan de validation.
Le choix du matériau doit être relié à la stratégie globale Sélection des matériaux pour l'usinage CNC stratégie, mais le fournisseur de moulage doit confirmer la coulabilité et les spécifications disponibles plutôt que de supposer qu'une nuance standard se transpose directement.
La surépaisseur et les références rendent la voie hybride viable
 La surépaisseur d'usinage est une matière intentionnellement ajoutée au moulage afin que l'usinage final puisse éliminer la variation de surface et établir des caractéristiques contrôlées. Une surépaisseur trop faible risque un nettoyage incomplet. Une surépaisseur trop importante ajoute du temps de cycle, de l'usure d'outil et le risque de couper dans des défauts sous-jacents. La surépaisseur doit varier selon la caractéristique, la capacité de moulage, la déformation et l'accessibilité d'usinage plutôt que d'être appliquée comme un décalage global unique.
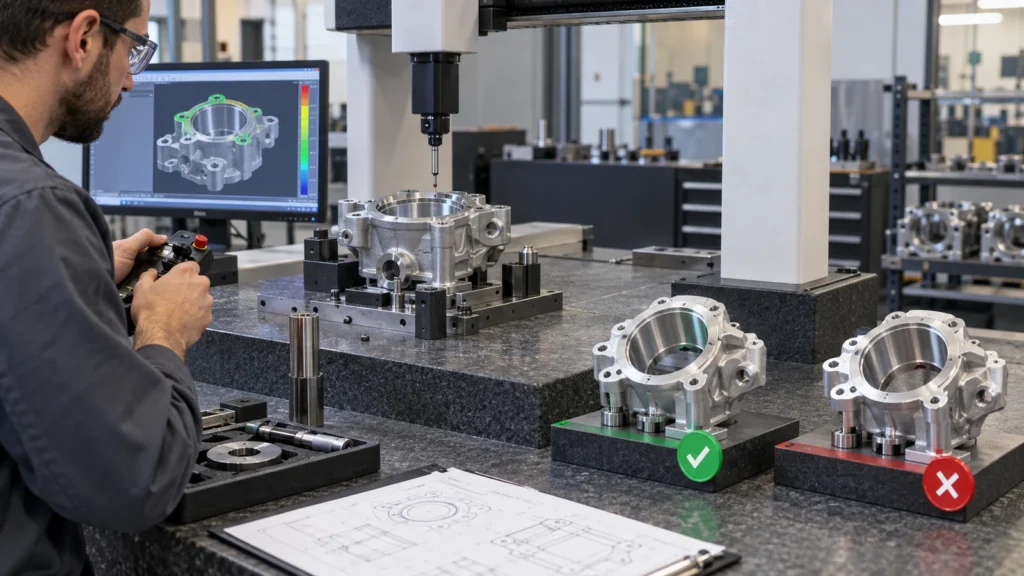
Les références sont tout aussi importantes. La pièce brute de moulage a besoin de zones de localisation stables pour la première opération d'usinage. Ces zones doivent être suffisamment répétables pour répartir la surépaisseur restante sur les caractéristiques critiques. Après la création des faces ou alésages initiaux, les opérations ultérieures peuvent référencer les références usinées. Un mauvais plan de références peut transformer un bon moulage en une opération d'usinage à fort taux de rebut.
Utiliser un registre coûts-risques plutôt qu'un mythe de bascule
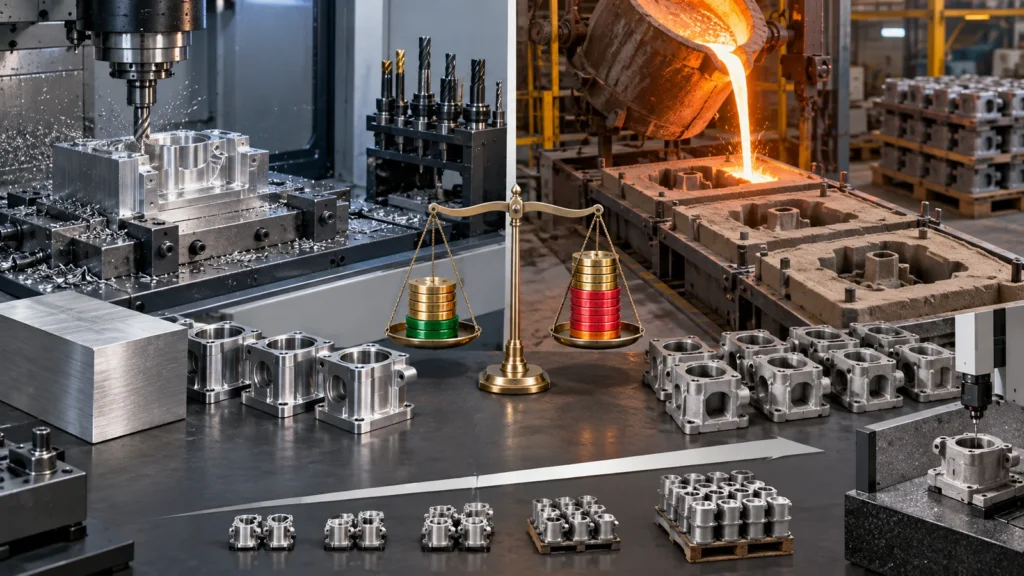
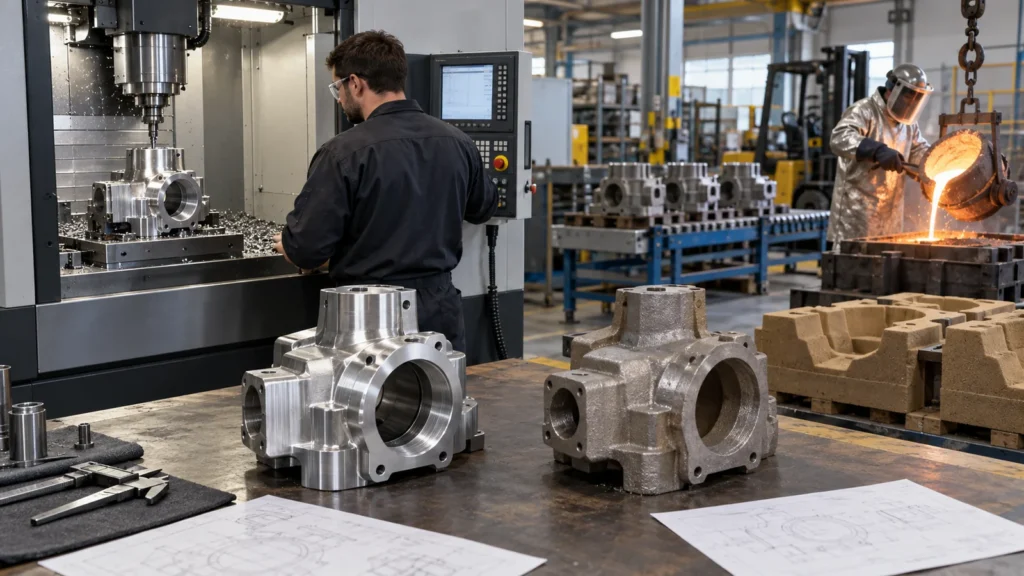 Pour l'usinage dans la masse, enregistrer le coût du brut, la masse achetée-finie, les temps d'ébauche et de finition, les montages, les outils, le maintien en position, le contrôle, la rebut et le comportement en commande répétée. Pour la fonderie à la cire perdue, ajouter l'outillage de modèle, les opérations de cire et de carapace, les minimums de fonderie, l'essai et l'approbation, le rendement de coulée, le découpage et la finition, le traitement thermique, l'examen, la surépaisseur d'usinage, les montages et le rebut secondaire.
Ajouter ensuite le risque de changement. Un programme CNC est souvent plus facile à réviser, tandis qu'un outil de modèle et un procédé de fonderie portent des hypothèses plus engagées. Ajouter le risque de planning, les transferts entre fournisseurs, le stock et la valeur du matériau économisé. Le registre transforme “ la fonderie est moins chère en volume ” en une décision propre au programme, révisable à mesure que les prévisions évoluent.
Ne pas ignorer l'économie de la qualité. Si les défauts cachés sont inacceptables, les essais et le tri peuvent dominer. Si presque toutes les surfaces sont usinées, la fonderie peut apporter moins d'économies que prévu. Si un alliage coûteux finit en copeaux, la voie près des cotes peut gagner en importance même à quantités modérées.
Le rendement en pièces finies est la mesure utile. Une pièce de fonderie peut passer les contrôles à réception et échouer après que l'usinage révèle une indication sous-jacente, après que le traitement thermique a déplacé une caractéristique critique, ou après qu'un essai de pression révèle un chemin connecté. Le modèle commercial doit inclure la valeur déjà ajoutée lorsque ces défaillances apparaissent.
Les transferts entre fournisseurs ajoutent un autre risque. Lorsque la fonderie, le céduleur thermique, l'atelier d'usinage et le finisseur sont distincts, définir les critères de transfert, l'identification, la préservation et la responsabilité des non-conformités. Sinon, un brut de fonderie localement acceptable peut devenir une pièce non finissable sans voie de traitement convenue.
Les modèles de planning doivent identifier l'étape contrainte. La capacité de modèles, la construction de carapaces, le planning de fusion, le traitement thermique, l'examen spécialisé ou l'usinage de finition peuvent dicter la livraison. Un procédé près des cotes ne produit pas automatiquement un délai plus court, en particulier lors de l'approbation initiale.
Transition sans invalider les essais antérieurs
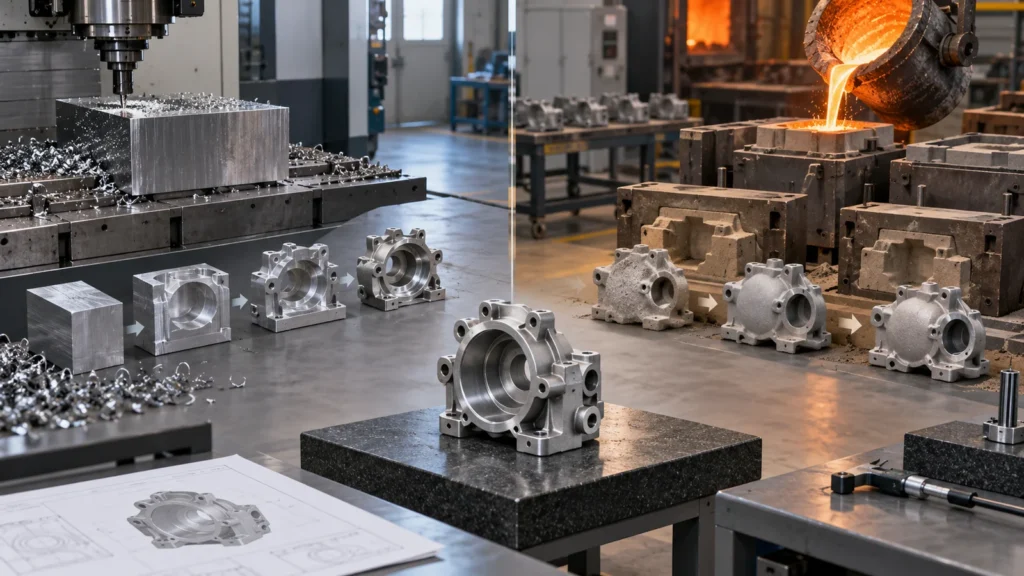 Classer chaque exigence comme dépendante de la géométrie, dépendante de l'état du matériau ou dépendante du procédé. L'ajustement d'assemblage peut se transférer depuis un prototype en barre. La fatigue, l'intégrité d'étanchéité, le comportement des surfaces de fonderie ou les propriétés près des transitions de section peuvent ne pas se transférer. Planifier les essais de fonderie autour des écarts plutôt que de répéter aveuglément chaque essai ou de supposer que toutes les preuves se transfèrent.
Maîtriser les modèles. Maintenir une définition à l'état brut de coulée, une définition usinée finie et un plan identifiant clairement les deux états. Enregistrer la source de fonderie, le traitement thermique, l'indice de révision, la gamme d'usinage et le statut de contrôle. Si les pièces en barre continuent comme approvisionnement relais, empêcher les lots mélangés de devenir indiscernables.
La transition s'inscrit dans un cadre plus large plan de prototypage et de production, avec des jalons explicites pour le gel de conception, la libération de l'outillage, l'approbation des échantillons et la production répétée.
Trois familles de pièces, trois réponses
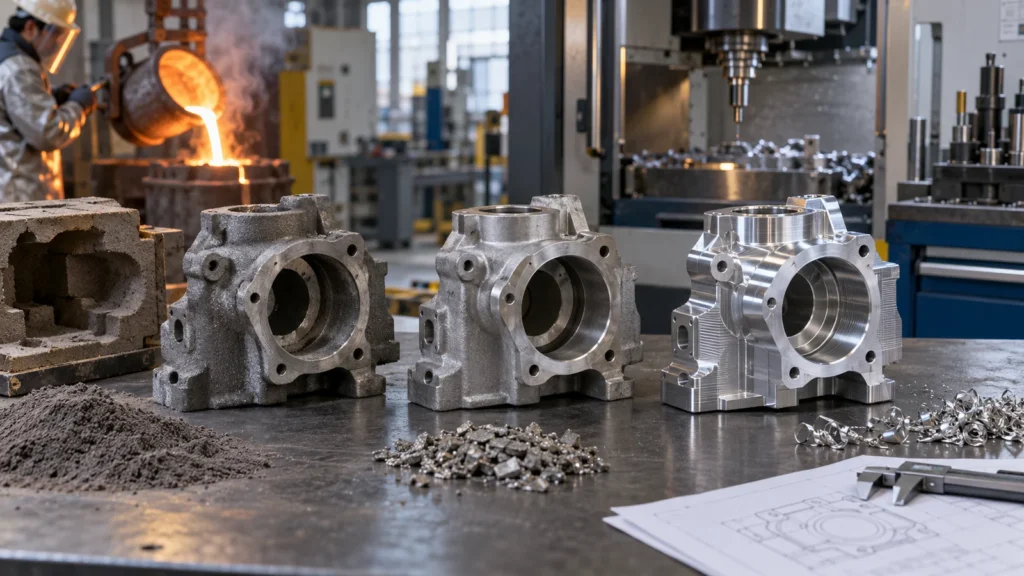
Une pièce compacte comportant de nombreuses faces à tolérance serrée et peu d'excédent usinable peut favoriser l'usinage. Le moulage ajoute un procédé de formage ébauché sans éliminer suffisamment de travail de précision.
Corps complexe de type levier ou roue
Une forme courbe, des bossages intégrés et un fort enlèvement de matière peuvent justifier le moulage à la cire perdue, suivi d'un usinage aux pivots, alésages et faces de montage. Les exigences d'intégrité matière et d'équilibrage nécessitent une validation explicite.
Composant de robinetterie ou de circulation
Un corps à forme quasi définitive peut réduire l'usinage, mais la limite de pression, le nettoyage interne, les passages, les faces d'étanchéité et le contrôle peuvent conditionner la faisabilité. La pièce brute de moulage la moins chère n'est pas nécessairement le robinet fini au risque le plus faible.
Construire le dossier de sourcing autour de la fonction finie
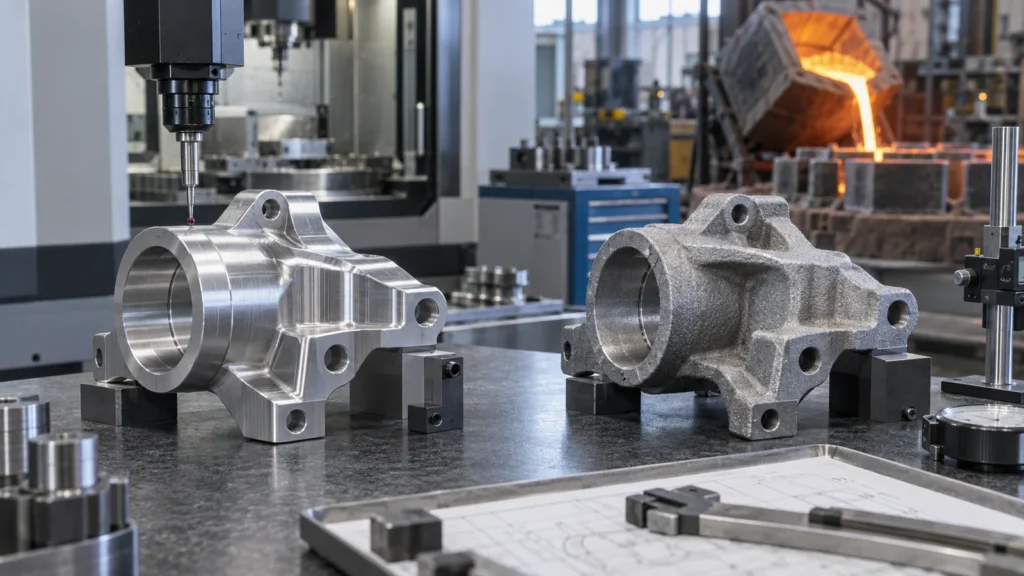 Fournir les quantités et le mode de lancement, la demande sur la durée de vie, le modèle et le plan finaux, la géométrie protégée, les zones de refonte acceptables, la spécification de matière et de traitement thermique, les caractéristiques critiques, les exigences de surface, les preuves d'inspection et d'essai, ainsi que les perspectives de modification. Demander le modèle brut de coulée proposé, la carte des surépaisseurs, le cheminement des références, le plan d'usinage secondaire et la responsabilité en cas de non-conformité.
Comparer le composant fini accepté, et non un devis de moulage avec un devis de pièce usinée aux périmètres différents. C'est également le bon contexte pour évaluer le avantages et inconvénients de l'usinage CNC sans réduire la décision à une règle générique de volume.
FAQ d'ingénierie
Il peut créer une géométrie difficile à usiner, souvent avec des noyaux ou des approches de modèle spécialisées, mais le démoulage, l'extraction des noyaux, le nettoyage, l'inspection et la régularité doivent être examinés pour la forme spécifique.
Le moulage à la cire perdue supprime-t-il la finition de surface ?
Pas automatiquement. La surface brute de coulée peut être acceptable dans certaines zones, tandis que les zones esthétiques, d'étanchéité, de glissement ou de précision peuvent nécessiter un grenaillage, un polissage, un usinage, un revêtement ou un autre traitement.
La fonderie et l'atelier d'usinage peuvent-ils être séparés ?
Oui, mais la maîtrise de l'interface devient critique. Définir l'acceptation de la pièce brute de coulée, la surépaisseur, l'état des références, la traçabilité, la protection lors de l'expédition et qui assume les rebuts découverts pendant l'usinage.
Quand le CNC doit-il rester le procédé de production ?
Lorsque le volume est incertain, que des révisions restent probables, que l'état du lopin est important, que la géométrie est favorable à l'usinage ou que la plupart des caractéristiques nécessitent de toute façon un usinage final, rester avec le CNC peut préserver la flexibilité et réduire le risque total.