
CNCフライス加工のバリは、エッジ部の材料がきれいに分離せず、曲がったり、引きちぎられたり、付着したままになったりすることで発生します。リスクは、切削工具がどこで抜けるか、エッジが支持されているか、ツールパスの方向、材料の反応、工具の状態によって変わります。貫通穴の出口、ポケット境界、薄い外壁に生じるバリは似て見えても、必要な工程や図面上の判断は異なります。まず重要なエッジを特定し、そのエッジをどのように製作し、仕上げ、許容するかを決めます。.
本記事では、あらゆるエッジ欠陥を一律のバリ取り問題として扱うのではなく、フライス加工におけるバリの生成に焦点を当てます。より広い工程の流れについては、次を参照してください。 CNC加工プロセスの概要 および CNCフライス加工プロセスガイド.
リスクを伴うエッジから始める
“「バリなし」は完全な合格指示ではありません。どのエッジか、どの程度の残留材料まで許容するか、エッジに面取りを施してよいか、有害な突起と無害なエッジの欠けを検査でどう区別するかが特定されていません。フライス加工の戦略を選ぶ前に、図面を重要エッジと非重要エッジに分けます。.
重要エッジには、シール境界、位置決め用の段部、圧入入口、流体通路、組立時に触れるエッジなどが含まれます。その他のエッジは、安全な取り扱いや緩んだ材料の除去のみが必要な場合があります。それらの要件は同一である必要はありません。均一なエッジの欠けは嵌合部から有用な材料を除去してしまう可能性があり、非機能エッジでは最小限の清掃で十分な場合もあります。.
部品ビューまたはモデル上で位置をマークし、機能と関連付けます。バリが通路を塞いだり、嵌合面を傷つけたり、異物を閉じ込めたり、嵌合を変化させたりする可能性がある場合は、その旨を明記します。懸念が鋭さのみである場合は、それを別途指定します。これにより、広範なバリ取り指示が、管理を維持すべき形状を意図せず変更することを防ぎます。.
フライス加工のバリはどこから始まるのか?
バリは、切削工具がエッジを突き抜ける箇所や、残存材料が支持を失う箇所でしばしば顕在化します。局所的な形状によって、切削が堅牢な断面で終わるか、支持のない壁で終わるか、2つのツールパスが交わるコーナーで終わるかが決まります。あるスロットの片側できれいなエッジを残す工具でも、出口条件が変わるため反対側で材料を盛り上げることがあります。.
| フィーチャ位置 | エッジが脆弱になる理由 | 確認すべき項目 |
|---|---|---|
| スロットまたはポケットの出口 | 切削工具が境界を突き抜け、エッジの支持がほとんど残らない可能性がある | 進入/退出方向、残肉量、およびエッジが機能的なものであるかどうか |
| 交差する穴とフライス加工面 | 2つの加工が交差し、通路内部にリップ(段差)が残る可能性がある | 加工順序、エッジ手直しのためのアクセス、および切りくず排出 |
| 薄肉壁または狭いリブ | 工具がエッジに接近または離脱する際に、その断面がたわむ可能性がある | サポート、素材除去の順序、工具のリーチ、および拘束解放後の測定 |
| 小さなコーナーまたは狭い溝 | 工具の噛み込み状態が急変し、手直しのためのアクセスが制限される可能性がある | コーナー半径、工具のアクセス、および指定されたエッジ状態 |
| データム付近のプロファイルエッジ | デバリングは位置決めに使用される表面や境界を変化させる可能性がある | データム方式、エッジブレークの許容範囲、検査方法 |
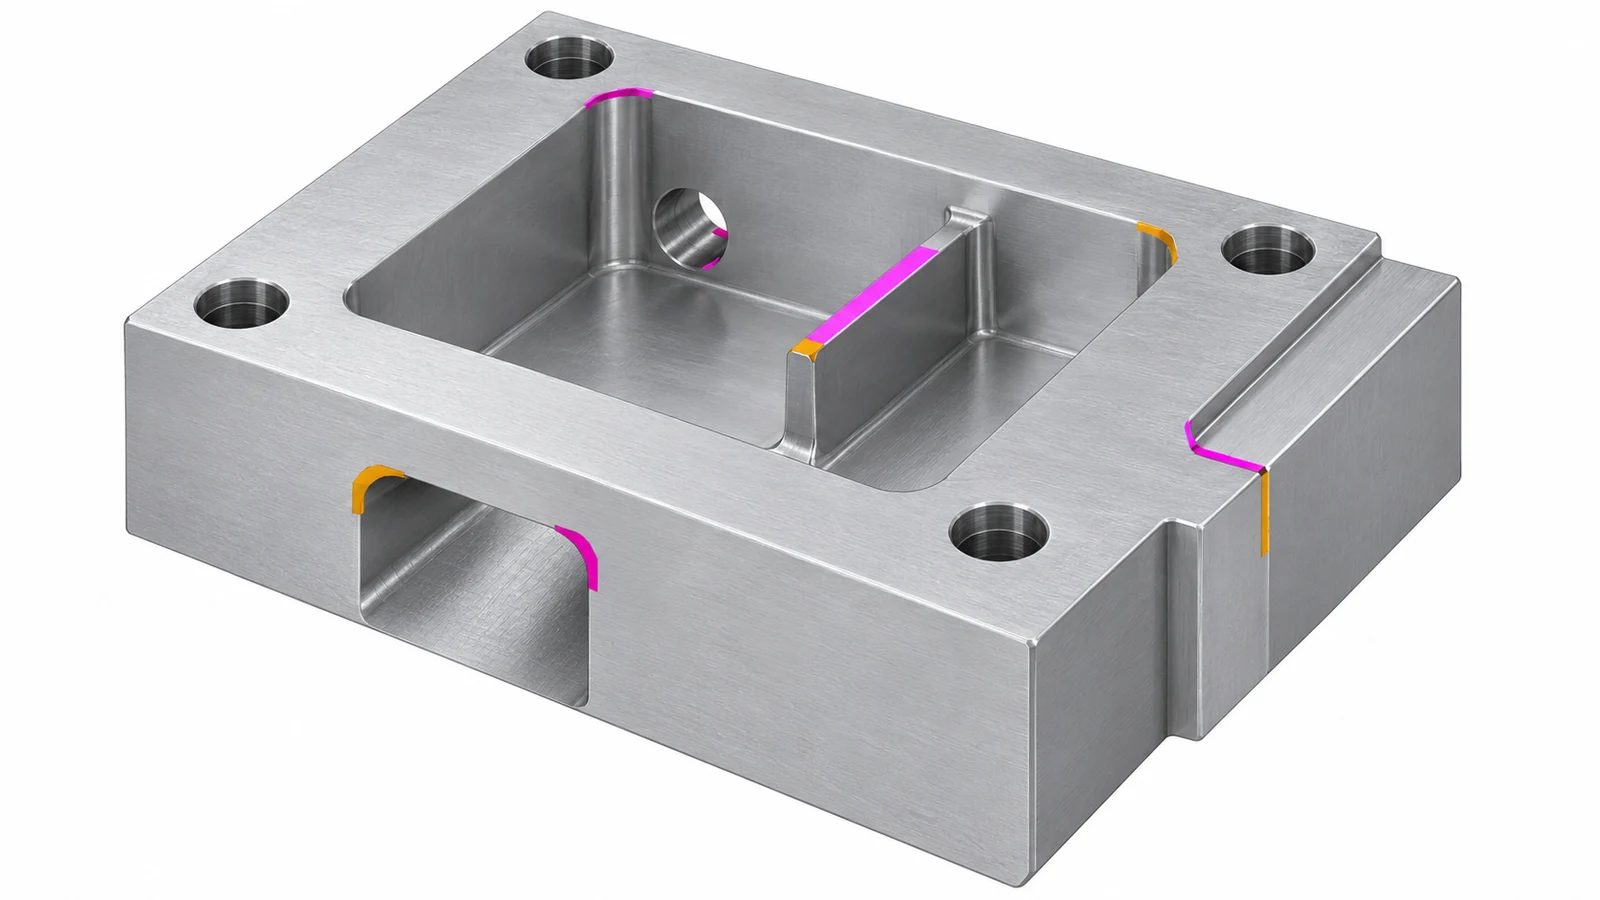
穴の交差部には特に注意が必要です。内部のバリは外側から見えない場合があるためです。図面には、貫通穴や交差穴のうち清浄に保つ必要があるものを明示し、検査計画には清浄度とエッジ状態の確認方法を定義する必要があります。当サイトの CNC穴加工ガイド 穴の機能、出口エッジ、検査に関する関連する選択肢を網羅しています。.
切削工具がリップを残す理由
切削中、エッジ前方の材料はせん断されて切りくずになります。自由境界付近では、分離する前に一部の材料が曲がったり伸びたりすることがあり、切削エッジが通過すると薄いリップが残る場合があります。結果は、局所的な支持、材料の延性と状態、カッターの鋭利さ、振れ、噛み込み、およびエッジを抜ける方向によって決まります。すべての形状に対してバリの大きさを予測できる単一のパラメータはありません。.
工具摩耗は、プログラムされた経路が変わっていなくてもエッジを変化させることがあります。鈍った、または損傷したエッジは、材料をきれいに切削する代わりに押し付けたり擦ったりする量が増える場合があります。振れによって各刃に不均等な負荷がかかることもあります。薄肉の形状では、ワークの動きが実効的な切削を変化させます。これらは、バリを図面だけの問題として扱う前に、エッジとセットアップを検査すべき理由です。.
材料ファミリーは重要ですが、すべてのグレードが同じように挙動すると仮定しないでください。延性合金、硬化状態、エンジニアリングプラスチックは、同等のツールパス下でも異なるエッジ欠陥を生じる可能性があります。プラスチックは、よく知られた金属のリップではなく、引き裂きや変形を示す場合があります。部品の材料や状態が変わった場合は、元のエッジ要件と仕上げ経路が依然として適用されるかを確認し、あるレシピを材料間でそのまま流用しないでください。.
バリを他のエッジ状態と区別してください。切りくずは遊離した材料であり、バリはエッジから突出した付着した材料です。鋭利でも清浄なエッジには安全のためのブレークが必要な場合があります。面取りは定義された幾何学的形状です。表面粗さや工具痕は面の状態であり、必ずしもエッジの突出ではありません。問題を正確に名付けることで、機械工と検査員が同じ合否表現を使えるようになります。.
ツールパスと工程順序を計画する
バリが予測可能な場合、経路と順序によってその大きさを減らしたり、アクセスしやすいエッジへ移動させたりできます。自由エッジに対するカッターの進入・退出方向、粗加工が仕上げ用に安定した取り代を残すかどうか、後工程で影響を受ける境界から材料が除去されるかどうかを検討してください。2回目のパスには明確な目的があるべきです。同じ経路を単に繰り返すと、同じエッジ状態を再現するだけになる場合があります。.
複数の交差形状を持つ部品では、清掃が必要なエッジに到達するまでアクセスを確保してください。ポケットを閉じた後に交差穴をドリル加工すると、内部のバリの検査や除去が困難になる場合があります。逆に、繊細なエッジを早すぎる段階で加工すると、後続のセットアップで損傷を受ける可能性があります。工程計画は、エッジへのアクセス、部品の剛性、データム管理、および仕上げ面の保護のバランスを取る必要があります。.
ツールパスの変更は、エッジの写真だけでなく、機能的な結果に照らして評価する必要があります。方向を逆にしたり順序を変えたりすると、バリを除去するのではなく移動させるだけになる場合があります。設計変更が可能な場合、小さな面取り、丸み、または交差部の変更によって、より制御しやすいエッジを作れることがありますが、嵌合、シール、または位置決め境界を損なってはなりません。.
実用的なフライス加工計画は、当サイトのフライス加工工程計画ガイドに記載されているように、形状の機能、カッターのアクセス、サポートから始まります。バリの問題は、プログラミング完了後の無条件の指示として残すのではなく、その検討に含めるべきです。.
エッジに求められる機能をサプライヤーに伝える
影響を受けるエッジと要求される結果を指定してください。図面注記では、管理された面取りと許容最大バリまたは一般的なエッジブレークを区別できます。エッジが機能的な場合は、管理寸法または関係を定義し、ブレンドで除去してはならない表面を特定してください。工程固有のデバリング方法が要求される場合は、その方法自体が重要な場合にのみ明記してください。それ以外の場合は、合否条件を記述し、適切な方法をサプライヤーに提案させてください。.
- 図面またはモデル上で重要なエッジ、特に隠れた交差部を特定してください。.
- 要件が面取り、丸み、エッジブレイク、シャープエッジ、または付着材の制限のいずれであるかを明記してください。.
- 隣接するデータム、シール面、嵌合部、薄肉壁を意図しないなだらかな接続から保護してください。.
- 緩んだ切りくず、閉じ込められた異物、内部通路の閉塞も合否判定の懸念事項であるかどうかを定義してください。.
- 目視確認だけでは不十分な場合、検査方法とサンプリングレベルについて合意してください。.
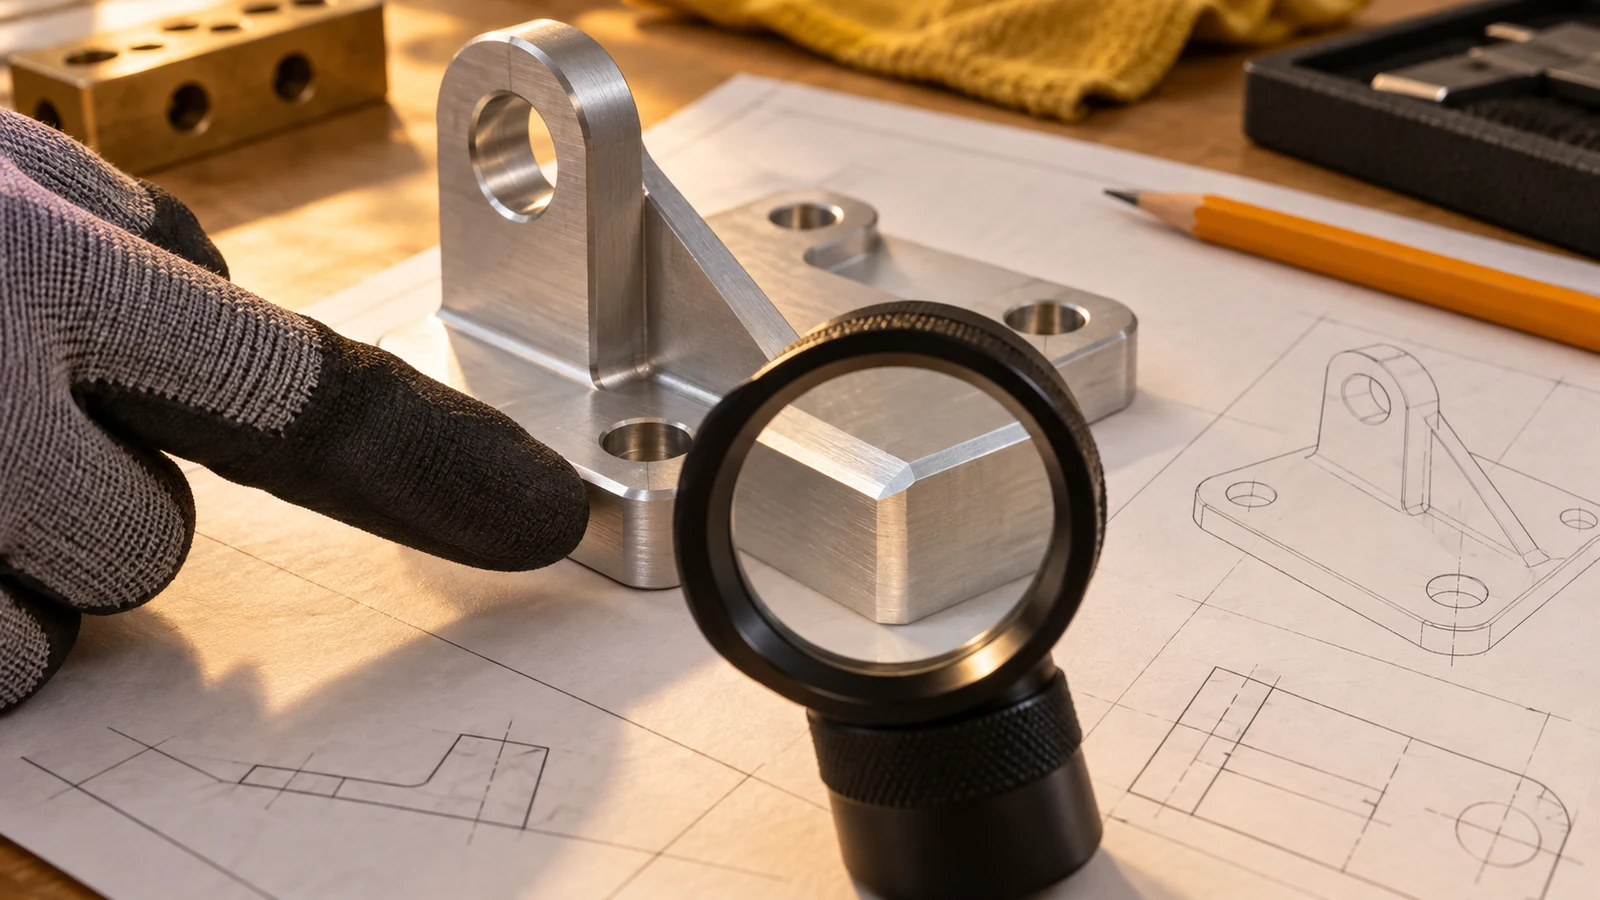
一般的な安全確保のためには「すべてのシャープエッジをブレイクする」という包括的な注記が適切な場合もありますが、嵌合エッジやシールエッジと矛盾する可能性があります。その矛盾は例外を明示し、機能上の指示を優先させることで解決してください。これにより、すべてのエッジに不要な公差を課すことなく、見積りと検査の一貫性が向上します。.
過剰な検査をせずにエッジの状態を検査する
合否判定の問いに答えられる検査方法を選択してください。目視検査では緩んだ切りくずや明らかな隆起したリップを特定できる場合がありますが、小さな突起を確実に測定したり、隠れた交差部を検証したりすることはできません。エッジへのアクセス性、リスク、図面要件に応じて、拡大観察、触感検査、プロファイル測定、専用ゲージが適切な場合があります。単一の照明条件で清浄に見えるという理由だけでエッジを合格として扱わないでください。.
重要なエッジについては、位置と方法を記録してください。エッジを形成する工程の後、および仕上げ工程がデータムや嵌合を変化させる可能性がある場合はデバリング後にも再検査してください。重要でないエッジについては、リスクベースの確認で十分な場合があります。エッジ状態がより広範な品質リリースの一部である場合は、重複する全数部品検査要件を追加するのではなく、検査計画に結び付けてください。 CNC品質管理の概要 では、合否の証拠が部品の指定されたリスクにどのように対応すべきかを説明しています。.
合否基準をサンプル間で安定させてください。顧客とサプライヤが「バリなし」の定義を異なる解釈で用いると、双方が注意深く検査しても不一致が続く可能性があります。図面注記、注釈付き画像、または合意された参照サンプルによって意図するエッジを明確にできますが、サンプルは現行リビジョンに紐付けられ、明示された寸法を上書きしないことが条件です。.
材料を除去する時期と方法を選ぶ
デバリングは、機械加工中、後工程の手作業、または部品に適した他の仕上げ方法で行うことができます。選択は、アクセス性、数量、材料、エッジ形状、外観要件、および近接寸法を変化させるリスクに依存します。機上工具はアクセス可能なエッジには届いても、隠れた交差部には届かない場合があります。手作業は局所的な形状には届いても、ばらつきのあるなだらかな接続を防ぐための管理が必要です。仕上げ工程はバリ以外にも影響を及ぼす可能性があるため、嵌合、表面、清浄度の要件に対してレビューする必要があります。.
工程を承認する前に、3つの問いを確認してください。隣接する形状を損傷せずにエッジに到達できるか。結果を図面に対して検査できるか。必要な数量で工程を再現できるか。いずれかの答えが不明確な場合は、デバリングを最終的な外観工程として扱う前に、エッジ定義または工程計画を修正してください。.
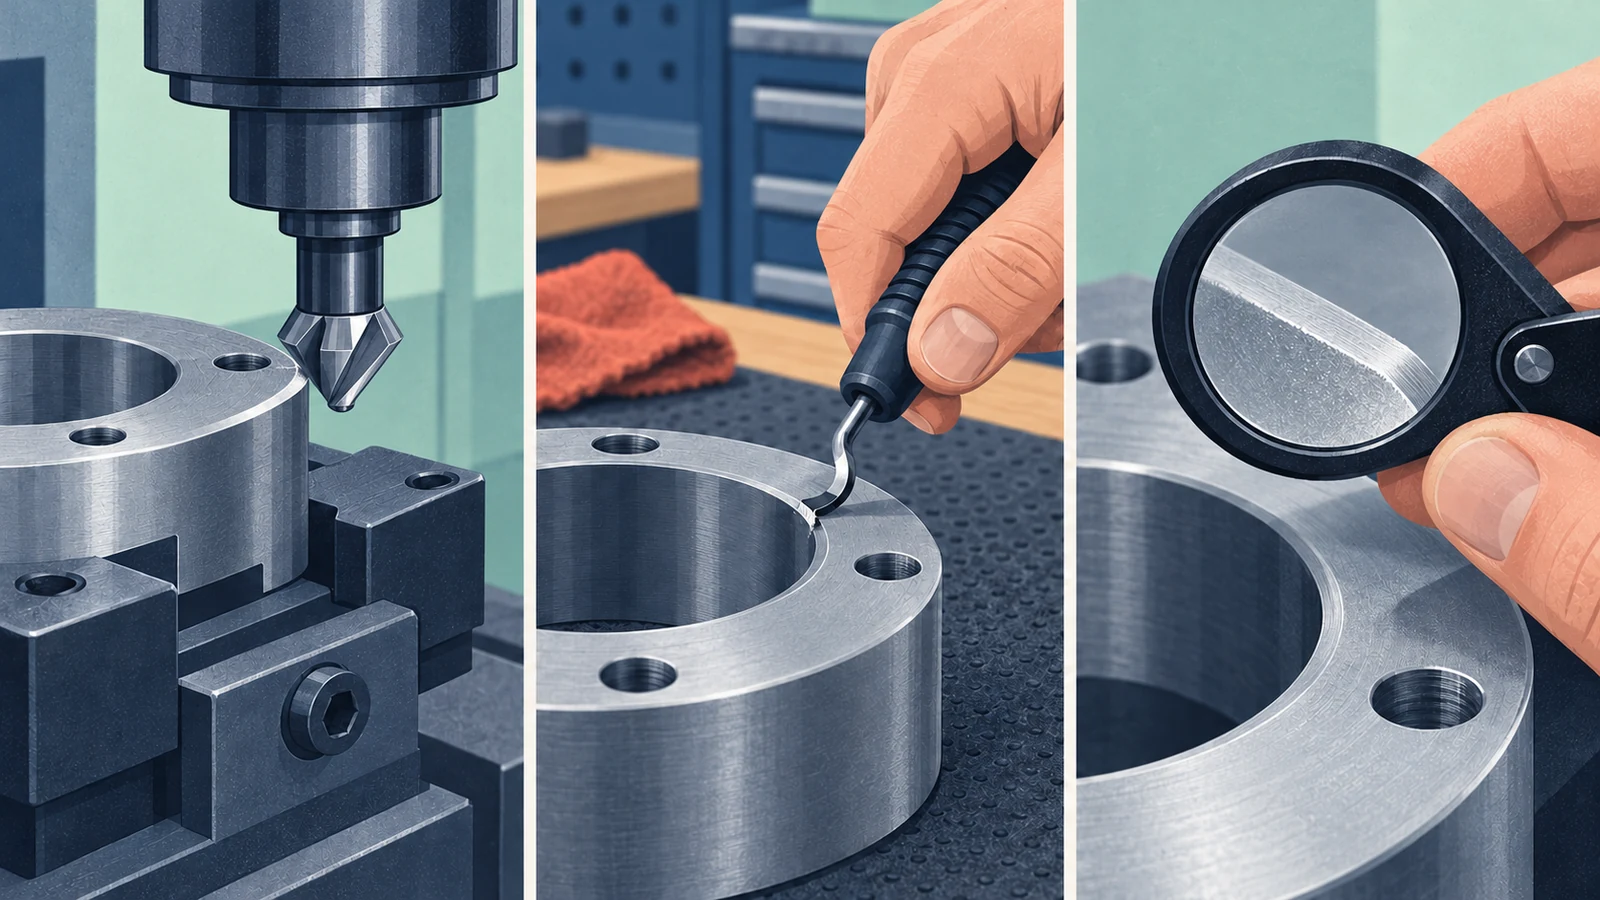
想定される方法ではなく、要求される結果を記録してください。バリが組立てを妨げる場合は、組立てに関連する限度を定義してください。懸念が汚染である場合は、緩んだ粒子と洗浄を別途扱ってください。後工程のコーティングや表面処理が関与する場合は、エッジ状態をその工程と調整してください。エッジは見た目が滑らかでも、機能要件を満たさない場合があります。.
CNCフライス加工のバリ生成に関するFAQ
すべてのフライス加工エッジにバリは発生しますか。
いいえ。バリの発生は、エッジの支持、ツールパス、材料の応答、工具状態、および工程順序に依存します。一部のエッジは清浄なままである一方、近接する出口エッジにリップが残る場合があります。.
フライス加工の方向を変えると必ずバリは除去されますか?
いいえ。方向を変えると、ある箇所のバリが移動したり減少したりする一方で、別の出口に新たなバリが生じることがあります。重要なエッジを確認し、図面と照らし合わせて結果を検証してください。.
図面には「バリなし」と記載すべきですか?
エッジが機能上重要である場合や検査が困難な場合は、より具体的な指示を使用してください。必要に応じて、位置、許容されるエッジの面取りや突出量、保護すべき表面、検査方法を明記してください。.
バリ取りによって部品の寸法は変化しますか?
はい。材料を除去すると、小さな面取り、データム境界、嵌め合い、またはシール面が変化する可能性があります。重要なエッジと一般的な取り扱い上のエッジを区別し、仕上げ加工後に検査してください。.
交差する穴の隠れたバリはどのように扱うべきですか?
交差部を特定し、通路を確保する必要があるかどうかを明示し、どのようにアクセスして検査するかを合意してください。外観の目視検査だけでは内部のリップを確認できない場合があります。.