
Les bavures de fraisage CNC se forment lorsque la matière sur une arête se plie, se déchire ou reste attachée au lieu de se séparer proprement. Le risque dépend de l'endroit où la fraise sort, du support de l'arête, du sens de la trajectoire d'outil, de la réponse du matériau et de l'état de l'outil. Une bavure à la sortie d'un trou traversant, à la limite d'une poche et sur une paroi extérieure mince peuvent sembler similaires mais exigent des décisions de procédé et de plan différentes. Commencez par localiser l'arête qui compte, puis décidez comment elle doit être produite, finie et acceptée.
Cet article traite de la formation des bavures en fraisage plutôt que de considérer chaque défaut d'arête comme un problème générique d'ébavurage. Pour la séquence d'opérations globale, voir le Aperçu du processus d'usinage CNC et le guide du procédé de fraisage CNC.
Commencez par l'arête qui porte le risque
“ Sans bavure ” n'est pas une instruction d'acceptation complète. Elle n'indique pas quelle arête, quelle taille de matière résiduelle est acceptable, si l'arête peut être chanfreinée, ni comment l'inspection doit distinguer une saillie nuisible d'un ébavurage inoffensif. Avant de choisir une stratégie de fraisage, divisez le plan en arêtes critiques et non critiques.
Les arêtes critiques peuvent inclure une limite d'étanchéité, un épaulement de positionnement, une entrée de frettage, un passage de fluide ou une arête touchée lors de l'assemblage. D'autres arêtes peuvent seulement nécessiter une manipulation sûre ou l'élimination de matière détachée. Leurs exigences n'ont pas besoin d'être identiques. Un ébavurage uniforme peut enlever de la matière utile à une caractéristique d'appui, tandis qu'un nettoyage minimal sur une arête non fonctionnelle peut suffire.
Marquez l'emplacement sur la vue de la pièce ou le modèle et reliez-le à la fonction. Si une bavure peut obstruer un passage, rayer une surface d'appui, piéger des débris ou modifier un ajustement, indiquez-le. Si la préoccupation ne concerne que la netteté, précisez-le séparément. Cela évite qu'une instruction d'ébavurage générale ne modifie involontairement une géométrie qui doit rester maîtrisée.
Où commence une bavure de fraisage ?
Les bavures deviennent souvent visibles là où un outil de coupe traverse une arête ou là où la matière restante perd son support. La géométrie locale détermine si la coupe se termine dans une section robuste, une paroi non supportée ou un coin où deux trajectoires d'outil se rejoignent. Un outil qui laisse une arête nette d'un côté d'une rainure peut soulever de la matière du côté opposé, car la condition de sortie change.
| Emplacement de la fonction | Pourquoi l'arête est vulnérable | Ce qu'il faut vérifier |
|---|---|---|
| Sortie de rainure ou de poche | L'outil traverse une limite et l'arête peut avoir peu de support | Sens d'entrée/sortie, matière restante et caractère fonctionnel de l'arête |
| Trou et face fraisée sécants | Deux opérations se rejoignent et peuvent laisser un bourrelet à l'intérieur d'un passage | Ordre des opérations, accès pour l'ébavurage et évacuation des copeaux |
| Paroi mince ou nervure étroite | La section peut fléchir lorsque l'outil approche ou quitte l'arête | Support, séquence d'usinage, portée de l'outil et mesure après relaxation |
| Petit coin ou rainure étroite | L'engagement de l'outil change rapidement et l'accès pour l'ébavurage peut être limité | Rayon d'angle, accès de l'outil et état de bord spécifié |
| Bord de profil à proximité d'une référence | L'ébavurage peut modifier une surface ou une limite utilisée pour le positionnement | Schéma de références, tolérance de rupture d'arête et méthode de contrôle |
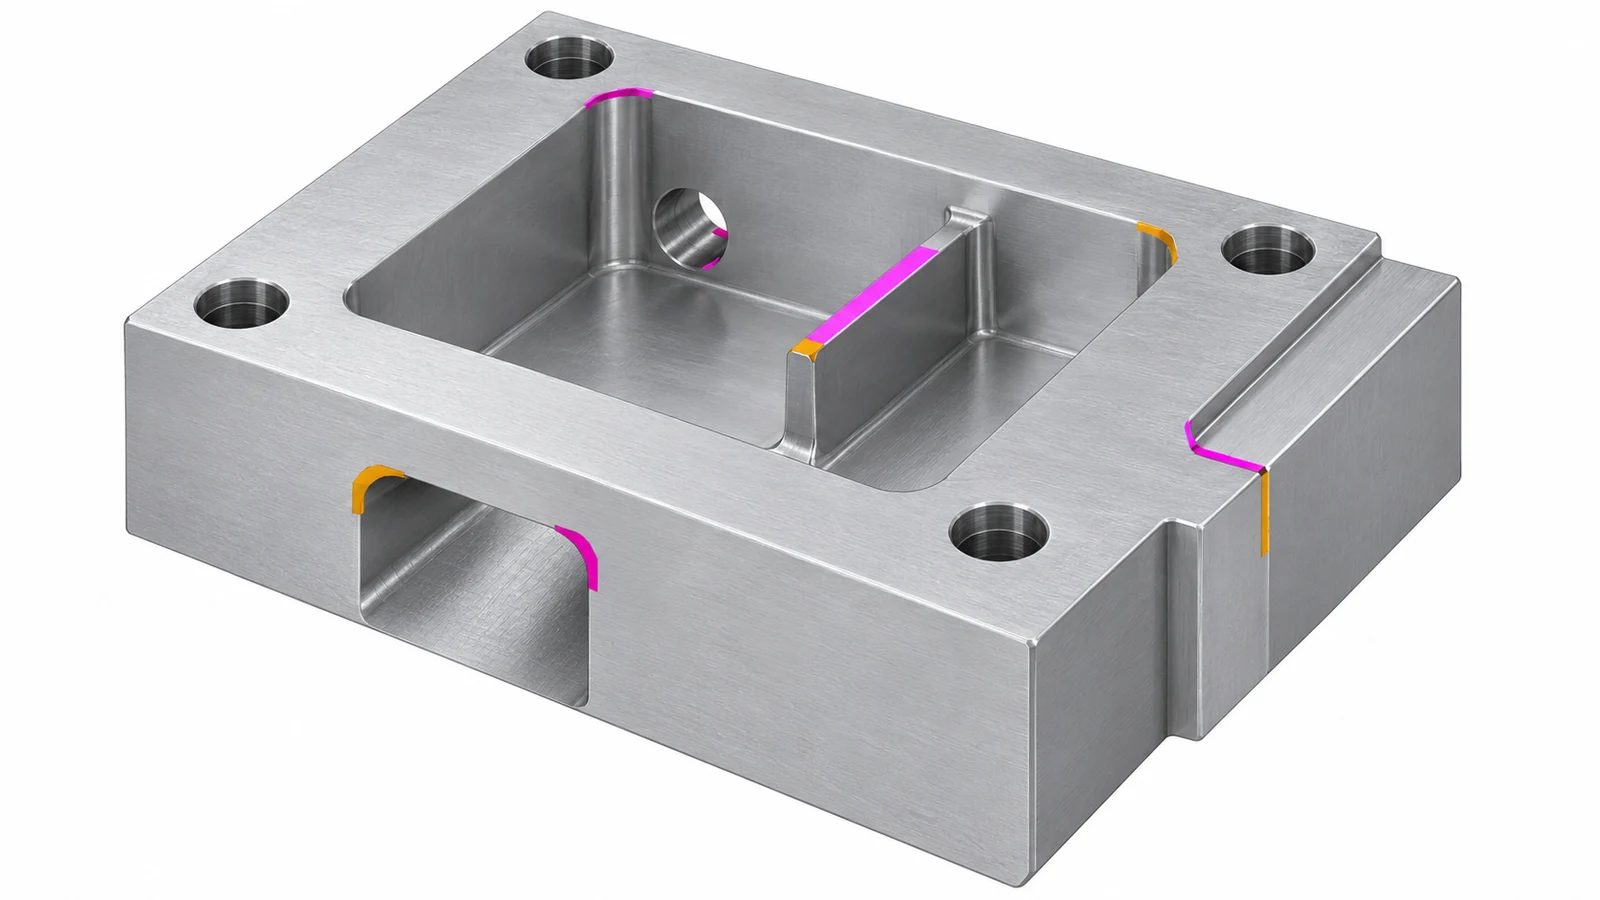
Les intersections de trous méritent une attention particulière car une bavure interne peut ne pas être visible de l'extérieur. Un plan doit identifier un passage ou un trou croisé qui doit rester dégagé, et le plan de contrôle doit définir comment la propreté et l'état des bords seront vérifiés. Le site guide d'usinage des trous CNC couvre les choix associés pour la fonction du trou, les arêtes de sortie et le contrôle.
Pourquoi la fraise laisse une lèvre
Lors de la coupe, la matière en avant de l'arête est cisaillée en copeau. Près d'une limite libre, une partie de la matière peut se plier ou s'étirer avant la séparation ; lorsque l'arête de coupe passe, une fine lèvre peut subsister. Le résultat dépend du support local, de la ductilité et de l'état du matériau, de l'affûtage de l'outil, du faux rond, de l'engagement et de la direction de sortie de l'arête. Aucun paramètre unique ne prédit la taille de la bavure pour toutes les géométries.
L'usure de l'outil peut modifier l'arête même lorsque la trajectoire programmée n'a pas changé. Une arête émoussée ou endommagée peut repousser ou frotter davantage de matière au lieu de la couper proprement. Le faux rond peut également faire porter des charges inégales aux différentes lèvres. Sur les formes minces, le mouvement de la pièce modifie la coupe effective. Ce sont là des raisons d'inspecter l'arête et le montage avant de traiter une bavure comme un problème relevant uniquement du plan.
La famille de matériaux compte, mais évitez de supposer que toutes les nuances se comportent de la même manière. Un alliage ductile, un état trempé et une matière plastique technique peuvent former différents défauts de bord sous des trajectoires d'outil comparables. Les plastiques peuvent présenter des arrachements ou des déformations plutôt que la lèvre métallique habituelle. Si le matériau ou l'état de la pièce change, vérifiez si l'exigence de bord d'origine et la gamme de finition s'appliquent toujours plutôt que de transposer une recette d'un matériau à l'autre.
Distinguez une bavure des autres états de bord. Un copeau est de la matière libre ; une bavure est de la matière attachée qui dépasse d'une arête. Une arête vive mais propre peut nécessiter une rupture de sécurité. Un chanfrein est une caractéristique géométrique définie. La rugosité de surface ou une marque d'outil est un état de la face, pas nécessairement une saillie de bord. Nommer précisément le problème aide l'opérateur et l'inspecteur à utiliser le même langage d'acceptation.
Planifier la trajectoire d'outil et la séquence d'opérations
Lorsqu'une bavure est prévisible, la trajectoire et la séquence peuvent réduire sa taille ou la déplacer vers une arête plus facile d'accès. Examinez la direction d'entrée et de sortie de l'outil par rapport au bord libre, si l'ébauche laisse une quantité stable de matière pour la finition, et si une opération ultérieure enlève de la matière de la limite concernée. Une seconde passe doit avoir un objectif défini ; répéter simplement la même trajectoire peut recréer le même état de bord.
Pour une pièce comportant plusieurs caractéristiques en intersection, préservez l'accès jusqu'à ce que les arêtes à nettoyer aient été atteintes. Le perçage d'un trou croisé après fermeture d'une poche peut rendre une bavure interne difficile à inspecter ou à enlever. Inversement, usiner une arête délicate trop tôt peut l'exposer à des dommages lors des montages ultérieurs. Le plan d'opération doit équilibrer l'accès aux arêtes, la rigidité de la pièce, la maîtrise des références et la protection des surfaces finies.
Les modifications de trajectoire doivent être évaluées en fonction du résultat fonctionnel, et pas seulement d'une photographie de l'arête. Inverser une direction ou changer la séquence peut déplacer la bavure plutôt que l'éliminer. Lorsqu'une modification de conception est possible, un petit chanfrein, un rayon ou une intersection révisée peuvent parfois créer une arête plus maîtrisable — mais cela ne doit pas compromettre l'ajustement, l'étanchéité ou une limite de positionnement.
Un plan de fraisage pratique commence par la fonction de la caractéristique, l'accès de l'outil et le support, comme décrit dans le guide de planification du processus de fraisage du site. La question des bavures doit être incluse dans cet examen, et non laissée comme une instruction non qualifiée une fois la programmation terminée.
Indiquer au fournisseur ce que l'arête doit faire
Spécifiez l'arête concernée et le résultat requis. Une note sur le plan peut distinguer un chanfrein maîtrisé d'une bavure maximale autorisée ou d'une rupture d'arête générale. Si l'arête est fonctionnelle, définissez les dimensions ou la relation de contrôle et identifiez toute surface qui ne doit pas être fondue. Si une méthode d'ébavurage spécifique au procédé est requise, ne la mentionnez que lorsque la méthode elle-même importe ; sinon, décrivez la condition d'acceptation et laissez le fournisseur proposer une voie appropriée.
- Identifier les arêtes critiques sur le plan ou le modèle, en particulier les intersections cachées.
- Préciser si l'exigence est un chanfrein, un rayon, une rupture d'arête, une arête vive ou une limite de matière rapportée.
- Protéger les datums adjacents, les faces d'étanchéité, les ajustements et les parois minces contre tout raccordement involontaire.
- Définir si les copeaux libres, les débris piégés ou l'obstruction des passages internes constituent également des critères d'acceptation.
- Convenir de la méthode d'inspection et du niveau d'échantillonnage lorsqu'un simple contrôle visuel ne suffit pas.
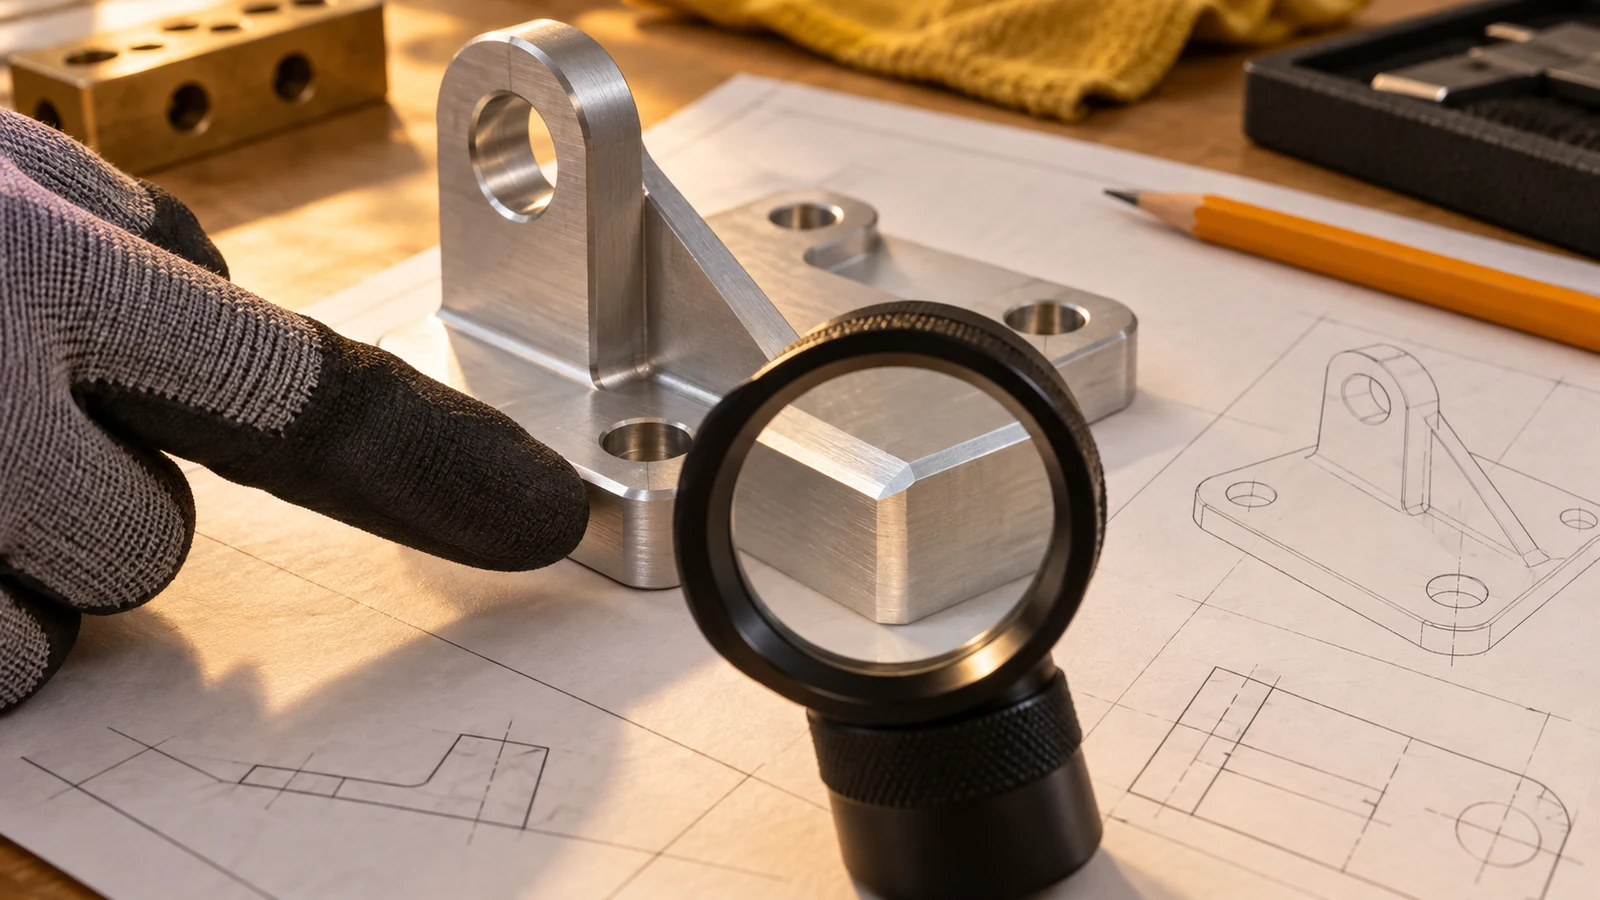
Une note générale “ casser toutes les arêtes vives ” peut convenir pour la sécurité générale, mais elle peut entrer en conflit avec une arête d'appui ou d'étanchéité. Résoudre ce conflit en nommant les exceptions et en donnant la priorité à l'appel fonctionnel. Cela rend le chiffrage et l'inspection plus cohérents sans imposer une tolérance inutile sur chaque arête.
Inspecter l'état de l'arête sans surcontrôler
Choisir une méthode d'inspection capable de répondre à la question d'acceptation. Un examen visuel peut identifier un copeau libre ou une lèvre saillante évidente, mais il peut ne pas mesurer de façon fiable une petite saillie ni vérifier une intersection cachée. Une vue agrandie, un contrôle tactile, une mesure de profil ou un gabarit dédié peuvent être appropriés selon l'accessibilité de l'arête, le risque et l'exigence du plan. Ne pas déclarer une arête acceptable uniquement parce qu'elle paraît propre sous un seul éclairage.
Pour les arêtes critiques, documenter l'emplacement et la méthode. Inspecter après l'opération qui crée l'arête, puis de nouveau après l'ébavurage si l'étape de finition peut modifier un datum ou un ajustement. Pour les arêtes non critiques, un contrôle basé sur le risque peut suffire. Lorsque l'état des arêtes fait partie d'une libération qualité plus large, le relier au plan d'inspection plutôt que d'ajouter une exigence d'inspection complète en double. Le Aperçu du contrôle qualité CNC explique comment les preuves d'acceptation doivent suivre les risques spécifiés de la pièce.
Maintenir un critère d'acceptation stable d'un échantillon à l'autre. Si le client et le fournisseur utilisent des définitions différentes de “ sans bavure ”, un désaccord peut persister même lorsque les deux parties inspectent avec soin. Une note sur le plan, une image annotée ou un échantillon de référence convenu peuvent clarifier l'arête visée, à condition que tout échantillon soit lié à la révision en cours et ne supplante pas les dimensions explicites.
Choisir quand et comment enlever de la matière
L'ébavurage peut avoir lieu pendant l'usinage, lors d'une opération manuelle ultérieure ou par une autre méthode de finition adaptée à la pièce. Le choix dépend de l'accès, de la quantité, du matériau, de la géométrie de l'arête, des exigences esthétiques et du risque de modifier les dimensions voisines. Un outil en machine peut atteindre une arête accessible mais pas une intersection cachée. Un travail manuel peut atteindre une caractéristique locale mais nécessite des contrôles pour éviter un raccordement irrégulier. Un procédé de finition peut affecter plus que la bavure et doit être examiné au regard des exigences d'ajustement, de surface et de propreté.
Avant d'approuver une gamme, poser trois questions : l'arête est-elle accessible sans endommager les caractéristiques adjacentes ? Le résultat peut-il être inspecté par rapport au plan ? Le procédé peut-il être répété sur la quantité requise ? Si une réponse n'est pas claire, réviser la définition de l'arête ou le plan de processus avant de traiter l'ébavurage comme une simple étape cosmétique finale.
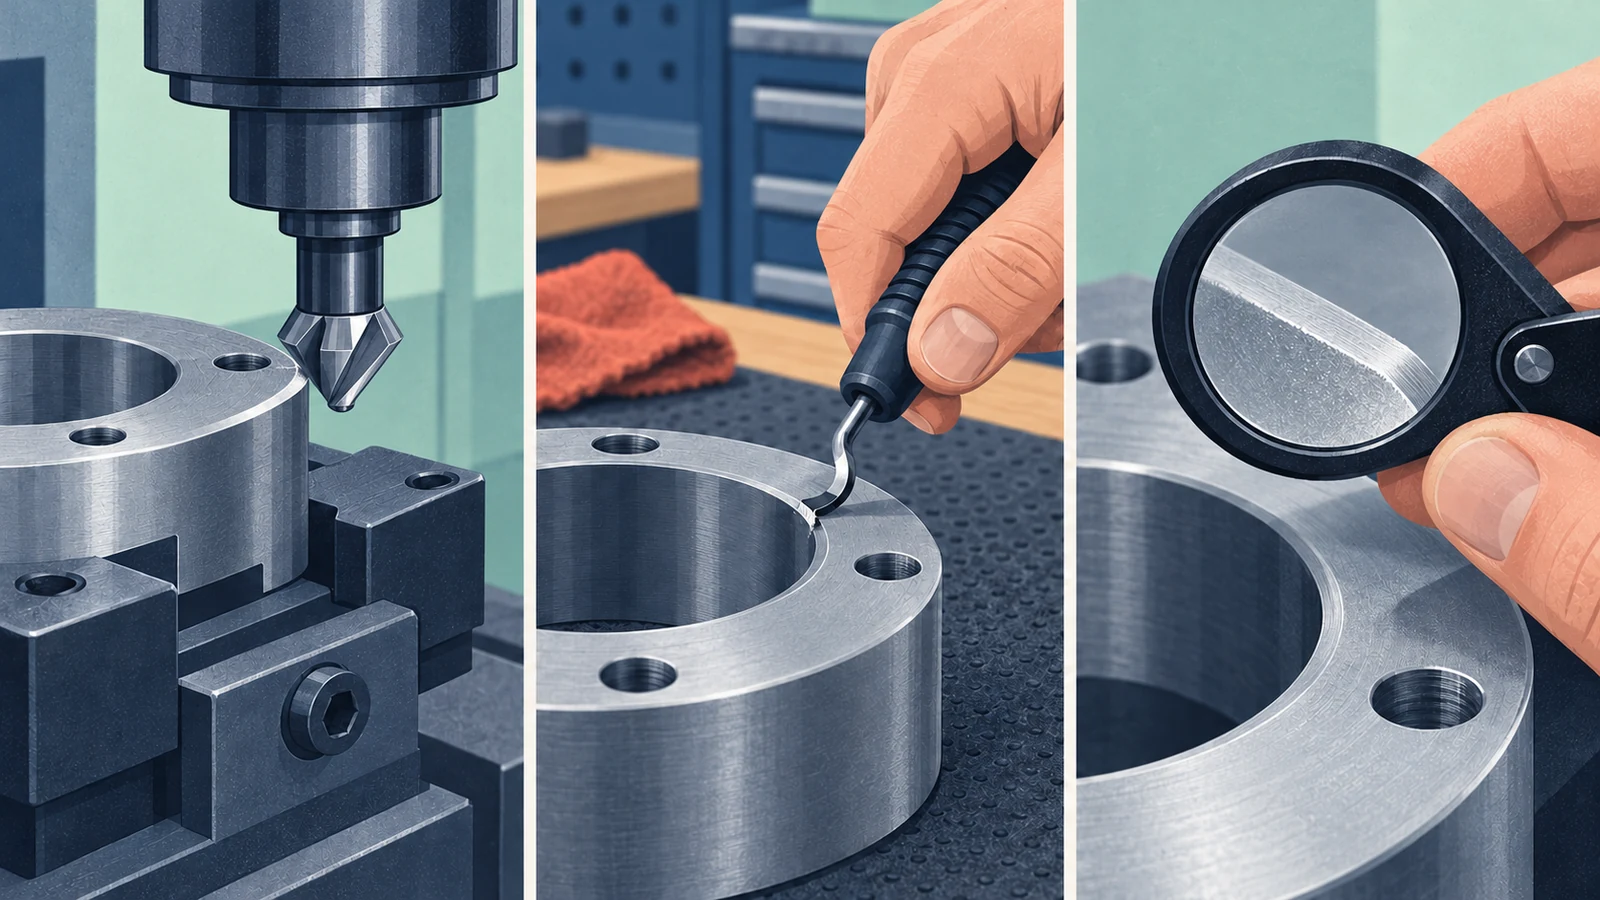
Consigner le résultat requis, pas une méthode supposée. Si la bavure bloque l'assemblage, définir la limite pertinente pour l'assemblage. Si le problème est la contamination, traiter séparément les particules libres et le nettoyage. Si un revêtement ou un traitement de surface ultérieur est impliqué, coordonner l'état de l'arête avec cette opération. Une arête peut être visuellement lisse et néanmoins ne pas satisfaire son exigence fonctionnelle.
FAQ sur la formation des bavures de fraisage CNC
Des bavures sont-elles produites sur chaque arête fraisée ?
Non. La formation de bavures dépend du support du bord, de la trajectoire d'outil, de la réponse du matériau, de l'état de l'outil et de la séquence d'opérations. Certains bords peuvent rester nets tandis qu'un bord de sortie voisin conserve une lèvre.
Le changement de sens de fraisage élimine-t-il toujours une bavure ?
Non. Un changement de sens peut déplacer ou réduire une bavure à un endroit tout en en créant une autre à une sortie différente. Vérifiez le bord qui compte et validez le résultat par rapport au plan.
Un plan doit-il indiquer “ sans bavure ” ?
Utilisez une instruction plus précise lorsque le bord est fonctionnel ou difficile à inspecter. Identifiez l'emplacement, le cassage d'angle ou la saillie acceptable, les surfaces protégées et la méthode d'inspection selon le besoin.
L'ébavurage peut-il modifier les dimensions d'une pièce ?
Oui. L'enlèvement de matière peut altérer un petit chanfrein, une limite de référence, un ajustement ou une surface d'étanchéité. Distinguez les bords critiques des bords de manipulation courants et inspectez après l'opération de finition.
Comment traiter les bavures cachées aux trous sécants ?
Identifiez l'intersection, précisez si le passage doit être dégagé et convenez de la manière d'y accéder et de l'inspecter. Une inspection visuelle externe seule peut ne pas révéler une lèvre interne.