
Las rebabas de fresado CNC se forman cuando el material en un borde se dobla, se desgarra o permanece adherido en lugar de separarse limpiamente. El riesgo depende de dónde sale el cortador, si el borde está soportado, la dirección de la trayectoria de la herramienta, la respuesta del material y el estado de la herramienta. Una rebaba en la salida de un agujero pasante, en el límite de un bolsillo y en una pared exterior delgada pueden parecer similares, pero exigen decisiones diferentes de proceso y de plano. Comience por localizar el borde que importa, luego decida cómo debe producirse, acabarse y aceptarse.
Este artículo aborda la formación de rebabas en el fresado en lugar de tratar cada defecto de borde como un problema genérico de desbarbado. Para la secuencia de operaciones más amplia, consulte la descripción general del proceso de mecanizado CNC y el guía del proceso de fresado CNC.
Comience por el borde que conlleva el riesgo
“Sin rebabas” no es una instrucción de aceptación completa. No identifica qué borde, qué tamaño de material residual es aceptable, si el borde puede biselarse, ni cómo debe la inspección distinguir una proyección dañina de un rompimiento de borde inofensivo. Antes de seleccionar una estrategia de fresado, divida el plano en bordes críticos y no críticos.
Los bordes críticos pueden incluir un límite de sellado, un hombro de localización, una entrada de ajuste a presión, un paso de fluido o un borde que se toca durante el montaje. Otros bordes pueden necesitar solo un manejo seguro o la eliminación de material suelto. Sus requisitos no tienen por qué ser idénticos. Un rompimiento de borde uniforme puede eliminar material útil de una característica de acoplamiento, mientras que una limpieza mínima en un borde no funcional puede ser suficiente.
Marque la ubicación en la vista de la pieza o en el modelo y conéctela con la función. Si una rebaba puede obstruir un pasaje, rayar una superficie de acoplamiento, atrapar residuos o alterar un ajuste, indíquelo. Si la preocupación es solo la agudeza, especifíquelo por separado. Esto evita que una instrucción general de desbarbado cambie involuntariamente una geometría que debe permanecer controlada.
¿Dónde se origina una rebaba de fresado?
Las rebabas suelen hacerse visibles donde un cortador atraviesa un borde o donde el material restante pierde apoyo. La geometría local determina si el corte termina en una sección robusta, en una pared sin apoyo o en una esquina donde se encuentran dos trayectorias de herramienta. Una herramienta que deja un borde limpio en un lado de una ranura puede levantar material en el lado opuesto porque cambia la condición de salida.
| Ubicación de la característica | Por qué el borde es vulnerable | Qué revisar |
|---|---|---|
| Salida de ranura o bolsillo | El cortador atraviesa un límite y el borde puede tener poco apoyo | Dirección de entrada/salida, material restante y si el borde es funcional |
| Agujero y cara fresada que se intersecan | Dos operaciones se encuentran y pueden dejar un reborde dentro de un pasaje | Orden de las operaciones, acceso para la limpieza del borde y evacuación de virutas |
| Pared delgada o nervio estrecho | La sección puede flexionarse a medida que la herramienta se acerca o sale del borde | Apoyo, secuencia de material, alcance de la herramienta y medición tras la liberación |
| Esquina pequeña o ranura estrecha | El contacto de la herramienta cambia rápidamente y el acceso para la limpieza puede ser limitado | Radio de esquina, acceso del cortador y la condición de borde especificada |
| Borde de perfil cerca de un dato | El desbarbado puede alterar una superficie o un límite utilizado para la localización | Esquema de datos, tolerancia de rompimiento de aristas y método de inspección |
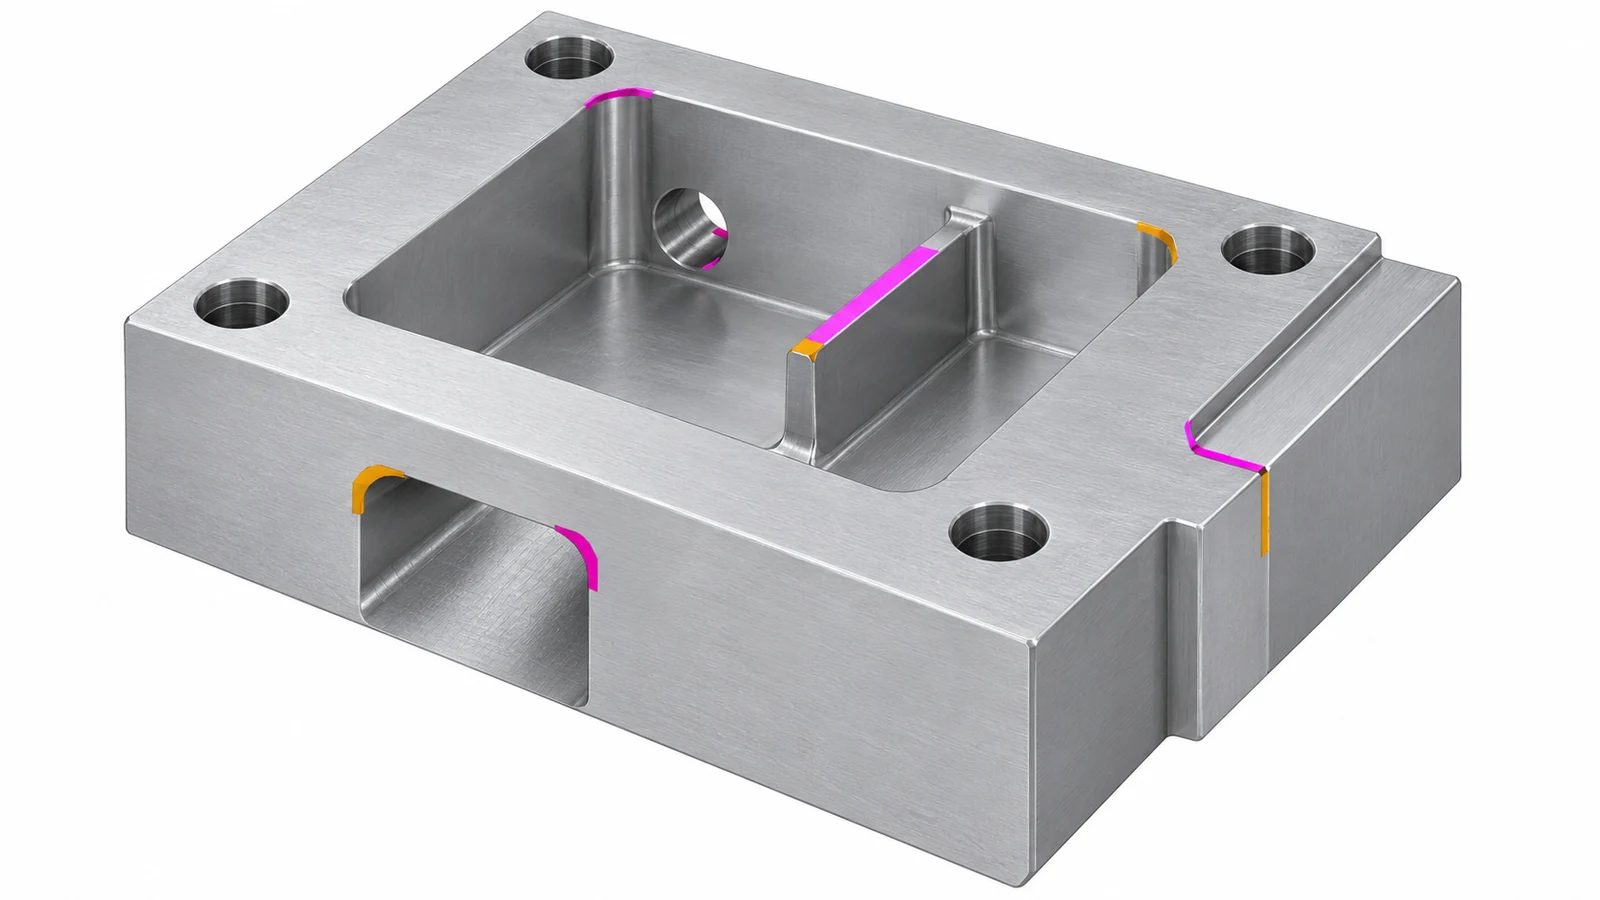
Las intersecciones de agujeros merecen especial atención porque una rebaba interna puede no ser visible desde el exterior. Un plano debe identificar un pasaje o agujero transversal que deba permanecer despejado, y el plan de inspección debe definir cómo se verificarán la limpieza y la condición de borde. La guía del sitio Guía de mecanizado de agujeros CNC cubre las opciones relacionadas con la función del agujero, los bordes de salida y la inspección.
Por qué el cortador deja un labio
Durante el corte, el material delante del borde se cizalla formando una viruta. Cerca de un límite libre, parte del material puede doblarse o estirarse antes de la separación; cuando pasa el filo de corte, puede quedar un labio delgado. El resultado depende del soporte local, la ductilidad y condición del material, la nitidez del cortador, el descentrado, el contacto y la dirección en la que se sale del borde. Ningún parámetro por sí solo predice el tamaño de la rebaba para todas las geometrías.
El desgaste de la herramienta puede cambiar el borde incluso cuando la trayectoria programada no ha cambiado. Un filo desafilado o dañado puede empujar o frotar más material en lugar de cortarlo limpiamente. El descentrado también puede hacer que las flautas individuales soporten cargas desiguales. En características delgadas, el movimiento de la pieza de trabajo cambia el corte efectivo. Estas son razones para inspeccionar el borde y la configuración antes de tratar una rebaba como un problema exclusivo del plano.
La familia de materiales importa, pero evite suponer que todas las aleaciones se comportan igual. Una aleación dúctil, una condición endurecida y un plástico de ingeniería pueden formar defectos de borde diferentes bajo trayectorias de herramienta comparables. Los plásticos pueden mostrar desgarro o deformación en lugar del labio metálico habitual. Si el material de la pieza o su condición cambian, confirme si el requisito de borde original y la ruta de acabado siguen aplicándose en lugar de transferir una receta entre materiales.
Distinga una rebaba de otras condiciones de borde. Una viruta es material suelto; una rebaba es material adherido que sobresale de un borde. Un borde afilado pero limpio puede necesitar un rompimiento de seguridad. Un chaflán es una característica geométrica definida. La rugosidad superficial o una marca de herramienta es una condición de la cara, no necesariamente una proyección del borde. Nombrar el problema con precisión ayuda al maquinista y al inspector a utilizar el mismo lenguaje de aceptación.
Planifique la trayectoria de la herramienta y la secuencia de operaciones
Cuando una rebaba es predecible, la trayectoria y la secuencia pueden reducir su tamaño o trasladarla a un borde de más fácil acceso. Revise la dirección de entrada y salida del cortador respecto al borde libre, si el desbaste deja una cantidad estable de material para el acabado y si una operación posterior elimina material del límite afectado. Una segunda pasada debe tener un propósito definido; simplemente repetir la misma trayectoria puede recrear la misma condición de borde.
Para una pieza con varias características que se intersecan, preserve el acceso hasta haber alcanzado los bordes que necesitan limpieza. Taladrar un agujero transversal después de cerrar una cavidad puede hacer que una rebaba interna sea difícil de inspeccionar o eliminar. Por el contrario, mecanizar un borde delicado demasiado pronto puede exponerlo a daños en montajes posteriores. El plan de operaciones debe equilibrar el acceso al borde, la rigidez de la pieza, el control de datos y la protección de las superficies acabadas.
Los cambios en la trayectoria de la herramienta deben evaluarse según el resultado funcional, no solo una fotografía del borde. Invertir una dirección o cambiar la secuencia puede trasladar la rebaba en lugar de eliminarla. Cuando es posible un cambio de diseño, un pequeño chaflán, radio o intersección revisada puede a veces crear un borde más controlable, pero no debe comprometer el ajuste, el sellado ni un límite de localización.
Un plan de fresado práctico comienza con la función de la característica, el acceso de la herramienta y el soporte, como se describe en la guía de planificación del proceso de fresado del sitio. La cuestión de las rebabas debe incluirse en esa revisión, no dejarse como una instrucción sin cualificar después de completar la programación.
Indique al proveedor qué debe hacer el borde
Especifique el borde afectado y el resultado requerido. Una nota en el plano puede distinguir un chaflán controlado de una rebaba máxima permitida o de un rompimiento de borde general. Si el borde es funcional, defina las dimensiones o la relación que lo controlan e identifique cualquier superficie que no deba difuminarse. Si se requiere un método de desbarbado específico del proceso, indíquelo solo cuando el método en sí importe; de lo contrario, describa la condición de aceptación y deje que el proveedor proponga una ruta adecuada.
- Identifique los bordes críticos en el plano o modelo, especialmente las intersecciones ocultas.
- Indique si el requisito es un chaflán, un radio, un rompimiento de borde, un borde afilado o un límite de material adherido.
- Proteja los datums adyacentes, las caras de sellado, los ajustes y las paredes delgadas de una difuminación no intencionada.
- Defina si las virutas sueltas, los residuos atrapados o la obstrucción de pasajes internos también son motivos de aceptación.
- Acuerde el método de inspección y el nivel de muestreo cuando una verificación visual por sí sola no sea suficiente.
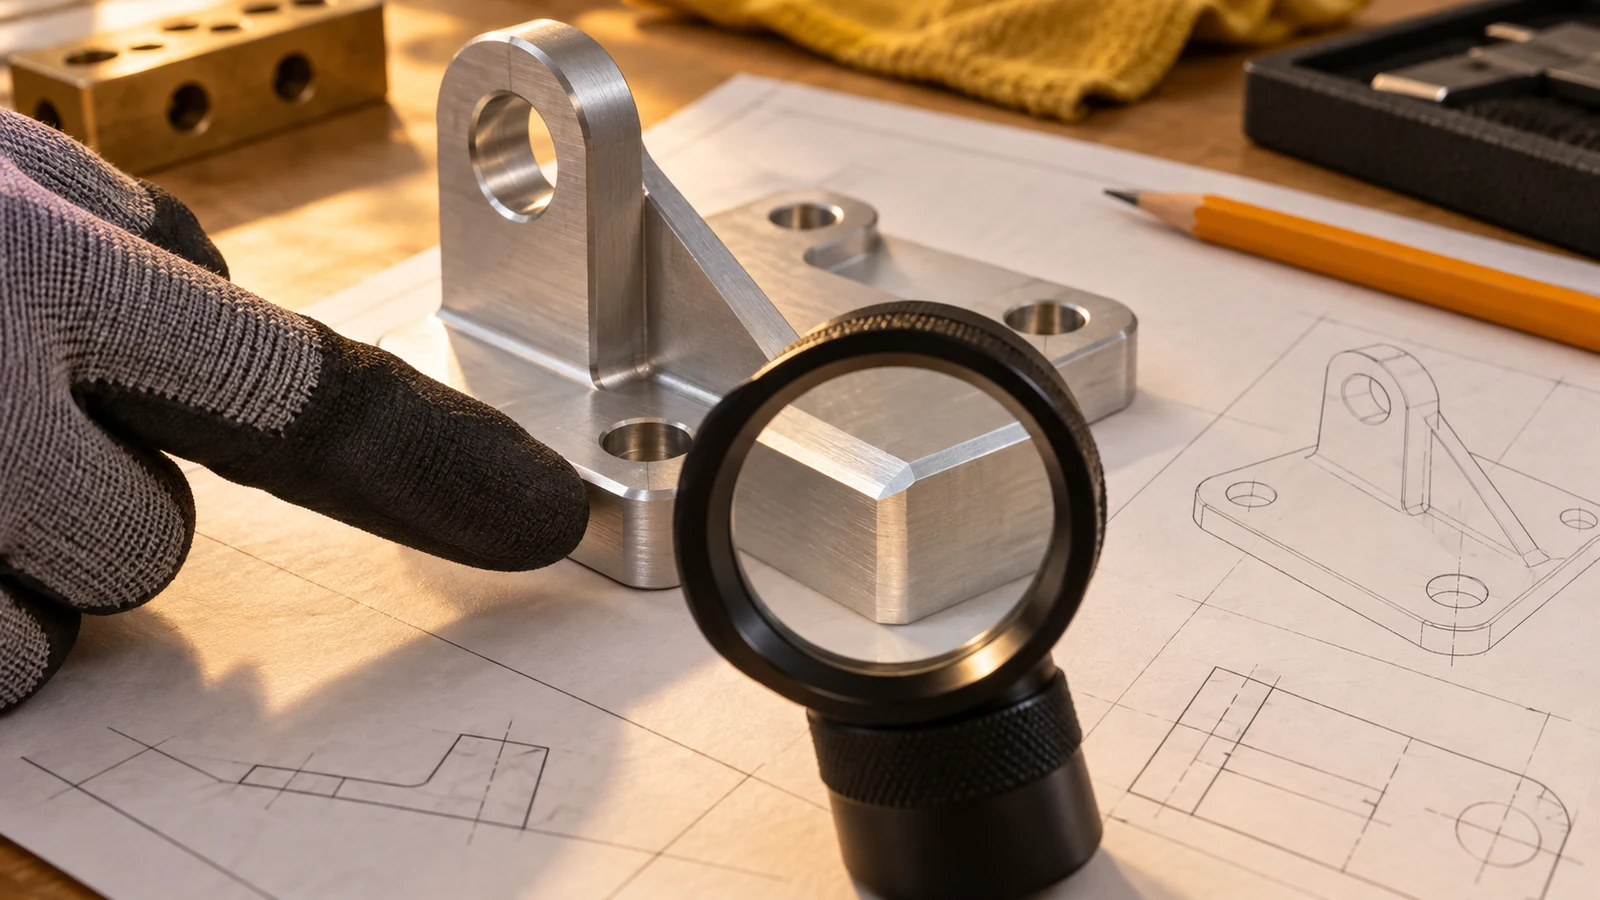
Una nota general de “romper todos los bordes afilados” puede ser apropiada para la seguridad general, pero puede entrar en conflicto con un borde de acoplamiento o de sellado. Resuelva ese conflicto nombrando las excepciones y dando precedencia a la llamada funcional. Esto hace que la cotización y la inspección sean más consistentes sin imponer una tolerancia innecesaria en cada borde.
Inspeccione el estado del borde sin verificar en exceso
Elija un método de inspección que pueda responder a la pregunta de aceptación. Un examen visual puede identificar una viruta suelta o un reborde elevado obvio, pero puede no medir de forma fiable una pequeña protuberancia ni verificar una intersección oculta. Una vista ampliada, una comprobación táctil, una medición de perfil o un calibre dedicado pueden ser apropiados según la accesibilidad del borde, el riesgo y el requisito del plano. No declare un borde aceptable solo porque se vea limpio en una única condición de iluminación.
Para los bordes críticos, documente la ubicación y el método. Inspeccione después de la operación que crea el borde y de nuevo después del desbarbado si el paso de acabado pudiera cambiar un datum o un ajuste. Para los bordes no críticos, una comprobación basada en el riesgo puede ser suficiente. Cuando la condición del borde forma parte de una liberación de calidad más amplia, vincúlela al plan de inspección en lugar de añadir un requisito duplicado de inspección completa de la pieza. La descripción general del control de calidad CNC explica cómo la evidencia de aceptación debe seguir los riesgos especificados de la pieza.
Mantenga el criterio de aceptación estable entre muestras. Si el cliente y el proveedor usan definiciones diferentes de “sin rebabas”, puede persistir un desacuerdo incluso cuando ambas partes inspeccionan con cuidado. Una nota en el plano, una imagen anotada o una muestra de referencia acordada pueden aclarar el borde previsto, siempre que cualquier muestra esté vinculada a la revisión actual y no anule las dimensiones explícitas.
Elija cuándo y cómo eliminar material
El desbarbado puede realizarse durante el mecanizado, en una operación manual posterior o mediante otro método de acabado que se adapte a la pieza. La elección depende del acceso, la cantidad, el material, la geometría del borde, los requisitos estéticos y el riesgo de cambiar dimensiones cercanas. Una herramienta en la máquina puede alcanzar un borde accesible pero no una intersección oculta. El trabajo manual puede alcanzar una característica local pero necesita controles para evitar una difuminación inconsistente. Un proceso de acabado puede afectar más que a la rebaba y debe revisarse frente a los requisitos de ajuste, superficie y limpieza.
Antes de aprobar una ruta, haga tres preguntas: ¿Se puede alcanzar el borde sin dañar las características adyacentes? ¿Se puede inspeccionar el resultado según el plano? ¿Puede repetirse el proceso en la cantidad requerida? Si alguna respuesta no está clara, revise la definición del borde o el plan del proceso antes de tratar el desbarbado como un paso cosmético final.
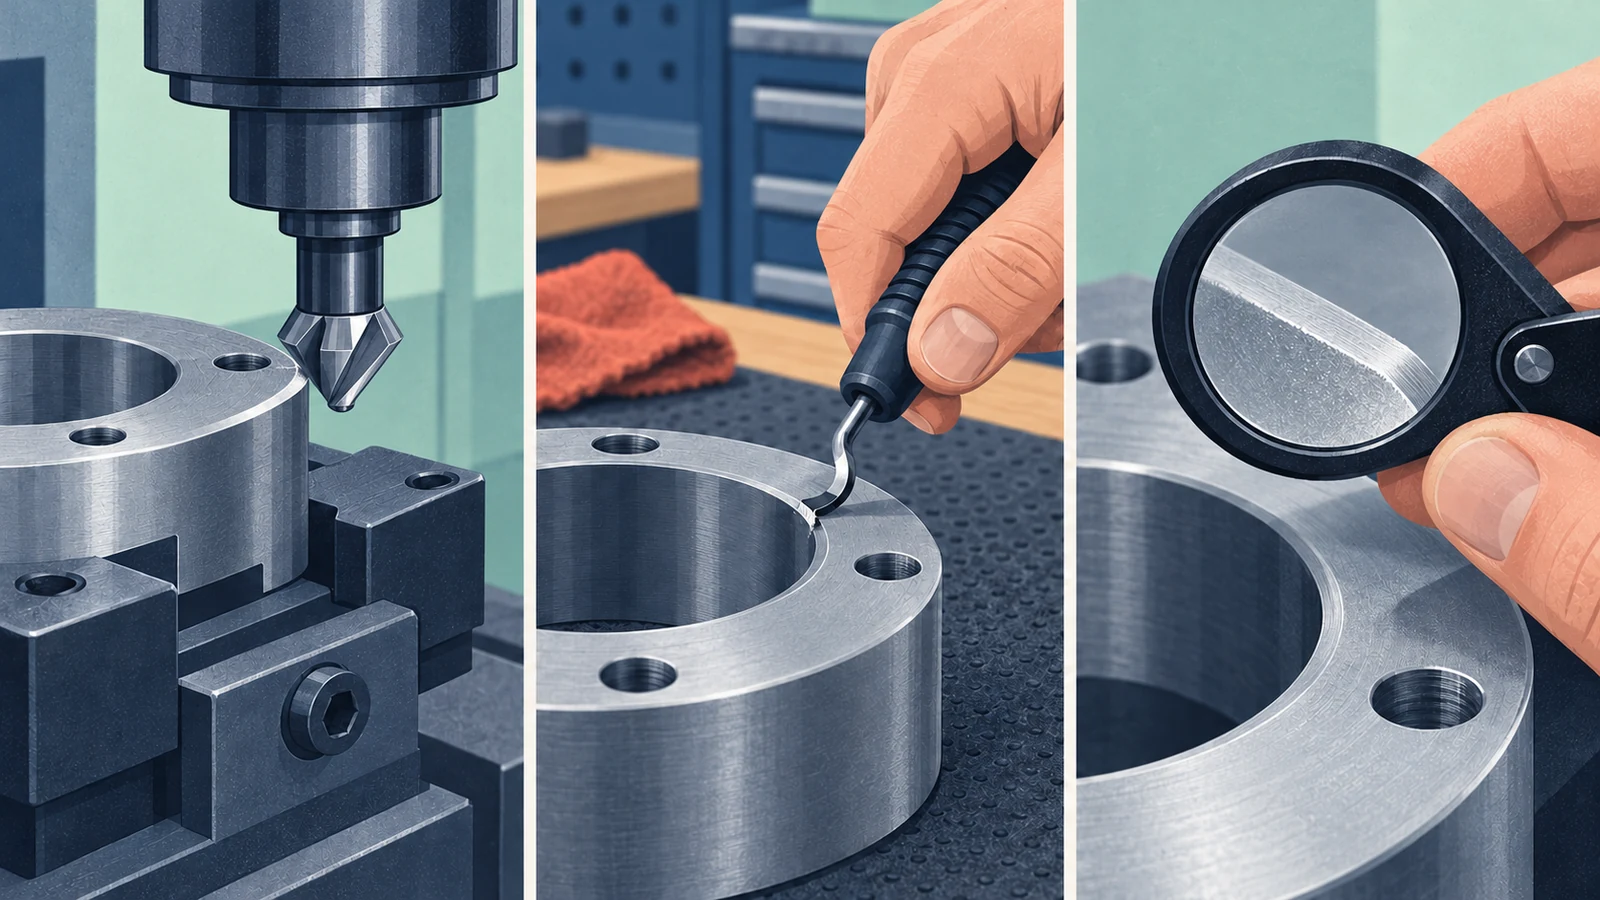
Registre el resultado requerido, no un método asumido. Si la rebaba bloquea el ensamblaje, defina el límite relevante para el ensamblaje. Si la preocupación es la contaminación, aborde las partículas sueltas y la limpieza por separado. Si interviene un recubrimiento o tratamiento superficial posterior, coordine la condición del borde con esa operación. Un borde puede verse visualmente liso y aun así no cumplir su requisito funcional.
Preguntas frecuentes sobre la formación de rebabas en el fresado CNC
¿Se producen rebabas en todos los bordes fresados?
No. La formación de rebabas depende del soporte del borde, la trayectoria de la herramienta, la respuesta del material, el estado de la herramienta y la secuencia de operaciones. Algunos bordes pueden quedar limpios mientras que un borde de salida cercano conserva un reborde.
¿Cambiar la dirección del fresado siempre elimina una rebaba?
No. Un cambio de dirección puede desplazar o reducir una rebaba en una ubicación mientras crea otra en una salida diferente. Verifique el borde que importa y compruebe el resultado contra el plano.
¿Debería un plano indicar “sin rebabas”?
Utilice una instrucción más específica cuando el borde sea funcional o difícil de inspeccionar. Identifique la ubicación, el rompimiento de borde o la protuberancia aceptables, las superficies protegidas y el método de inspección según sea necesario.
¿Puede el desbarbado cambiar las dimensiones de una pieza?
Sí. La eliminación de material puede alterar un chaflán pequeño, un límite de referencia, un ajuste o una superficie de sellado. Distinga los bordes críticos de los bordes generales de manipulación e inspeccione después de la operación de acabado.
¿Cómo deben tratarse las rebabas ocultas en agujeros que se intersecan?
Identifique la intersección, indique si el pasaje debe estar despejado y acuerde cómo se accederá a él y cómo se inspeccionará. La inspección visual externa por sí sola puede no mostrar un reborde interno.