
As rebarbas de fresamento CNC se formam quando o material em uma aresta se dobra, rasga ou permanece aderido em vez de se separar de forma limpa. O risco depende de onde a fresa sai, se a aresta é suportada, da direção da trajetória da ferramenta, da resposta do material e da condição da ferramenta. Uma rebarba na saída de um furo passante, no limite de uma cavidade e em uma parede externa fina podem parecer semelhantes, mas exigem decisões diferentes de processo e de desenho. Comece localizando a aresta que importa e, em seguida, decida como ela deve ser produzida, acabada e aceita.
Este artigo aborda a formação de rebarbas no fresamento, em vez de tratar todo defeito de aresta como um problema genérico de rebarbação. Para a sequência operacional mais ampla, consulte o Visão geral do processo de usinagem CNC e a guia do processo de fresamento CNC.
Comece pela aresta que carrega o risco
“Sem rebarbas” não é uma instrução de aceitação completa. Ela não identifica qual aresta, qual tamanho de material residual é aceitável, se a aresta pode ser chanfrada ou como a inspeção deve distinguir uma projeção prejudicial de um quebra-canto inofensivo. Antes de selecionar uma estratégia de fresamento, divida o desenho em arestas críticas e não críticas.
Arestas críticas podem incluir um limite de vedação, um ressalto de localização, uma entrada para ajuste por prensagem, uma passagem de fluido ou uma aresta que é tocada durante a montagem. Outras arestas podem precisar apenas de manuseio seguro ou remoção de material solto. Seus requisitos não precisam ser idênticos. Um quebra-canto uniforme pode remover material útil de um recurso de acoplamento, enquanto uma limpeza mínima em uma aresta não funcional pode ser suficiente.
Marque a localização na vista ou no modelo da peça e conecte-a à função. Se uma rebarba puder obstruir uma passagem, riscar uma superfície de acoplamento, reter detritos ou alterar um ajuste, indique isso. Se a preocupação for apenas a aspereza, especifique separadamente. Isso evita que uma instrução ampla de rebarbação altere involuntariamente a geometria que deve permanecer controlada.
Onde começa uma rebarba de fresamento?
As rebarbas costumam se tornar visíveis onde a fresa atravessa uma aresta ou onde o material remanescente perde suporte. A geometria local determina se o corte termina em uma seção robusta, em uma parede sem suporte ou em um canto onde duas trajetórias de ferramenta se encontram. Uma ferramenta que deixa uma aresta limpa em um lado de uma ranhura pode levantar material no lado oposto porque a condição de saída muda.
| Localização do recurso | Por que a borda é vulnerável | O que revisar |
|---|---|---|
| Saída de rasgo ou bolsão | A fresa atravessa um limite e a borda pode ter pouco suporte | Direção de entrada/saída, estoque restante e se a borda é funcional |
| Furo e face fresada que se interceptam | Duas operações se encontram e podem deixar uma rebarba dentro de uma passagem | Ordem das operações, acesso para limpeza da borda e remoção de cavacos |
| Parede fina ou nervura estreita | A seção pode flexionar quando a ferramenta se aproxima ou sai da borda | Suporte, sequência de estoque, alcance da ferramenta e medição após a liberação |
| Canto pequeno ou ranhura estreita | O engajamento da ferramenta muda rapidamente e o acesso para limpeza pode ser limitado | Raio do canto, acesso da fresa e a condição de borda especificada |
| Borda do perfil próxima a um datum | O rebarbamento pode alterar uma superfície ou limite usado para localização | Esquema de datums, tolerância de quebra de aresta e método de inspeção |
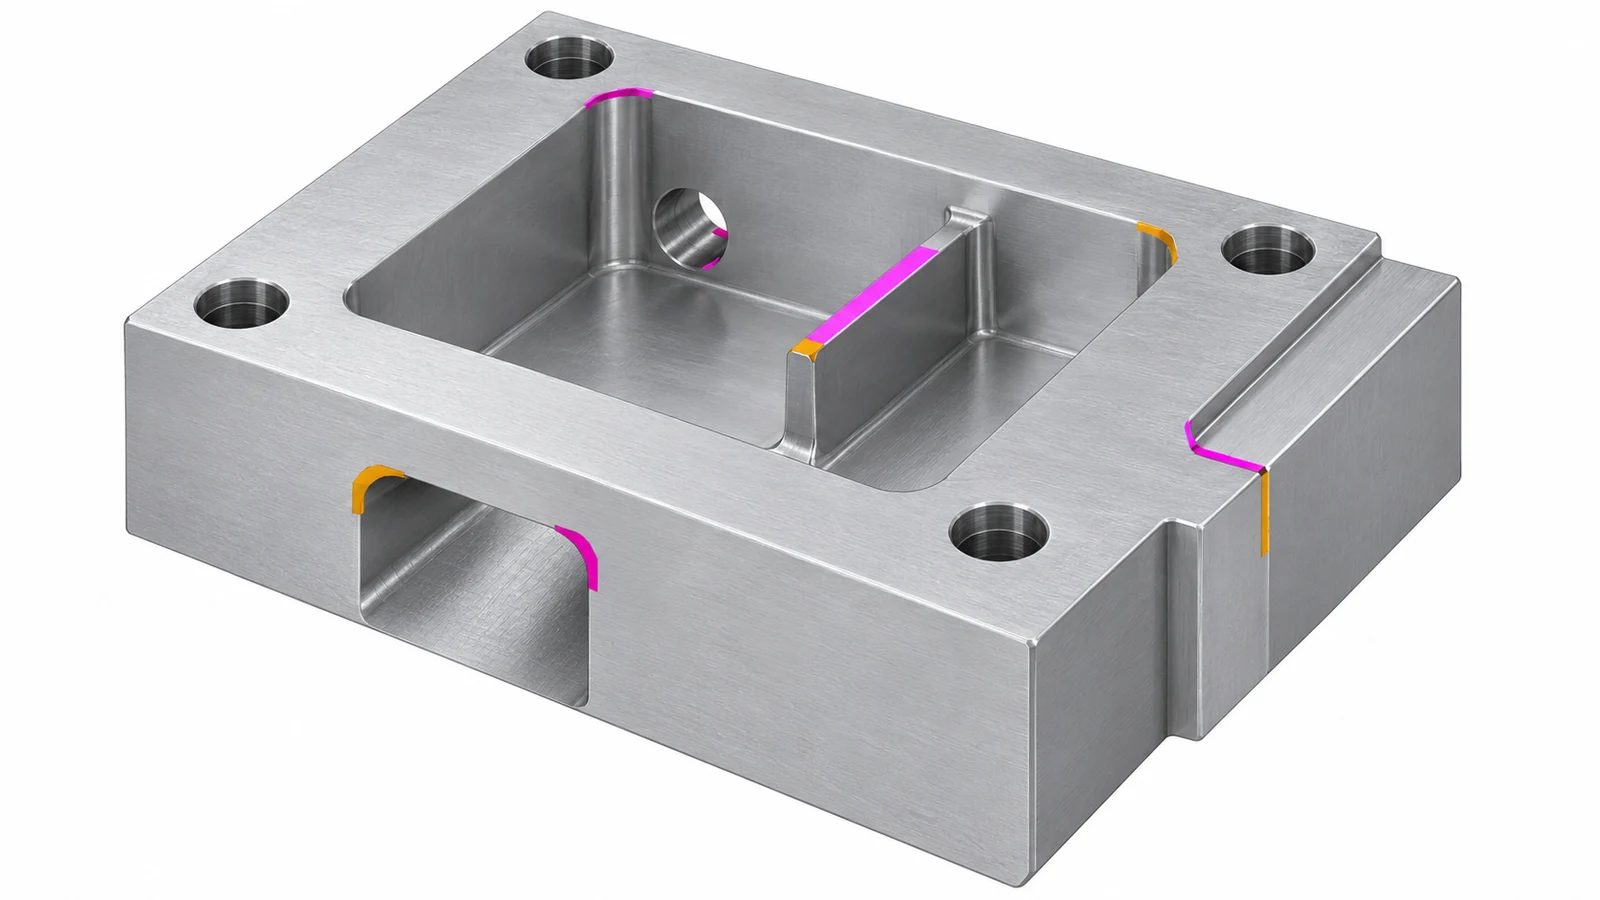
As interseções de furos merecem atenção especial porque uma rebarba interna pode não ser visível do exterior. O desenho deve identificar uma passagem ou furo cruzado que deve permanecer desobstruído, e o plano de inspeção deve definir como a limpeza e a condição da aresta serão verificadas. O site guia de usinagem de furos CNC abrange as escolhas relacionadas à função do furo, arestas de saída e inspeção.
Por que a fresa deixa uma borda elevada
Durante o corte, o material à frente da aresta é cisalhado em forma de cavaco. Próximo a um limite livre, parte do material pode dobrar ou esticar antes da separação; quando a aresta de corte passa, pode permanecer uma lâmina fina. O resultado depende do suporte local, da ductilidade e condição do material, da afiação da ferramenta, do runout, do engajamento e da direção de saída da aresta. Nenhum parâmetro isolado prevê o tamanho da rebarba para todas as geometrias.
O desgaste da ferramenta pode alterar a aresta mesmo quando o caminho programado não mudou. Uma aresta desgastada ou danificada pode empurrar ou esfregar mais material em vez de cortá-lo de forma limpa. O runout também pode fazer com que flautas individuais suportem cargas desiguais. Em recursos finos, o movimento da peça altera o corte efetivo. Esses são motivos para inspecionar a aresta e a montagem antes de tratar uma rebarba como um problema apenas de desenho.
A família do material importa, mas evite presumir que todas as classes se comportam da mesma forma. Uma liga dúctil, uma condição endurecida e um plástico de engenharia podem formar defeitos de aresta diferentes sob trajetórias de ferramenta comparáveis. Os plásticos podem apresentar rasgamento ou deformação em vez da lâmina metálica habitual. Se o material ou a condição da peça mudar, confirme se o requisito original de aresta e a rota de acabamento ainda se aplicam, em vez de transferir uma única receita entre materiais.
Distinga uma rebarba de outras condições de aresta. Um cavaco é material solto; uma rebarba é material aderido que se projeta de uma aresta. Uma aresta afiada mas limpa pode precisar de uma quebra de segurança. Um chanfro é um recurso geométrico definido. A rugosidade superficial ou uma marca de ferramenta é uma condição da face, não necessariamente uma projeção de aresta. Nomear o problema com precisão ajuda o operador e o inspetor a usar a mesma linguagem de aceitação.
Planeje a trajetória da ferramenta e a sequência de operações
Quando uma rebarba é previsível, o caminho e a sequência podem reduzir seu tamanho ou movê-la para uma aresta de mais fácil acesso. Revise a direção de entrada e saída da fresa em relação à aresta livre, se o desbaste deixa uma quantidade estável de sobremetal para o acabamento e se uma operação posterior remove material do limite afetado. Uma segunda passada deve ter um propósito definido; simplesmente repetir o mesmo caminho pode recriar a mesma condição de aresta.
Para uma peça com vários recursos que se intersectam, preserve o acesso até que as arestas que precisam de limpeza tenham sido alcançadas. Perfurar um furo cruzado depois de fechar um bolsão pode tornar uma rebarba interna difícil de inspecionar ou remover. Por outro lado, usinar uma aresta delicada cedo demais pode expô-la a danos em montagens posteriores. O plano de operação deve equilibrar o acesso às arestas, a rigidez da peça, o controle de datums e a proteção das superfícies acabadas.
As mudanças na trajetória da ferramenta devem ser avaliadas em função do resultado funcional, e não apenas de uma fotografia da aresta. Inverter uma direção ou alterar a sequência pode mover a rebarba em vez de eliminá-la. Onde uma mudança de projeto é possível, um pequeno chanfro, raio ou interseção revisada pode às vezes criar uma aresta mais controlável — mas não deve comprometer o ajuste, a vedação ou um limite de localização.
Um plano prático de fresamento começa com a função do recurso, o acesso da fresa e o suporte, conforme descrito no guia de planejamento do processo de fresamento do site. A questão da rebarba deve ser incluída nessa revisão, e não deixada como uma instrução não qualificada após a conclusão da programação.
Informe ao fornecedor o que a aresta deve fazer
Especifique a aresta afetada e o resultado exigido. Uma nota no desenho pode distinguir um chanfro controlado de uma rebarba máxima permitida ou de uma quebra de aresta geral. Se a aresta for funcional, defina as dimensões ou relações controladoras e identifique qualquer superfície que não deva ser desbastada. Se um método de rebarbamento específico do processo for exigido, indique-o apenas quando o método em si for importante; caso contrário, descreva a condição de aceitação e deixe o fornecedor propor uma rota adequada.
- Identifique as arestas críticas no desenho ou modelo, especialmente as interseções ocultas.
- Indique se o requisito é um chanfro, raio, quebra de aresta, aresta viva ou limite de material aderido.
- Proteja datums adjacentes, faces de vedação, ajustes e paredes finas contra mistura não intencional.
- Defina se cavacos soltos, detritos retidos ou obstrução de passagens internas também são preocupações de aceitação.
- Acorde o método de inspeção e o nível de amostragem quando uma verificação visual sozinha não for suficiente.
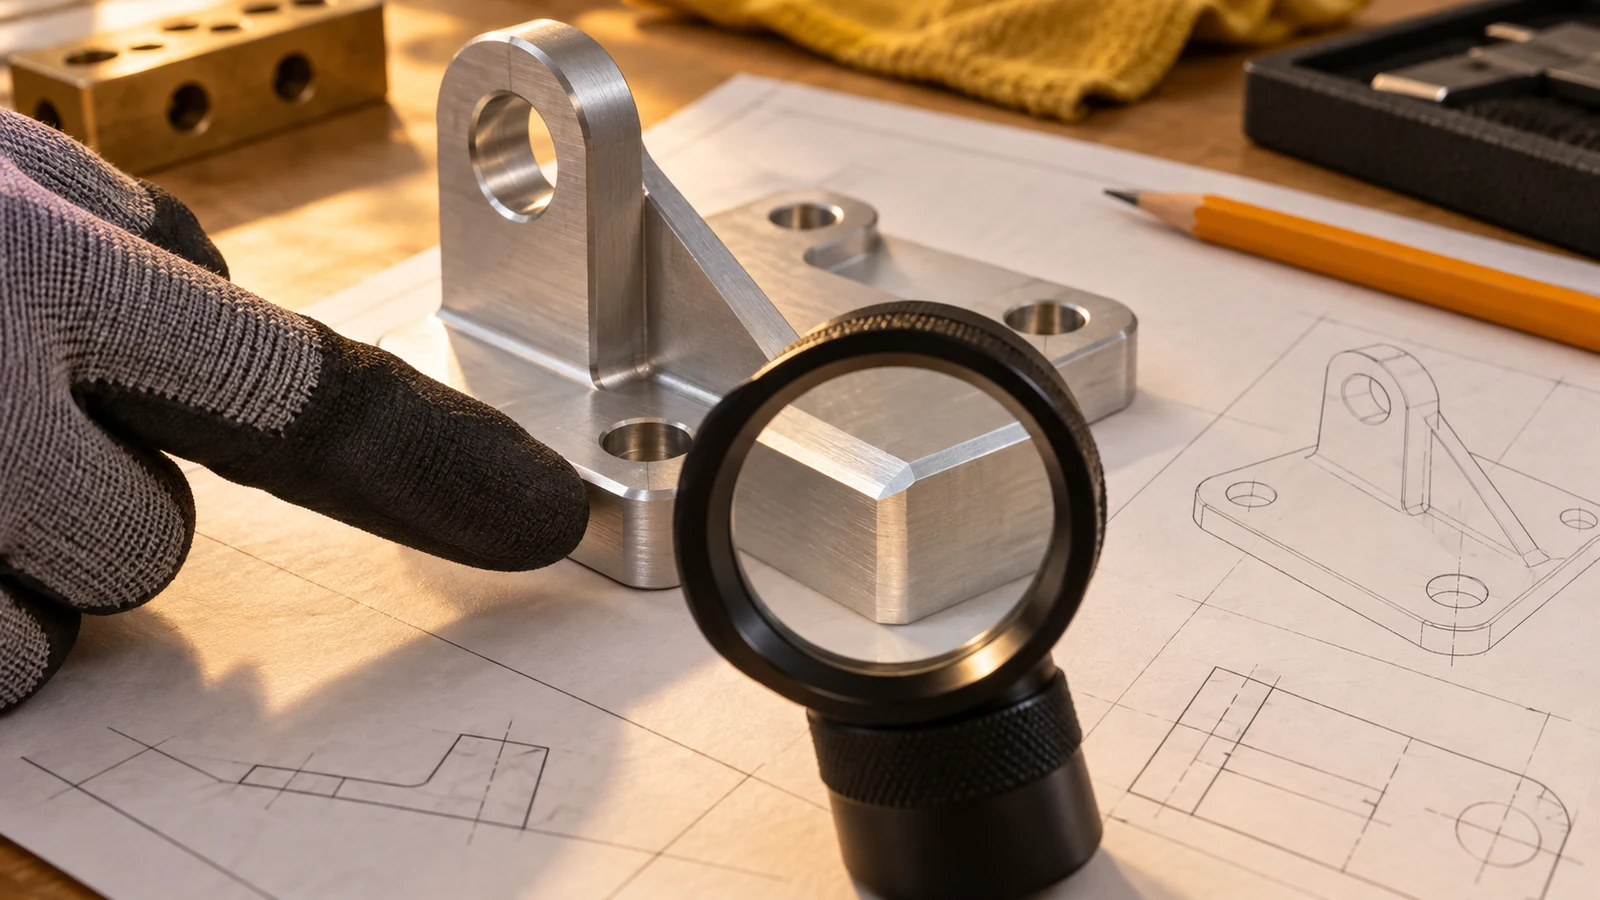
Uma nota genérica de “quebrar todas as arestas vivas” pode ser apropriada para segurança geral, mas pode conflitar com uma aresta de acoplamento ou vedação. Resolva esse conflito nomeando as exceções e dando precedência à indicação funcional. Isso torna a cotação e a inspeção mais consistentes sem impor uma tolerância desnecessária a cada aresta.
Inspecione a condição da aresta sem verificar em excesso
Escolha um método de inspeção que possa responder à questão de aceitação. Um exame visual pode identificar um cavaco solto ou uma rebarba óbvia, mas pode não medir de forma confiável uma pequena saliência ou verificar uma interseção oculta. Uma vista ampliada, verificação tátil, medição de perfil ou calibrador dedicado podem ser apropriados dependendo da acessibilidade da aresta, do risco e do requisito do desenho. Não declare uma aresta aceitável apenas porque ela parece limpa em uma única condição de iluminação.
Para arestas críticas, documente a localização e o método. Inspecione após a operação que cria a aresta e novamente após o rebarbamento se a etapa de acabamento puder alterar um datum ou ajuste. Para arestas não críticas, uma verificação baseada em risco pode ser suficiente. Quando a condição da aresta faz parte de uma liberação de qualidade mais ampla, conecte-a ao plano de inspeção em vez de adicionar um requisito duplicado de inspeção de peça completa. A visão geral do controle de qualidade CNC explica como as evidências de aceitação devem acompanhar os riscos especificados da peça.
Mantenha o critério de aceitação estável entre amostras. Se o cliente e o fornecedor usarem definições diferentes de “sem rebarba”, uma divergência pode persistir mesmo quando ambos os lados inspecionam com cuidado. Uma nota no desenho, uma imagem anotada ou uma amostra de referência acordada podem esclarecer a aresta pretendida, desde que qualquer amostra esteja vinculada à revisão atual e não substitua dimensões explícitas.
Escolha quando e como remover material
O rebarbamento pode ocorrer durante a usinagem, em uma operação manual posterior ou por outro método de acabamento adequado à peça. A escolha depende do acesso, quantidade, material, geometria da aresta, requisitos estéticos e do risco de alterar dimensões próximas. Uma ferramenta na máquina pode alcançar uma aresta acessível, mas não uma interseção oculta. O trabalho manual pode alcançar um recurso local, mas precisa de controles para evitar mistura inconsistente. Um processo de acabamento pode afetar mais do que a rebarba e deve ser revisado em relação aos requisitos de ajuste, superfície e limpeza.
Antes de aprovar uma rota, faça três perguntas: A aresta pode ser alcançada sem danificar recursos adjacentes? O resultado pode ser inspecionado em relação ao desenho? O processo pode ser repetido na quantidade exigida? Se qualquer resposta não for clara, revise a definição da aresta ou o plano de processo antes de tratar o rebarbamento como uma etapa cosmética final.
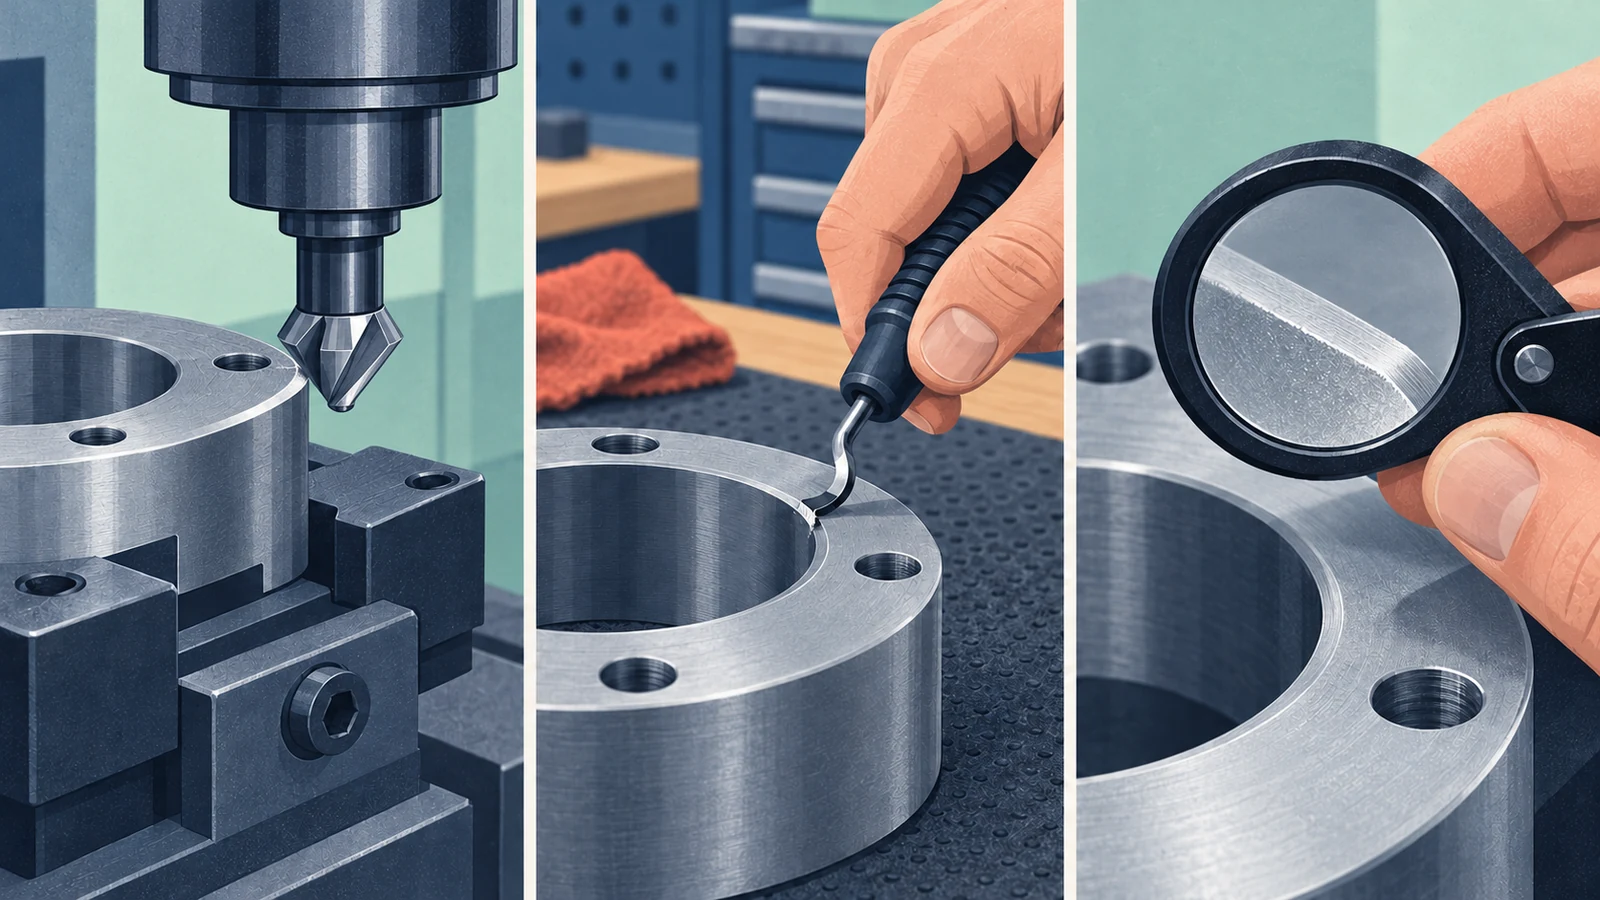
Registre o resultado exigido, não um método presumido. Se a rebarba bloquear a montagem, defina o limite relevante para a montagem. Se a preocupação for contaminação, trate partículas soltas e limpeza separadamente. Se houver um revestimento ou tratamento superficial posterior envolvido, coordene a condição da aresta com essa operação. Uma aresta pode estar visualmente lisa e ainda assim falhar em seu requisito funcional.
Perguntas frequentes sobre formação de rebarbas no fresamento CNC
São produzidas rebarbas em todas as arestas fresadas?
Não. A formação de rebarbas depende do suporte da aresta, da trajetória da ferramenta, da resposta do material, da condição da ferramenta e da sequência de operações. Algumas arestas podem permanecer limpas enquanto uma aresta de saída próxima retém uma rebarba.
A mudança da direção de fresamento sempre remove a rebarba?
Não. Uma mudança de direção pode deslocar ou reduzir uma rebarba em um local enquanto cria outra em uma saída diferente. Verifique a aresta que importa e confirme o resultado em relação ao desenho.
Um desenho deve indicar “sem rebarba”?
Use uma instrução mais específica quando a aresta for funcional ou difícil de inspecionar. Identifique o local, o quebra-aresta ou a saliência aceitável, as superfícies protegidas e o método de inspeção, conforme necessário.
O rebarbamento pode alterar as dimensões de uma peça?
Sim. A remoção de material pode alterar um pequeno chanfro, um limite de datum, um ajuste ou uma superfície de vedação. Distinga as arestas críticas das arestas comuns de manuseio e inspecione após a operação de acabamento.
Como devem ser tratadas as rebarbas ocultas em furos que se interceptam?
Identifique a interseção, declare se a passagem deve estar desobstruída e acorde como ela será acessada e inspecionada. A inspeção visual externa sozinha pode não revelar uma saliência interna.