
Le bave di fresatura CNC si formano quando il materiale su un bordo si piega, si strappa o rimane attaccato invece di separarsi in modo netto. Il rischio dipende da dove esce la fresa, se il bordo è supportato, dalla direzione della traiettoria utensile, dalla risposta del materiale e dalle condizioni dell'utensile. Una bava all'uscita di un foro passante, al confine di una tasca e su una parete sottile esterna possono sembrare simili ma richiedono decisioni diverse in termini di processo e disegno. Iniziare individuando il bordo che conta, poi decidere come deve essere prodotto, finito e accettato.
Questo articolo affronta la formazione delle bave nella fresatura invece di trattare ogni difetto del bordo come un problema generico di sbavatura. Per la sequenza operativa più ampia, consultare la Panoramica del processo di lavorazione CNC e ai guida al processo di fresatura CNC.
Iniziare dal bordo che comporta il rischio
“Senza bave” non è un'istruzione di accettazione completa. Non identifica quale bordo, quale dimensione di materiale residuo è accettabile, se il bordo può essere smussato, né come l'ispezione debba distinguere una sporgenza dannosa da una rottura del bordo innocua. Prima di selezionare una strategia di fresatura, suddividere il disegno in bordi critici e non critici.
I bordi critici possono includere un confine di tenuta, uno spallamento di posizionamento, un ingresso per accoppiamento forzato, un passaggio di fluido o un bordo che viene toccato durante l'assemblaggio. Altri bordi possono richiedere solo una manipolazione sicura o la rimozione di materiale sciolto. I loro requisiti non devono essere identici. Una rottura del bordo uniforme può rimuovere materiale utile da una funzione di accoppiamento, mentre una pulizia minima su un bordo non funzionale può essere sufficiente.
Contrassegnare la posizione sulla vista o sul modello del pezzo e collegarla alla funzione. Se una bava può ostruire un passaggio, graffiare una superficie di accoppiamento, intrappolare detriti o modificare un accoppiamento, indicarlo. Se la preoccupazione riguarda solo l'affilatura, specificarlo separatamente. Ciò impedisce che un'istruzione generica di sbavatura modifichi involontariamente la geometria che deve rimanere controllata.
Dove inizia una bava di fresatura?
Le bave diventano spesso visibili dove un utensile fuoriesce da un bordo o dove il materiale rimanente perde supporto. La geometria locale determina se il taglio termina in una sezione robusta, in una parete non supportata o in un angolo in cui si incontrano due traiettorie utensile. Un utensile che lascia un bordo pulito su un lato di una cava può sollevare materiale sul lato opposto perché cambia la condizione di uscita.
| Posizione della caratteristica | Perché il bordo è vulnerabile | Cosa verificare |
|---|---|---|
| Uscita di cava o tasca | L'utensile fuoriesce da un confine e il bordo può avere poco supporto | Direzione di entrata/uscita, materiale rimanente e se il bordo è funzionale |
| Foro e faccia fresata intersecanti | Due operazioni si incontrano e possono lasciare un labbro all'interno di un passaggio | Ordine delle operazioni, accesso per la pulizia del bordo e rimozione dei trucioli |
| Parete sottile o nervatura stretta | La sezione può flettersi mentre l'utensile si avvicina o lascia il bordo | Supporto, sequenza di lavorazione, portata dell'utensile e misurazione dopo il rilascio |
| Angolo piccolo o scanalatura stretta | L'engagement de l'outil change rapidement e l'accesso per la pulizia può essere limitato | Raggio d'angolo, accesso della fresa e condizione del bordo specificata |
| Bordo del profilo vicino a un datum | La sbavatura può alterare una superficie o un confine utilizzato per il posizionamento | Schema dei datum, tolleranza di rottura degli spigoli e metodo di ispezione |
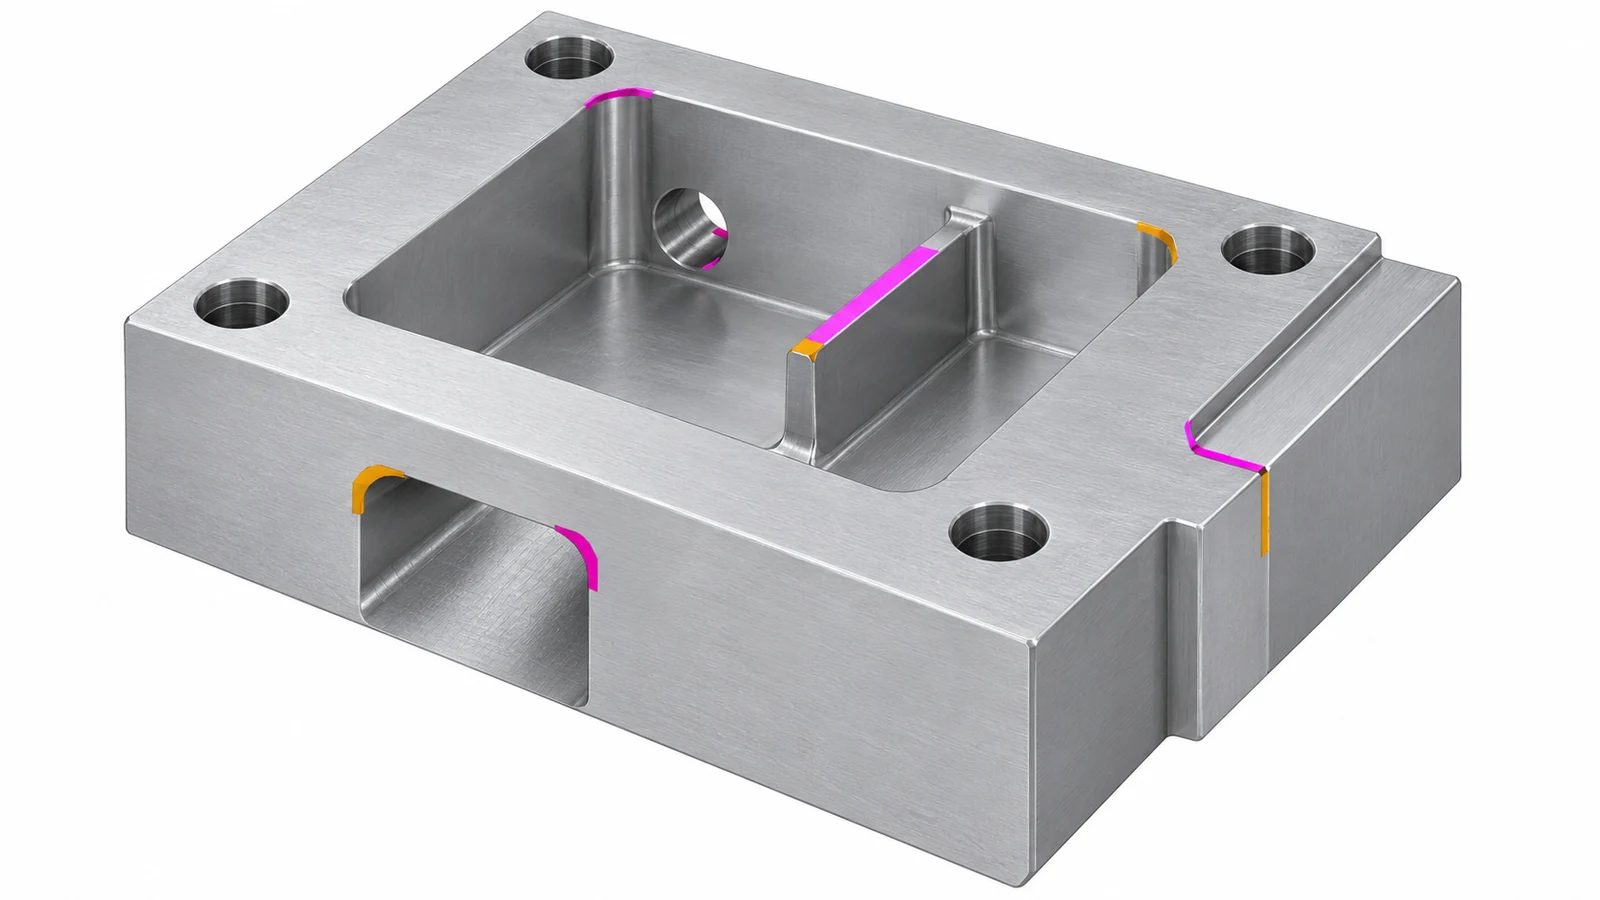
Le intersezioni dei fori meritano particolare attenzione perché una bava interna potrebbe non essere visibile dall'esterno. Un disegno dovrebbe identificare un passaggio o un foro trasversale che deve rimanere libero, e il piano di ispezione dovrebbe definire come verranno verificati la pulizia e la condizione dei bordi. Il sito Guida alla lavorazione CNC dei fori copre le scelte correlate per la funzione del foro, i bordi di uscita e l'ispezione.
Perché la fresa lascia un labbro
Durante il taglio, il materiale davanti al bordo viene cesoiato in un truciolo. Vicino a un confine libero, parte del materiale può piegarsi o allungarsi prima della separazione; quando il tagliente passa, può rimanere un sottile labbro. Il risultato dipende dal supporto locale, dalla duttilità e condizione del materiale, dall'affilatura della fresa, dal runout, dall'engagement e dalla direzione di uscita del bordo. Nessun singolo parametro prevede la dimensione della bava per ogni geometria.
L'usura dell'utensile può modificare il bordo anche quando il percorso programmato non è cambiato. Un tagliente smussato o danneggiato può spingere o strofinare più materiale invece di tagliarlo in modo pulito. Il runout può anche far sì che i singoli taglienti sopportino carichi disuguali. Su elementi sottili, il movimento del pezzo cambia il taglio effettivo. Questi sono motivi per ispezionare il bordo e l'attrezzaggio prima di trattare una bava come un problema solo di disegno.
La famiglia di materiali è importante, ma evita di presumere che ogni grado si comporti allo stesso modo. Una lega duttile, una condizione indurita e una plastica tecnica possono formare difetti del bordo diversi con percorsi utensile comparabili. Le plastiche possono mostrare strappi o deformazioni anziché il familiare labbro metallico. Se il materiale del pezzo o la sua condizione cambiano, verifica se il requisito originale del bordo e il percorso di finitura siano ancora applicabili anziché trasferire una ricetta da un materiale all'altro.
Distingui una bava da altre condizioni del bordo. Un truciolo è materiale sciolto; una bava è materiale attaccato che sporge da un bordo. Un bordo affilato ma pulito può richiedere una rottura di sicurezza. Uno smusso è una caratteristica geometrica definita. La rugosità superficiale o un segno dell'utensile è una condizione della faccia, non necessariamente una sporgenza del bordo. Denominare accuratamente il problema aiuta l'operatore e l'ispettore a usare lo stesso linguaggio di accettazione.
Pianificare la traiettoria utensile e la sequenza operativa
Quando una bava è prevedibile, il percorso e la sequenza possono ridurne la dimensione o spostarla su un bordo più facile da raggiungere. Rivedi la direzione di entrata e uscita della fresa rispetto al bordo libero, se la sgrossatura lascia una quantità stabile di sovrametallo per la finitura e se un'operazione successiva rimuove materiale dal confine interessato. Una seconda passata dovrebbe avere uno scopo definito; ripetere semplicemente lo stesso percorso può ricreare la stessa condizione del bordo.
Per un pezzo con diverse caratteristiche intersecanti, preserva l'accesso fino a raggiungere i bordi che necessitano di pulizia. Forare un foro trasversale dopo aver chiuso una tasca può rendere una bava interna difficile da ispezionare o rimuovere. Al contrario, lavorare un bordo delicato troppo presto può esporlo a danni nelle attrezzature successive. Il piano delle operazioni dovrebbe bilanciare accesso ai bordi, rigidità del pezzo, controllo dei datum e protezione delle superfici finite.
Le modifiche al percorso utensile dovrebbero essere valutate in base al risultato funzionale, non solo a una fotografia del bordo. Invertire una direzione o cambiare la sequenza può spostare la bava anziché eliminarla. Dove è possibile una modifica di progetto, un piccolo smusso, un raggio o un'intersezione rivista possono talvolta creare un bordo più controllabile, ma non devono compromettere l'accoppiamento, la tenuta o un confine di posizionamento.
Un piano di fresatura pratico inizia con la funzione della caratteristica, l'accesso della fresa e il supporto, come descritto nella guida alla pianificazione del processo di fresatura del sito. La questione della bava dovrebbe essere inclusa in quella revisione, non lasciata come istruzione non qualificata dopo il completamento della programmazione.
Comunicare al fornitore cosa deve fare il bordo
Specificare il bordo interessato e il risultato richiesto. Una nota sul disegno può distinguere uno smusso controllato da una bava massima consentita o da una rottura generica del bordo. Se il bordo è funzionale, definire le dimensioni o la relazione che lo controllano e identificare qualsiasi superficie che non deve essere raccordata. Se è richiesto un metodo di sbavatura specifico per il processo, indicarlo solo quando il metodo stesso è rilevante; altrimenti, descrivere la condizione di accettazione e lasciare al fornitore la proposta di un percorso adeguato.
- Identificare i bordi critici sul disegno o sul modello, in particolare le intersezioni nascoste.
- Indicare se il requisito è uno smusso, un raggio, una rottura del bordo, uno spigolo vivo o un limite sul materiale aderente.
- Proteggere i datum adiacenti, le superfici di tenuta, gli accoppiamenti e le pareti sottili da raccordi involontari.
- Definire se anche trucioli sciolti, detriti intrappolati o ostruzioni di passaggi interni sono oggetto di accettazione.
- Concordare il metodo di ispezione e il livello di campionamento quando un controllo visivo da solo non è sufficiente.
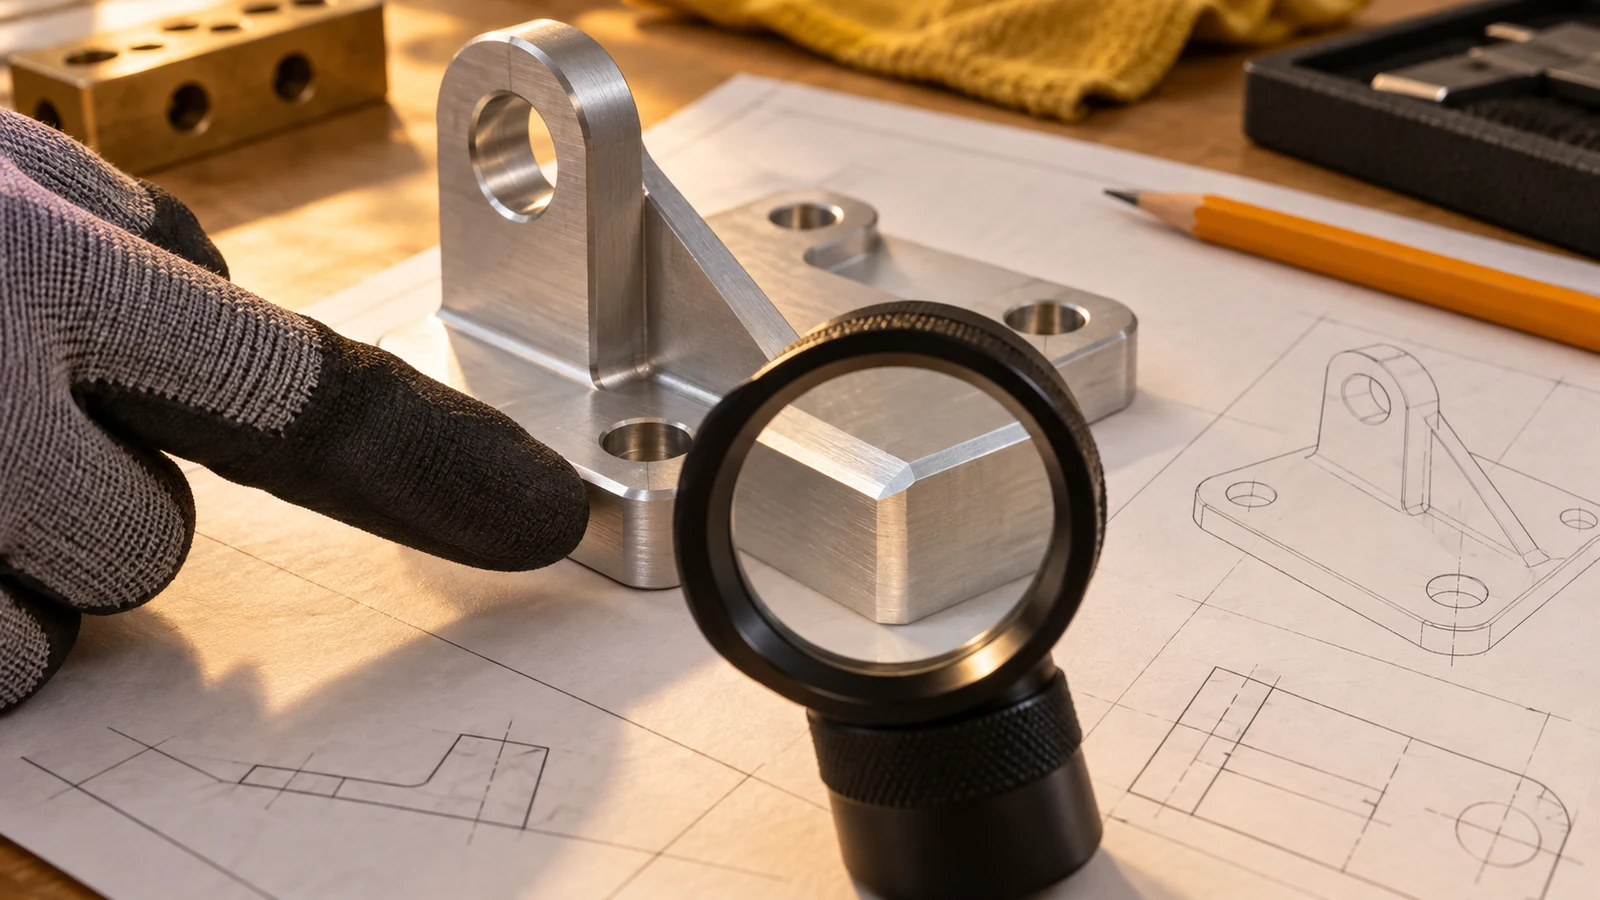
Una nota generica “rompere tutti gli spigoli vivi” può essere appropriata per la sicurezza generale, ma può entrare in conflitto con un bordo di accoppiamento o di tenuta. Risolvere tale conflitto nominando le eccezioni e dando precedenza alla specifica funzionale. Ciò rende la quotazione e l'ispezione più coerenti senza imporre una tolleranza superflua su ogni bordo.
Ispezionare le condizioni del bordo senza controlli eccessivi
Scegliere un metodo di ispezione in grado di rispondere alla domanda di accettazione. Un esame visivo può identificare un truciolo sciolto o un labbro rialzato evidente, ma potrebbe non misurare in modo affidabile una piccola sporgenza o verificare un'intersezione nascosta. Una vista ingrandita, un controllo tattile, una misurazione del profilo o un calibro dedicato possono essere appropriati in base all'accessibilità del bordo, al rischio e al requisito del disegno. Non dichiarare un bordo accettabile solo perché appare pulito in una singola condizione di illuminazione.
Per i bordi critici, documentare la posizione e il metodo. Ispezionare dopo l'operazione che crea il bordo e di nuovo dopo la sbavatura se la fase di finitura potrebbe modificare un datum o un accoppiamento. Per i bordi non critici, un controllo basato sul rischio può essere sufficiente. Quando la condizione del bordo fa parte di un rilascio qualità più ampio, collegarla al piano di ispezione anziché aggiungere un requisito duplicato di ispezione completa del pezzo. La panoramica sul controllo qualità CNC spiega come le evidenze di accettazione debbano seguire i rischi specificati del pezzo.
Mantenere stabile il criterio di accettazione tra i campioni. Se cliente e fornitore usano definizioni diverse di “privo di bave”, un disaccordo può persistere anche quando entrambe le parti ispezionano con attenzione. Una nota sul disegno, un'immagine annotata o un campione di riferimento concordato possono chiarire il bordo previsto, purché qualsiasi campione sia legato alla revisione corrente e non prevalga sulle dimensioni esplicite.
Scegliere quando e come rimuovere il materiale
La sbavatura può avvenire durante la lavorazione, in una successiva operazione manuale o tramite un altro metodo di finitura adatto al pezzo. La scelta dipende dall'accesso, dalla quantità, dal materiale, dalla geometria del bordo, dai requisiti estetici e dal rischio di modificare dimensioni vicine. Un utensile in macchina può raggiungere un bordo accessibile ma non un'intersezione nascosta. Il lavoro manuale può raggiungere una caratteristica locale ma necessita di controlli per evitare raccordi incoerenti. Un processo di finitura può influire su più della bava e deve essere valutato rispetto ai requisiti di accoppiamento, superficie e pulizia.
Prima di approvare un percorso, porsi tre domande: è possibile raggiungere il bordo senza danneggiare le caratteristiche adiacenti? Il risultato può essere ispezionato rispetto al disegno? Il processo può essere ripetuto per la quantità richiesta? Se una risposta non è chiara, rivedere la definizione del bordo o il piano di processo prima di trattare la sbavatura come fase cosmetica finale.
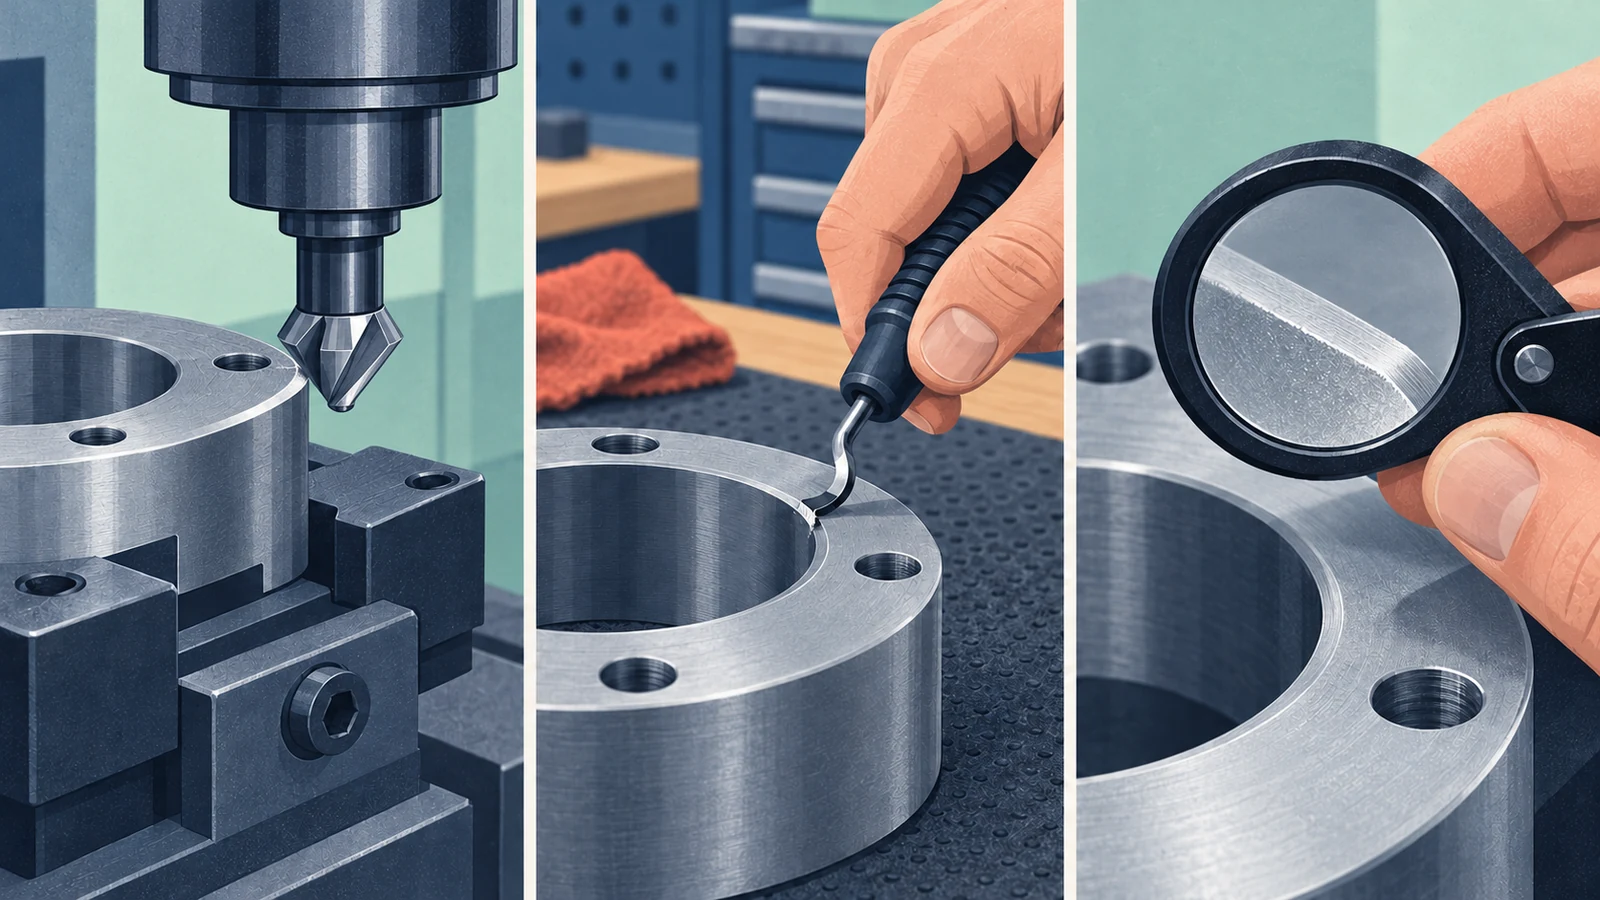
Registrare il risultato richiesto, non un metodo presunto. Se la bava blocca l'assemblaggio, definire il limite rilevante per l'assemblaggio. Se la preoccupazione è la contaminazione, affrontare separatamente le particelle sciolte e la pulizia. Se è coinvolto un successivo rivestimento o trattamento superficiale, coordinare la condizione del bordo con tale operazione. Un bordo può essere visivamente liscio ma non soddisfare comunque il proprio requisito funzionale.
Domande frequenti sulla formazione delle bave di fresatura CNC
Si formano bave su ogni bordo fresato?
No. La formazione di bave dipende dal supporto del bordo, dalla traiettoria utensile, dalla risposta del materiale, dalle condizioni dell'utensile e dalla sequenza delle operazioni. Alcuni bordi possono rimanere puliti mentre un bordo di uscita vicino conserva un labbro.
Cambiare sempre la direzione di fresatura rimuove una bava?
No. Un cambio di direzione può spostare o ridurre una bava in una posizione creandone un'altra in un'uscita diversa. Controllare il bordo che conta e verificare il risultato rispetto al disegno.
Un disegno dovrebbe indicare “privo di bave”?
Usare un'istruzione più specifica quando il bordo è funzionale o difficile da ispezionare. Identificare la posizione, lo smusso o la sporgenza accettabili, le superfici protette e il metodo di ispezione secondo necessità.
La sbavatura può modificare le dimensioni di un pezzo?
Sì. La rimozione di materiale può alterare un piccolo smusso, un confine di datum, un accoppiamento o una superficie di tenuta. Distinguere i bordi critici dai bordi di manipolazione generale e ispezionare dopo l'operazione di finitura.
Come vanno gestite le bave nascoste nei fori intersecanti?
Identificare l'intersezione, indicare se il passaggio deve essere libero e concordare come vi si accederà e come verrà ispezionato. La sola ispezione visiva esterna potrebbe non mostrare un labbro interno.