
Beim CNC-Fräsen entstehen Grate, wenn Material an einer Kante sich biegt, reißt oder haften bleibt, statt sich sauber zu trennen. Das Risiko hängt davon ab, wo der Fräser austritt, ob die Kante gestützt wird, die Richtung der Werkzeugbahn, die Materialreaktion und den Werkzeugzustand. Ein Grat am Austritt einer Durchgangsbohrung, an einer Taschentkontur und an einer dünnen Außenwand mögen ähnlich aussehen, erfordern jedoch unterschiedliche Prozess- und Zeichnungsentscheidungen. Beginnen Sie damit, die Kante zu lokalisieren, die zählt, und entscheiden Sie dann, wie sie gefertigt, nachbearbeitet und abgenommen werden soll.
Dieser Artikel behandelt die Gratbildung beim Fräsen und nicht die Behandlung jedes Kantenfehlers als generisches Entgratungsproblem. Für die übergeordnete Abfolge der Arbeitsgänge siehe Übersicht über den CNC-Bearbeitungsprozess und die Leitfaden zum CNC-Fräsprozess.
Beginnen Sie mit der Kante, die das Risiko trägt
“Gratfrei” ist keine vollständige Abnahmevorgabe. Sie benennt nicht, welche Kante gemeint ist, welche Größe von Restmaterial zulässig ist, ob die Kante angefast werden darf oder wie die Prüfung einen schädlichen Überstand von einem harmlosen Kantenbruch unterscheiden soll. Bevor Sie eine Frässtrategie wählen, unterteilen Sie die Zeichnung in kritische und unkritische Kanten.
Kritische Kanten können eine Dichtfläche, eine Positionierschulter, einen Presssitz-Eintritt, einen Fluidkanal oder eine Kante umfassen, die bei der Montage berührt wird. Andere Kanten benötigen möglicherweise nur sichere Handhabung oder das Entfernen von losem Material. Ihre Anforderungen müssen nicht identisch sein. Ein gleichmäßiger Kantenbruch kann nutzbares Material von einem Passmerkmal entfernen, während eine minimale Bereinigung an einer nicht funktionalen Kante ausreichend sein kann.
Kennzeichnen Sie die Position in der Bauteilansicht oder im Modell und verknüpfen Sie sie mit der Funktion. Wenn ein Grat einen Kanal versperren, eine Passfläche verkratzen, Schmutz einfangen oder eine Passung verändern kann, geben Sie dies an. Wenn es nur um Schärfe geht, geben Sie dies separat an. So wird verhindert, dass eine pauschale Entgratungsanweisung unbeabsichtigt Geometrie verändert, die kontrolliert bleiben muss.
Wo beginnt ein Fräsgrat?
Grate werden oft dort sichtbar, wo ein Fräser eine Kante durchbricht oder wo das verbleibende Material seine Abstützung verliert. Die lokale Geometrie bestimmt, ob der Schnitt in einem robusten Abschnitt, einer ungestützten Wand oder einer Ecke endet, in der zwei Werkzeugbahnen aufeinandertreffen. Ein Werkzeug, das auf einer Seite eines Schlitzes eine saubere Kante hinterlässt, kann auf der gegenüberliegenden Seite Material aufwerfen, weil sich die Austrittsbedingungen ändern.
| Merkmalsposition | Warum die Kante anfällig ist | Was zu prüfen ist |
|---|---|---|
| Schlitz- oder Taschendaustritt | Der Fräser durchbricht eine Begrenzung und die Kante hat möglicherweise wenig Abstützung | Ein-/Austrittsrichtung, verbleibender Aufmaß und ob die Kante funktional ist |
| Sich schneidende Bohrung und gefräste Fläche | Zwei Operationen treffen aufeinander und können eine Lippe innerhalb eines Durchgangs hinterlassen | Operationsreihenfolge, Zugang zur Kantenreinigung und Spanabfuhr |
| Dünne Wand oder schmale Rippe | Der Abschnitt kann sich biegen, wenn das Werkzeug sich der Kante nähert oder sie verlässt | Abstützung, Aufmaßfolge, Werkzeugreichweite und Messung nach dem Entspannen |
| Kleine Ecke oder schmale Nut | Der Werkzeugeingriff ändert sich schnell und der Zugang zur Reinigung kann eingeschränkt sein | Eckenradius, Werkzeugzugang und die spezifizierte Kantenbedingung |
| Profilkante nahe einem Bezug | Entgraten kann eine Oberfläche oder Begrenzung verändern, die zur Positionierung dient | Bezugsschema, Kantenbruchzugabe und Prüfmethode |
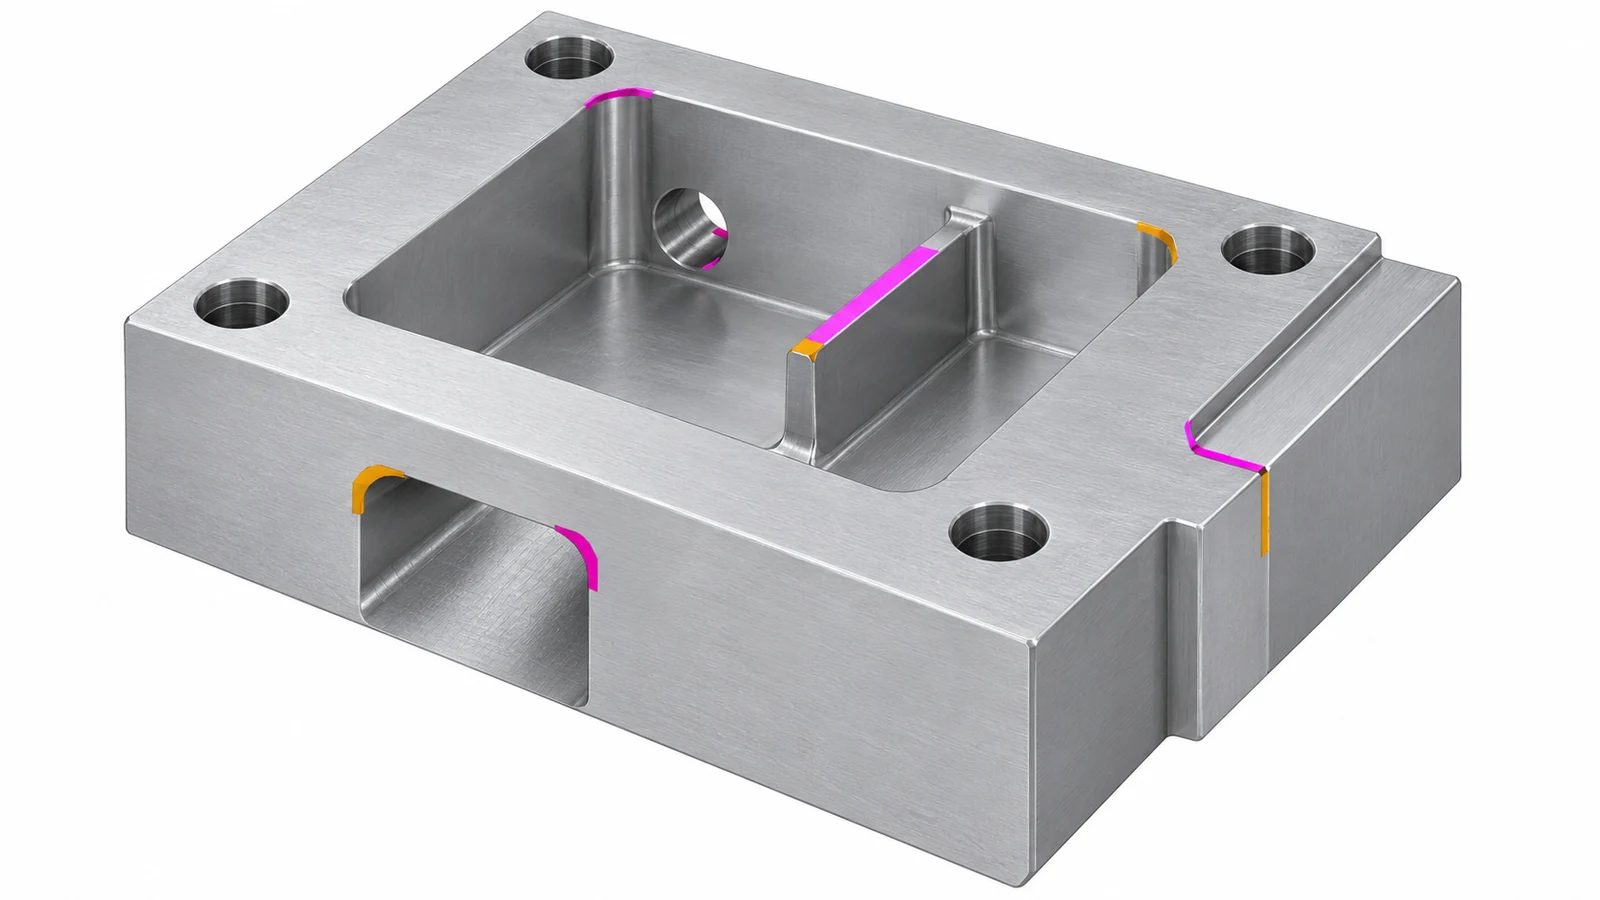
Kreuzungen von Bohrungen verdienen besondere Aufmerksamkeit, da ein innerer Grat von außen möglicherweise nicht sichtbar ist. Eine Zeichnung sollte einen Durchgang oder eine Querbohrung kennzeichnen, der bzw. die frei bleiben muss, und der Prüfplan sollte festlegen, wie Sauberkeit und Kantenbedingung geprüft werden. Die Seite CNC-Bohrbearbeitungsleitfaden behandelt die zugehörigen Optionen für Bohrungsfunktion, Austrittskanten und Prüfung.
Warum der Fräser einen Grat hinterlässt
Während des Schneidens wird Material vor der Schneide zu einem Span geschert. Nahe einer freien Begrenzung kann sich Material biegen oder dehnen, bevor es getrennt wird; wenn die Schneide vorbeiläuft, kann eine dünne Lippe zurückbleiben. Das Ergebnis hängt von der lokalen Abstützung, der Duktilität und dem Zustand des Materials, der Schärfe des Werkzeugs, dem Rundlauf, dem Eingriff und der Richtung ab, in der die Kante verlassen wird. Kein einzelner Parameter sagt die Gratgröße für jede Geometrie voraus.
Werkzeugverschleiß kann die Kante verändern, selbst wenn der programmierte Pfad unverändert geblieben ist. Eine stumpfe oder beschädigte Schneide kann mehr Material drücken oder reiben, statt es sauber zu schneiden. Rundlauf kann außerdem dazu führen, dass einzelne Schneiden ungleiche Lasten tragen. Bei dünnen Merkmalen verändert die Bewegung des Werkstücks den effektiven Schnitt. Dies sind Gründe, die Kante und die Einrichtung zu prüfen, bevor ein Grat als reines Zeichnungsproblem behandelt wird.
Die Werkstofffamilie ist wichtig, aber man sollte nicht annehmen, dass sich jede Sorte gleich verhält. Eine duktile Legierung, ein gehärteter Zustand und ein technischer Kunststoff können bei vergleichbaren Werkzeugbahnen unterschiedliche Kantendefekte ausbilden. Kunststoffe können Reißen oder Verformung zeigen statt der bekannten metallischen Lippe. Wenn sich das Bauteilmaterial oder sein Zustand ändert, sollte bestätigt werden, ob die ursprüngliche Kantenanforderung und der Fertigungsweg noch gelten, statt ein Rezept auf alle Materialien zu übertragen.
Unterscheiden Sie einen Grat von anderen Kantenbedingungen. Ein Span ist loses Material; ein Grat ist anhaftendes Material, das von einer Kante vorsteht. Eine scharfe, aber saubere Kante kann einen Sicherheitsbruch benötigen. Eine Fase ist ein definiertes geometrisches Merkmal. Oberflächenrauheit oder eine Werkzeugspur ist eine Bedingung der Fläche, nicht unbedingt ein Kantenvorsprung. Die genaue Benennung des Problems hilft dem Zerspaner und dem Prüfer, dieselbe Abnahmesprache zu verwenden.
Werkzeugbahn und Arbeitsfolge planen
Wenn ein Grat vorhersehbar ist, können Pfad und Reihenfolge seine Größe verringern oder ihn an eine Kante verlagern, die leichter zugänglich ist. Prüfen Sie die Ein- und Austrittsrichtung des Werkzeugs relativ zur freien Kante, ob das Schruppen eine stabile Aufmaßmenge für das Schlichten hinterlässt und ob ein späterer Arbeitsgang Material von der betroffenen Begrenzung entfernt. Ein zweiter Durchgang sollte einen definierten Zweck haben; das bloße Wiederholen desselben Pfads kann dieselbe Kantenbedingung erneut erzeugen.
Bei einem Bauteil mit mehreren sich kreuzenden Merkmalen sollte der Zugang erhalten bleiben, bis die Kanten erreicht sind, die gereinigt werden müssen. Das Bohren einer Querbohrung nach dem Verschließen einer Tasche kann einen inneren Grat schwer prüfbar oder entfernbar machen. Umgekehrt kann die zu frühe Bearbeitung einer empfindlichen Kante diese Schäden in späteren Aufspannungen aussetzen. Der Arbeitsplan sollte Kantenzugang, Bauteilsteifigkeit, Bezugskontrolle und Schutz fertiger Oberflächen gegeneinander abwägen.
Werkzeugbahnänderungen sollten am funktionalen Ergebnis bewertet werden, nicht nur anhand eines Fotos der Kante. Das Umkehren einer Richtung oder das Ändern der Reihenfolge kann den Grat verlagern statt ihn zu beseitigen. Wo eine Konstruktionsänderung möglich ist, kann eine kleine Fase, ein Radius oder eine überarbeitete Kreuzung manchmal eine besser kontrollierbare Kante schaffen – dies darf jedoch Passung, Dichtheit oder eine Positionierungsbegrenzung nicht beeinträchtigen.
Ein praktischer Fräsplan beginnt mit der Merkmalsfunktion, dem Werkzeugzugang und der Abstützung, wie im Leitfaden zur Fräsprozessplanung dieser Seite beschrieben. Die Gratfrage sollte in diese Prüfung einbezogen werden und nicht als unqualifizierte Anweisung nach Abschluss der Programmierung übrig bleiben.
Dem Lieferanten mitteilen, welche Funktion die Kante erfüllen muss
Geben Sie die betroffene Kante und das geforderte Ergebnis an. Eine Zeichnungsnotiz kann eine kontrollierte Fase von einem maximal zulässigen Grat oder einem allgemeinen Kantenbruch unterscheiden. Wenn die Kante funktional ist, definieren Sie die maßgebenden Abmessungen oder Beziehungen und kennzeichnen Sie jede Oberfläche, die nicht weggeglättet werden darf. Wenn eine prozessspezifische Entgratmethode erforderlich ist, geben Sie diese nur an, wenn die Methode selbst von Bedeutung ist; andernfalls beschreiben Sie die Abnahmebedingung und lassen Sie den Lieferanten einen geeigneten Weg vorschlagen.
- Kritische Kanten in der Zeichnung oder im Modell identifizieren, insbesondere verdeckte Schnittpunkte.
- Angeben, ob es sich bei der Anforderung um eine Fase, einen Radius, einen Kantenbruch, eine scharfe Kante oder eine Begrenzung an anhaftendem Material handelt.
- Angrenzende Bezugselemente, Dichtflächen, Passungen und dünne Wände vor unbeabsichtigtem Verrunden schützen.
- Festlegen, ob lose Späne, eingeschlossene Verunreinigungen oder Verstopfungen interner Kanäle ebenfalls Abnahmekriterien sind.
- Prüfmethode und Stichprobenumfang vereinbaren, wenn eine reine Sichtprüfung nicht ausreicht.
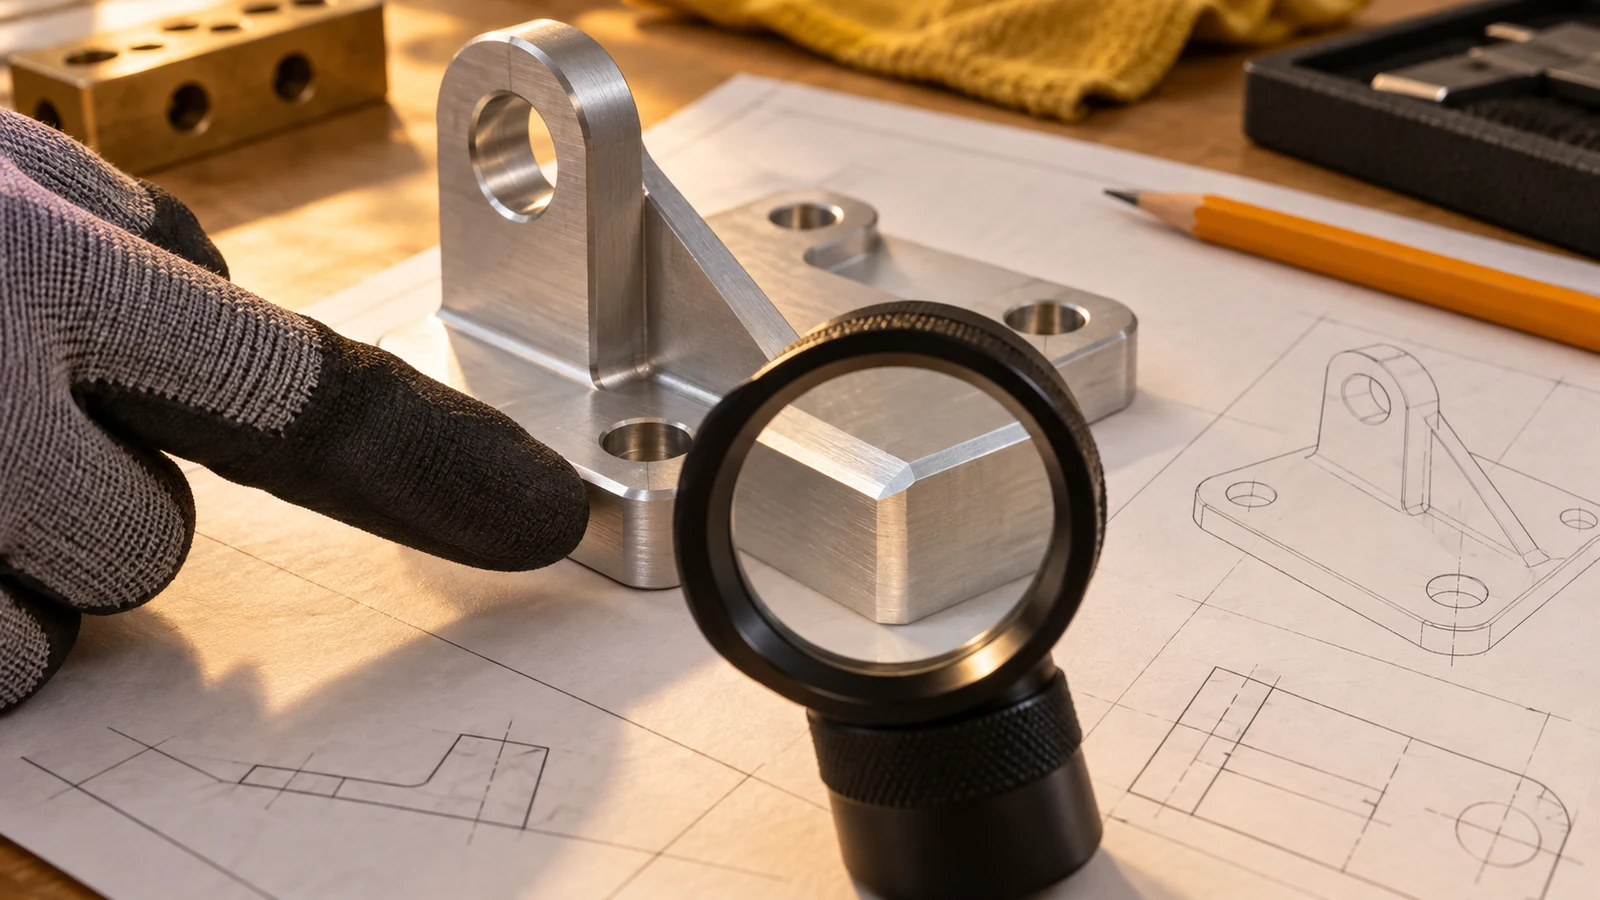
Ein pauschaler Hinweis “alle scharfen Kanten brechen” kann für die allgemeine Sicherheit angemessen sein, kann jedoch mit einer Paarungs- oder Dichtkante in Konflikt geraten. Diesen Konflikt durch Benennung von Ausnahmen lösen und der funktionalen Angabe Vorrang einräumen. Dies macht Angebotserstellung und Prüfung konsistenter, ohne jeder Kante eine unnötige Toleranz aufzuerlegen.
Kantenzustand prüfen, ohne zu überprüfen
Eine Prüfmethode wählen, die die Abnahmefrage beantworten kann. Eine Sichtprüfung kann einen losen Span oder eine offensichtliche erhabene Kante erkennen, aber einen kleinen Überstand möglicherweise nicht zuverlässig messen oder einen verdeckten Schnittpunkt nicht verifizieren. Je nach Zugänglichkeit der Kante, Risiko und Zeichnungsanforderung kann eine vergrößerte Ansicht, eine Tastprüfung, eine Profilmessung oder eine spezielle Lehre angemessen sein. Eine Kante nicht allein deshalb als akzeptabel einstufen, weil sie unter einer einzigen Beleuchtungsbedingung sauber aussieht.
Bei kritischen Kanten Lage und Methode dokumentieren. Nach dem Arbeitsgang, der die Kante erzeugt, prüfen und nach dem Entgraten erneut prüfen, wenn der Nachbearbeitungsschritt ein Bezugselement oder eine Passung verändern könnte. Bei unkritischen Kanten kann eine risikobasierte Prüfung ausreichen. Wenn der Kantenzustand Teil einer umfassenderen Qualitätsfreigabe ist, ihn mit dem Prüfplan verknüpfen, statt eine doppelte Vollprüfung des Bauteils hinzuzufügen. Die CNC-Qualitätskontrolle im Überblick erläutert, wie Abnahmenachweise den spezifizierten Risiken des Bauteils folgen sollten.
Das Abnahmekriterium über alle Muster hinweg stabil halten. Wenn Kunde und Lieferant unterschiedliche Definitionen von “gratfrei” verwenden, kann ein Dissens bestehen bleiben, selbst wenn beide Seiten sorgfältig prüfen. Ein Zeichnungshinweis, ein annotiertes Bild oder ein vereinbartes Referenzmuster kann die beabsichtigte Kante klären, sofern jedes Muster an die aktuelle Revision gebunden ist und explizite Maße nicht außer Kraft setzt.
Wählen, wann und wie Material entfernt wird
Entgraten kann während der Bearbeitung, in einem späteren manuellen Arbeitsgang oder durch ein anderes, für das Bauteil geeignetes Nachbearbeitungsverfahren erfolgen. Die Wahl hängt von Zugänglichkeit, Stückzahl, Werkstoff, Kantengeometrie, optischen Anforderungen und dem Risiko ab, benachbarte Maße zu verändern. Ein werkzeuggebundener Eingriff in der Maschine kann eine zugängliche Kante erreichen, aber nicht einen verdeckten Schnittpunkt. Manuelle Arbeit kann ein lokales Merkmal erreichen, erfordert jedoch Kontrollen, um uneinheitliches Verrunden zu verhindern. Ein Nachbearbeitungsprozess kann mehr als den Grat beeinflussen und sollte gegen Passungs-, Oberflächen- und Sauberkeitsanforderungen geprüft werden.
Vor der Freigabe eines Ablaufs drei Fragen stellen: Ist die Kante erreichbar, ohne benachbarte Merkmale zu beschädigen? Kann das Ergebnis gegen die Zeichnung geprüft werden? Ist der Prozess über die geforderte Stückzahl wiederholbar? Wenn eine Antwort unklar ist, die Kantendefinition oder den Prozessplan überarbeiten, bevor das Entgraten als abschließender kosmetischer Schritt behandelt wird.
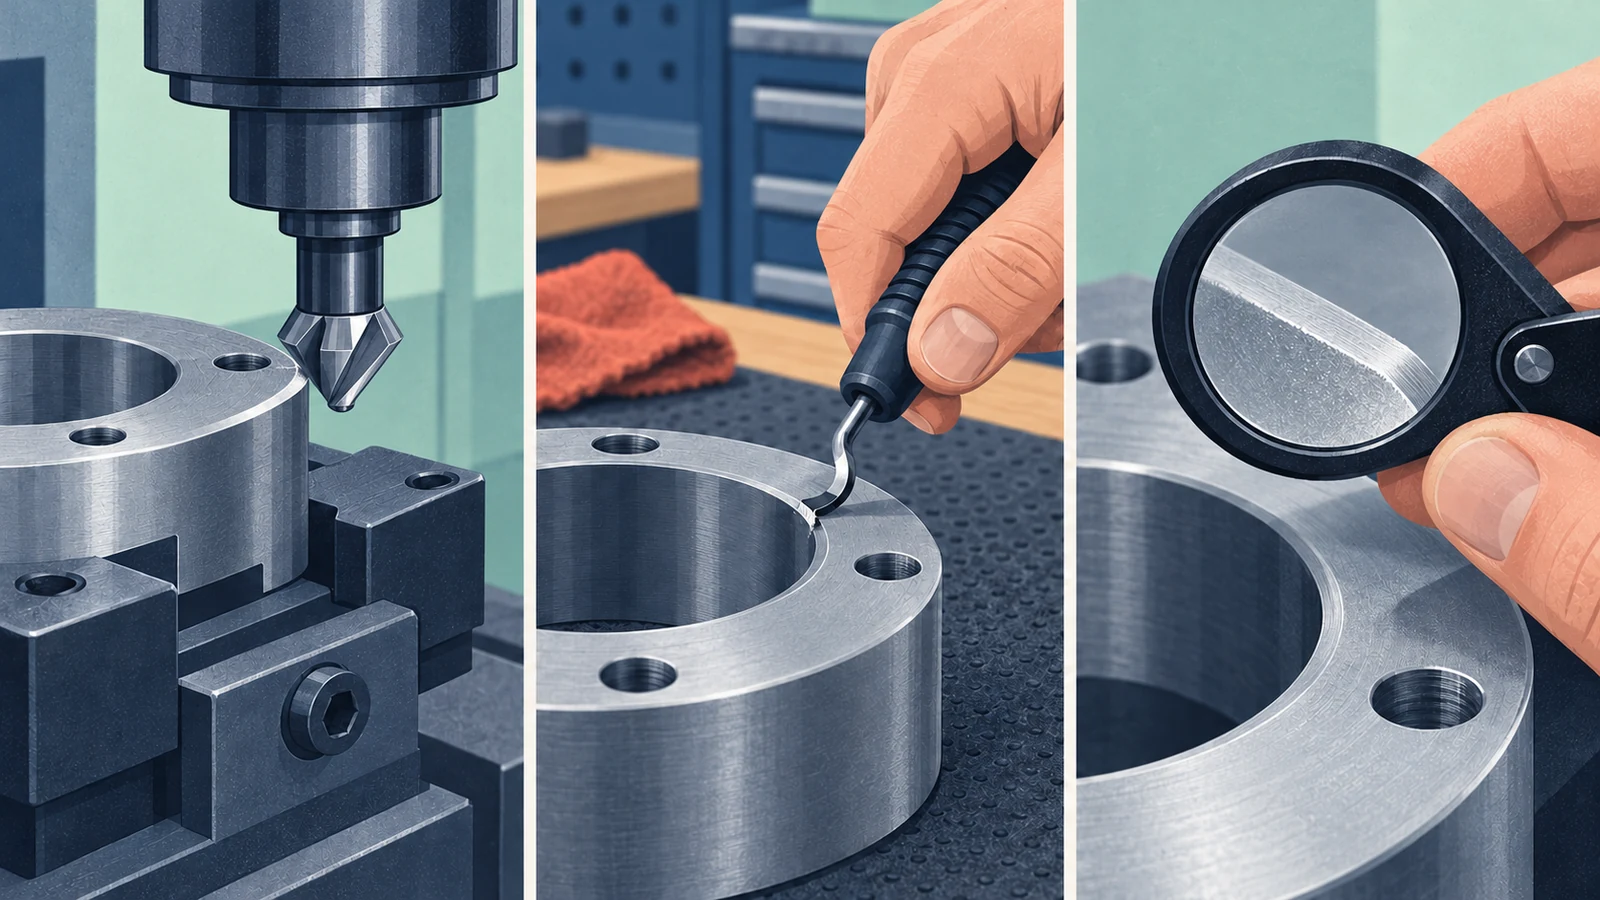
Das geforderte Ergebnis dokumentieren, nicht eine angenommene Methode. Wenn der Grat die Montage behindert, die montagerelevante Grenze definieren. Wenn die Sorge Kontamination betrifft, lose Partikel und Reinigung separat behandeln. Wenn eine spätere Beschichtung oder Oberflächenbehandlung erfolgt, den Kantenzustand mit diesem Arbeitsgang abstimmen. Eine Kante kann optisch glatt sein und dennoch ihre funktionale Anforderung nicht erfüllen.
FAQs zur Gratbildung beim CNC-Fräsen
Entstehen an jeder gefrästen Kante Grate?
Nein. Die Gratbildung hängt von der Kantenunterstützung, der Werkzeugbahn, dem Materialverhalten, dem Werkzeugzustand und der Bearbeitungsreihenfolge ab. Einige Kanten können sauber bleiben, während an einer nahegelegenen Austrittskante ein Grat stehen bleibt.
Entfernt eine Änderung der Fräsrichtung immer den Grat?
Nein. Eine Richtungsänderung kann einen Grat an einer Stelle verschieben oder reduzieren und gleichzeitig an einem anderen Austritt einen neuen erzeugen. Prüfen Sie die relevante Kante und verifizieren Sie das Ergebnis anhand der Zeichnung.
Sollte eine Zeichnung “gratfrei” angeben?
Verwenden Sie eine genauere Anweisung, wenn die Kante funktional ist oder schwer zu prüfen ist. Geben Sie die Position, die zulässige Kantenverrundung oder den zulässigen Überstand, zu schützende Flächen und die Prüfmethode nach Bedarf an.
Kann Entgraten die Abmessungen eines Teils verändern?
Ja. Das Entfernen von Material kann eine kleine Fase, eine Bezugsgrenze, eine Passung oder eine Dichtfläche verändern. Unterscheiden Sie kritische Kanten von allgemeinen Handhabungskanten und prüfen Sie nach dem Finishvorgang.
Wie sollten verdeckte Grate an sich kreuzenden Bohrungen behandelt werden?
Identifizieren Sie die Kreuzung, geben Sie an, ob der Durchgang frei sein muss, und legen Sie fest, wie darauf zugegriffen und wie er geprüft wird. Eine rein äußere Sichtprüfung zeigt möglicherweise keinen inneren Grat.