
短い答え: セットアップ前に 17-7 PHステンレス鋼の加工, 材料がCondition A、変態処理状態、または最終的な時効硬化状態のいずれで供給されているかを確認してください。同じ公称グレードでも、状態が変われば挙動が異なる場合があります。ばね状または薄肉の断面を持つ部品の計画は、汎用的な「PHステンレス」の切削チャートではなく、部品に求められる最終特性と支配的な熱処理仕様から始めるべきです。.
17-7 PHは成形ばね部品と関連付けられることがよくありますが、CNC加工では機械加工されたインターフェース、座、穴、またはプロファイルが関与する場合があります。重要なプロセス上の課題は、成形および時効処理に対して機械加工がどこに位置するか、そしてその順序を経ても維持すべき寸法はどれかということです。.
状態は加工計画の一部である
17-7 PHは半オーステナイト系析出硬化型ステンレス鋼です。その処理経路には溶体化処理、コンディショニングまたは変態処理、時効処理が含まれる場合があり、利用可能な経路と得られる特性は製品形態および仕様によって異なります。したがって、材料の被削性はグレード名だけから推測することはできません。工具を選定する前、または時効硬化の前後どちらで加工するかを決定する前に、完全な状態、製品形態、仕様、証明書を確認してください。.
For 17-7 PHステンレス鋼の加工, 材料の状態は、素材サイズや基準位置と同様に、管理された入力として扱うべきです。状態の変化は切削力や変形リスクの量を変える可能性があります。当サイトの ステンレス鋼材料の概要 は親参照です。実際の工程は、提供された製品ドキュメントおよび顧客仕様によって規定されます。.
最終部品形状から加工順序を選定する
最終的なインターフェース(取付面、ピボット穴、スプリングシート、位置決めスロット、またはシール面)から始めます。次に、基準フィーチャを失うことなく、粗加工、成形、熱処理、仕上げ加工を段取りできるかどうかを判断します。成形を必要とする部品では、成形後も維持される加工代や位置決めフィーチャが必要になる場合があります。一方、棒材や板材から削り出す部品では、状態変化の前に安定したデータム戦略が必要になる場合があります。.
以下は有用な計画表です。これは単一の普遍的な順序を規定するものではなく、各フィーチャについて確定すべき判断事項を示すものです。.
| フィーチャまたは要件 | 順序に関する検討事項 | 図面/工程の根拠 |
|---|---|---|
| スプリングプロファイルまたは成形壁 | 最終的な加工データムより前に成形が行われるか | 成形状態の基準および検査点 |
| 取付またはピボットインターフェース | 穴または面は時効処理後に仕上げる必要があるか | データム関係および最終状態 |
| 重要な平面またはスロット | 非対称な除去により応力が解放される可能性があるか | 自由状態での検査要件 |
| 腐食に敏感な表面 | 後処理仕上げは指定されていますか? | 表面状態とマスキング境界 |
時効処理や変態工程が必要な場合は、材料サプライヤーまたは認定熱処理業者とタイミングを調整してください。CNCサプライヤーは略式の注記から熱処理サイクルを推測すべきではありません。工程ルートを図面仕様に紐付け、状態変化の前後にどの寸法を検査するかを記録してください。.
薄いウェブとばねインターフェースを保護する
薄肉部は治具の圧力や工具荷重でたわみ、解放後にスプリングバックする可能性があります。切削領域の近くにサポートを配置し、クランプ力は必要最小限に抑え、図面で基準と指定されていない限り、繊細な機能壁をデータムとして使用しないでください。対向面やスロットを加工する場合は、片側が完全に除去されている間も他方に素材が残るよう、バランスの取れた加工順序を検討してください。.
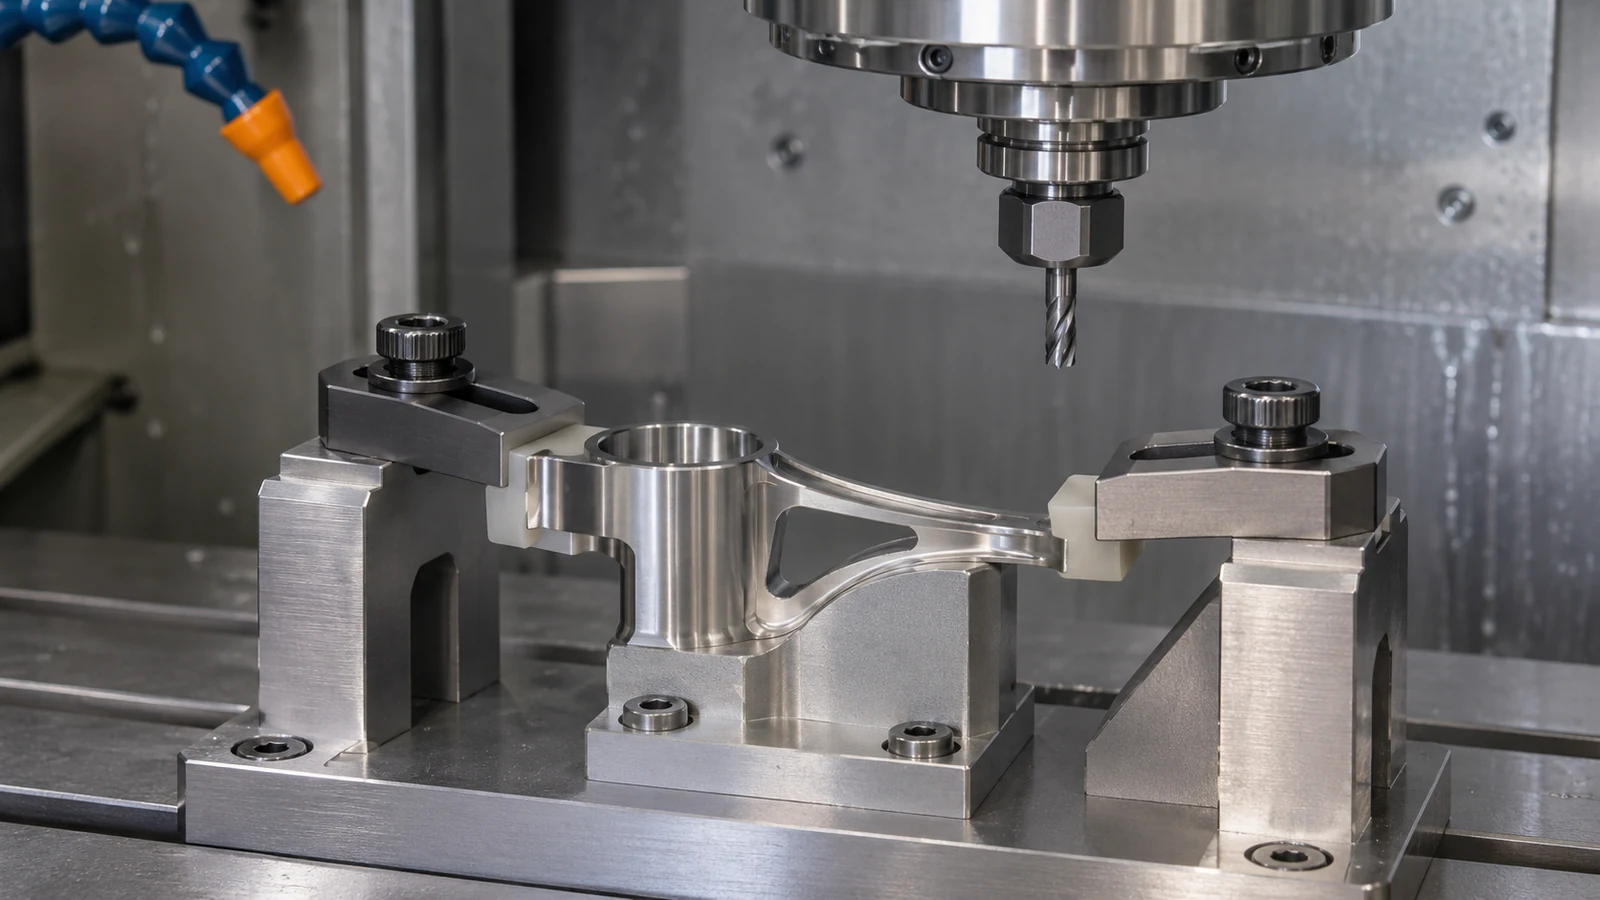
ばね状の特徴部にある小穴、スロット、エッジの面取りには、バリおよびエッジ状態の要件を明示する価値があります。鋭いエッジは亀裂の起点となったり接触状態を変えたりする可能性があり、過大な面取りは機能形状を変化させます。オペレーターに除去可能な材料量を判断させるのではなく、機能エッジ、半径、デバリング境界を図面に記載してください。.
加工仕上げと機能仕上げを区別する
表面仕上げ、不動態化、熱処理はそれぞれ異なる問題を解決します。見た目に滑らかな加工面は耐食性能を保証するものではなく、不動態化は寸法誤差を修正するものではありません。部品に表面処理を施す場合は、その前後で測定する寸法と、軸受部、接触部、電気的インターフェースにマスキングが必要かどうかを定義してください。.
熱工程を含む加工順序では、作業指示書に承認された仕様と処理の責任者を明記する必要があります。サイトの 熱処理能力ページ は工程の議論の指針にはなりますが、実際のサプライヤー、範囲、顧客のフローダウン要件を確認する代わりにはなりません。.
図面で状態と検査を明確にする
17-7 PHの正確な製品コンディションと適用される材料仕様を明記してください。必要な最終熱処理コンディション、機能データム、および処理前後で重要な寸法を特定してください。部品が成形される場合は、成形基準と許容加工代を示してください。ひずみに敏感な場合は、自由状態での検査方法と測定時に使用するサポート条件を指定してください。.
これにより 17-7 PHステンレス鋼の加工 は材料名の推測ではなく工程計画の問題となります。また、購買担当者が見積もりを比較する手段も提供します。サプライヤーは、どの工程が社内で行われ、どれが外部処理業者に依存し、完成部品にどのような証拠が添付されるかを特定でき、すべてのサプライヤーが熱工程全体を管理していると示唆する必要はありません。.