
Réponse courte : avant la mise en place usinage de l'acier inoxydable 17-7 PH, confirmez si le matériau est fourni à l'état A, à un état transformé ou à un état durci par vieillissement fini. Une même nuance nominale peut se comporter différemment selon l'évolution de son état. Un plan pour une section mince ou de type ressort doit commencer par les propriétés finales requises de la pièce et la spécification de traitement thermique applicable — et non par un tableau de coupe générique pour “ inox PH ”.
Le 17-7 PH est souvent associé aux pièces de ressort formées, mais l'usinage CNC peut concerner des interfaces usinées, des portées, des trous ou des profils. La question clé du processus est de savoir où se situe l'usinage par rapport au formage et au vieillissement, et quelles dimensions doivent survivre à cette séquence.
L'état fait partie du plan d'usinage
Le 17-7 PH est un acier inoxydable à durcissement par précipitation semi-austénitique. Sa gamme de traitement peut inclure une mise en solution, un conditionnement ou une transformation, et un vieillissement ; les gammes disponibles et les propriétés résultantes dépendent de la forme du produit et de la spécification. L'usinabilité du matériau ne peut donc pas être déduite du seul nom de la nuance. Demandez l'état complet, la forme du produit, la spécification et le certificat avant de sélectionner l'outillage ou de décider s'il faut usiner avant ou après le durcissement par vieillissement.
Pour usinage de l'acier inoxydable 17-7 PH, l'état du matériau doit être traité comme une donnée d'entrée maîtrisée, au même titre que la dimension du brut ou la localisation des références. Un changement d'état peut modifier les efforts de coupe et le niveau de risque de déformation. L' aperçu des matériaux en acier inoxydable du site est une référence parente ; la documentation du produit fourni et la spécification du client régissent la gamme réelle.
Choisir la séquence à partir de la géométrie finale de la pièce
Commencez par les interfaces finales : face de montage, trou de pivot, siège de ressort, rainure de positionnement ou surface d'étanchéité. Décidez ensuite si l'ébauche, le formage, le traitement thermique et l'usinage de finition peuvent être organisés sans perdre les caractéristiques de référence. Les pièces nécessitant un formage peuvent avoir besoin de surépaisseurs d'usinage ou de caractéristiques de positionnement qui survivent au formage. Les pièces usinées à partir de barres ou de plaques peuvent plutôt nécessiter une stratégie de références stable avant que l'état ne change.
Un tableau de planification utile est présenté ci-dessous. Il n'impose pas un ordre universel ; il identifie la décision qui doit être arrêtée pour chaque caractéristique.
| Caractéristique ou exigence | Question de séquence | Preuve sur le plan / le procédé |
|---|---|---|
| Profil de ressort ou paroi formée | Le formage a-t-il lieu avant les références machine finales ? | Référence à l'état formé et points de contrôle |
| Interface de montage ou de pivot | Le trou ou la face doit-il être fini après le vieillissement ? | Relation de référence et état final |
| Surface plane ou rainure critique | Un enlèvement asymétrique pourrait-il libérer des contraintes ? | Exigence de contrôle à l'état libre |
| Surface sensible à la corrosion | Un fini post-traitement est-il spécifié ? | État de surface et limite de masquage |
Lorsqu'un vieillissement ou une étape de transformation est nécessaire, coordonnez le calendrier avec le fournisseur de matériau ou le spécialiste qualifié du traitement thermique. Le fournisseur CNC ne doit pas déduire un cycle de traitement thermique à partir d'une note abrégée. Reliez la gamme à la spécification du plan et consignez les dimensions inspectées avant et après le changement d'état.
Protéger les voiles minces et les interfaces de ressort
Les sections minces peuvent se déformer sous la pression du montage et la charge de l'outil, puis reprendre leur forme après relâchement. Utilisez un support proche de la zone de coupe, maintenez la force de serrage juste au niveau nécessaire et évitez d'utiliser une paroi fonctionnelle délicate comme référence, sauf si le plan l'indique. Si des faces opposées ou des rainures sont usinées, envisagez une séquence équilibrée afin qu'un côté ne soit pas entièrement dégagé alors que l'autre porte encore de la matière.
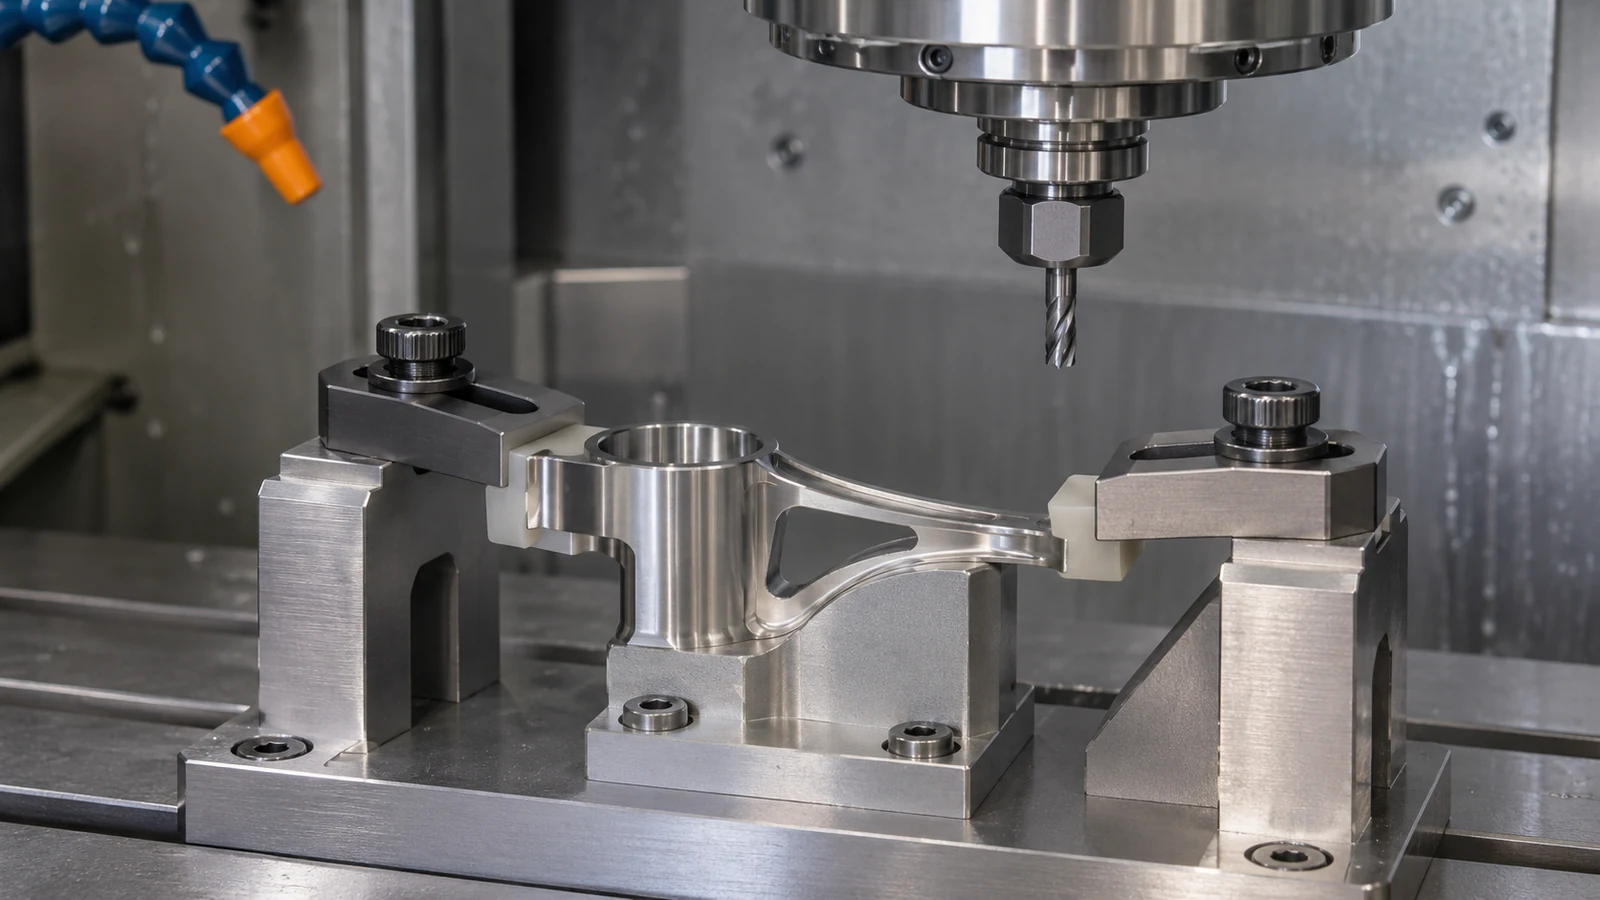
Les petits trous, rainures et chanfreins sur des éléments de type ressort méritent des exigences explicites de bavure et d'état des bords. Un bord vif peut amorcer une fissure ou modifier le contact ; un chanfrein important peut changer la géométrie fonctionnelle. Indiquez sur le plan le bord fonctionnel, le rayon et la limite d'ébavurage plutôt que de laisser un opérateur décider de la quantité de matière à enlever.
Distinguer la finition d'usinage de la finition fonctionnelle
L'état de surface, la passivation et le traitement thermique résolvent des problèmes différents. Une surface usinée visuellement lisse n'établit pas la performance anticorrosion, et la passivation ne corrige pas une erreur dimensionnelle. Si la pièce reçoit un traitement de surface, définissez les dimensions mesurées avant et après celui-ci et si un masquage est requis sur les interfaces de palier, de contact ou électriques.
Pour une séquence incluant un processus thermique, l'ordre de fabrication doit identifier la spécification autorisée et la partie responsable du traitement. Le site capacités de traitement thermique peut orienter la discussion sur le processus, mais ne remplace pas la confirmation du fournisseur réel, du périmètre ou des exigences de répercussion du client.
Définir l'état et le contrôle sur le plan
Précisez l'état exact du produit 17-7 PH et la spécification de matériau applicable. Identifiez l'état de traitement thermique final requis, les références fonctionnelles et les dimensions critiques avant et après traitement. Si la pièce est formée, indiquez la référence formée et le surépaisseur d'usinage autorisée. Si la distorsion est sensible, spécifiez une méthode d'inspection à l'état libre et la condition de support utilisée lors de la mesure.
Cela fait de usinage de l'acier inoxydable 17-7 PH un problème de planification de séquence plutôt qu'une supposition sur le nom du matériau. Cela donne aussi à l'acheteur un moyen de comparer les devis : le fournisseur peut identifier quelles opérations sont réalisées en interne, lesquelles dépendent d'un sous-traitant, et quelles preuves accompagnent la pièce finie sans laisser entendre que chaque fournisseur maîtrise l'ensemble de la filière thermique.