
Risposta breve: prima di impostare lavorazione dell'acciaio inossidabile 17-7 PH, verificare se il materiale è fornito in condizione A, in una condizione trasformata o in una condizione finale indurita per invecchiamento. Lo stesso grado nominale può comportare comportamenti diversi al variare della condizione. Un piano per una sezione sottile o simile a una molla dovrebbe partire dalle proprietà finali richieste dal componente e dalla specifica di trattamento termico applicabile, non da una generica tabella di taglio per “acciaio inossidabile PH”.
Il 17-7 PH è spesso associato a componenti di molle formati, ma le lavorazioni CNC possono riguardare interfacce lavorate, sedi, fori o profili. La domanda chiave sul processo è dove si colloca la lavorazione rispetto alla formatura e all'invecchiamento, e quali dimensioni devono sopravvivere a tale sequenza.
La condizione fa parte del piano di lavorazione
Il 17-7 PH è un acciaio inossidabile induribile per precipitazione semi-austenitico. Il suo ciclo di lavorazione può comprendere solubilizzazione, condizionamento o trasformazione e invecchiamento; i cicli disponibili e le proprietà risultanti dipendono dalla forma del prodotto e dalla specifica. La lavorabilità del materiale non può quindi essere dedotta dal solo nome del grado. Richiedere la condizione completa, la forma del prodotto, la specifica e il certificato prima di selezionare l'utensileria o di decidere se lavorare prima o dopo l'indurimento per invecchiamento.
Per lavorazione dell'acciaio inossidabile 17-7 PH, la condizione del materiale deve essere trattata come un input controllato, esattamente come le dimensioni del grezzo o la posizione dei datum. Un cambiamento di condizione può modificare le forze di taglio e il livello di rischio di distorsione. La panoramica dei materiali in acciaio inossidabile del sito è un riferimento principale; la documentazione del prodotto fornita e la specifica del cliente regolano il ciclo effettivo.
Scegliere la sequenza in base alla geometria finale del componente
Iniziare con le interfacce finali: faccia di montaggio, foro di perno, sede della molla, cava di posizionamento o superficie di tenuta. Poi decidere se la sgrossatura, la formatura, il trattamento termico e la finitura possono essere organizzati senza perdere le caratteristiche di riferimento. Le parti che richiedono formatura possono necessitare di sovrametalli di lavorazione o di elementi di posizionamento che sopravvivono alla formatura. Le parti lavorate da barra o piastra possono invece necessitare di una strategia di datum stabile prima che la condizione cambi.
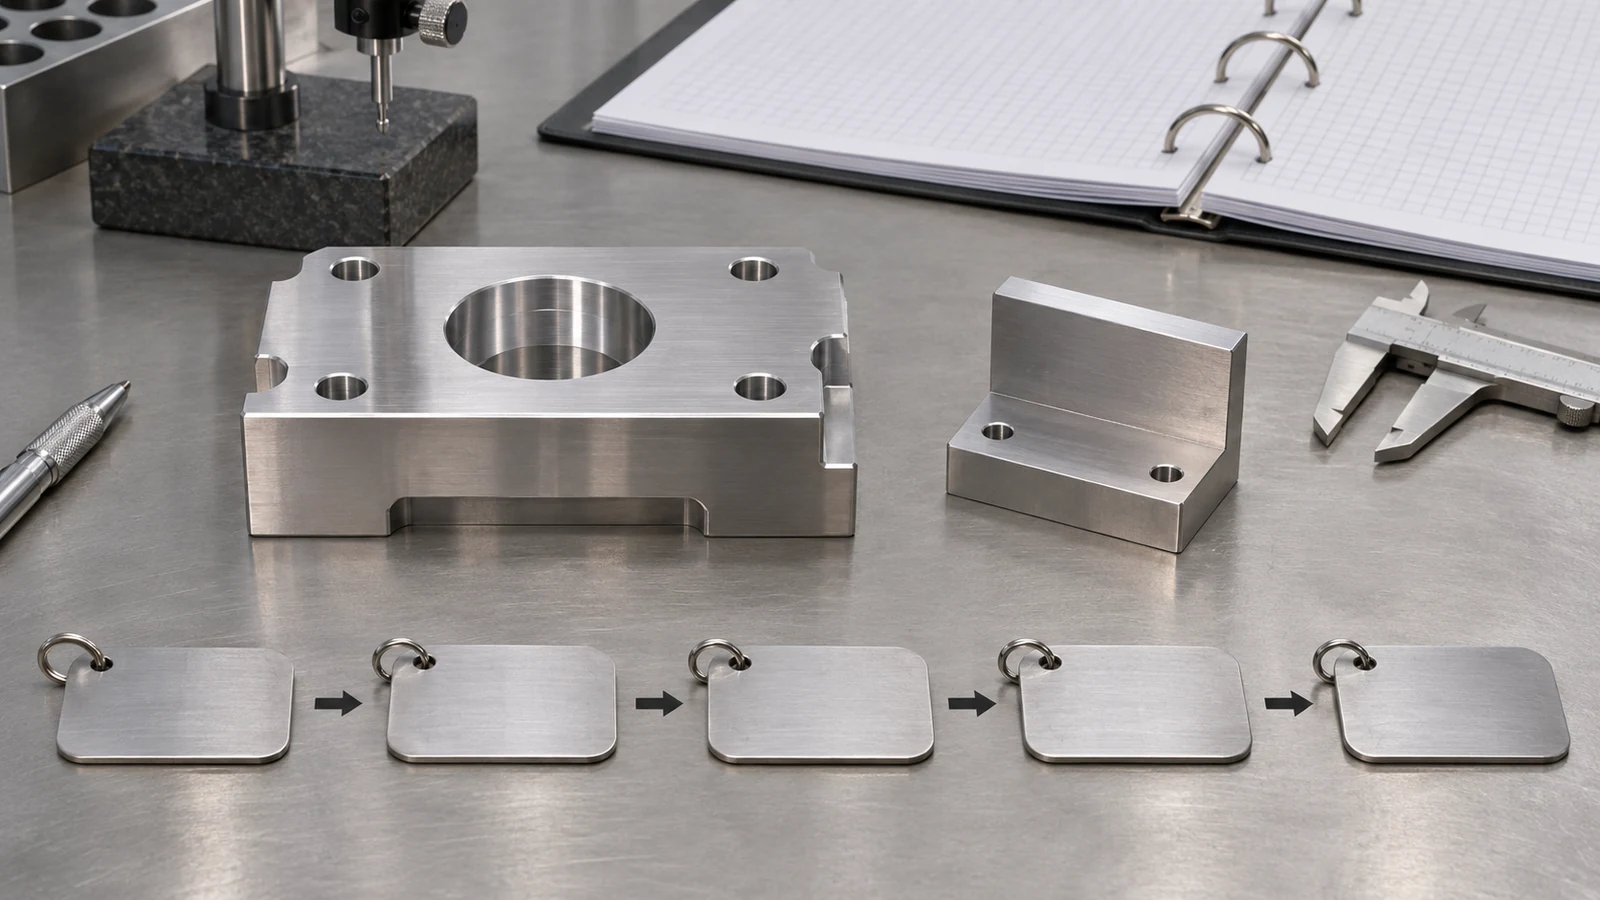
Di seguito è riportata una tabella di pianificazione utile. Non prescrive un ordine universale; identifica la decisione che deve essere risolta per ciascuna caratteristica.
| Caratteristica o requisito | Domanda sulla sequenza | Evidenza sul disegno / processo |
|---|---|---|
| Profilo della molla o parete formata | La formatura avviene prima dei datum finali di lavorazione? | Riferimento allo stato formato e punti di ispezione |
| Interfaccia di montaggio o perno | Il foro o la faccia devono essere finiti dopo l'invecchiamento? | Relazione dei datum e condizione finale |
| Piano o cava critici | L'asportazione asimmetrica potrebbe rilasciare tensioni? | Requisito di ispezione allo stato libero |
| Superficie sensibile alla corrosione | È specificata una finitura post-lavorazione? | Condizione superficiale e confine di mascheratura |
Quando è richiesta una fase di invecchiamento o trasformazione, coordinare la tempistica con il fornitore del materiale o con un addetto qualificato al trattamento termico. Il fornitore CNC non deve dedurre un ciclo di trattamento termico da una nota abbreviata. Collegare il ciclo alla specifica del disegno e registrare quali dimensioni vengono ispezionate prima e dopo il cambiamento di condizione.
Proteggere le nervature sottili e le interfacce delle molle
Le sezioni sottili possono deformarsi sotto la pressione del fissaggio e il carico dell'utensile, per poi ritornare elasticamente dopo il rilascio. Utilizzare un supporto vicino alla zona di taglio, mantenere la forza di serraggio solo quanto necessario ed evitare di usare una parete funzionale delicata come datum, a meno che il disegno non indichi che lo sia. Se si lavorano facce opposte o cave, considerare una sequenza bilanciata in modo che un lato non sia completamente alleggerito mentre l'altro porta ancora sovrametallo.
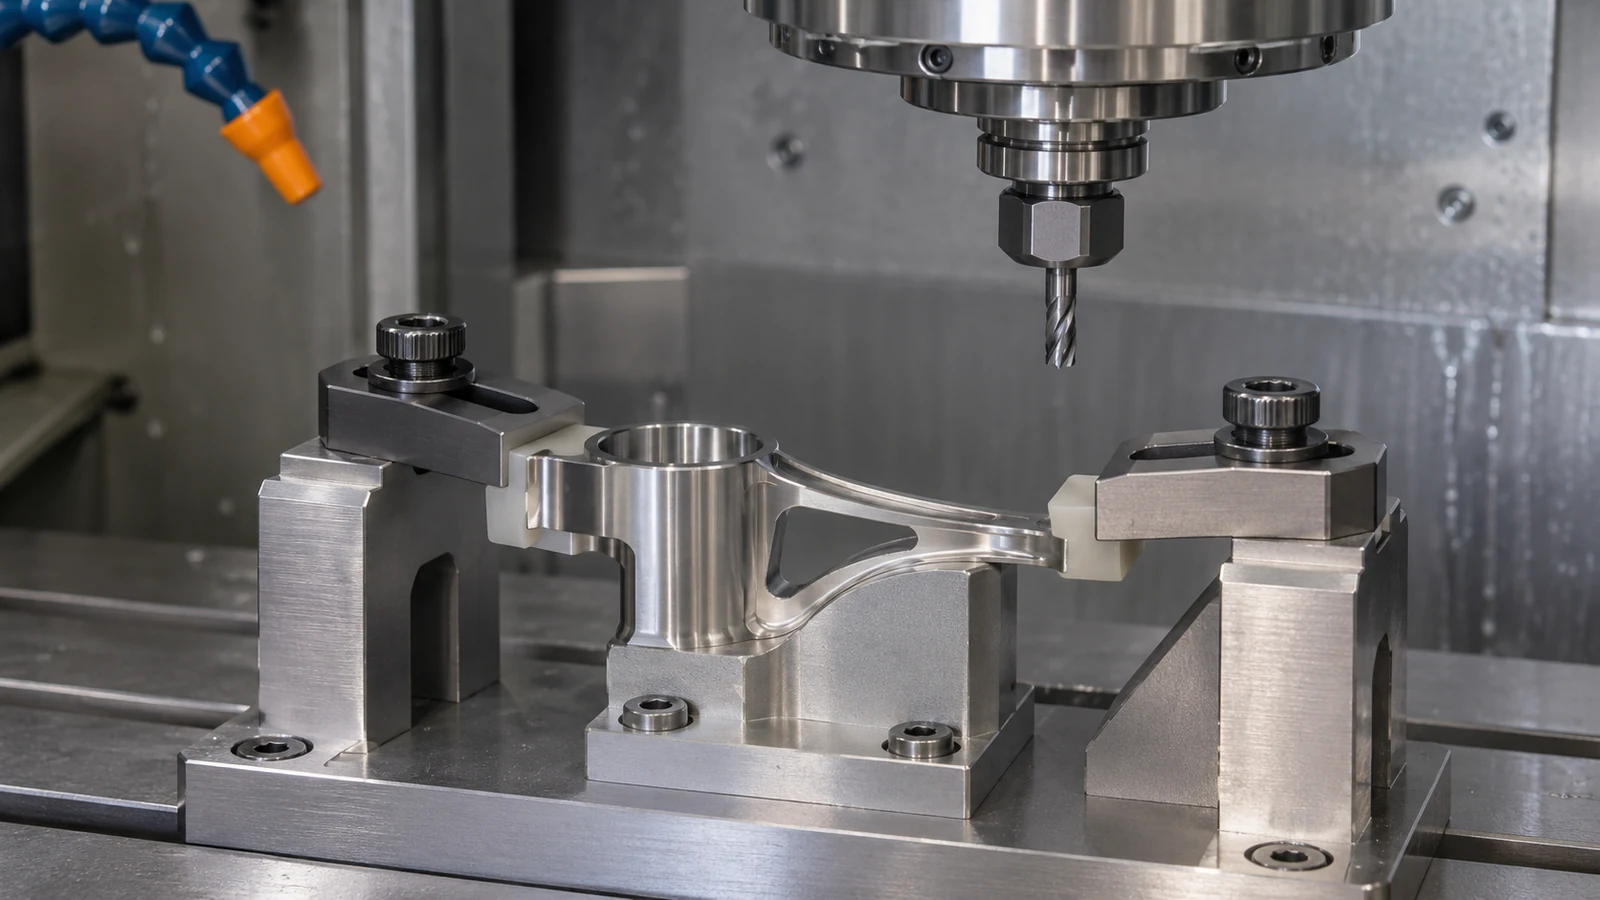
I fori piccoli, le cave e gli smussi sui particolari elastici meritano requisiti espliciti su bave e condizione dei bordi. Un bordo affilato può innescare una cricca o alterare il contatto; uno smusso eccessivo può modificare la geometria funzionale. Indicare sul disegno il bordo funzionale, il raggio e il confine di sbavatura, invece di aspettarsi che un operatore decida quanto materiale può essere rimosso.
Separare la finitura di lavorazione dalla finitura funzionale
Finitura superficiale, passivazione e trattamento termico risolvono problemi diversi. Una superficie lavorata visivamente liscia non garantisce le prestazioni contro la corrosione, e la passivazione non corregge un errore dimensionale. Se il particolare riceve un trattamento superficiale, definire quali dimensioni vengono misurate prima e dopo e se è richiesta la mascheratura sulle interfacce di supporto, di contatto o elettriche.
Per una sequenza che include un processo termico, l'ordine di lavoro deve identificare la specifica autorizzata e la parte responsabile del trattamento. Il sito pagina sulle capacità di trattamento termico può orientare la discussione sul processo, ma non sostituisce la conferma del fornitore effettivo, dell'ambito o dei requisiti di flusso del cliente.
Definire condizione e ispezione sul disegno
Indicare la condizione esatta del prodotto 17-7 PH e la specifica del materiale applicabile. Identificare la condizione finale richiesta di trattamento termico, i datum funzionali e quali dimensioni sono critiche prima e dopo il trattamento. Se il particolare è formato, mostrare il riferimento di formatura e il sovrametallo di lavorazione consentito. Se la distorsione è sensibile, specificare un metodo di ispezione allo stato libero e la condizione di supporto usata durante la misurazione.
Questo rende lavorazione dell'acciaio inossidabile 17-7 PH un problema di pianificazione della sequenza anziché un'indovinello sul nome del materiale. Offre inoltre all'acquirente un modo per confrontare i preventivi: il fornitore può identificare quali operazioni avvengono internamente, quali dipendono da un processore esterno e quali evidenze accompagnano il particolare finito, senza implicare che ogni fornitore controlli l'intero ciclo termico.