
Resposta curta: antes da preparação usinagem de aço inoxidável 17-7 PH, confirme se o material é fornecido na Condição A, em uma condição transformada ou em uma condição endurecida por envelhecimento finalizada. A mesma classe nominal pode se comportar de maneira diferente conforme sua condição muda. Um plano para uma seção fina ou semelhante a uma mola deve começar pelas propriedades finais exigidas da peça e pela especificação de tratamento térmico aplicável — não por uma tabela genérica de corte para “aço inoxidável PH”.
O 17-7 PH é frequentemente associado a peças de mola conformadas, mas o trabalho em CNC pode envolver interfaces usinadas, assentos, furos ou perfis. A questão central do processo é onde a usinagem se posiciona em relação à conformação e ao envelhecimento, e quais dimensões devem sobreviver a essa sequência.
A condição faz parte do plano de usinagem
O 17-7 PH é um aço inoxidável semi-austenítico de endurecimento por precipitação. Sua rota de processamento pode incluir tratamento de solubilização, condicionamento ou transformação e envelhecimento; as rotas disponíveis e as propriedades resultantes dependem da forma do produto e da especificação. A usinabilidade do material, portanto, não pode ser inferida apenas pelo nome da classe. Solicite a condição completa, a forma do produto, a especificação e o certificado antes de selecionar ferramentas ou decidir se deve usinar antes ou depois do endurecimento por envelhecimento.
Para usinagem de aço inoxidável 17-7 PH, a condição do material deve ser tratada como uma entrada controlada, assim como o tamanho do estoque ou a localização do datum. Uma mudança na condição pode alterar as forças de corte e o grau de risco de distorção. A visão geral dos materiais de aço inoxidável do site é uma referência principal; a documentação do produto fornecida e a especificação do cliente regem a rota real.
Escolha a sequência a partir da geometria final da peça
Comece pelas interfaces finais: face de montagem, furo de pivô, assento de mola, rasgo de localização ou superfície de vedação. Em seguida, decida se a usinagem de desbaste, a conformação, o tratamento térmico e a usinagem de acabamento podem ser organizados sem perder as características de referência. Peças que exigem conformação podem precisar de sobremetal de usinagem ou de características de localização que sobrevivam à conformação. Peças usinadas a partir de barra ou chapa podem, em vez disso, precisar de uma estratégia de datum estável antes que a condição mude.
Uma tabela de planejamento útil está abaixo. Ela não prescreve uma ordem universal; ela identifica a decisão que deve ser resolvida para cada característica.
| Característica ou requisito | Questão de sequência | Evidência de desenho / processo |
|---|---|---|
| Perfil de mola ou parede conformada | A conformação ocorre antes dos datums finais de usinagem? | Referência de estado conformado e pontos de inspeção |
| Interface de montagem ou de pivô | O furo ou a face deve ser acabado após o envelhecimento? | Relação de datum e condição final |
| Plano ou rasgo crítico | A remoção assimétrica pode liberar tensões? | Requisito de inspeção em estado livre |
| Superfície sensível à corrosão | Um acabamento pós-processo está especificado? | Condição da superfície e limite de mascaramento |
Quando uma etapa de envelhecimento ou transformação for necessária, coordene o momento com o fornecedor do material ou com um tratador térmico qualificado. O fornecedor de CNC não deve inferir um ciclo de tratamento térmico a partir de uma nota abreviada. Vincule o roteiro à especificação do desenho e registre quais dimensões são inspecionadas antes e depois da mudança de condição.
Proteja nervuras finas e interfaces de mola
Seções finas podem defletir sob a pressão do dispositivo de fixação e a carga da ferramenta, e depois retornar após a liberação. Use apoio próximo à zona de corte, mantenha a força de fixação apenas tão alta quanto necessário e evite usar uma parede funcional delicada como datum, a menos que o desenho indique que ela é um. Se faces opostas ou rasgos forem usinados, considere uma sequência equilibrada para que um lado não seja totalmente aliviado enquanto o outro ainda carrega material.
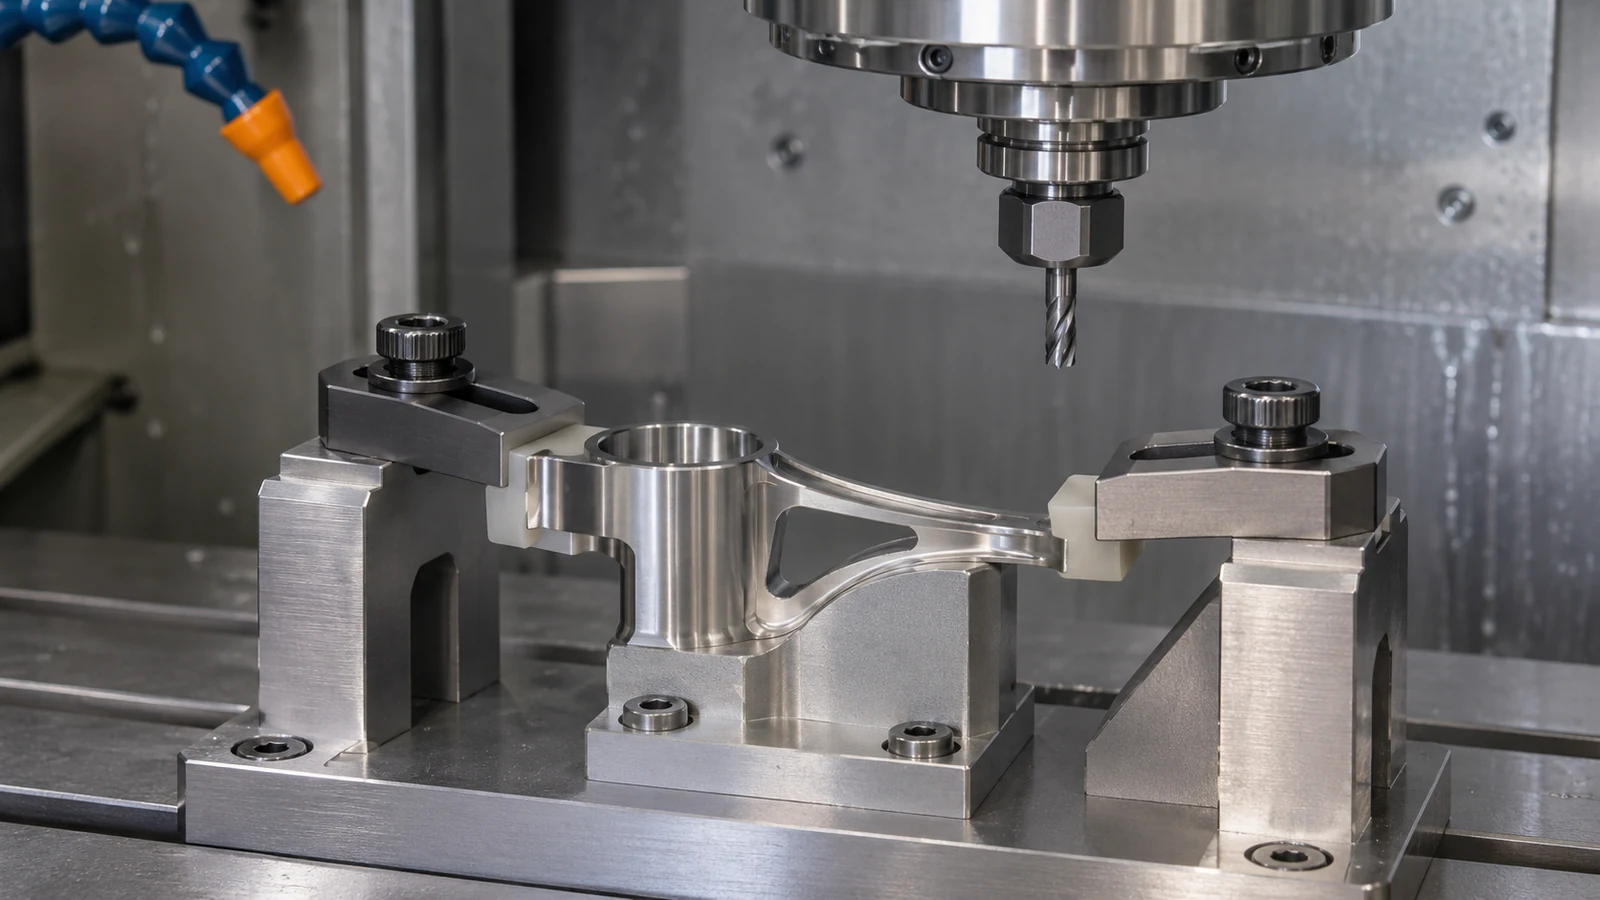
Furos pequenos, rasgos e quebras de aresta em recursos semelhantes a molas merecem requisitos explícitos de rebarba e condição de aresta. Uma aresta afiada pode iniciar uma trinca ou alterar o contato; uma quebra acentuada pode mudar a geometria funcional. Coloque a aresta funcional, o raio e o limite de rebarbação no desenho, em vez de esperar que um operador decida quanto material pode ser removido.
Separe o acabamento de usinagem do acabamento funcional
Acabamento superficial, passivação e tratamento térmico resolvem problemas diferentes. Uma superfície usinada visualmente lisa não estabelece desempenho contra corrosão, e a passivação não corrige um erro dimensional. Se a peça receber um tratamento superficial, defina quais dimensões são medidas antes e depois dele e se é necessário mascaramento em interfaces de rolamento, contato ou elétricas.
Para uma sequência que inclui um processo térmico, a ordem de serviço deve identificar a especificação autorizada e a parte responsável pelo tratamento. O capacidade de tratamento térmico pode orientar a discussão do processo, mas não substitui a confirmação do fornecedor real, do escopo ou dos requisitos de fluxo descendente do cliente.
Resolva a condição e a inspeção no desenho
Declare a condição exata do produto 17-7 PH e a especificação de material aplicável. Identifique a condição final de tratamento térmico exigida, os datums funcionais e quais dimensões são críticas antes e depois do tratamento. Se a peça for conformada, mostre a referência conformada e o sobremetal de usinagem permitido. Se a distorção for sensível, especifique um método de inspeção em estado livre e a condição de apoio usada durante a medição.
Isso torna usinagem de aço inoxidável 17-7 PH um problema de planejamento de sequência, e não um palpite sobre o nome do material. Também dá ao comprador uma forma de comparar cotações: o fornecedor pode identificar quais operações ocorrem internamente, quais dependem de um processador externo e quais evidências acompanham a peça acabada, sem implicar que todo fornecedor controla a rota térmica completa.