
短い答え: 旋削シャフトの場合、図面が強靭で機械加工可能な棒材を要求し、素材証明書が指定製品を裏付けているなら、1144ストレスプルーフ鋼は有用な出発条件となり得る。すべての1144棒材をストレスプルーフとして扱ってはならない。グレード、冷間仕上げ状態、応力除去、直径、供給者証明のすべてが、入荷する材料と、材料除去後の挙動に影響する。健全な 1144ストレスプルーフ鋼の機械加工 計画はしたがって、購買仕様と部品のデータム方式から始まり、非対称形状が応力を解放する仕方を管理する。.
実務上のリスクは、しばしば切削力だけではない。供給時に真直であったシャフトでも、キー溝、クロス穴、平面、深いポケットが片側から材料を除去した後に動くことがある。完成軸を基準に工程順序を計画し、最終切削後に自由状態の部品を検査する。.
プログラミング前に棒材の状態を確認する
“「1144」は再硫化中炭素鋼グレードを識別する。「Stressproof」は特定の冷間仕上げ・応力除去棒材製品に関連する商標名である。これらの用語は購買発注書で互換的に使用すべきではない。必要なグレード、製品形態、適用棒材仕様、供給状態、および文書を指定する。図面が強度や真直度に依存する場合は、ミルテストレポートを入手し、発注製品が実際に設計前提と一致することを確認する。.
この区別は、機械工が材料の動きをどう解釈するかを変える。応力除去製品は、未指定の棒材と比べて残留応力による予期せぬ事態を減らす可能性があるが、すべての完成形状が真直に保たれることを保証するものではない。切削は依然として軸周りの材料バランスを変化させる。一般的な選定の文脈については、当サイトの 鋼材料の概要 が親リファレンスである。正確な製品状態は図面と材料書類から得なければならない。.
シャフト形状に切削順序を決めさせる
まず、シャフトの機能軸を確立する形状と、非対称に材料を除去する形状を分離することから始める。管理されたデータムから主要径と肩部を旋削し、平面、キー溝、ラジアル穴を追加する前に、中心線周りに残る素材量を評価する。長尺または細長い部品では、支持と張り出しが重要である。振れ止め、心押し台支持、または段階的ワークホールディングが適切な場合があるが、セットアップはブランクを解放時に保持できない形状に押し込んではならない。.
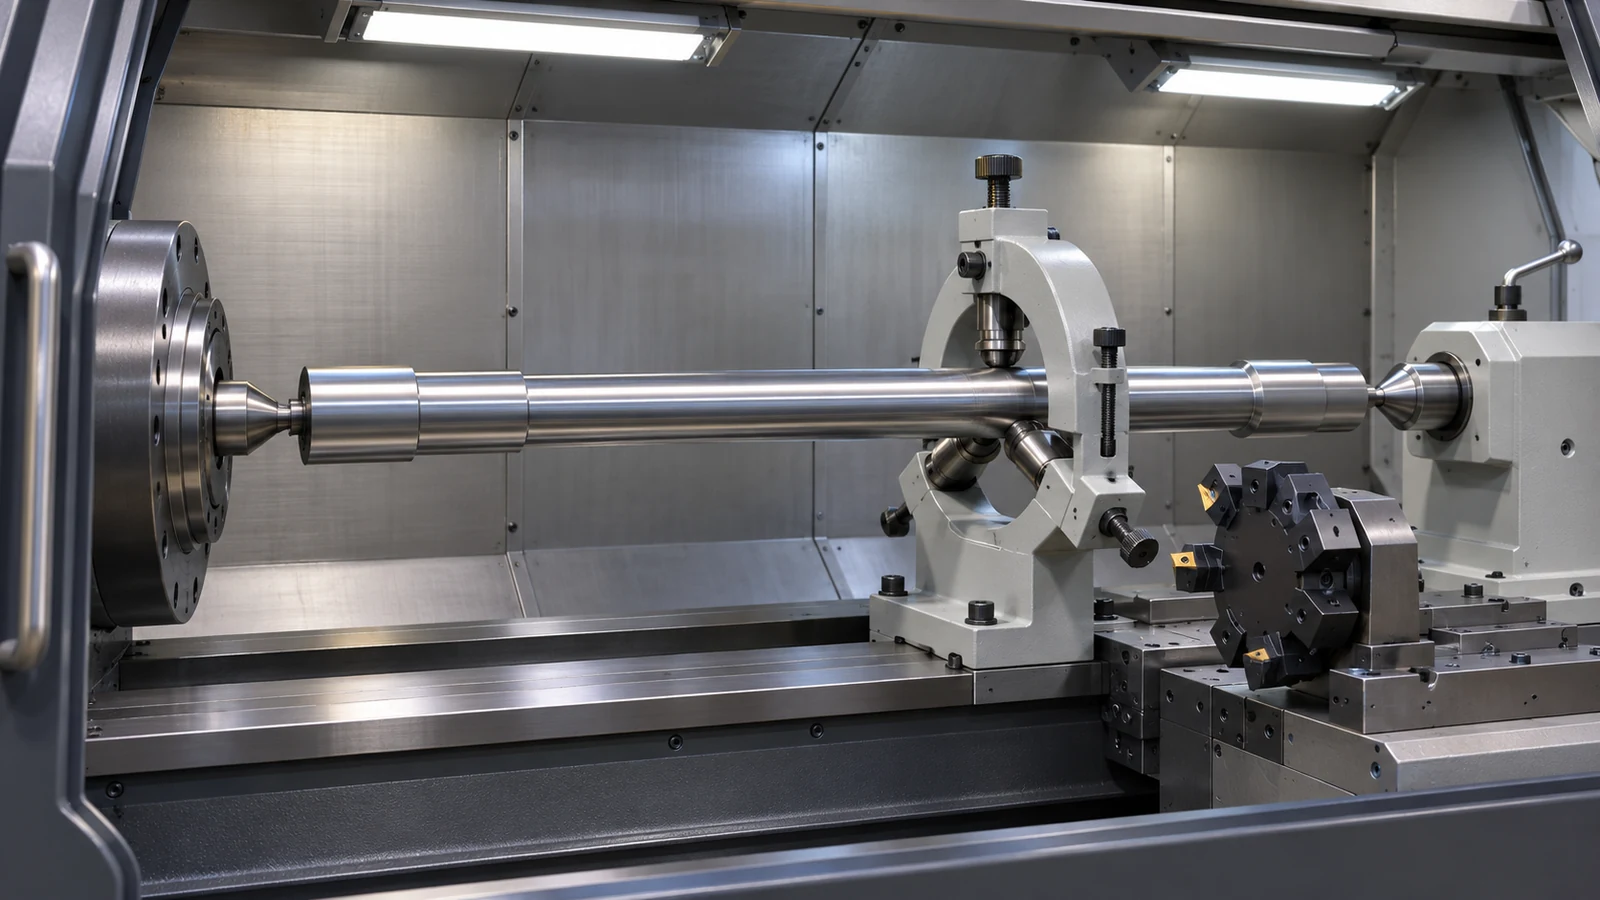
実用的な順序では、荒旋削、解放と検査の確認、ブランクが落ち着いた後の仕上げ旋削を用いることが多い。これは万能のレシピではない。短くバランスの取れた部品は中間解放を必要としないかもしれないが、偏心形状を持つ長いシャフトは複数の管理されたステップを必要とするかもしれない。有用な問いは 1144ストレスプルーフ鋼の機械加工 「どの canned cycle が最適か」ではなく、「どの切削が材料バランスを最も大きく変えるか、そしていつ治具荷重なしで部品を測定できるか」です。“
キー溝やクロス形状は応力解放として扱う
キー溝やミリングフラットは、円形断面の片側から帯状の材料を除去します。クロス穴は断面を貫通して材料を除去し、両方の出口にバリを生じさせることもあります。これらの加工は、部品を再現性よく支持できる位置に配置し、薄肉壁や仕上げ済みの軸受座をまたいだクランプは避けてください。旋削後にミリングを行う場合は、無関係な面から再芯出しするのではなく、治具内で旋削基準を保持してください。.
組立を制御するフィーチャーについては、軸に対する関係を明示的に定義してください。位置、角度方向、幅、および嵌合要件は曖昧であってはなりません。部品がハブと嵌合する必要がある場合、キー溝またはフラットが位置決めフィーチャーなのか、単なるトルク伝達フィーチャーなのかを図面で識別してください。これにより、加工業者がスケッチから機能を推測することを防げます。標準 CNC旋削 は軸と直径の作業に関連し、ミリングの詳細はクロスフィーチャーが必要とする箇所で指定する必要があります。.
チャック取付状態だけでなく自由状態を検査する
真直度、振れ、および重要径は、部品を治具から解放した後に測定してください。部品はクランプ中は真っ直ぐに見えても、クランプを外すと変位することがあります。ジャーナルが分離したシャフトでは、基準軸を記録し、その軸から機能面を指示してください。図面が真直度または振れの公差を要求する場合、測定自体が撓みや歪みを導入しないよう、定義された支持条件で検査してください。.
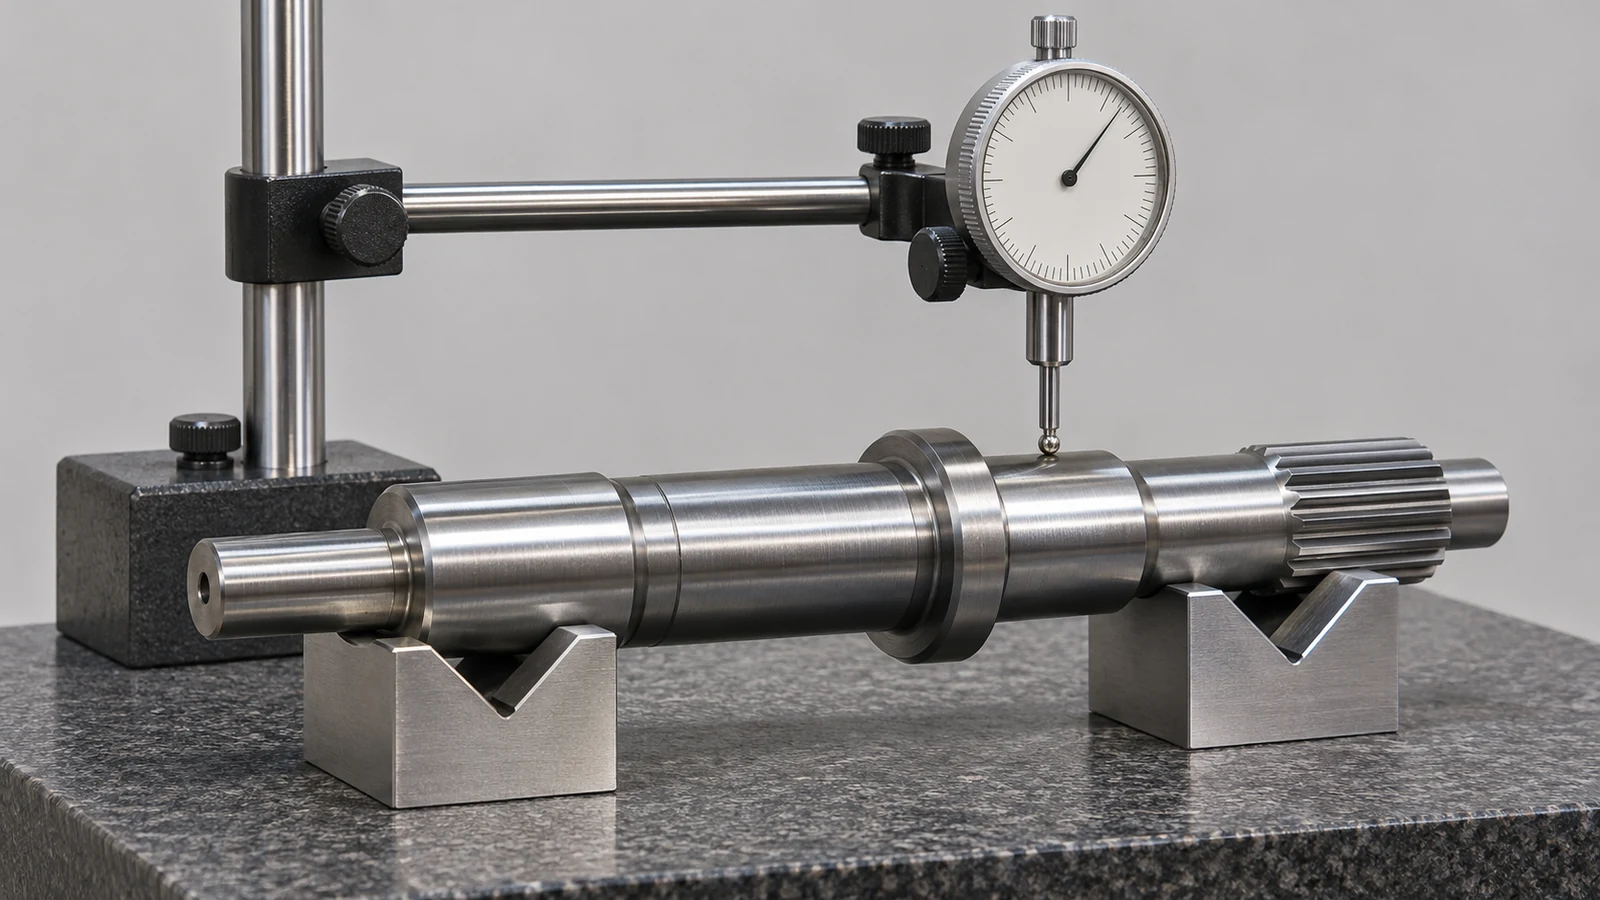
材料名やサプライヤーの一般的な特性表から合格を推測しないでください。図面が管理します。移動が嵌合に影響する場合は、入荷状態、加工順序、中間チェック、および最終的な自由状態の結果を記録してください。片側フィーチャーの切削後に部品が変位する場合は、公称寸法を変更する前に、残り代、治具圧力、工具たわみ、および基準の移行を確認してください。.
図面とRFQに記載すべきこと
必要な 1144 製品の状態と文書を特定し、仕上げ軸、ジャーナル径、ショルダー、キー溝、フラット、クロス穴、およびそれらの基準関係を示し、どの面が組立を制御するかを明記してください。振れまたは真直度の必要な検査方法、および部品を自由状態で測定するか定義された支持下で測定するかを含めてください。特定の Stressproof ブランド製品が必要な場合は、その商標をすべての 1144 の略称として使うのではなく、明示的にそう述べてください。.
機械工にとって、その情報は、旋削および二次ミリングを通じてプロセスが部品の機能軸を維持できるかどうかを決定します。状態と基準を明示した図面は、部品を「精密加工」しなければならないという一般的な注記よりも有用です。それが実用的な境界です。 1144ストレスプルーフ鋼の機械加工: 素材を検証し、非対称切削を計画し、その後、解放された部品をその機能基準に対して合格とします。.