
Respuesta breve: antes de la puesta a punto mecanizado de acero inoxidable 17-7 PH, confirme si el material se suministra en condición A, en una condición transformada o en una condición final endurecida por envejecimiento. La misma designación nominal puede comportarse de forma diferente según cambie su condición. Un plan para una sección delgada o similar a un resorte debe comenzar por las propiedades finales requeridas de la pieza y por la especificación de tratamiento térmico aplicable, no por una tabla de corte genérica para “acero inoxidable PH”.
El 17-7 PH suele asociarse con piezas de resorte conformadas, pero el trabajo de CNC puede implicar interfaces mecanizadas, asientos, orificios o perfiles. La cuestión clave del proceso es dónde se sitúa el mecanizado respecto a la conformación y el envejecimiento, y qué dimensiones deben sobrevivir a esa secuencia.
La condición forma parte del plan de mecanizado
El 17-7 PH es un acero inoxidable semi-austenítico de endurecimiento por precipitación. Su ruta de procesamiento puede incluir tratamiento de solución, acondicionamiento o transformación, y envejecimiento; las rutas disponibles y las propiedades resultantes dependen de la forma del producto y de la especificación. Por lo tanto, la maquinabilidad del material no puede inferirse solo del nombre de la designación. Solicite la condición completa, la forma del producto, la especificación y el certificado antes de seleccionar el utillaje o de decidir si mecanizar antes o después del endurecimiento por envejecimiento.
Para mecanizado de acero inoxidable 17-7 PH, la condición del material debe tratarse como una entrada controlada, igual que el tamaño del material en bruto o la ubicación de la referencia. Un cambio de condición puede modificar las fuerzas de corte y el grado de riesgo de distorsión. La sección del sitio descripción general de materiales de acero inoxidable es una referencia principal; la documentación del producto suministrado y la especificación del cliente rigen la ruta real.
Elija la secuencia a partir de la geometría final de la pieza
Comience por las interfaces finales: cara de montaje, orificio de pivote, asiento de resorte, ranura de posicionamiento o superficie de sellado. Luego decida si el desbaste, la conformación, el tratamiento térmico y el mecanizado de acabado pueden organizarse sin perder las características de referencia. Las piezas que requieren conformación pueden necesitar sobremateriales de mecanizado o características de posicionamiento que sobrevivan a la conformación. Las piezas mecanizadas a partir de barra o placa pueden, en cambio, necesitar una estrategia de referencias estable antes de que cambie la condición.
A continuación se muestra una tabla de planificación útil. No prescribe un orden universal; identifica la decisión que debe resolverse para cada característica.
| Característica o requisito | Pregunta de secuencia | Evidencia del plano / proceso |
|---|---|---|
| Perfil de resorte o pared conformada | ¿El conformado ocurre antes de los datos de máquina finales? | Puntos de referencia e inspección en estado conformado |
| Interfaz de montaje o pivote | ¿Debe el agujero o la cara acabarse después del envejecimiento? | Relación de datos y condición final |
| Plano o ranura crítica | ¿Podría la eliminación asimétrica liberar tensiones? | Requisito de inspección en estado libre |
| Superficie sensible a la corrosión | ¿Se especifica un acabado posterior al proceso? | Condición de la superficie y límite de enmascaramiento |
Cuando se requiere un envejecimiento o una etapa de transformación, coordine los tiempos con el proveedor del material o con un tratador térmico calificado. El proveedor de CNC no debe inferir un ciclo de tratamiento térmico a partir de una nota abreviada. Vincule la ruta con la especificación del plano y registre qué dimensiones se inspeccionan antes y después del cambio de condición.
Proteja las paredes delgadas y las interfaces de resorte
Las secciones delgadas pueden deflectarse bajo la presión del utillaje y la carga de la herramienta, y luego recuperar su forma tras liberarlas. Utilice soporte cerca de la zona de corte, mantenga la fuerza de sujeción solo tan alta como sea necesaria y evite usar una pared funcional delicada como dato de referencia a menos que el plano indique que lo es. Si se mecanizan caras opuestas o ranuras, considere una secuencia equilibrada para que un lado no quede completamente aliviado mientras el otro aún conserva material.
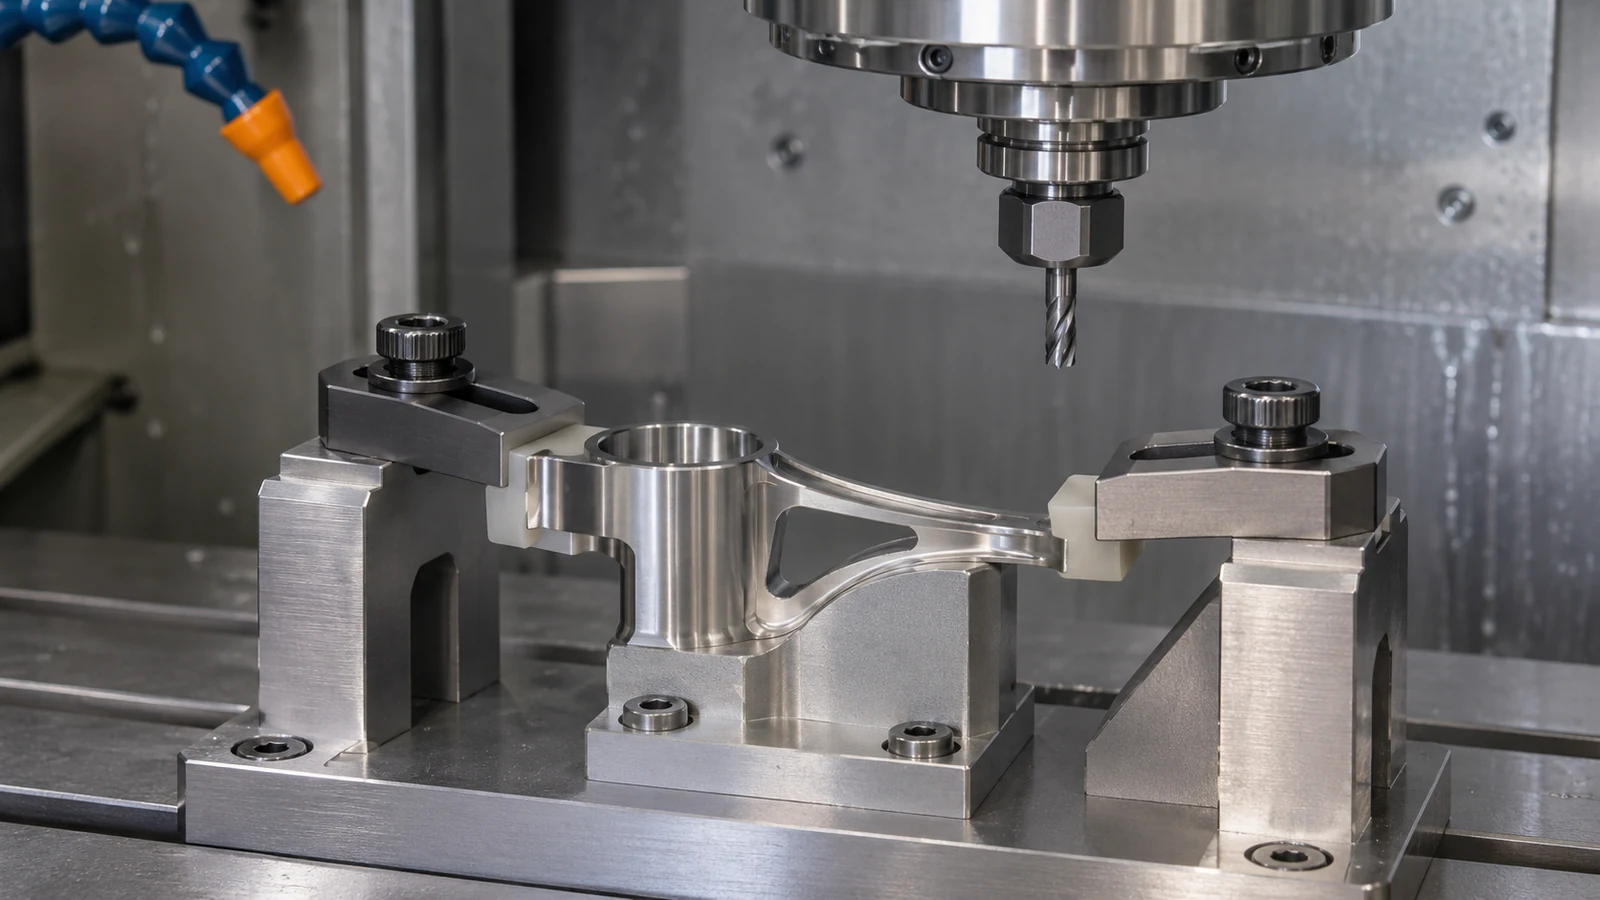
Los agujeros pequeños, las ranuras y los rompebordes en elementos tipo resorte merecen requisitos explícitos de rebaba y condición de bordes. Un borde afilado puede iniciar una grieta o alterar el contacto; un rompeborde excesivo puede cambiar la geometría funcional. Indique en el plano el borde funcional, el radio y el límite de desbarbado en lugar de esperar que un operador decida cuánto material se puede eliminar.
Separe el acabado de mecanizado del acabado funcional
El acabado superficial, la pasivación y el tratamiento térmico resuelven problemas diferentes. Una superficie mecanizada visualmente lisa no establece el desempeño frente a la corrosión, y la pasivación no corrige un error dimensional. Si la pieza recibe un tratamiento superficial, defina qué dimensiones se miden antes y después de este y si se requiere enmascaramiento en las interfaces de rodamiento, contacto o eléctricas.
Para una secuencia que incluya un proceso térmico, la orden de trabajo debe identificar la especificación autorizada y la parte responsable del tratamiento. El sitio página de capacidades de tratamiento térmico puede orientar la discusión del proceso, pero no sustituye la confirmación del proveedor real, el alcance o los requisitos de flujo descendente del cliente.
Defina la condición y la inspección en el plano
Indique la condición exacta del producto 17-7 PH y la especificación de material aplicable. Identifique la condición final de tratamiento térmico requerida, los datos funcionales y qué dimensiones son críticas antes y después del tratamiento. Si la pieza se conforma, muestre la referencia conformada y el sobremetal de mecanizado permitido. Si la distorsión es sensible, especifique un método de inspección en estado libre y la condición de soporte utilizada durante la medición.
Esto convierte mecanizado de acero inoxidable 17-7 PH en un problema de planificación de secuencias en lugar de una suposición sobre el nombre del material. También le da al comprador una forma de comparar cotizaciones: el proveedor puede identificar qué operaciones se realizan internamente, cuáles dependen de un procesador externo y qué evidencia acompaña a la pieza terminada, sin implicar que todos los proveedores controlan la ruta térmica completa.