
Kurze Antwort: vor dem Einrichten 17-7 PH Edelstahl Bearbeitung, bestätigen Sie, ob das Material im Zustand A, in einem umgewandelten Zustand oder in einem fertig ausgehärteten Zustand geliefert wird. Dieselbe nominelle Güte kann sich je nach Zustandsänderung unterschiedlich verhalten. Ein Plan für ein federartiges oder dünnwandiges Bauteil sollte mit den geforderten End Eigenschaften des Teils und der maßgeblichen Wärmebehandlungsspezifikation beginnen – nicht mit einer allgemeinen Schnittwerttabelle für “PH-Edelstahl”.
17-7 PH wird oft mit geformten Federteilen assoziiert, aber CNC-Arbeiten können bearbeitete Schnittstellen, Sitze, Bohrungen oder Profile umfassen. Die zentrale Prozessfrage ist, wo die Bearbeitung relativ zum Umformen und Altern liegt und welche Maße diese Abfolge überstehen müssen.
Der Zustand ist Teil des Bearbeitungsplans
17-7 PH ist ein halbaustenitischer ausscheidungshärtender Edelstahl. Sein Verarbeitungsweg kann Lösungsglühen, Konditionieren oder Umwandeln sowie Altern umfassen; verfügbare Wege und resultierende Eigenschaften hängen von der Produktform und Spezifikation ab. Die Zerspanbarkeit des Materials kann daher nicht allein aus dem Gütenamen abgeleitet werden. Fragen Sie nach dem vollständigen Zustand, der Produktform, der Spezifikation und dem Zertifikat, bevor Sie Werkzeuge auswählen oder entscheiden, ob vor oder nach dem Ausscheidungshärten bearbeitet wird.
Für 17-7 PH Edelstahl Bearbeitung, sollte der Materialzustand als kontrollierte Eingangsgröße behandelt werden, genau wie die Rohteilabmessung oder die Bezugsposition. Eine Änderung des Zustands kann die Schnittkräfte und das Verzerrungsrisiko verändern. Die Übersicht der Edelstahlwerkstoffe ist eine übergeordnete Referenz; die gelieferte Produktdokumentation und Kundenspezifikation bestimmen den tatsächlichen Ablauf.
Wählen Sie die Abfolge anhand der Endgeometrie des Teils
Beginnen Sie mit den finalen Schnittstellen: Montagefläche, Drehzapfenbohrung, Federsitz, Positioniernut oder Dichtfläche. Entscheiden Sie dann, ob Schruppbearbeitung, Umformung, Wärmebehandlung und Schlichtbearbeitung angeordnet werden können, ohne die Referenzmerkmale zu verlieren. Teile, die eine Umformung erfordern, benötigen möglicherweise Bearbeitungszugaben oder Positioniermerkmale, die die Umformung überstehen. Aus Stangenmaterial oder Plattenmaterial gefertigte Teile benötigen stattdessen möglicherweise eine stabile Bezugsstrategie, bevor sich der Zustand ändert.
Eine nützliche Planungstabelle ist unten aufgeführt. Sie schreibt keine universelle Reihenfolge vor; sie benennt die Entscheidung, die für jedes Merkmal getroffen werden muss.
| Merkmal oder Anforderung | Ablaufbezogene Frage | Zeichnungs- / Prozessnachweis |
|---|---|---|
| Federprofil oder umgeformte Wand | Erfolgt die Umformung vor den finalen Bearbeitungsbezügen? | Referenz und Prüfpunkte im umgeformten Zustand |
| Montage- oder Drehzapfenschnittstelle | Muss die Bohrung oder Fläche nach dem Altern fertigbearbeitet werden? | Bezugsbeziehung und Endzustand |
| Kritische Planfläche oder Nut | Könnte asymmetrischer Materialabtrag Spannungen freisetzen? | Prüfanforderung im spannungsfreien Zustand |
| Korrosionsempfindliche Oberfläche | Ist eine Nachbearbeitungsoberfläche spezifiziert? | Oberflächenzustand und Abgrenzung der Maskierung |
Wenn eine Alterung oder ein Umwandlungsschritt erforderlich ist, stimmen Sie den Zeitpunkt mit dem Materiallieferanten oder einem qualifizierten Wärmebehandler ab. Der CNC-Zulieferer sollte keinen Wärmebehandlungszyklus aus einer Kurznotiz ableiten. Verknüpfen Sie den Ablauf mit der Zeichnungsspezifikation und dokumentieren Sie, welche Maße vor und nach der Zustandsänderung geprüft werden.
Dünne Stege und Feder-Schnittstellen schützen
Dünne Querschnitte können unter Spanndruck und Werkzeuglast ausweichen und nach dem Lösen zurückfedern. Verwenden Sie eine Abstützung nahe der Schneidzone, halten Sie die Spannkraft nur so hoch wie nötig und vermeiden Sie es, eine empfindliche funktionale Wand als Bezug zu verwenden, sofern die Zeichnung sie nicht als solchen ausweist. Wenn gegenüberliegende Flächen oder Nuten bearbeitet werden, erwägen Sie eine ausgewogene Reihenfolge, damit eine Seite nicht vollständig entlastet wird, während die andere noch Material trägt.
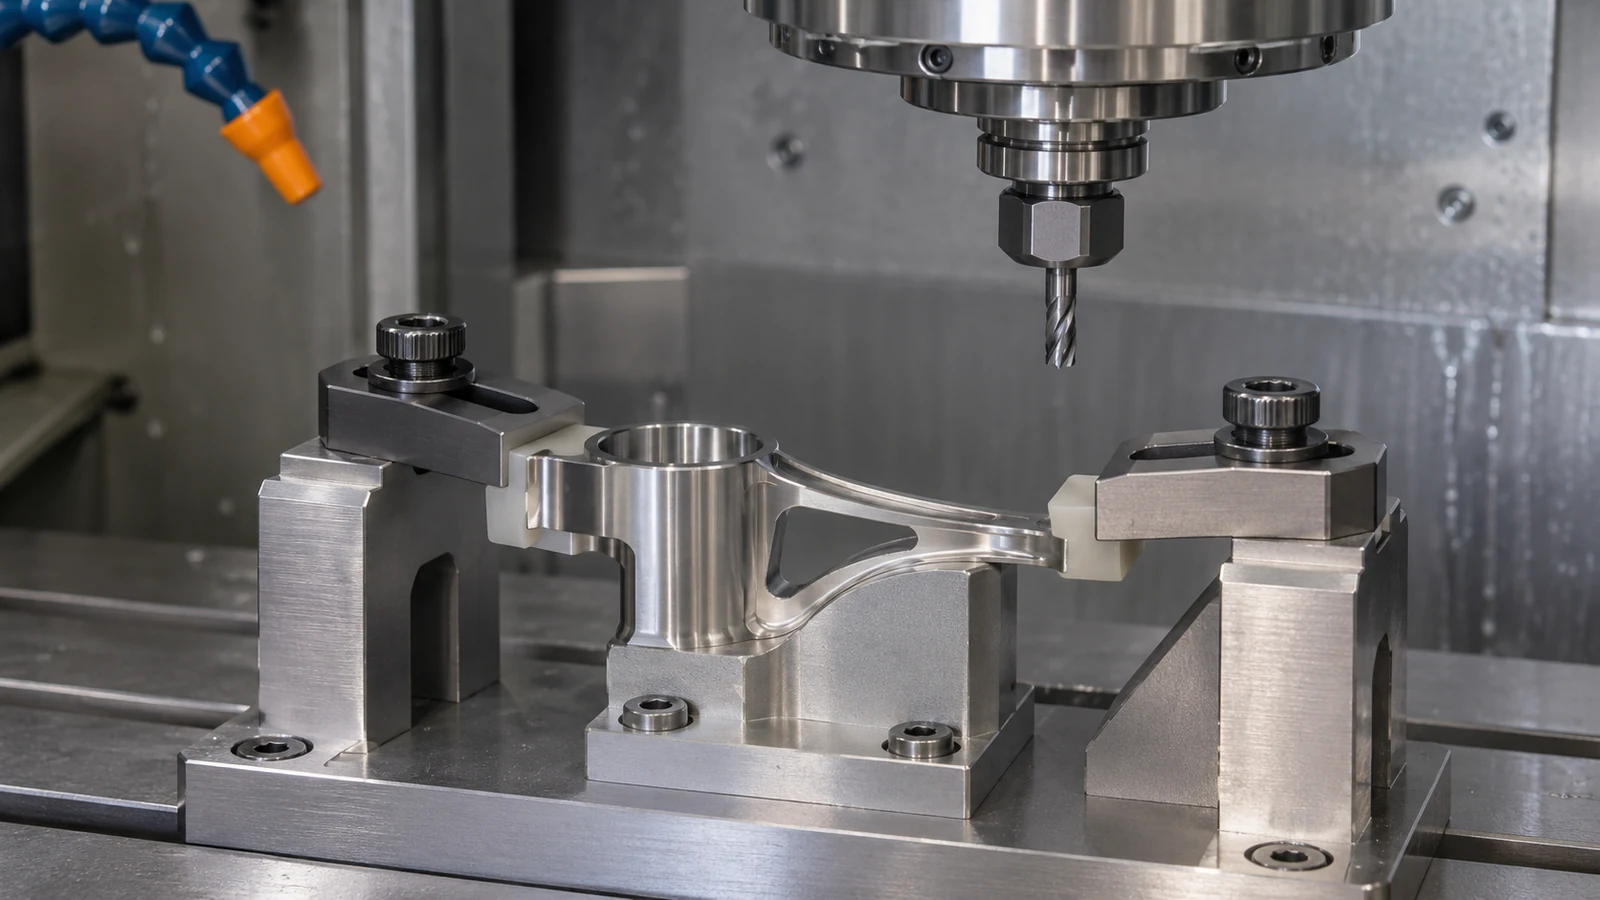
Kleine Bohrungen, Nuten und Kantenbrüche an federartigen Merkmalen verdienen ausdrückliche Anforderungen an Grat und Kantenzustand. Eine scharfe Kante kann einen Riss auslösen oder den Kontakt verändern; ein starker Kantenbruch kann die Funktionsgeometrie verändern. Geben Sie die funktionale Kante, den Radius und die Entgratungsgrenze auf der Zeichnung an, statt zu erwarten, dass ein Bediener entscheidet, wie viel Material entfernt werden darf.
Bearbeitungsoberfläche von Funktionsoberfläche trennen
Oberflächenbeschaffenheit, Passivierung und Wärmebehandlung lösen unterschiedliche Probleme. Eine optisch glatte bearbeitete Oberfläche belegt keine Korrosionsbeständigkeit, und eine Passivierung korrigiert keinen Maßfehler. Wenn das Teil eine Oberflächenbehandlung erhält, legen Sie fest, welche Maße vor und nach dieser gemessen werden und ob an Lager-, Kontakt- oder elektrischen Schnittstellen eine Maskierung erforderlich ist.
Bei einer Abfolge, die einen thermischen Prozess umfasst, sollte der Arbeitsauftrag die zulässige Spezifikation und die für die Behandlung verantwortliche Partei benennen. Die Angaben des Standorts Seite zur Wärmebehandlung können die Prozessdiskussion ausrichten, sind jedoch kein Ersatz für die Bestätigung des tatsächlichen Lieferanten, des Umfangs oder der kundenseitigen Weitergabeanforderungen.
Zustand und Prüfung auf der Zeichnung festlegen
Geben Sie den genauen 17-7 PH Produktzustand und die maßgebliche Materialspezifikation an. Benennen Sie den geforderten endgültigen Wärmebehandlungszustand, die funktionalen Bezüge und welche Maße vor und nach der Behandlung kritisch sind. Wenn das Teil umgeformt wird, zeigen Sie die umgeformte Referenz und das zulässige Bearbeitungsaufmaß. Wenn die Verformung empfindlich ist, spezifizieren Sie eine Prüfmethode im spannungsfreien Zustand und die bei der Messung verwendete Abstützbedingung.
Dies macht 17-7 PH Edelstahl Bearbeitung zu einem Problem der Ablaufplanung statt zu einer Vermutung über den Werkstoffnamen. Es gibt dem Käufer außerdem eine Möglichkeit, Angebote zu vergleichen: Der Lieferant kann angeben, welche Arbeitsgänge im Haus erfolgen, welche von einem externen Prozessdienstleister abhängen und welche Nachweise das fertige Teil begleiten, ohne den Eindruck zu erwecken, dass jeder Lieferant den gesamten thermischen Ablauf beherrscht.