
Um furo raramente é apenas um diâmetro. Usinagem de furos CNC pode ser necessário controlar localização, profundidade, retidão, acabamento, ajuste, roscas, rebaixos, evacuação de cavacos e a relação entre vários furos. A perfuração cria uma abertura, mas operações de mandrilamento, alargamento, interpolação e acabamento podem ser necessárias para fazer essa abertura funcionar em uma montagem. Este guia organiza a decisão e a conecta à visão mais ampla Visão geral do processo de usinagem CNC.
Comece pelo que o furo deve fazer
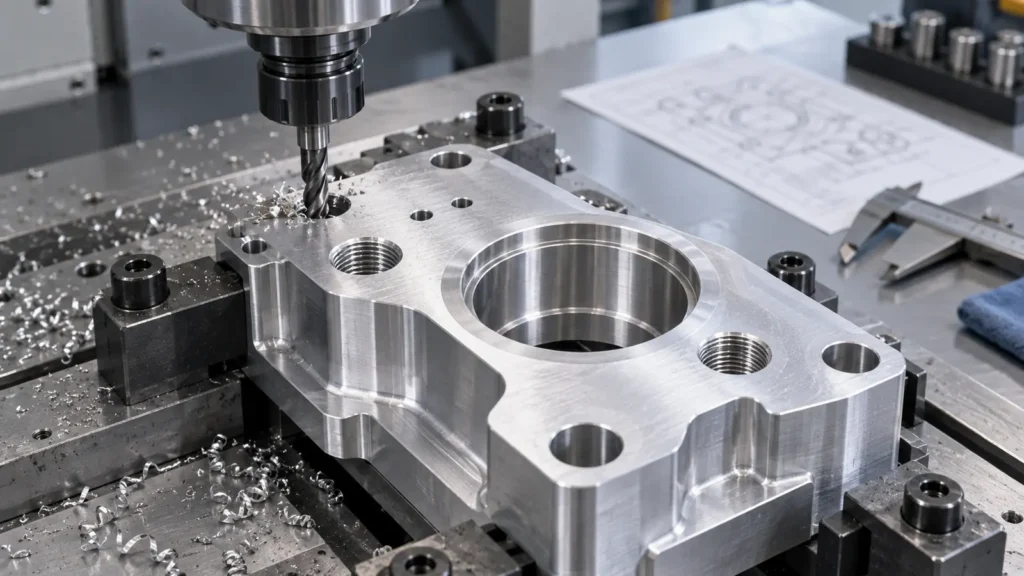
A rota correta depende da função. Um furo de folga para parafuso não precisa do mesmo processo que um furo de localização alargado, furo de rolamento, passagem de refrigerante ou furo cego roscado.
- Folga do fixador: controlar diâmetro, posição, distância da borda e rebarbas.
- Ajuste de localização: controlar tamanho, posição, perpendicularidade, cilindricidade e relação de datum.
- Assento de rolamento ou vedação: controlar tamanho do furo, circularidade, coaxialidade e acabamento superficial.
- Passagem de fluido: planejar evacuação de cavacos, interseções, rebarbação, limpeza e testes.
Uma vez que a função esteja clara, o fornecedor pode decidir se a perfuração é suficiente ou se é necessária mandrilamento, alargamento, interpolação ou uma segunda etapa de inspeção.
Perfuração, mandrilamento, alargamento e interpolação
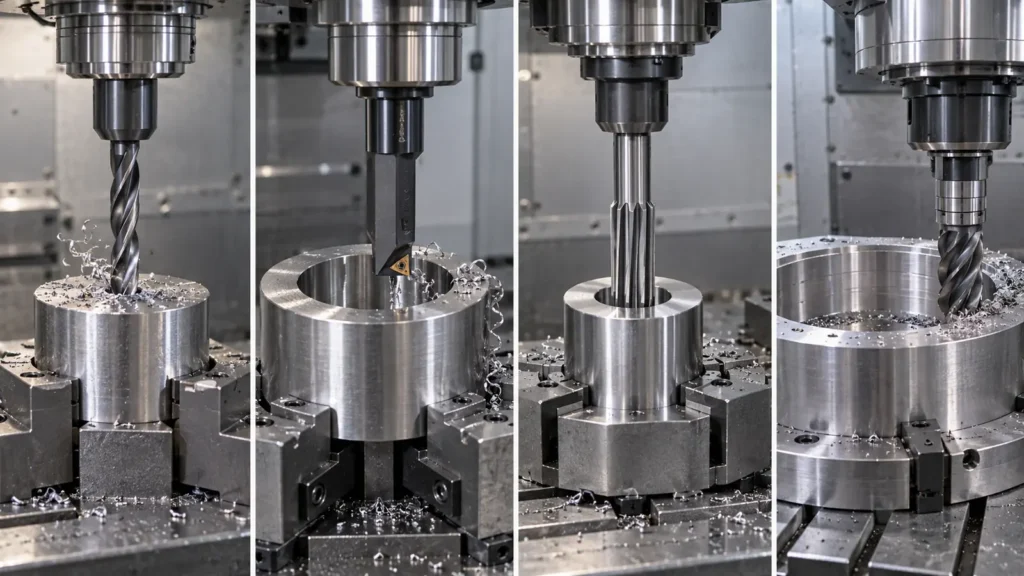
| Método | Melhor uso | Principal questão de planejamento |
|---|---|---|
| Perfuração | Cria a abertura inicial | Tamanho, posição, retidão e acabamento são adequados? |
| Mandrilamento | Corrige ou amplia um furo existente | A configuração consegue manter o furo alinhado ao datum? |
| Alargamento | Acaba um furo preparado | O pré-furo está reto e com o tamanho correto? |
| Interpolação circular | Gera um furo com uma fresa | O acesso, a rigidez, o material e o controle da trajetória atendem ao requisito? |
Esses métodos podem ser combinados. Uma rota típica pode centrar, perfurar próximo da profundidade e depois alargar ou mandrilar quando a montagem exige uma condição final controlada.
Construa a sequência de usinagem
- Estabeleça o datum que controla a posição e a orientação.
- Prepare a entrada com centragem ou chanfro.
- Selecione o comprimento da broca, o refrigerante, a estratégia de pica-pica e a tolerância de profundidade.
- Refine com mandrilamento, alargamento, interpolação, escareamento ou rebaixamento.
- Remova rebarbas e cavacos das faces de vedação, roscas e interseções.
- Inspecione o diâmetro, a profundidade, a posição, a orientação e a relação com o datum.
A sequência é importante perto de paredes finas e passagens que se cruzam. Preserve a rigidez e o acesso até que o furo crítico esteja concluído.
Furos cegos e recursos escalonados
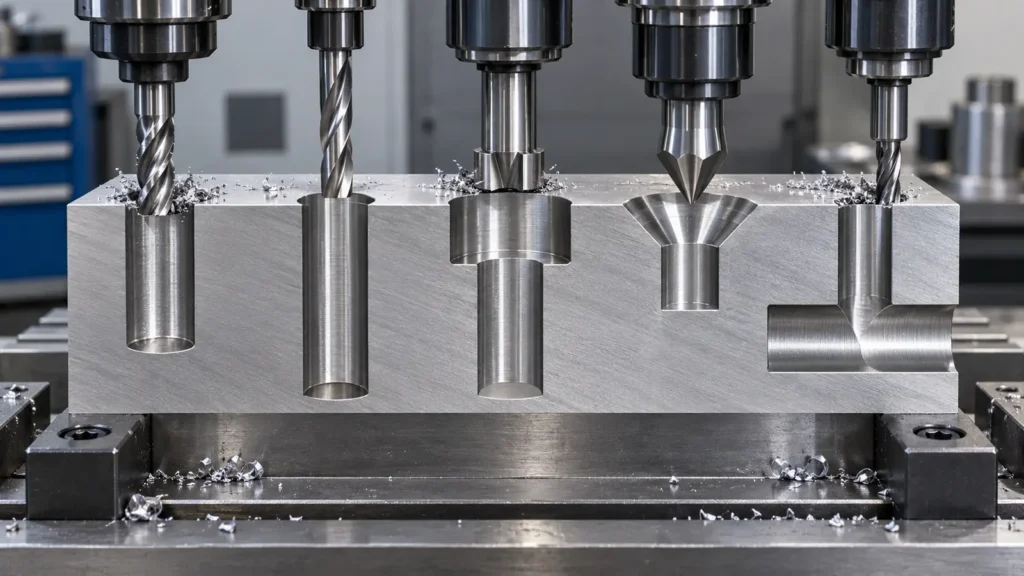
Furos passantes fornecem uma saída para cavacos e fluido de corte; furos cegos exigem uma condição de fundo controlada e uma estratégia para remoção de cavacos. A profundidade utilizável pode ser menor que a profundidade de furação devido à ponta da broca, chanfro, saída de rosca ou folga de fundo.
| Recurso | Risco | Definir no desenho |
|---|---|---|
| Furo passante | Rebarba de saída e dano de perfuração | Borda de saída, rebarbação, posição, diâmetro |
| Furo cego | Empacotamento de cavacos e profundidade utilizável incerta | Profundidade total, profundidade utilizável, forma do fundo, limpeza |
| Escareado ou rebaixado | Profundidade de assentamento e coaxialidade | Padrão, diâmetro, ângulo ou profundidade |
Controle cavacos, calor e deflexão
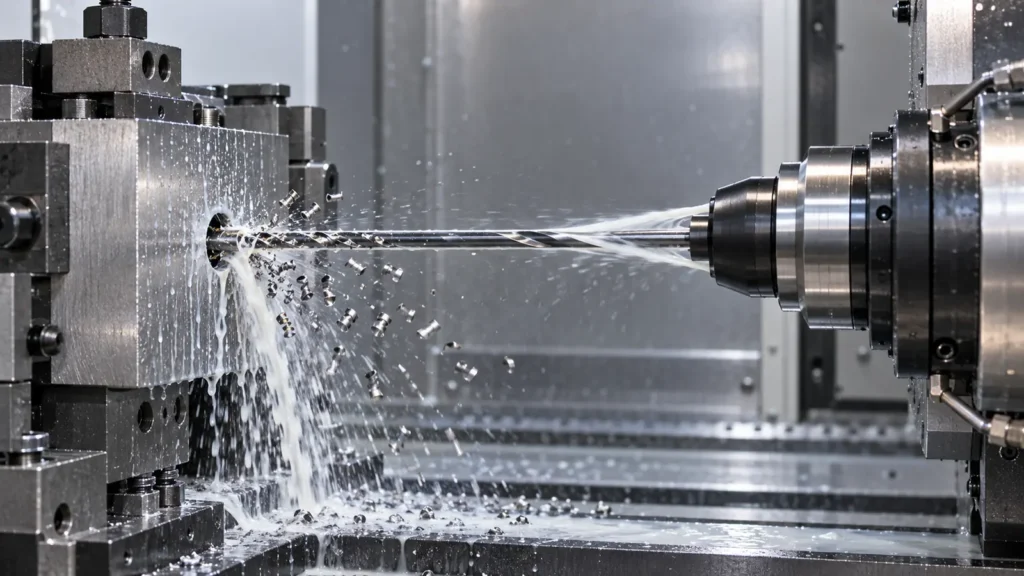
À medida que o diâmetro diminui, a profundidade aumenta, ou o material se torna mais dúctil ou abrasivo, a ferramenta tem menos espaço para transportar cavacos para fora. Recortar cavacos pode gerar calor, desgaste, acabamento ruim ou quebra da ferramenta.
- Use picotamento ou quebra de cavacos quando a profundidade e o material exigirem.
- Forneça fluido de corte ou ar onde ele possa evacuar os cavacos.
- Mantenha o alcance e a excentricidade da ferramenta sob controle.
- Use fixação rígida da peça e preserve o suporte ao redor do furo.
- Planeje a limpeza para recursos cegos, intersectantes ou de canais de fluido.
Não existe uma profundidade máxima universal de furação: o limite prático depende do diâmetro, da relação, da ferramenta, do material, da máquina, do refrigerante, da tolerância e da condição do furo.
Tolerância e inspeção
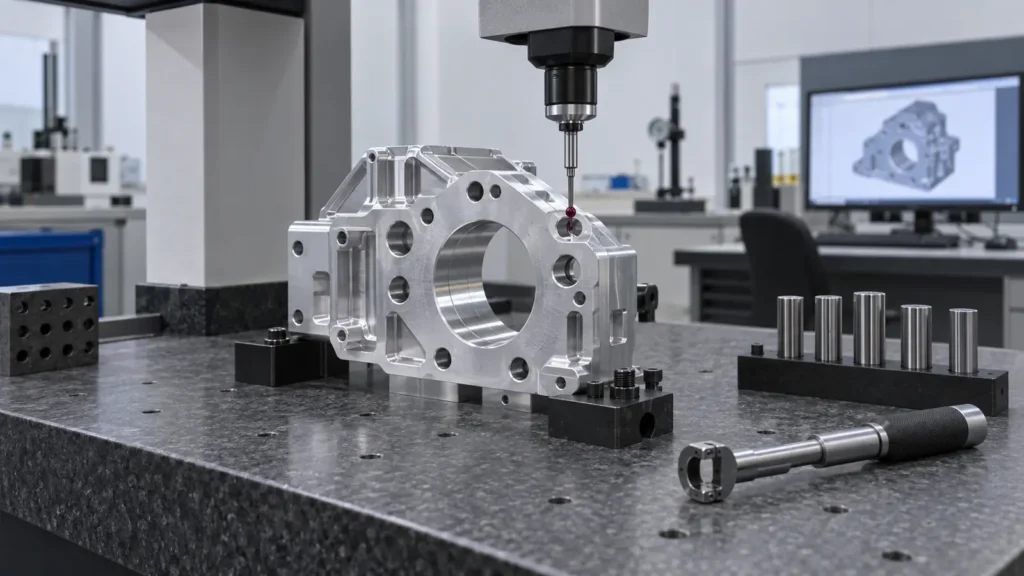
Um furo pode ter o diâmetro correto e ainda assim falhar porque está fora de posição, inclinado, cônico, rugoso ou raso demais. A inspeção deve seguir o quadro de controle de recurso e a função de acoplamento.
| Característica | Por que isso importa | Inspeção possível |
|---|---|---|
| Diâmetro e ajuste | Folga, interferência, vedação ou localização | Calibrador de pino, calibrador de furo, micrômetro ou CMM |
| Posição | Alinhamento de montagem e função do padrão de parafusos | Inspeção CMM baseada em datum ou inspeção por coordenadas |
| Profundidade e fundo | Engajamento de rosca ou folga do fixador | Calibrador de profundidade, sonda ou CMM |
Meça o furo a partir do datum da peça e da sua característica de acoplamento, não apenas de uma aresta arbitrária. O Informações de qualidade de CNC pode apoiar a discussão de relatórios e requisitos de medição.
Escolhas de projeto para melhores furos
- Use tamanhos padrão de broca, alargador e rosca onde a função permitir.
- Forneça uma face de entrada estável e distância suficiente até a borda.
- Defina a profundidade útil do furo cego separadamente da profundidade total.
- Evite furos apertados próximos a paredes finas sem suporte, a menos que seja necessário.
- Indique se um furo é de folga, de localização, de apoio, de vedação, de fluido ou roscado.
- Especifique rebarbação e limpeza para características internas.
Essas escolhas tornam o requisito mais fácil de fabricar, inspecionar e comunicar sem enfraquecer a intenção do projeto.
Informações para cotação
- Modelo 3D atual e desenho 2D com chamadas, datums e revisão.
- Tipo de furo, diâmetro, profundidade, ajuste, posição, orientação, rosca e requisitos de superfície.
- Grau do material, condição, espessura, quantidade e status de protótipo ou produção.
- Requisitos de rebarbação, limpeza, pressão, vazamento, revestimento e montagem.
- Relatório de inspeção, primeira peça, amostragem, rastreabilidade e expectativas de embalagem.
Perguntas frequentes sobre usinagem de furos CNC
Qual é a diferença entre furar, mandrilar e alargar?
A perfuração cria o furo inicial, o mandrilamento amplia ou corrige-o, e o alargamento remove uma margem final controlada para melhorar a dimensão e o estado da superfície.
Quando é que um furo perfurado precisa de alargamento?
Considere o alargamento quando a dimensão final e o acabamento têm de ser mais controlados do que a rota de perfuração consegue fornecer de forma fiável.
Como se mantêm precisos os furos profundos?
A precisão depende da razão de profundidade, da rigidez da ferramenta, da guiagem, do refrigerante, da evacuação de aparas, do estado da máquina, do material e da inspeção.
Porque é que um furo pode ter a dimensão correta e ainda assim falhar?
Pode estar deslocado, inclinado, cónico, rugoso, demasiado raso ou não alinhado com o datum ou com a característica de acoplamento.
O que deve ser especificado para um furo cego?
Especifique o diâmetro, a profundidade útil e total, a condição do fundo, a rosca ou o ajuste, a posição, o chanfro, os limites de rebarba, a limpeza e a folga de acoplamento.
A maquinagem eficaz de furos por CNC começa com a função da peça e termina com evidência de que o furo irá montar, vedar, localizar, suportar um fixador ou transportar um fluido conforme pretendido. Separar as decisões de perfuração, refinamento, rebarbação, limpeza e inspeção evita que uma simples indicação de diâmetro esconda um requisito de fabrico difícil.