
Un foro raramente è solo un diametro. Lavorazione CNC dei fori potrebbe richiedere il controllo di posizione, profondità, rettilineità, finitura, accoppiamento, filettature, svasature, evacuazione dei trucioli e della relazione tra più fori. La foratura crea un'apertura, ma potrebbero essere necessarie operazioni di alesatura, barenatura, interpolazione e finitura per far funzionare quell'apertura in un assemblaggio. Questa guida organizza le decisioni e le collega al più ampio Panoramica del processo di lavorazione CNC.
Partire da ciò che il foro deve fare
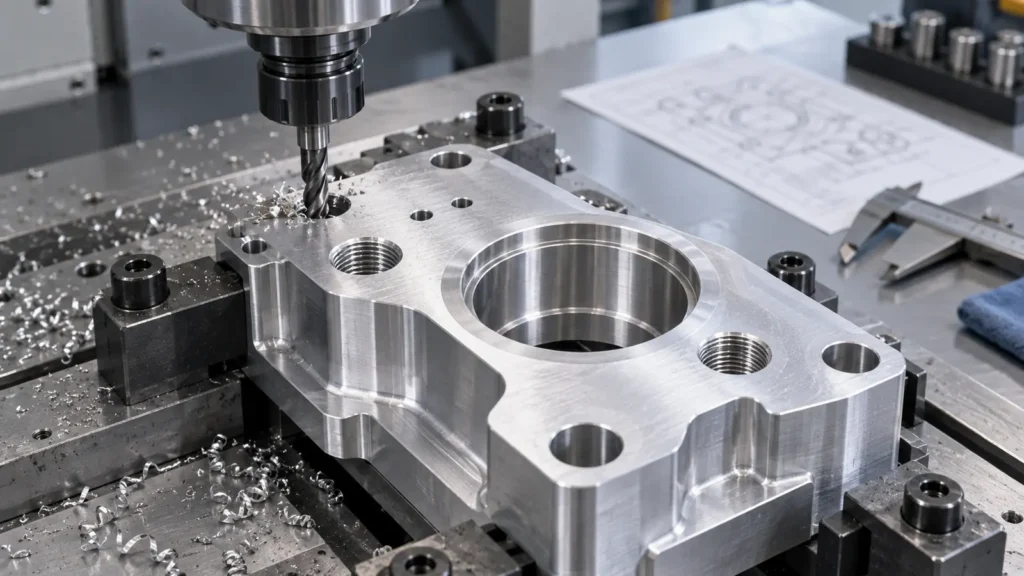
Il percorso corretto dipende dalla funzione. Un foro di passaggio per bullone non richiede lo stesso processo di un foro di centraggio alesato, di una sede per cuscinetto, di un passaggio per refrigerante o di un foro cieco filettato.
- Gioco per elemento di fissaggio: controllare diametro, posizione, distanza dal bordo e bave.
- Accoppiamento di centraggio: controllare dimensione, posizione, perpendicolarità, cilindricità e relazione con il datum.
- Sede per cuscinetto o tenuta: controllare dimensione dell'alesaggio, rotondità, coassialità e finitura superficiale.
- Passaggio per fluido: pianificare l'evacuazione dei trucioli, le intersezioni, la sbavatura, la pulizia e il collaudo.
Una volta chiara la funzione, il fornitore può decidere se la foratura è sufficiente o se sono necessari alesatura, barenatura, interpolazione o una seconda fase di ispezione.
Foratura, barenatura, alesatura e interpolazione
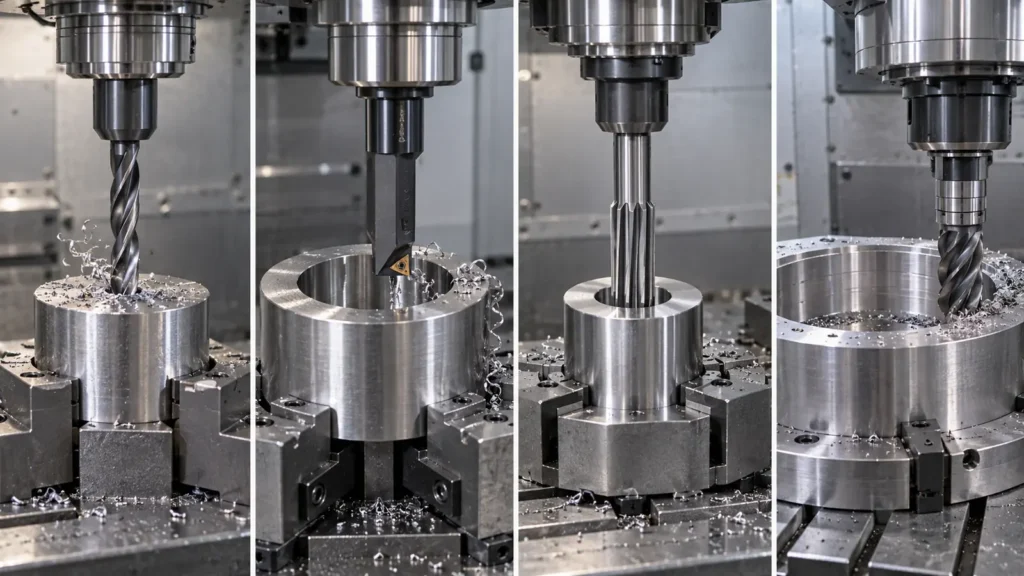
| Metodo | Uso migliore | Domanda principale di pianificazione |
|---|---|---|
| Foratura | Crea l'apertura iniziale | Dimensione, posizione, rettilineità e finitura sono adeguate? |
| Barenatura | Corregge o allarga un foro esistente | L'attrezzaggio può mantenere l'alesaggio allineato al datum? |
| Alesatura | Rifinisce un foro preparato | Il preforo è dritto e dimensionato correttamente? |
| Interpolazione circolare | Genera un foro con una fresa | Accesso, rigidità, materiale e controllo della traiettoria soddisfano il requisito? |
Questi metodi possono essere combinati. Un percorso tipico può prevedere centratura, foratura quasi a profondità, quindi alesatura o barenatura quando l'assemblaggio richiede una condizione finale controllata.
Costruire la sequenza di lavorazione
- Stabilire il datum che controlla posizione e orientamento.
- Preparare l'ingresso con centratura o smusso.
- Selezionare lunghezza della punta, refrigerante, strategia di peck e tolleranza di profondità.
- Rifinire con barenatura, alesatura, interpolazione, svasatura o allargatura cilindrica.
- Rimuovere bave e trucioli dalle superfici di tenuta, dalle filettature e dalle intersezioni.
- Ispezionare diametro, profondità, posizione, orientamento e relazione con il datum.
La sequenza è importante in prossimità di pareti sottili e passaggi intersecanti. Preservare rigidità e accesso fino al completamento del foro critico.
Fori ciechi e caratteristiche a gradini
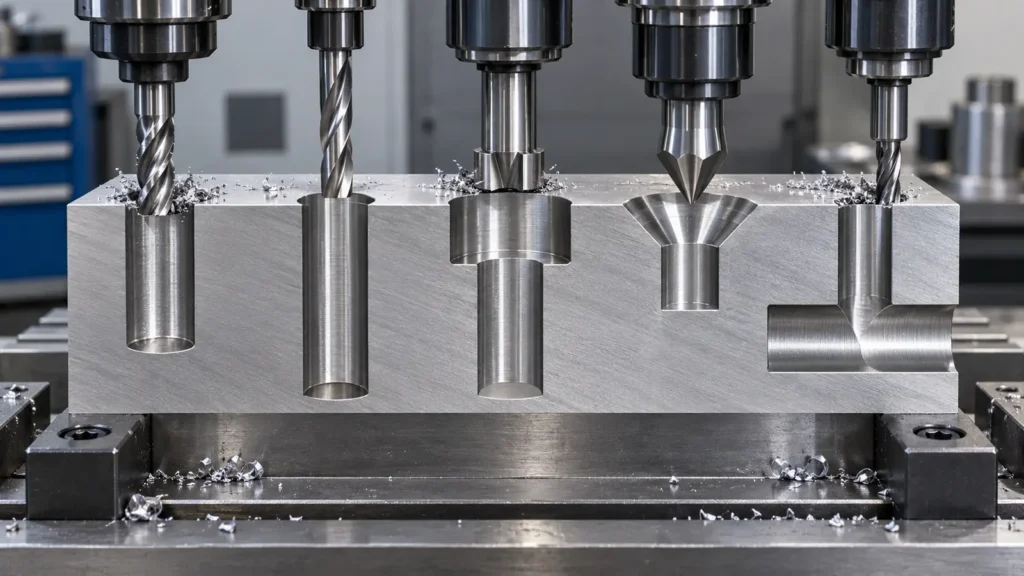
I fori passanti offrono un'uscita per trucioli e refrigerante; i fori ciechi richiedono una condizione di fondo controllata e una strategia per la rimozione dei trucioli. La profondità utile può essere inferiore alla profondità di foratura a causa della punta del trapano, dello smusso, del runout della filettatura o del gioco di fondo.
| Caratteristica | Rischio | Definire sul disegno |
|---|---|---|
| Foro passante | Bava in uscita e danneggiamento da sfondamento | Bordo di uscita, sbavatura, posizione, diametro |
| Foro cieco | Accumulo di trucioli e profondità utile incerta | Profondità totale, profondità utile, forma del fondo, pulizia |
| Svasatura cilindrica o svasatura conica | Profondità della sede e coassialità | Standard, diametro, angolo o profondità |
Controllare trucioli, calore e flessione
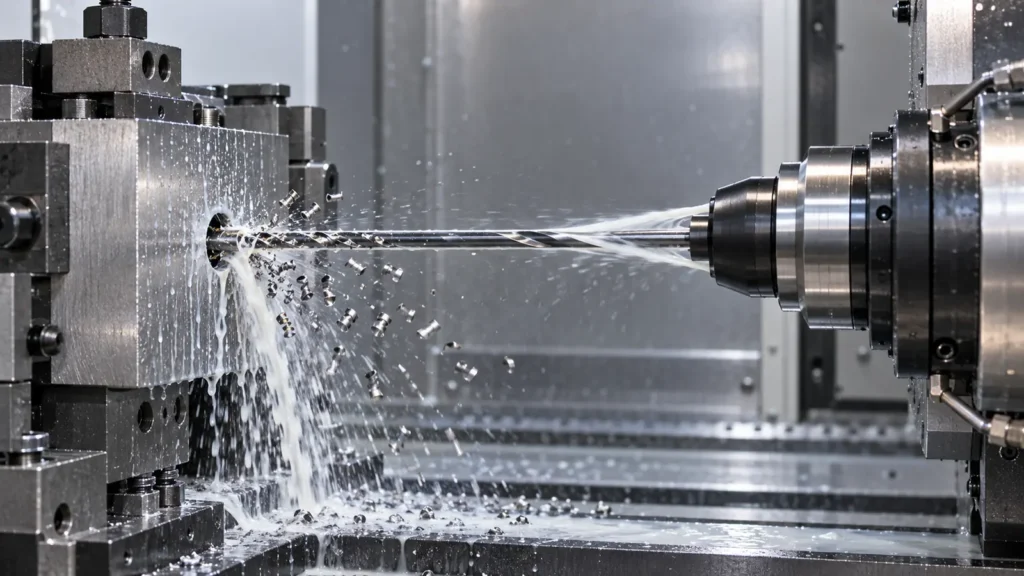
Man mano che il diametro diminuisce, la profondità aumenta, oppure il materiale diventa più duttile o abrasivo, l'utensile ha meno spazio per evacuare i trucioli. Il ritaglio dei trucioli può generare calore, usura, finitura scadente o rottura dell'utensile.
- Utilizzare la foratura a piccoli passi o la rottura del truciolo quando la profondità e il materiale lo richiedono.
- Fornire refrigerante o aria dove può evacuare i trucioli.
- Mantenere sotto controllo lo sbraccio dell'utensile e il runout.
- Utilizzare un fissaggio rigido del pezzo e preservare il supporto attorno al foro.
- Pianificare la pulizia per caratteristiche cieche, intersecanti o canali fluidici.
Non esiste una profondità massima di foratura universale: il limite pratico dipende da diametro, rapporto, utensile, materiale, macchina, refrigerante, tolleranza e condizione del foro.
Tolleranza e ispezione
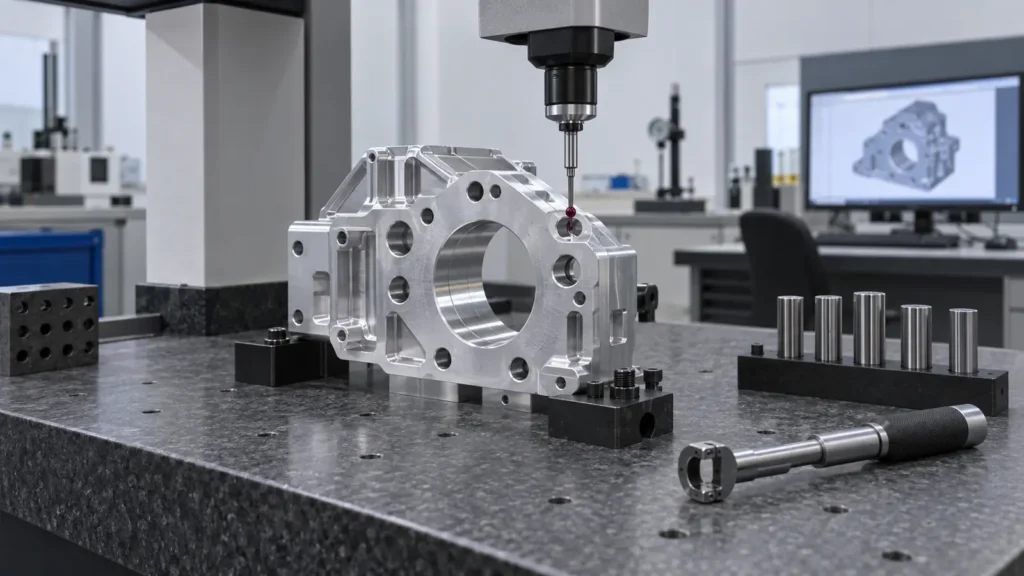
Un foro può avere il diametro corretto e comunque non essere conforme perché è fuori posizione, inclinato, conicità, rugoso o troppo poco profondo. L'ispezione deve seguire il feature control frame e la funzione di accoppiamento.
| Caratteristica | Perché è importante | Possibile ispezione |
|---|---|---|
| Diametro e accoppiamento | Gioco, interferenza, tenuta o posizionamento | Calibro a spina, calibro per alesaggi, micrometro o CMM |
| Posizione | Allineamento in assemblaggio e funzione della bullonatura | CMM basato su datum o ispezione a coordinate |
| Profondità e fondo | Impegno della filettatura o gioco del fissaggio | Calibro di profondità, sonda o CMM |
Misurare il foro dal datum del pezzo e dalla sua caratteristica di accoppiamento, non solo da un bordo arbitrario. Il Informazioni sulla qualità CNC può supportare la discussione sui report e sui requisiti di misurazione.
Scelte progettuali per fori migliori
- Utilizzare punte, alesatori e dimensioni di filettatura standard dove la funzione lo consente.
- Fornire una faccia di ingresso stabile e una distanza sufficiente dal bordo.
- Definire la profondità utile del foro cieco separatamente dalla profondità totale.
- Evitare fori stretti accanto a pareti sottili non supportate, salvo necessità.
- Indicare se un foro è di passaggio, di posizionamento, di supporto, di tenuta, per fluidi o filettato.
- Specificare la sbavatura e la pulizia per le caratteristiche interne.
Queste scelte rendono il requisito più facile da produrre, ispezionare e comunicare senza indebolire l'intento progettuale.
Informazioni RFQ
- Modello 3D attuale e disegno 2D con richiami, datum e revisione.
- Tipo di foro, diametro, profondità, accoppiamento, posizione, orientamento, filettatura e requisiti superficiali.
- Grado del materiale, condizione, spessore, quantità e stato di prototipo o produzione.
- Requisiti di sbavatura, pulizia, pressione, tenuta, rivestimento e assemblaggio.
- Report di ispezione, primo articolo, campionamento, tracciabilità e aspettative di imballaggio.
Domande frequenti sulla lavorazione CNC dei fori
Qual è la differenza tra foratura, alesatura di finitura e alesatura?
La foratura crea il foro iniziale, la barenatura lo allarga o lo corregge e l'alesatura rimuove un sovrametallo finale controllato per migliorare dimensioni e condizioni superficiali.
Quando un foro perforato necessita di alesatura?
Considerare l'alesatura quando la dimensione finale e la finitura devono essere più controllate di quanto il percorso di foratura possa fornire in modo affidabile.
Come si mantengono accurati i fori profondi?
L'accuratezza dipende dal rapporto di profondità, dalla rigidità dell'utensile, dalla guida, dal refrigerante, dall'evacuazione dei trucioli, dalle condizioni della macchina, dal materiale e dall'ispezione.
Perché un foro può avere la dimensione corretta ma comunque fallire?
Può essere fuori posizione, inclinato, conicità, ruvido, troppo poco profondo o non allineato con il datum o con la feature di accoppiamento.
Cosa deve essere specificato per un foro cieco?
Specificare diametro, profondità utile e totale, condizione del fondo, filettatura o accoppiamento, posizione, smusso, limiti di bava, pulizia e gioco di accoppiamento.
Una lavorazione CNC efficace dei fori inizia con la funzione del pezzo e termina con la prova che il foro si assemblerà, sigillerà, posizionerà, sosterrà un elemento di fissaggio o trasporterà un fluido come previsto. Separare le decisioni di foratura, rifinitura, sbavatura, pulizia e ispezione impedisce che una semplice indicazione di diametro nasconda un requisito di produzione difficile.