
Отверстие редко бывает просто диаметром. Обработка отверстий на станках с ЧПУ может потребоваться контролировать расположение, глубину, прямолинейность, чистоту поверхности, посадку, резьбу, зенковки, отвод стружки и взаимосвязь между несколькими отверстиями. Сверление создаёт отверстие, но для того, чтобы это отверстие функционировало в сборке, могут понадобиться растачивание, развёртывание, интерполяция и финишные операции. Это руководство упорядочивает принятие решений и связывает их с более широким контекстом Обзор процесса обработки на станках с ЧПУ.
Начните с того, какую функцию должно выполнять отверстие
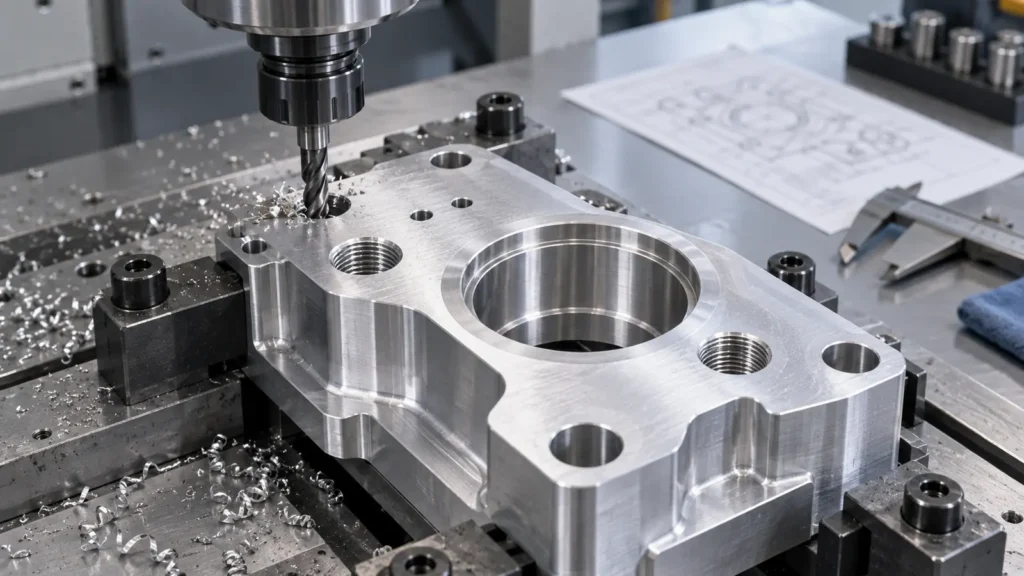
Правильный маршрут обработки зависит от функции. Отверстие для прохода болта не требует того же процесса, что развёрнутое установочное отверстие, отверстие под подшипник, канал охлаждения или глухое отверстие с резьбой.
- Зазор для крепежа: контролировать диаметр, положение, расстояние до края и заусенцы.
- Посадка для базирования: контролировать размер, положение, перпендикулярность, цилиндричность и связь с базой.
- Посадочное место под подшипник или уплотнение: контролировать размер отверстия, круглость, соосность и чистоту поверхности.
- Канал для прохода жидкости: планировать удаление стружки, пересечения, удаление заусенцев, чистоту и испытания.
Когда функция ясна, поставщик может решить, достаточно ли сверления или требуется растачивание, развёртывание, интерполяция или дополнительный этап контроля.
Сверление, растачивание, развёртывание и интерполяция
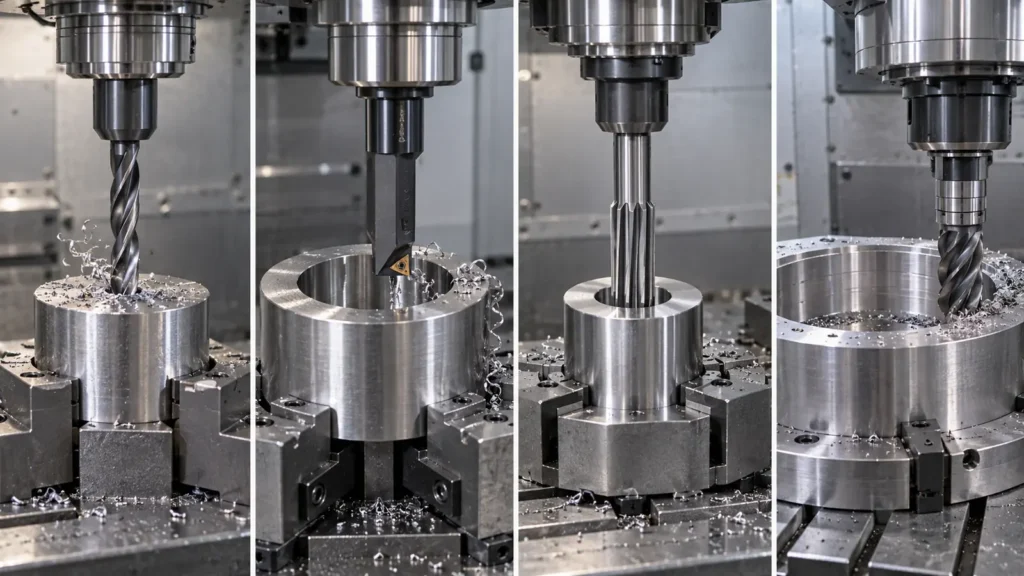
| Метод | Лучшее применение | Главный вопрос планирования |
|---|---|---|
| Сверление | Создаёт начальное отверстие | Достаточны ли размер, положение, прямолинейность и чистота обработки? |
| Растачивание | Исправляет или увеличивает существующее отверстие | Может ли настройка сохранить соосность отверстия относительно базы? |
| Развёртывание | Обрабатывает подготовленное отверстие начисто | Прямое ли предварительное отверстие и правильно ли выдержан его размер? |
| Круговая интерполяция | Формирует отверстие фрезой | Обеспечат ли доступ, жёсткость, материал и управление траекторией выполнение требования? |
Эти методы можно комбинировать. Типичный маршрут может включать центровку, сверление почти на глубину, а затем развёртывание или растачивание, когда сборка требует контролируемого конечного состояния.
Построение последовательности обработки
- Задайте базу, которая определяет положение и ориентацию.
- Подготовьте вход центровкой или фаской.
- Выберите длину сверла, СОЖ, стратегию прерывистого сверления и припуск по глубине.
- Доведите растачиванием, развёртыванием, интерполяцией, зенкованием или зенкерованием.
- Удалите заусенцы и стружку с уплотнительных поверхностей, резьб и пересечений.
- Проверьте диаметр, глубину, положение, ориентацию и связь с базой.
Порядок обработки важен вблизи тонких стенок и пересекающихся каналов. Сохраняйте жёсткость и доступ до завершения критического отверстия.
Глухие отверстия и ступенчатые элементы
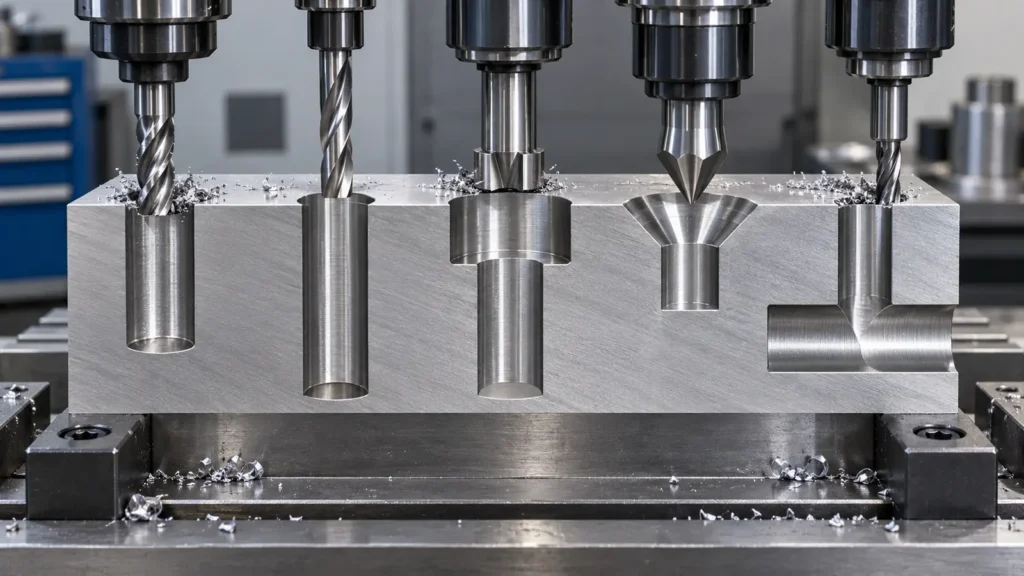
Сквозные отверстия обеспечивают выход стружки и СОЖ; глухие отверстия требуют контролируемого состояния дна и стратегии удаления стружки. Полезная глубина может быть меньше глубины сверления из-за заточки сверла, фаски, сбега резьбы или донного зазора.
| Элемент | Риск | Указать на чертеже |
|---|---|---|
| Сквозное отверстие | Заусенец на выходе и повреждение при прорыве | Выходная кромка, удаление заусенцев, положение, диаметр |
| Глухое отверстие | Пакетирование стружки и неопределённая полезная глубина | Полная глубина, полезная глубина, форма дна, чистота |
| Цековка или зенковка | Глубина опорной поверхности и соосность | Стандарт, диаметр, угол или глубина |
Контроль стружки, тепла и отклонений
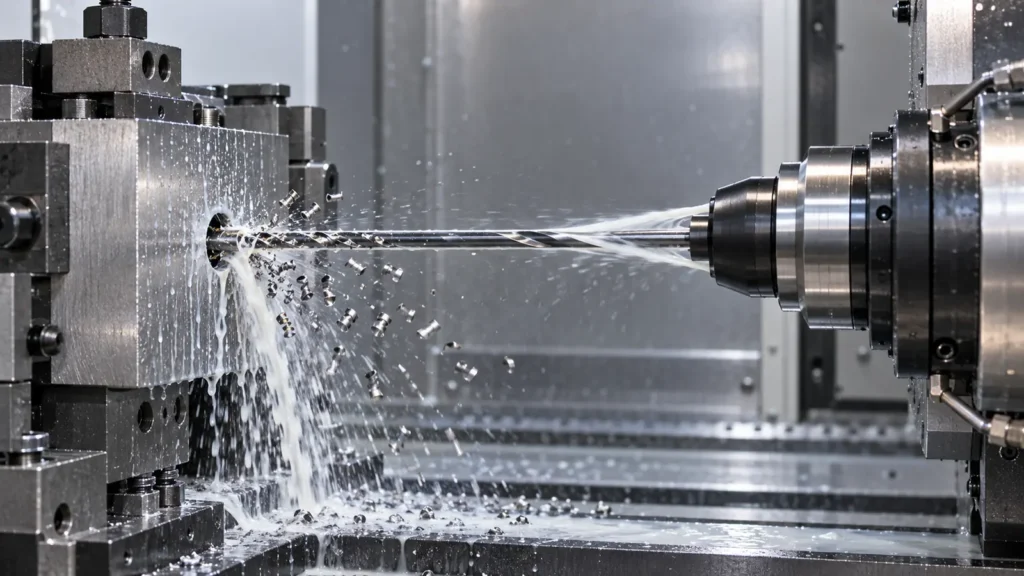
По мере уменьшения диаметра, увеличения глубины или повышения пластичности или абразивности материала у инструмента остаётся меньше места для вывода стружки. Повторное резание стружки может вызвать нагрев, износ, плохое качество поверхности или поломку инструмента.
- Применяйте прерывистое сверление или дробление стружки, когда этого требуют глубина и материал.
- Подавайте СОЖ или воздух туда, где они могут обеспечить эвакуацию стружки.
- Держите вылет инструмента и биение под контролем.
- Используйте жесткое закрепление заготовки и сохраняйте опору вокруг отверстия.
- Планируйте очистку для глухих, пересекающихся отверстий или каналов для жидкости.
Универсальной максимальной глубины сверления не существует: практический предел зависит от диаметра, соотношения, инструмента, материала, станка, СОЖ, допуска и состояния отверстия.
Допуски и контроль
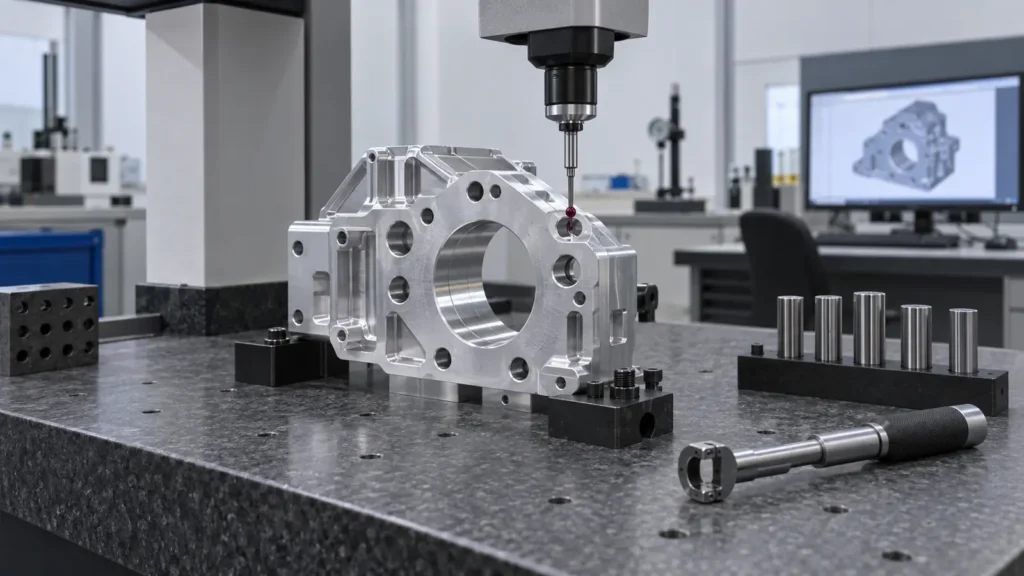
Отверстие может иметь правильный диаметр и всё равно быть непригодным, потому что оно смещено, наклонено, имеет конусность, шероховатость или слишком мало по глубине. Контроль должен соответствовать рамке управления элементом и функции сопряжения.
| Характеристика | Почему это важно | Возможный контроль |
|---|---|---|
| Диаметр и посадка | Зазор, натяг, герметизация или базирование | Калибр-пробка, нутромер, микрометр или КИМ |
| Положение | Совмещение при сборке и функционирование болтового соединения | Контроль на КИМ по базам или координатный контроль |
| Глубина и дно | Длина резьбового соединения или зазор для крепежа | Глубиномер, щуп или КИМ |
Измеряйте отверстие от базы детали и её сопрягаемой поверхности, а не только от произвольной кромки. Информация о качестве ЧПУ может поддержать обсуждение отчётов и требований к измерениям.
Проектные решения для лучших отверстий
- Используйте стандартные размеры сверл, развёрток и резьбы, где это допускает функциональность.
- Обеспечьте стабильную входную поверхность и достаточное расстояние до кромки.
- Определяйте полезную глубину глухого отверстия отдельно от общей глубины.
- Избегайте плотных отверстий рядом с неподкреплёнными тонкими стенками, если это не требуется.
- Укажите, является ли отверстие свободным, установочным, подшипниковым, уплотнительным, гидравлическим или резьбовым.
- Укажите требования к снятию заусенцев и чистоте внутренних элементов.
Эти решения упрощают изготовление, контроль и согласование требований, не ослабляя конструктивный замысел.
Информация для запроса предложения
- Актуальная 3D-модель и 2D-чертёж с выносками, базами и ревизией.
- Тип отверстия, диаметр, глубина, посадка, положение, ориентация, резьба и требования к поверхности.
- Марка материала, состояние, толщина, количество и статус прототипа или серийного производства.
- Требования к снятию заусенцев, очистке, давлению, герметичности, покрытию и сборке.
- Ожидания по отчёту о контроле, первому образцу, выборке, прослеживаемости и упаковке.
Часто задаваемые вопросы об обработке отверстий на станках с ЧПУ
В чём разница между сверлением, растачиванием и развёртыванием?
Сверление создаёт начальное отверстие, растачивание увеличивает или корректирует его, а развёртывание снимает контролируемый финальный припуск для улучшения размера и состояния поверхности.
Когда просверленное отверстие требует развёртывания?
Рассмотрите развёртывание, когда финальный размер и чистота должны быть более контролируемыми, чем может надёжно обеспечить маршрут сверления.
Как обеспечивается точность глубоких отверстий?
Точность зависит от соотношения глубины, жёсткости инструмента, направления, охлаждающей жидкости, отвода стружки, состояния станка, материала и контроля.
Почему отверстие может быть правильного размера, но всё равно не соответствовать требованиям?
Оно может быть смещено, наклонено, иметь конусность, быть шероховатым, слишком мелким или не совпадать с базой или сопрягаемой поверхностью.
Что следует указывать для глухого отверстия?
Укажите диаметр, полезную и общую глубину, состояние дна, резьбу или посадку, положение, фаску, пределы заусенцев, чистоту и сопрягаемый зазор.
Эффективная обработка отверстий на ЧПУ начинается с функции детали и заканчивается доказательством того, что отверстие будет собираться, герметизировать, позиционировать, нести крепёж или проводить жидкость, как задумано. Разделение решений по сверлению, доводке, удалению заусенцев, очистке и контролю предотвращает ситуацию, когда простой вызов диаметра скрывает сложное производственное требование.