
はじめに:センサーマウント加工における精度の決定的な役割
高度な計測と制御の世界では、センサーはその土台と同じくらいしか優れていません。振動、温度、位置、磁場のいずれを測定するセンサーであれ、それは環境の微小な変化を検出するために設計された高度な計器です。しかし、その正確で信頼性の高いデータを提供する能力は、粗悪に作られたマウントに取り付けられている場合、根本的に損なわれます。これらの重要なインターフェースを作り出すプロセス—センサーマウント加工—は、エンジニアリングと芸術が出会う分野です。それはデータ整合性の縁の下の力持ちであり、原材料を安定した精密なプラットフォームに変え、センサーが意図したとおりに正確に機能することを保証します。この基盤的な精度がなければ、最も高価で高度なセンサーでも、意味のある信号ではなく誤解を招くノイズを生成し、航空機の安全性から科学的発見に至るまで、あらゆる場面で誤った判断につながる可能性があります。本記事では、センサーマウント加工の緻密な世界を掘り下げ、なぜ精度が単なる目標ではなく絶対的な要件であるのかを探ります。.
センサーマウント加工とは?プロセスとその構成要素の定義
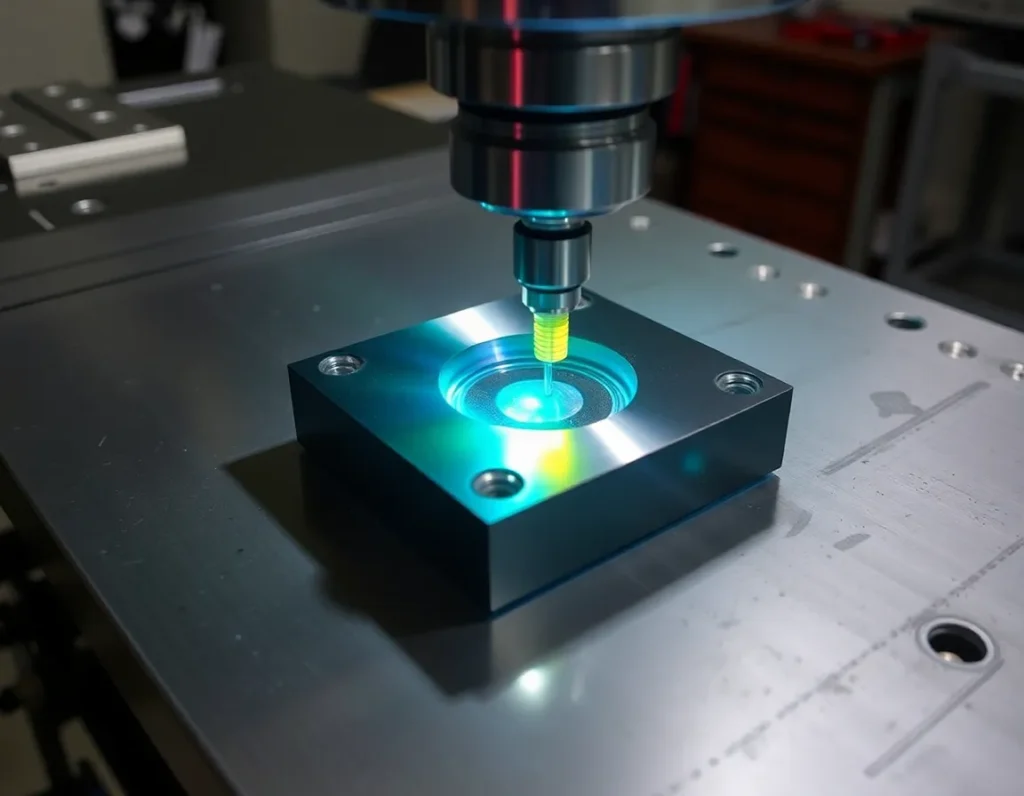
センサーマウント加工とは、センサーを監視対象のシステムや構造物に保持し、位置決めし、インターフェースする物理的構成要素を製作する専門的な製造プロセスです。それは単にブラケットを作ることとは大きく異なります。センサーマウントは、厳格な機械的、熱的、時には電磁気的な基準を満たすように設計されたエンジニアリング部品です。.
プロセスは通常、センサーの特定の要件と運用環境を考慮した詳細な設計から始まります。次に機械工は精密工作機械を使用して、固体ブロックやビレットから材料を除去し、最終的なマウントに成形します。センサーマウントシステムの主要な構成要素には、しばしば以下が含まれます:
- ベースプレートまたはインターフェース: 機械、車両、または試験構造物に直接取り付けられる表面。その平坦度と取り付け穴の精度は、適切な位置合わせと荷重伝達に不可欠です。.
- センサープラットフォーム: センサー自体が取り付けられる精密加工された領域。この表面は、ひずみを生じさせることなくセンサーを固定するために、正しい仕上げ、平坦度、およびねじまたはダウエル機能を備えている必要があります。.
- 構造ウェブ: ベースとプラットフォームを接続する材料。その形状は、最小質量で最大剛性を得るように最適化され、多くの場合、曲げやねじり力に抵抗するためのリブや複雑な曲率を備えています。.
- 位置合わせ機能: これらには、センサーが測定軸に対して正しく配向されることを保証する精密ノックピン穴、機械加工された基準エッジ、または光学平面が含まれます。.
- 導管と通路: マウントの構造的完全性を損なうことなく、センサーケーブル、冷却液ライン、その他のユーティリティを配線するために機械加工された小さなチャネルまたは穴。.
最終的に、, センサーマウント加工 は、センサーの理論上の能力と実世界での性能との間のギャップを埋める統合的なプロセスであり、正確な測定を能動的に可能にする受動的でありながら不可欠なコンポーネントを生み出します。.
精密さの重要性:なぜ公差と安定性が譲れないのか
センサーマウントに極限の精密さが求められるのは、単純な原理に由来します。すなわち、マウントはセンサーが捉えようとしている信号を歪めたり、減衰させたり、変化させたりしてはならないということです。マウントのわずかな不完全さも測定の一部となり、誤差を生じさせます。ここで最重要となる2つの概念は、寸法公差と動的安定性です。.
公差、すなわち物理的寸法における許容変動限界は、重要な特徴部に対してしばしばインチの1000分の1(ミル)、あるいはミクロン単位で指定されます。例えば、レーザー変位センサーが光学的な位置ずれを避けるために取付脚部を0.0005インチ以内で同一平面上に配置する必要がある場合、機械加工プロセスはそれを確実に達成しなければなりません。この公差を超える偏差は、レーザーがわずかに軸から外れた方向を指す原因となり、測定距離が実際の変位より長くなるコサイン誤差を引き起こします。同様に、取付穴の真位置は厳密に保持されなければならず、そうでなければ組立時にマウントやセンサー筐体を歪める「ボルト拘束」状態を招き、読み取り値に影響を与える予荷重応力を誘発します。.
しかし、安定性は静的な寸法を超えるものです。それは、動作条件下でマウントがその形状と特性を維持する能力を指します。安定性の主な敵は、振動、熱変化、および荷重です。マウントは、高い固有振動数を持つのに十分な剛性を備え、その共振振動をセンサーが測定している周波数範囲よりはるかに高く押し上げる必要があります。マウントの共振が測定帯域内に入ると、それらの周波数を増幅し、構造ノイズで実際のデータをかき消してしまいます。熱的には、マウントは低膨張係数の材料で膨張に抵抗するか、センサープラットフォームを歪めることなく均一に膨張するように設計されなければなりません。熱的安定性の欠如は、周囲温度の変化に伴い測定値のドリフトを引き起こす可能性があります。本質的に、精密機械加工されたマウントは、静かで不変の基準座標系として機能し、センサーが定量化しようとしているまさにその環境からの干渉を受けることなく、その役割を果たせるようにします。.
センサーマウントの一般的な材料:アルミニウムからインバー、複合材料まで
材料の選択は、センサーマウント設計における基礎的な決定であり、剛性、重量、熱応答、コストの面で性能に直接影響を与えます。機械加工者は、用途に適合させるためにこれらの特性の慎重なバランスに基づいて材料を選択します。.
アルミニウム合金(例:6061-T6、7075-T6)
アルミニウムは、幅広いセンサーマウントにとって主力となる材料です。6061-T6のような合金は、優れた強度対重量比、良好な機械加工性、および中程度のコストを提供します。熱的に安定した環境でのほとんどの汎用用途に適しています。7075-T6はより高い強度を提供し、一部の鋼に近づき、より高い剛性や疲労抵抗が必要な場合に使用されます。アルミニウムの比較的高い熱膨張係数(約23 µm/m·°C)は、大きな温度変動がある精密用途では制限となる可能性があります。.
ステンレス鋼(例:304、316、17-4 PH)
ステンレス鋼は、その優れた強度、耐食性、および耐久性のために選ばれます。304や316のようなグレードは、過酷な環境(海洋、化学)で一般的です。17-4 PHのような析出硬化グレードは、機械加工後に熱処理して非常に高い強度と良好な寸法安定性を達成できます。鋼はアルミニウムより高密度で重く、その低い機械加工性は製造時間と工具摩耗を増大させます。その熱膨張係数はアルミニウムのほぼ半分(約17 µm/m·°C)であり、より優れた熱安定性を提供します。.
インバー(Fe-Ni36)
最も熱的に厳しい用途において、インバーはゴールドスタンダードです。このニッケル-鉄合金は極めて低い熱膨張係数(低い場合1.2 µm/m·°C)を持ち、温度変化によってほとんど膨張・収縮しません。このため、極端な温度勾配にわたってアライメントを維持する必要がある航空宇宙光学システム、衛星部品、科学機器に不可欠です。しかし、インバーは高価で密度が高く、加工が難しい場合があり、専用の工具と技術が必要です。.
チタン合金(例:Ti-6Al-4V)
チタンは非常に高い強度、低密度、優れた耐食性を兼ね備えています。その強度対重量比はアルミニウムと鋼の両方を上回ります。熱膨張はステンレス鋼と同程度ですが、その軽量性と剛性により、航空宇宙や高性能ロボティクスにおける動的で重量に敏感な用途に理想的です。インバーと同様に高価であり、低い熱伝導率と加工硬化しやすい傾向のため加工上の課題があります。.
エンジニアリング複合材料およびセラミックス
炭素繊維強化ポリマー(CFRP)のような先進複合材料は、超高性能用途で使用されます。特定方向においてほぼゼロの熱膨張に設計でき、卓越した剛性対重量比を提供します。炭化ケイ素のようなセラミックスは、極めて高い剛性、低い熱膨張、高い熱伝導率を提供し、高出力レーザーシステムの安定化に理想的です。これらの材料は、ウォータージェット切断やダイヤモンド研削などの非従来型加工プロセスを必要とすることがよくあります。.
主要な加工プロセスと技術:CNCフライス加工、旋削、および先進的手法
精密な設計を物理的な現実に変換することは、先進的な加工技術群に依存しています。現代の センサーマウント加工 はコンピュータ数値制御(CNC)が主流であり、必要な再現性、複雑さ、精度を提供します。.
CNCフライス加工
CNCフライス加工は、センサーマウントを作成するための最も一般的なプロセスです。回転する切削工具が静止したワークピースから材料を除去します。多軸CNCフライス加工センター(3軸、4軸、またはフル5軸)は、最適化されたマウントに典型的な複雑な形状を製作するために不可欠です。特に5軸加工では、工具が単一のセットアップで任意の方向からワークピースにアプローチできます。これは、複雑なリブ構造、角度のある面、深いポケットを、複数の再固定ステップ(それぞれが微小な位置合わせ誤差を導入する可能性がある)を必要とせずに加工するために重要です。完全なマウントを1回のセットアップで加工する能力(「ワンセットアップ加工」)は、全体的な精度を最大化するための重要な戦略です。.
CNC旋盤加工
CNC旋削は、アダプタースリーブ、スピンドル取付ブラケット、キネマティックカップリング部品など、センサーマウントシステムの円筒形または回転対称部品を製作するために使用されます。ワークピースが回転し、静止した切削工具がそれを成形します。精密旋削は、極めて微細な表面仕上げと厳しい直径公差を達成できます。フライス加工と旋削加工の両方の特徴を必要とするマウントの場合、CNCミルターンセンターは両方の機能を1台の機械に組み合わせ、円筒形インターフェースとフライス加工された平坦なプラットフォームを備えたセンサーハウジングのような複雑な部品の完全な加工を可能にします。.
先進技術および支援技術
- 精密研削: 微細フライス加工でも達成できない表面仕上げと平坦度公差を実現するための仕上げプロセスとして使用されます。平面研削とジグ研削は、センサープラットフォームとベースインターフェースに光学グレードの平坦面を作成するために使用されます。.
- 放電加工(EDM): 特にワイヤ放電加工は、インバーや焼入れ鋼のような硬質材料の加工、あるいは回転工具では不可能な鋭い内角や複雑な輪郭の創成に極めて有用です。これは電気火花によって材料を侵食し、機械的応力を残しません。.
- 三次元測定機(CMM)による検査: これはプロセスの後付けではなく、不可欠な要素です。タッチプローブやレーザースキャナを備えた高精度CMMを使用して、加工されたマウントの形状を元のCADモデルと照合して検証します。これにより、平面度、平行度、穴位置、サイズに関するすべての重要な公差が満たされていることが保証されます。.
- 応力除去プロセス: 長期的な安定性を確保するため、加工された部品はしばしば熱的または振動的な応力除去処理を受けます。これにより、加工プロセスによって材料内に閉じ込められた内部応力が除去されます。この応力は、時間の経過や温度変化の下で部品を微細に反らせ、その精度を損なう可能性があります。.
これらのプロセスの相乗効果は、専門的なプログラミングと計測によって導かれ、単なる金属形状ではなく、それ自体が精密機器であるセンサーマウントの創成を可能にします。.
最適なセンサーマウントのための設計原則:剛性、熱管理、アライメント
原材料から機能的な精密部品への移行は、基本的な設計原則によって支配されます。成功するセンサーマウントは単なるブラケットではなく、センサーの固有の精度を維持しなければならない慎重に設計されたインターフェースです。構造的剛性、熱管理、精密なアライメントという3つの柱が、この設計哲学の中核を形成します。.
剛性、すなわち硬さは最も重要です。マウントのわずかな撓み、振動、共振は、直接的に誤ったセンサー readings につながります。設計者は形状を最適化することでこれに対抗します。これには、過剰な質量を追加することなく断面二次モーメントを最大化するための、リブ、閉箱構造、テーパー形状の戦略的な使用が含まれます。ここでは材料の弾性率の選択が重要です。鋼やインバーのようなより剛性の高い材料は、他の条件が同じであれば、より軟らかい材料よりも効果的にたわみに抵抗します。目標は、マウントの固有共振周波数を環境の動作振動スペクトルのはるか上に押し上げ、センサーが測定対象の動きのみを感知するようにすることです。.
熱管理は静かながら重要な課題です。すべての材料は温度変化に伴って膨張および収縮します。この現象は熱膨張係数(CTE)によって定量化されます。マウント、センサー、ベース構造間の管理されていないCTEの不一致は、重大な熱応力を引き起こし、寸法ドリフトを引き起こしてセンサーを位置ずれさせる可能性があります。解決策は多面的です。第一に、材料選択:インバーのような低CTE合金を使用するか、マウントのCTEをセンサーおよび下層構造に一致させること。第二に、設計:対称的で熱的に安定した形状を組み込み、サーマルブレークで熱源を隔離すること。極限の精密用途では、埋め込み型冷却チャネルやヒーターによる能動的な熱制御がマウントの設計に直接統合される場合があります。.
アライメントは、センサーが位置決めされ配向される絶対的な精度を包含します。これは、取り付け面と締結穴の平面度、直角度、平行度、真位置の公差によって定義されます。反復可能で応力のない位置決めのために、運動学的設計原則がしばしば採用されます。これには、正確に配置された球、溝、平面を使用してセンサーの6自由度を決定論的に拘束し、歪みを引き起こす可能性のある過拘束を排除することが含まれます。設計は検証を容易にしなければなりません。つまり、三次元測定機(CMM)がすべてのアライメント仕様が達成されたことを明確に確認できるように、アクセス可能なデータム形体と明確な基準面を含める必要があります。 センサーマウント加工 および組立。.
業界全体のアプリケーション:航空宇宙、自動車、ロボティクス、科学研究
精密なセンサーデータの需要は業界の境界を超えており、高品質のセンサーマウントを、しばしば目に見えないながらも遍在する実現技術にしています。具体的な要件は劇的に異なり、高度な加工と設計の適応性を示しています。.
航空宇宙および防衛
航空宇宙では、センサーマウントは考え得る最も過酷な環境で動作します。打ち上げ時の極端な振動、宇宙での日光から影への急激な熱サイクル、機動中の高いG力などです。慣性計測装置(IMU)、スタートラッカー、レーダーアパーチャ用のマウントは、ナビゲーションと目標精度を維持するために、極めて剛性が高く熱的に安定していなければなりません。チタンやベリリウムアルミニウム合金のような材料は、高い比強度と安定性のために一般的です。節約される1グラムごとが重要であり、高度な5軸CNCフライス加工とトポロジー最適化ソフトウェアの証である複雑で軽量な設計につながります。.
自動車および自動運転車
先進運転支援システム(ADAS)と自動運転の台頭により、現代の車両はセンサープラットフォームへと変貌しました。ライダー、レーダー、カメラモジュールには、何年にもわたる路面の凹凸、温度変化、振動の中でも正確な位置合わせを維持するマウントが必要です。ここでは、精度がシステムの信頼性と安全性を確保します。マウントは大量生産向けに設計されることが多く、検証用の機械加工プロトタイプに続いて、インベストメント鋳造やプレス加工による量産版が求められます。焦点は、センサーの視野が遮られず、車両の寿命にわたってキャリブレーションが維持されることを保証する、堅牢でコスト効率の高い設計にあります。.
ロボティクスおよび産業オートメーション
ロボットシステムは、環境と知的に相互作用するために、力/トルクセンサー、ビジョンシステム、レーザースキャナーに依存しています。ロボットの手首に取り付けられた力センサーのマウントは、ヒステリシスなしに荷重を正確に伝達するために剛性が高くなければならず、高速で動くガントリー上のビジョンカメラ用マウントは、軽量かつ防振性を備える必要があります。人間が機械と並んで作業する協働ロボティクスでは、完全に機械加工されたマウントに依存するセンサーデータの絶対的な信頼性が、直接的な安全上の必須要件となります。.
科学研究と計測
この分野は精度の限界を押し広げます。LIGOのような重力波検出器では、ミラーやセンサーのマウントは、原子以下のスケールの振動から部品を隔離するように設計されています。シンクロトロンや電子顕微鏡では、X線検出器や試料ホルダー用のマウントにナノメートルレベルの安定性と再現性が求められます。インバー、溶融シリカ、特殊複合材料などの材料は、超クリーンで温度管理された環境で機械加工されます。ここでの設計原則は妥協がなく、摺動部品やそれに伴うバックラッシュや摩擦を排除するために、単一の材料ブロックから機械加工されたモノリシック(「フレクシャ」)設計を採用することがよくあります。.
センサーマウント機械加工における課題と解決策
完璧な設計を物理的な部品に変換することには、多くの課題が伴います。これらの問題を認識し軽減することが、有能な機械加工と精密エンジニアリングを分けるものです。.
課題1:マイクロレベルの公差の維持。. 大きな部品や複雑な形状にわたって数ミクロン以内の公差を維持することは、極めて困難です。切削プロセスによる熱影響、工具摩耗、さらには工作機械自体の熱膨張でさえ、ドリフトを引き起こす可能性があります。.
解決策: 温度管理された機械加工スペースの採用、クーラント温度の管理、およびインプロセス測定と工具摩耗補正の実施。中間応力除去を伴う多段階機械加工と綿密な測定により、最終寸法が確実に確定されます。.
課題2:難削材の機械加工。. インバーや複合材料のように安定性のために選ばれる材料は、切削が著しく困難なことで知られています。インバーは加工硬化し、複合材料は研磨性があり層間剥離を引き起こし、セラミックスは脆性があります。.
解決策: 特殊な工具が鍵となります。複合材料には多結晶ダイヤモンド(PCD)工具、インバーには鋭利な正のすくい角を持つ工具、そして高圧クーラントを用いた低速で慎重な機械加工戦略。最も硬い材料では、放電加工(EDM)のような非従来型プロセスが二次加工ではなく主要な加工となります。.
課題3:内部応力の回避と管理。. 機械加工プロセス自体が材料に応力を注入します。この潜在応力は、時間の経過や部品のクランプ解除時に解放され、平面度や位置合わせを損なう歪みを引き起こす可能性があります。.
解決策: 全体論的なアプローチ。応力除去済みの素材から始め、誘起応力を均衡させる対称的な機械加工シーケンスを使用し、穏やかで一貫したクランプ力を採用します。重要なのは、中間および最終の熱応力除去サイクルを実施して部品を「エージング」し、長期的な寸法安定性を確保することです。.
課題4:生産における再現性の確保。. 一度限りの試作を超える用途では、数十個から数百個の同一の精密マウントを製造すること自体が課題となります。.
解決策: ここでプロセスエンジニアリングが力を発揮します。詳細かつ検証済みの加工プロトコル(特定の工具、速度、送り、手順を含む)を作成し、認定された治具を使用し、初品検査および工程内検査を伴う厳格な統計的工程管理(SPC)を実施することで、すべての部品が厳しい基準を満たすことが保証されます。.
主要ポイントのまとめ
センサーマウントの加工は、センサーの理論上の能力と実世界での性能をつなぐ重要な架け橋です。これは、高度な製造技術と精密エンジニアリングを融合させた専門分野です。このプロセスでは、一般的なアルミニウムから特殊な低CTE合金に至るまでの材料に対する深い理解と、複雑で安定した形状を作り出すための5軸CNCフライス加工やEDMなどの技術の習熟が求められます。設計上の核心的な要件は、揺るぎない剛性、積極的な熱管理、そしてフェイルセーフな位置合わせであり、これらはしばしばキネマティック原理によって実現されます。.
この専門知識は、自動運転車の安全性や航空宇宙ナビゲーションの精度の確保から、科学機器の画期的な感度や高度なロボティクスの器用さの実現に至るまで、技術のスペクトル全体にわたって応用されています。この分野は、ミクロン公差の維持、難加工材料の制御、応力の除去、再現性の確保といった課題によって特徴づけられ、それぞれがプロセス管理、計測技術、深い技術知識に根ざした洗練されたソリューションで対応されています。究極的には、精密センサーマウントは、データの忠実度がその収集の基盤となる物理的土台の良し悪しにしか依存しないという事実の証です。.
よくある質問(FAQ)
センサーマウントの材料を選ぶ際に考慮すべき最も重要な特性は何ですか?
単一の「最も重要な」特性というものはなく、用途に基づくバランスです。しかし、主な二つの候補は、 比剛性 (ヤング率と密度の比)で、動的かつ重量に敏感な用途向けであり、もう一つは、 熱膨張係数(CTE) で、温度変化を受ける用途向けです。多くの場合、究極の精度には低CTEが支配的な要件となり、コストと重量が高くなるにもかかわらずインバーなどの材料が選ばれます。.
精密センサーに標準的な既製品ブラケットをそのまま使えないのはなぜですか?
標準的なブラケットは汎用的な構造支持用に設計されており、精密計測機器用ではありません。通常、必要な剛性を欠くため振動やたわみが生じ、寸法的に安定した材料で作られていません。その加工公差(平面度、穴位置)は緩すぎるため、センサーが位置ずれを起こし、取り付け応力が発生して出力に影響を与える可能性があります。データ精度が重要なあらゆるセンサーにとって、カスタム設計され精密加工されたマウントが不可欠です。.
加工中に極めて平坦な取り付け面はどのようにして実現されますか?
光学レベルの平坦度を達成するには複数の工程が必要です。まず、精密フライス加工またはフライカット加工によって初期表面を作成します。これに続いて、多くの場合、研削やラッピングが行われ、これらの研磨プロセスによってサブミクロンの平坦度を達成できます。重要なのは、将来の反りを防ぐために、最終仕上げパスの前に部品の応力を除去しておく必要があることです。このプロセスは、オプティカルフラット、レーザー干渉計、または高精度表面粗さ計を用いて検証されます。.
キネマティックマウントとは何か、またどのような場合に使用すべきか?
キネマティックマウントは、最小限の接触点(通常は球、溝、平面)を用いて、過拘束することなく物体の6自由度を拘束します。この設計により、再現性のある精密な位置決めが保証され、部品を無理に押し付けることで生じる歪みを排除します。センサーを絶対的な再現性で取り外し・再取り付けする必要がある用途、たとえば校正治具、モジュール式科学機器、または熱膨張を応力発生なしに許容する必要があるあらゆるインターフェースに最適です。.
カスタム精密センサーマウントの一般的なコストはどのくらいですか?
コストは複雑さ、材料、公差、数量によって大きく異なります。中程度の公差を持つシンプルなアルミニウム製マウントは、試作品で数百ドル程度です。科学機器向けの複雑で大型のインバー製マウントでは、 extensiveな機械加工、応力除去、CMM検証が必要となり、数万ドルに容易に達します。この投資は、センサーが正確で信頼性の高いデータを収集できるようにする価値によって正当化されます。.