
Introducción: el papel crítico de la precisión en el mecanizado de soportes de sensores
En el mundo de la medición y el control avanzados, un sensor es tan bueno como su base. Un sensor, ya sea que mida vibración, temperatura, posición o campos magnéticos, es un instrumento sofisticado diseñado para detectar cambios mínimos en su entorno. Sin embargo, su capacidad para proporcionar datos precisos y fiables se ve fundamentalmente comprometida si se fija a un soporte mal fabricado. El proceso de crear estas interfaces críticas—mecanizado de soporte de sensor—es una disciplina en la que la ingeniería se une al arte. Es el héroe anónimo de la integridad de los datos, que transforma materias primas en plataformas estables y precisas que garantizan que un sensor funcione exactamente como se pretende. Sin esta precisión fundacional, el sensor más caro y avanzado puede producir ruido engañoso en lugar de una señal significativa, lo que conduce a decisiones erróneas en todo, desde la seguridad de las aeronaves hasta el descubrimiento científico. Este artículo profundiza en el meticuloso mundo del mecanizado de soportes de sensores, explorando por qué la precisión no es solo un objetivo, sino un requisito absoluto.
¿Qué es el mecanizado de soportes de sensores? Definición del proceso y sus componentes
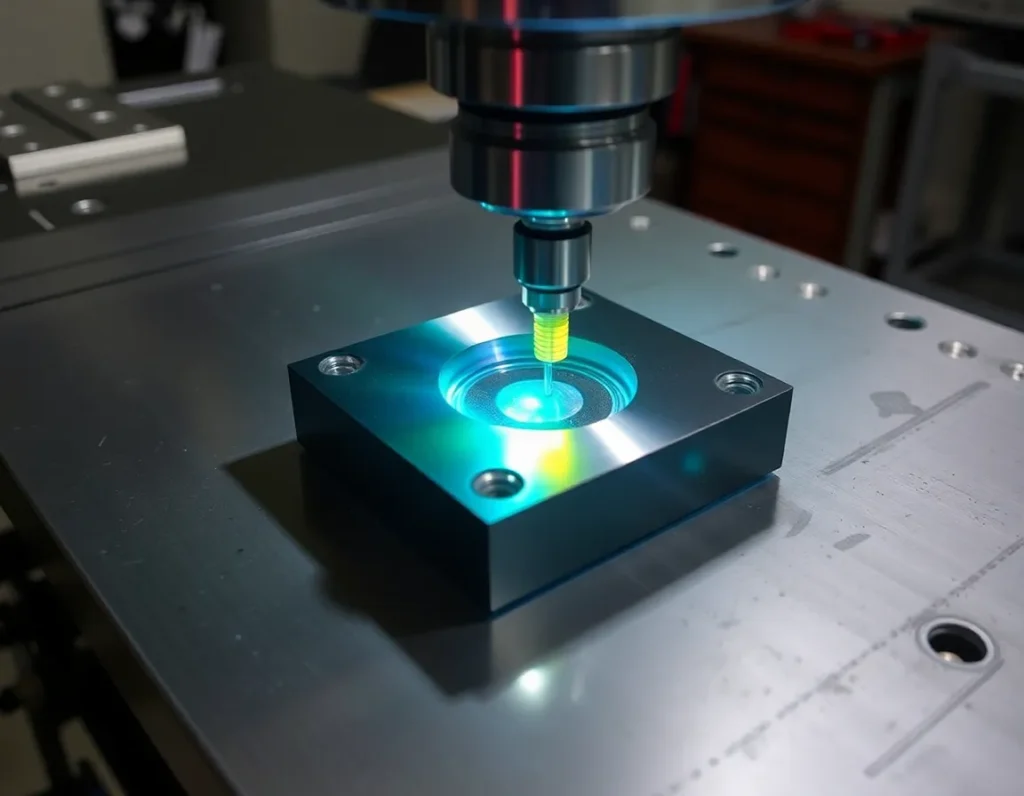
El mecanizado de soportes de sensores es el proceso de fabricación especializado de fabricar los componentes físicos que sostienen, posicionan y sirven de interfaz entre un sensor y el sistema o estructura que monitorea. Es mucho más que simplemente crear un soporte. Un soporte de sensor es un componente de ingeniería diseñado para satisfacer un conjunto estricto de criterios mecánicos, térmicos y, a veces, electromagnéticos.
El proceso suele comenzar con un diseño detallado que tiene en cuenta los requisitos específicos del sensor y el entorno operativo. Los mecanizadores utilizan entonces máquinas herramienta de precisión para eliminar material de un bloque o palanquilla maciza, dándole forma hasta el soporte final. Los componentes clave de un sistema de soporte de sensor suelen incluir:
- La placa base o interfaz: La superficie que se fija directamente a la máquina, el vehículo o la estructura de prueba. Su planitud y la precisión de los orificios de montaje son cruciales para una alineación y una transferencia de carga adecuadas.
- La plataforma del sensor: La zona mecanizada con precisión donde se monta el propio sensor. Esta superficie debe tener el acabado, la planitud y las características roscadas o con pasadores adecuados para fijar el sensor sin inducir tensión.
- El alma estructural: El material que conecta la base con la plataforma. Su geometría está optimizada para lograr la máxima rigidez con la mínima masa, a menudo con nervaduras o curvaturas complejas para resistir las fuerzas de flexión y torsión.
- Características de alineación: Estas incluyen orificios de precisión para pasadores cilíndricos, bordes de referencia mecanizados o superficies ópticas planas que garantizan que el sensor esté orientado correctamente con respecto al eje de medición.
- Conductos y Pasajes: Pequeños canales o agujeros mecanizados para enrutar cables de sensores, líneas de refrigerante u otros servicios sin interferir con la integridad estructural del soporte.
En última instancia, mecanizado de soporte de sensor es un proceso integrador que tiende un puente entre la capacidad teórica de un sensor y su rendimiento en el mundo real, creando un componente pasivo pero vital que habilita activamente una medición precisa.
La importancia de la precisión: por qué las tolerancias y la estabilidad no son negociables
La demanda de precisión extrema en los soportes de sensores se deriva de un principio simple: el soporte no debe distorsionar, amortiguar ni alterar la señal que el sensor intenta captar. Cualquier imperfección en el soporte pasa a formar parte de la medición, introduciendo error. Dos conceptos son primordiales aquí: las tolerancias dimensionales y la estabilidad dinámica.
Las tolerancias —los límites permisibles de variación en una dimensión física— a menudo se especifican en milésimas de pulgada (mils) o incluso micras para características críticas. Por ejemplo, si un sensor de desplazamiento láser requiere que sus patas de montaje sean coplanares dentro de 0,0005 pulgadas para evitar una desalineación óptica, el proceso de mecanizado debe lograrlo de forma fiable. Una desviación más allá de esta tolerancia puede hacer que el láser apunte ligeramente fuera de eje, provocando un error de coseno en el que la distancia medida es mayor que el desplazamiento real. De manera similar, la posición verdadera de los agujeros de montaje debe mantenerse con ajuste estricto para evitar condiciones de “restricción por pernos” que puedan deformar el soporte o la carcasa del sensor durante el ensamblaje, induciendo tensiones de precarga que afectan las lecturas.
La estabilidad, sin embargo, va más allá de las dimensiones estáticas. Se refiere a la capacidad del soporte para mantener su geometría y propiedades bajo condiciones operativas. Los principales enemigos de la estabilidad son la vibración, el cambio térmico y la carga. Un soporte debe ser lo suficientemente rígido como para tener una frecuencia natural alta, empujando sus vibraciones resonantes muy por encima del rango de frecuencia que el sensor está midiendo. Si la resonancia del soporte cae dentro de la banda de medición, amplificará esas frecuencias, ahogando los datos reales con ruido estructural. Térmicamente, el soporte debe resistir la expansión con materiales de bajo coeficiente o estar diseñado para expandirse uniformemente sin distorsionar la plataforma del sensor. La falta de estabilidad térmica puede causar deriva en las mediciones a medida que cambia la temperatura ambiente. En esencia, un soporte mecanizado con precisión actúa como un marco de referencia silencioso e invariable, permitiendo que el sensor haga su trabajo sin interferencia del mismo entorno que intenta cuantificar.
Materiales comunes para soportes de sensores: del aluminio al Invar y los compuestos
La elección del material es una decisión fundamental en el diseño de soportes de sensores, ya que impacta directamente en el rendimiento en términos de rigidez, peso, respuesta térmica y costo. Los mecanizadores seleccionan materiales basándose en un equilibrio cuidadoso de estas propiedades para adaptarse a la aplicación.
Aleaciones de aluminio (p. ej., 6061-T6, 7075-T6)
El aluminio es el material de trabajo para una amplia gama de soportes de sensores. Aleaciones como la 6061-T6 ofrecen una excelente relación resistencia-peso, buena maquinabilidad y costo moderado. Es adecuado para la mayoría de las aplicaciones de propósito general en entornos térmicos estables. La 7075-T6 proporciona mayor resistencia, acercándose a algunos aceros, y se utiliza donde se necesita mayor rigidez o resistencia a la fatiga. El coeficiente de expansión térmica relativamente alto del aluminio (alrededor de 23 µm/m·°C) puede ser una limitación en aplicaciones de precisión con amplias oscilaciones de temperatura.
Acero inoxidable (p. ej., 304, 316, 17-4 PH)
El acero inoxidable se elige por su resistencia superior, resistencia a la corrosión y durabilidad. Grados como el 304 y el 316 son comunes en entornos hostiles (marinos, químicos). Los grados de endurecimiento por precipitación como el 17-4 PH pueden someterse a tratamiento térmico después del mecanizado para lograr una resistencia muy alta y una buena estabilidad dimensional. El acero es más denso y pesado que el aluminio, y su menor maquinabilidad aumenta el tiempo de fabricación y el desgaste de las herramientas. Su coeficiente de expansión térmica es aproximadamente la mitad del del aluminio (alrededor de 17 µm/m·°C), ofreciendo una mejor estabilidad térmica.
Invar (Fe-Ni36%)
Para las aplicaciones más críticas térmicamente, el Invar es el estándar de oro. Esta aleación de níquel-hierro tiene un coeficiente de expansión térmica excepcionalmente bajo (tan bajo como 1,2 µm/m·°C), lo que significa que apenas se expande o contrae con los cambios de temperatura. Esto lo hace indispensable para sistemas ópticos aeroespaciales, componentes de satélites e instrumentos científicos donde la alineación debe mantenerse a través de gradientes de temperatura extremos. Sin embargo, el Invar es costoso, denso y puede ser difícil de mecanizar, requiriendo herramientas y técnicas especializadas.
Aleaciones de titanio (p. ej., Ti-6Al-4V)
El titanio ofrece una combinación convincente de resistencia muy alta, baja densidad y excelente resistencia a la corrosión. Su relación resistencia-peso es superior tanto al aluminio como al acero. Si bien su expansión térmica es similar a la del acero inoxidable, su bajo peso y rigidez lo hacen ideal para aplicaciones dinámicas y sensibles al peso en la industria aeroespacial y la robótica de alto rendimiento. Al igual que el Invar, es costoso y presenta desafíos de mecanizado debido a su baja conductividad térmica y su tendencia al endurecimiento por deformación.
Compuestos y cerámicas de ingeniería
Los compuestos avanzados como el polímero reforzado con fibra de carbono (CFRP) se utilizan en aplicaciones de ultra alto rendimiento. Pueden diseñarse para una expansión térmica casi nula en direcciones específicas y ofrecen una relación rigidez-peso excepcional. Cerámicas como el carburo de silicio proporcionan una rigidez extrema, baja expansión térmica y alta conductividad térmica, lo que las hace ideales para estabilizar sistemas láser de alta potencia. Estos materiales a menudo requieren procesos de mecanizado no tradicionales como el corte por chorro de agua o el rectificado con diamante.
Procesos y tecnologías clave de mecanizado: fresado, torneado y métodos avanzados de CNC
La traducción de un diseño preciso a una realidad física depende de un conjunto de tecnologías de mecanizado avanzadas. La moderna mecanizado de soporte de sensor está dominada por el control numérico por computadora (CNC), que proporciona la repetibilidad, complejidad y precisión requeridas.
Fresado CNC
El fresado CNC es el proceso más prevalente para crear soportes de sensores. Una herramienta de corte giratoria elimina material de una pieza de trabajo estacionaria. Los centros de fresado CNC multieje (de 3 ejes, 4 ejes o de 5 ejes completos) son esenciales para producir las geometrías complejas típicas de los soportes optimizados. El mecanizado de 5 ejes, en particular, permite que la herramienta se aproxime a la pieza de trabajo desde cualquier dirección en un solo montaje. Esto es fundamental para mecanizar estructuras nervadas intrincadas, superficies anguladas y cavidades profundas sin requerir múltiples pasos de refijación, cada uno de los cuales puede introducir pequeños errores de alineación. La capacidad de mecanizar un soporte completo en un solo montaje (“todo en uno”) es una estrategia clave para maximizar la precisión general.
Torneado CNC
El torneado CNC se utiliza para producir componentes cilíndricos o con simetría rotacional de un sistema de soporte de sensores, como manguitos adaptadores, soportes montados en husillo o componentes de acoplamiento cinemático. La pieza de trabajo gira mientras una herramienta de corte estacionaria le da forma. El torneado de precisión es capaz de lograr acabados superficiales extremadamente finos y tolerancias diametrales ajustadas. Para soportes que requieren tanto características fresadas como torneadas, los centros de torneado-fresado CNC combinan ambas capacidades en una sola máquina, permitiendo el mecanizado completo de piezas complejas como una carcasa de sensor con una interfaz cilíndrica y una plataforma plana fresada.
Tecnologías avanzadas y de apoyo
- Rectificado de precisión: Se utiliza como proceso de acabado para lograr acabados superficiales y tolerancias de planitud más allá de la capacidad incluso del fresado fino. El rectificado de superficies y el rectificado de precisión (jig grinding) se utilizan para crear superficies planas de calidad óptica en la plataforma del sensor y la interfaz de la base.
- Mecanizado por Descarga Eléctrica (EDM): En particular el electroerosionado por hilo (wire EDM), es invaluable para mecanizar materiales duros como el Invar o el acero endurecido, o para crear esquinas internas afiladas y perfiles complejos que serían imposibles con una fresa rotativa. Utiliza chispas eléctricas para erosionar el material, sin dejar tensión mecánica.
- Inspección con máquina de medición por coordenadas (CMM): Integral al proceso, no una ocurrencia tardía. Las CMM de alta precisión con palpadores de contacto o escáneres láser se utilizan para verificar la geometría del soporte mecanizado contra el modelo CAD original. Esto garantiza que se hayan cumplido todas las tolerancias críticas de planitud, paralelismo, posición de orificios y tamaño.
- Procesos de alivio de tensiones: Para garantizar la estabilidad a largo plazo, los componentes mecanizados a menudo se someten a alivio de tensiones térmico o vibratorio. Esto elimina las tensiones internas atrapadas en el material durante el proceso de mecanizado, que de otro modo podrían hacer que la pieza se deforme mínimamente con el tiempo o bajo cambios de temperatura, arruinando su precisión.
La sinergia de estos procesos, guiada por programación y metrología expertas, permite la creación de soportes de sensores que no son solo formas de metal, sino instrumentos de precisión por derecho propio.
Principios de diseño para soportes de sensores óptimos: rigidez, gestión térmica y alineación
La transición de materia prima a componente de precisión funcional se rige por principios de diseño fundamentales. Un soporte de sensor exitoso no es meramente una abrazadera; es una interfaz cuidadosamente diseñada que debe preservar la precisión intrínseca del sensor. Tres pilares —la rigidez estructural, la gestión térmica y la alineación precisa— constituyen el núcleo de esta filosofía de diseño.
La rigidez, o la resistencia a la flexión, es primordial. Cualquier flexión, vibración o resonancia en el soporte se traduce directamente en lecturas erróneas del sensor. Los diseñadores combaten esto optimizando la geometría. Esto implica el uso estratégico de nervaduras, secciones de caja cerrada y formas cónicas para maximizar el momento de inercia sin añadir masa excesiva. La elección del módulo de elasticidad del material es crítica aquí; un material más rígido como el acero o el Invar resistirá la deflexión con mayor eficacia que uno más blando, en igualdad de condiciones. El objetivo es empujar las frecuencias resonantes naturales del soporte muy por encima del espectro de vibración operativa del entorno, asegurando que el sensor solo perciba el movimiento que está destinado a medir.
La gestión térmica es un desafío silencioso pero crítico. Todos los materiales se expanden y contraen con los cambios de temperatura, un fenómeno cuantificado por el Coeficiente de Expansión Térmica (CTE). Una discrepancia de CTE no gestionada entre el soporte, el sensor y la estructura base puede inducir tensiones térmicas significativas y causar deriva dimensional, desalineando el sensor. Las soluciones son multifacéticas. Primero, la selección de materiales: usar aleaciones de bajo CTE como el Invar o igualar el CTE del soporte al del sensor y la estructura subyacente. Segundo, el diseño: incorporar formas simétricas y térmicamente estables y aislar las fuentes de calor con cortes térmicos. En aplicaciones de precisión extrema, el control térmico activo mediante canales de refrigeración o calentadores integrados puede incorporarse directamente en el diseño del soporte.
La alineación abarca la precisión absoluta con la que se posiciona y orienta el sensor. Esto se define mediante tolerancias de planitud, perpendicularidad, paralelismo y posición verdadera de las superficies de montaje y los orificios de los sujetadores. A menudo se emplean principios de diseño cinemático para una ubicación repetible y sin tensiones. Esto implica el uso de esferas, ranuras y planos ubicados con precisión para restringir de manera determinista los seis grados de libertad del sensor, eliminando la sobrerrestricción que puede causar distorsión. El diseño también debe facilitar la verificación; debe incluir elementos de referencia accesibles y superficies de referencia claras que permitan a una Máquina de Medición por Coordenadas (CMM) confirmar sin ambigüedad que se han alcanzado todas las especificaciones de alineación durante mecanizado de soporte de sensor y el ensamblaje.
Aplicaciones en todas las industrias: aeroespacial, automotriz, robótica e investigación científica
La demanda de datos precisos de sensores trasciende las fronteras de la industria, lo que convierte a los soportes de sensores de alta calidad en una tecnología habilitadora omnipresente, aunque a menudo invisible. Los requisitos específicos varían drásticamente, mostrando la adaptabilidad del mecanizado y el diseño avanzados.
Aeroespacial y Defensa
En el sector aeroespacial, los soportes de sensores operan en los entornos más hostiles concebibles: vibraciones extremas durante el lanzamiento, ciclos térmicos radicales desde la luz solar hasta la sombra en el espacio y altas fuerzas G durante las maniobras. Los soportes para unidades de medición inercial (IMU), rastreadores de estrellas y aperturas de radar deben ser excepcionalmente rígidos y térmicamente estables para mantener la precisión de navegación y puntería. Materiales como el titanio y las aleaciones de berilio-aluminio son comunes por su alta relación resistencia-peso y estabilidad. Cada gramo ahorrado es crucial, lo que da lugar a diseños complejos y aligerados que son un testimonio del fresado CNC de 5 ejes avanzado y del software de optimización topológica.
Automoción y vehículos autónomos
El auge de los sistemas avanzados de asistencia al conductor (ADAS) y la conducción autónoma ha convertido a los vehículos modernos en plataformas de sensores. Los módulos de lidar, radar y cámaras requieren soportes que mantengan una alineación precisa a lo largo de años de baches, oscilaciones de temperatura y vibraciones. Aquí, la precisión garantiza la fiabilidad y la seguridad del sistema. Los soportes suelen diseñarse para producción de alto volumen, requiriendo prototipos mecanizados para validación seguidos de versiones de producción fundidas a la cera perdida o estampadas. El enfoque está en diseños robustos y rentables que garanticen que el campo de visión del sensor permanezca sin obstrucciones y su calibración intacta durante la vida útil del vehículo.
Robótica y automatización industrial
Los sistemas robóticos dependen de sensores de fuerza/par, sistemas de visión y escáneres láser para interactuar de forma inteligente con su entorno. Un soporte de sensor de fuerza en una muñeca robótica debe ser rígido para transmitir cargas con precisión sin histéresis, mientras que un soporte para una cámara de visión en un pórtico de movimiento rápido debe ser a la vez ligero y amortiguado contra vibraciones. En la robótica colaborativa, donde los humanos trabajan junto a las máquinas, la fiabilidad absoluta de los datos de los sensores —que depende de un soporte perfectamente mecanizado— es un imperativo de seguridad directo.
Investigación científica y metrología
Este ámbito lleva al límite la precisión. En detectores de ondas gravitacionales como LIGO, los soportes de espejos y sensores están diseñados para aislar los componentes de vibraciones a escala subatómica. En sincrotrones y microscopios electrónicos, los soportes para detectores de rayos X o portamuestras requieren estabilidad y repetibilidad a nivel nanométrico. Materiales como el Invar, la sílice fundida y los compuestos especializados se mecanizan en entornos ultralimpios y con temperatura controlada. Los principios de diseño aquí son implacables, incorporando a menudo diseños monolíticos (“de flexión”) mecanizados a partir de un único bloque de material para eliminar las piezas deslizantes y la holgura o fricción asociadas.
Desafíos y soluciones en el mecanizado de soportes de sensores
Transformar un diseño perfecto en una pieza física está plagado de desafíos. Reconocer y mitigar estos problemas es lo que separa el mecanizado competente de la ingeniería de precisión.
Desafío 1: Mantener tolerancias a nivel micro. Mantener tolerancias dentro de unas pocas micras en una pieza grande o de geometría compleja es inmensamente difícil. Los efectos térmicos del proceso de corte, el desgaste de la herramienta e incluso el crecimiento térmico de la propia máquina herramienta pueden provocar desviaciones.
Solución: Emplear espacios de mecanizado con clima controlado, usar gestión de la temperatura del refrigerante e implementar sondeo en proceso y compensación del desgaste de la herramienta. El mecanizado en varias etapas con alivio de tensiones intermedio y una medición meticulosa garantiza que las dimensiones finales queden fijadas.
Desafío 2: Mecanizar materiales difíciles. Los materiales elegidos por su estabilidad, como el Invar o los composites, pueden ser notoriamente difíciles de cortar. El Invar se endurece por deformación, los composites son abrasivos y causan delaminación, y las cerámicas son frágiles.
Solución: El utillaje especializado es clave. Herramientas de diamante policristalino (PCD) para composites, herramientas afiladas de ángulo de ataque positivo para Invar, y estrategias de mecanizado lentas y cuidadosas con refrigerante a alta presión. Para los materiales más duros, los procesos no tradicionales como el EDM se convierten en la operación principal en lugar de la secundaria.
Desafío 3: Evitar y gestionar las tensiones internas. El propio proceso de mecanizado implanta tensiones en el material. Esta tensión latente puede liberarse con el tiempo o cuando se dessujeta la pieza, causando distorsión que arruina la planitud y la alineación.
Solución: Un enfoque holístico. Partir de material en bruto con tensiones aliviadas, usar secuencias de mecanizado simétricas para equilibrar las tensiones inducidas y emplear fuerzas de sujeción suaves y consistentes. De forma crucial, realizar ciclos intermedios y finales de alivio térmico de tensiones para “curar” la pieza y garantizar la estabilidad dimensional a largo plazo.
Desafío 4: Garantizar la repetibilidad en producción. Para aplicaciones más allá de prototipos únicos, producir docenas o cientos de soportes de precisión idénticos es un desafío en sí mismo.
Solución: Aquí es donde destaca la ingeniería de procesos. Crear protocolos de mecanizado detallados y validados (incluyendo herramientas, velocidades, avances y secuencias específicas), usar utillajes cualificados e implementar un riguroso control estadístico de procesos (SPC) con inspecciones de primera pieza y en proceso garantiza que cada pieza cumpla el exigente estándar.
Resumen de puntos clave
El mecanizado de soportes de sensores es el puente crítico entre la capacidad teórica de un sensor y su rendimiento en el mundo real. Es una disciplina especializada que combina la fabricación avanzada con la ingeniería de precisión. El proceso exige un conocimiento profundo de los materiales, desde el aluminio común hasta aleaciones exóticas de bajo CTE, y el dominio de tecnologías como el fresado CNC de 5 ejes y el EDM para crear geometrías complejas y estables. Los imperativos de diseño fundamentales son una rigidez inquebrantable, una gestión térmica proactiva y una alineación a prueba de fallos, a menudo materializados mediante principios cinemáticos.
Esta experiencia encuentra aplicación en todo el espectro tecnológico, desde garantizar la seguridad de los vehículos autónomos y la precisión de la navegación aeroespacial hasta permitir la sensibilidad revolucionaria de los instrumentos científicos y la destreza de la robótica avanzada. El campo se define por sus desafíos —mantener tolerancias de micras, domar materiales difíciles, eliminar tensiones y garantizar la repetibilidad—, cada uno de ellos afrontado con soluciones sofisticadas arraigadas en el control de procesos, la metrología y un profundo conocimiento técnico. En última instancia, un soporte de sensor de precisión es un testimonio del hecho de que la fidelidad de los datos es tan buena como la base física sobre la que se recopilan.
Preguntas frecuentes (FAQ)
¿Cuál es la propiedad más importante a considerar al elegir un material para un soporte de sensor?
No existe una única propiedad “más importante”; es un equilibrio basado en la aplicación. Sin embargo, los dos principales candidatos son rigidez específica (la relación entre el módulo de Young y la densidad) para aplicaciones dinámicas y sensibles al peso, y el Coeficiente de Expansión Térmica (CTE) para aplicaciones sujetas a variaciones de temperatura. A menudo, un CTE bajo es el requisito dominante para la máxima precisión, lo que lleva a la selección de materiales como el Invar a pesar de su mayor costo y peso.
¿Por qué no puedo usar simplemente un soporte estándar comercial para mi sensor de precisión?
Los soportes estándar están diseñados para soporte estructural de propósito general, no para instrumentación de precisión. Por lo general, carecen de la rigidez necesaria, lo que provoca vibraciones y deflexión, y no están fabricados con materiales dimensionalmente estables. Sus tolerancias de mecanizado (planitud, posición de los agujeros) son demasiado holgadas, lo que puede desalinear el sensor e inducir tensiones de montaje que afectan su salida. Para cualquier sensor en el que la exactitud de los datos sea crítica, es esencial un soporte diseñado a medida y mecanizado con precisión.
¿Cómo se logran superficies de montaje extremadamente planas durante el mecanizado?
Lograr una planitud de nivel óptico implica múltiples pasos. Primero, una operación de fresado de precisión o fly-cutting crea la superficie inicial. A esto le sigue a menudo el rectificado o el lapeado, que son procesos abrasivos que pueden alcanzar una planitud submicrónica. De manera crítica, la pieza debe someterse a un alivio de tensiones antes del pase de acabado final para evitar deformaciones futuras. El proceso se verifica utilizando planos ópticos, interferómetros láser o perfilómetros de superficie de alta precisión.
¿Qué es un montaje cinemático y cuándo debe utilizarse?
Un montaje cinemático utiliza un conjunto mínimo de puntos de contacto (típicamente esferas, ranuras y planos) para restringir los seis grados de libertad de un objeto sin sobre-restringirlo. Este diseño garantiza un posicionamiento preciso y repetible y elimina la distorsión causada por forzar las piezas entre sí. Es ideal para aplicaciones que requieren que el sensor se retire y se vuelva a colocar con absoluta repetibilidad, como en fixtures de calibración, instrumentos científicos modulares o cualquier interfaz donde la expansión térmica deba ocurrir sin generar tensiones.
¿Cuánto cuesta típicamente un soporte de sensor de precisión a medida?
El costo varía enormemente según la complejidad, el material, las tolerancias y la cantidad. Un soporte de aluminio simple con tolerancias moderadas podría costar unos cientos de dólares para un prototipo. Un soporte de Invar grande y complejo para un instrumento científico, que requiera un mecanizado extensivo, alivio de tensiones y validación por CMM, puede alcanzar fácilmente decenas de miles de dólares. La inversión se justifica por el valor de los datos precisos y confiables que permite recopilar al sensor.