
Introduzione: Il ruolo critico della precisione nella lavorazione dei supporti per sensori
Nel mondo della misurazione e del controllo avanzati, il sensore vale quanto la sua base. Un sensore, che misuri vibrazioni, temperatura, posizione o campi magnetici, è uno strumento sofisticato progettato per rilevare cambiamenti minimi nel suo ambiente. Tuttavia, la sua capacità di fornire dati accurati e affidabili è fondamentalmente compromessa se è fissato a un supporto realizzato male. Il processo di creazione di queste interfacce critiche—lavorazione del supporto del sensore—è una disciplina in cui l'ingegneria incontra l'arte. È l'eroe non celebrato dell'integrità dei dati, che trasforma le materie prime in piattaforme stabili e precise che garantiscono che un sensore si comporti esattamente come previsto. Senza questa precisione fondamentale, il sensore più costoso e avanzato può produrre rumore fuorviante invece di un segnale significativo, portando a decisioni errate in tutto, dalla sicurezza aeronautica alla scoperta scientifica. Questo articolo approfondisce il meticoloso mondo della lavorazione dei supporti per sensori, esplorando perché la precisione non è solo un obiettivo ma un requisito assoluto.
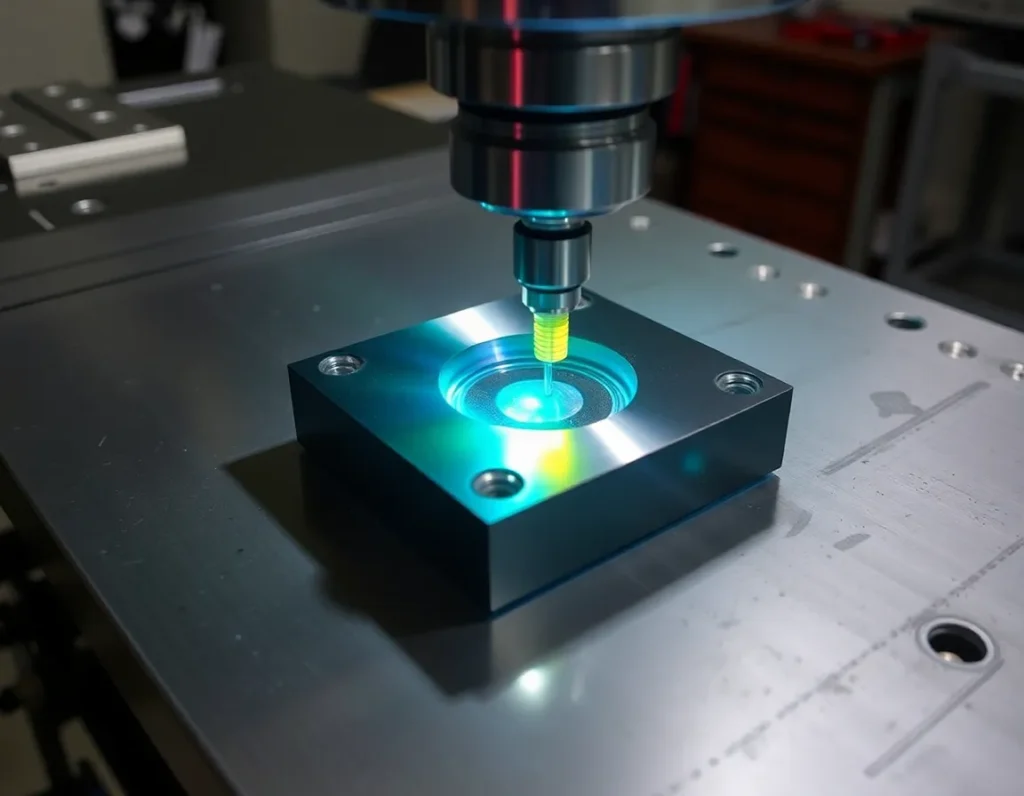
Che cos'è la lavorazione dei supporti per sensori? Definizione del processo e dei suoi componenti
La lavorazione dei supporti per sensori è il processo produttivo specializzato di fabbricazione dei componenti fisici che sostengono, posizionano e interfacciano un sensore con il sistema o la struttura che sta monitorando. È molto più della semplice creazione di una staffa. Un supporto per sensori è un componente progettato per soddisfare una serie rigorosa di criteri meccanici, termici e talvolta elettromagnetici.
Il processo inizia tipicamente con un progetto dettagliato che tiene conto dei requisiti specifici del sensore e dell'ambiente operativo. Gli operatori utilizzano poi macchine utensili di precisione per rimuovere materiale da un blocco o da una billetta piena, modellandolo fino al supporto finale. I componenti chiave di un sistema di supporto per sensori spesso includono:
- La piastra di base o interfaccia: La superficie che si attacca direttamente alla macchina, al veicolo o alla struttura di prova. La sua planarità e l'accuratezza dei fori di montaggio sono cruciali per il corretto allineamento e la trasmissione dei carichi.
- La piattaforma del sensore: L'area lavorata con precisione dove è montato il sensore stesso. Questa superficie deve avere la finitura, la planarità e le caratteristiche filettate o con perni corretti per fissare il sensore senza indurre sollecitazioni.
- L'anima strutturale: Il materiale che collega la base alla piattaforma. La sua geometria è ottimizzata per la massima rigidità con massa minima, spesso con nervature o curvature complesse per resistere alle forze di flessione e torsione.
- Elementi di allineamento: Questi includono fori di precisione per perni di riferimento, bordi di riferimento lavorati meccanicamente o superfici ottiche piane che garantiscono che il sensore sia orientato correttamente rispetto all'asse di misurazione.
- Condotti e Passaggi: Piccoli canali o fori lavorati meccanicamente per instradare i cavi del sensore, le linee del refrigerante o altre utilità senza interferire con l'integrità strutturale del supporto.
In definitiva, lavorazione del supporto del sensore è un processo integrativo che colma il divario tra la capacità teorica di un sensore e le sue prestazioni nel mondo reale, creando un componente passivo ma vitale che abilita attivamente una misurazione accurata.
L'Importanza della Precisione: Perché Tolleranze e Stabilità Non Sono Negoziabili
La richiesta di estrema precisione nei supporti per sensori deriva da un principio semplice: il supporto non deve distorcere, smorzare o alterare il segnale che il sensore sta cercando di catturare. Qualsiasi imperfezione nel supporto diventa parte della misurazione, introducendo errore. Due concetti sono fondamentali qui: le tolleranze dimensionali e la stabilità dinamica.
Le tolleranze—i limiti ammissibili di variazione di una dimensione fisica—sono spesso specificate in millesimi di pollice (mils) o persino micron per le caratteristiche critiche. Ad esempio, se un sensore di spostamento laser richiede che i suoi piedini di montaggio siano complanari entro 0,0005 pollici per evitare disallineamenti ottici, il processo di lavorazione meccanica deve raggiungere ciò in modo affidabile. Una deviazione oltre questa tolleranza può causare l'inclinazione del laser leggermente fuori asse, portando a un errore del coseno in cui la distanza misurata è maggiore dello spostamento effettivo. Allo stesso modo, la posizione reale dei fori di montaggio deve essere mantenuta strettamente per prevenire condizioni di “vincolo da bullone” che possono deformare il supporto o l'involucro del sensore durante l'assemblaggio, inducendo stress di precarico che influisce sulle letture.
La stabilità, tuttavia, va oltre le dimensioni statiche. Si riferisce alla capacità del supporto di mantenere la sua geometria e le sue proprietà in condizioni operative. I principali nemici della stabilità sono le vibrazioni, le variazioni termiche e il carico. Un supporto deve essere sufficientemente rigido da avere un'elevata frequenza naturale, spingendo le sue vibrazioni risonanti ben al di sopra dell'intervallo di frequenza che il sensore sta misurando. Se la risonanza del supporto cade all'interno della banda di misurazione, amplificherà quelle frequenze, soffocando i dati reali con rumore strutturale. Termicamente, il supporto deve resistere all'espansione con materiali a basso coefficiente o essere progettato per espandersi uniformemente senza distorcere la piattaforma del sensore. Una mancanza di stabilità termica può causare deriva nelle misurazioni al variare della temperatura ambiente. In sostanza, un supporto lavorato con precisione funge da sistema di riferimento silenzioso e immutabile, consentendo al sensore di svolgere il suo compito senza interferenze proprio dall'ambiente che sta cercando di quantificare.
Materiali Comuni per i Supporti dei Sensori: Dall'Alluminio all'Invar e ai Compositi
La scelta del materiale è una decisione fondamentale nella progettazione dei supporti per sensori, che influisce direttamente sulle prestazioni in termini di rigidità, peso, risposta termica e costo. Gli operatori di macchine utensili selezionano i materiali in base a un attento equilibrio di queste proprietà per adattarsi all'applicazione.
Leghe di Alluminio (es. 6061-T6, 7075-T6)
L'alluminio è il materiale di riferimento per una vasta gamma di supporti per sensori. Leghe come la 6061-T6 offrono un eccellente rapporto resistenza-peso, buona lavorabilità e costo moderato. È adatto per la maggior parte delle applicazioni generiche in ambienti termicamente stabili. La 7075-T6 fornisce una resistenza superiore, avvicinandosi ad alcuni acciai, ed è utilizzata dove è necessaria una maggiore rigidità o resistenza alla fatica. Il coefficiente di dilatazione termica relativamente elevato dell'alluminio (circa 23 µm/m·°C) può essere un limite nelle applicazioni di precisione con ampie escursioni termiche.
Acciaio Inossidabile (es. 304, 316, 17-4 PH)
L'acciaio inossidabile è scelto per la sua superiore resistenza, resistenza alla corrosione e durabilità. Gradi come 304 e 316 sono comuni in ambienti difficili (marino, chimico). I gradi indurenti per precipitazione come il 17-4 PH possono essere trattati termicamente dopo la lavorazione meccanica per ottenere una resistenza molto elevata e una buona stabilità dimensionale. L'acciaio è più denso e pesante dell'alluminio, e la sua minore lavorabilità aumenta i tempi di produzione e l'usura degli utensili. Il suo coefficiente di dilatazione termica è circa la metà di quello dell'alluminio (circa 17 µm/m·°C), offrendo una migliore stabilità termica.
Invar (Fe-Ni36%)
Per le applicazioni termicamente più critiche, l'Invar è lo standard di riferimento. Questa lega nichel-ferro ha un coefficiente di dilatazione termica eccezionalmente basso (fino a 1,2 µm/m·°C), il che significa che si dilata o si contrae appena con le variazioni di temperatura. Ciò lo rende indispensabile per i sistemi ottici aerospaziali, i componenti satellitari e gli strumenti scientifici in cui l'allineamento deve essere mantenuto attraverso gradienti termici estremi. Tuttavia, l'Invar è costoso, denso e può essere difficile da lavorare, richiedendo utensili e tecniche specializzati.
Leghe di titanio (ad es. Ti-6Al-4V)
Il titanio offre una combinazione convincente di altissima resistenza, bassa densità ed eccellente resistenza alla corrosione. Il suo rapporto resistenza-peso è superiore sia all'alluminio che all'acciaio. Sebbene la sua dilatazione termica sia simile a quella dell'acciaio inossidabile, il suo peso ridotto e la sua rigidità lo rendono ideale per applicazioni dinamiche e sensibili al peso nel settore aerospaziale e nella robotica ad alte prestazioni. Come l'Invar, è costoso e presenta sfide di lavorazione a causa della sua bassa conduttività termica e della tendenza all'incrudimento.
Compositi e ceramiche ingegnerizzati
I compositi avanzati come il polimero rinforzato con fibra di carbonio (CFRP) sono utilizzati in applicazioni ad altissime prestazioni. Possono essere ingegnerizzati per una dilatazione termica quasi nulla in direzioni specifiche e offrono un eccezionale rapporto rigidità-peso. Ceramiche come il carburo di silicio forniscono rigidità estrema, bassa dilatazione termica ed elevata conduttività termica, rendendole ideali per stabilizzare i sistemi laser ad alta potenza. Questi materiali richiedono spesso processi di lavorazione non tradizionali come il taglio a getto d'acqua o la rettifica con mola diamantata.
Processi e tecnologie chiave di lavorazione: fresatura CNC, tornitura e metodi avanzati
La traduzione di un progetto preciso in una realtà fisica si basa su una suite di tecnologie di lavorazione avanzate. La moderna lavorazione del supporto del sensore è dominata dal controllo numerico computerizzato (CNC), che fornisce la ripetibilità, la complessità e la precisione richieste.
Fresatura CNC
La fresatura CNC è il processo più diffuso per la creazione di supporti per sensori. Un utensile da taglio rotante rimuove materiale da un pezzo in lavorazione stazionario. I centri di fresatura CNC multiasse (3 assi, 4 assi o 5 assi completi) sono essenziali per produrre le geometrie complesse tipiche dei supporti ottimizzati. La lavorazione a 5 assi, in particolare, consente all'utensile di avvicinarsi al pezzo in lavorazione da qualsiasi direzione in un'unica configurazione. Questo è fondamentale per lavorare strutture nervate intricate, superfici inclinate e tasche profonde senza richiedere più fasi di riposizionamento, ognuna delle quali può introdurre minuscoli errori di allineamento. La capacità di lavorare un supporto completo in un'unica configurazione (“done-in-one”) è una strategia chiave per massimizzare la precisione complessiva.
Tornitura CNC
La tornitura CNC è utilizzata per produrre componenti cilindrici o a simmetria rotazionale di un sistema di supporto per sensori, come boccole adattatrici, staffe montate su mandrino o componenti di accoppiamento cinematico. Il pezzo in lavorazione ruota mentre un utensile da taglio stazionario lo modella. La tornitura di precisione è in grado di ottenere finiture superficiali estremamente fini e tolleranze diametrali strette. Per i supporti che richiedono sia caratteristiche fresate che tornite, i centri di tornitura-fresatura CNC combinano entrambe le capacità in un'unica macchina, consentendo la lavorazione completa di parti complesse come un alloggiamento per sensore con un'interfaccia cilindrica e una piattaforma piana fresata.
Tecnologie avanzate e di supporto
- Rettifica di precisione: Utilizzata come processo di finitura per ottenere finiture superficiali e tolleranze di planarità oltre la capacità anche della fresatura fine. La rettifica piana e la rettifica a coordinate sono utilizzate per creare superfici piane di qualità ottica sulla piattaforma del sensore e sull'interfaccia di base.
- Lavorazione per elettroerosione (EDM): In particolare l'EDM a filo, è preziosa per lavorare materiali duri come l'Invar o l'acciaio temprato, o per creare spigoli interni vivi e profili complessi che sarebbero impossibili con un utensile da taglio rotante. Utilizza scariche elettriche per erodere il materiale, senza lasciare sollecitazioni meccaniche.
- Ispezione con macchina di misura a coordinate (CMM): Parte integrante del processo, non un ripensamento. CMM ad alta precisione con sonde a contatto o scanner laser vengono utilizzati per verificare la geometria del supporto lavorato rispetto al modello CAD originale. Ciò garantisce che tutte le tolleranze critiche di planarità, parallelismo, posizione e dimensione dei fori siano state rispettate.
- Processi di distensione delle tensioni: Per garantire la stabilità a lungo termine, i componenti lavorati vengono spesso sottoposti a distensione termica o vibrazionale delle tensioni. Ciò rimuove le tensioni interne intrappolate nel materiale dal processo di lavorazione, che altrimenti potrebbero causare una minima deformazione del pezzo nel tempo o in caso di variazione di temperatura, compromettendone la precisione.
La sinergia di questi processi, guidata da una programmazione e da una metrologia esperte, consente la creazione di supporti per sensori che non sono semplici forme metalliche, ma veri e propri strumenti di precisione.
Principi di progettazione per supporti per sensori ottimali: rigidità, gestione termica e allineamento
Il passaggio dalla materia prima a un componente di precisione funzionale è governato da principi di progettazione fondamentali. Un supporto per sensori di successo non è semplicemente una staffa; è un'interfaccia accuratamente progettata che deve preservare l'accuratezza intrinseca del sensore. Tre pilastri—rigidità strutturale, gestione termica e allineamento preciso—costituiscono il nucleo di questa filosofia progettuale.
La rigidità, o stiffness, è fondamentale. Qualsiasi flessione, vibrazione o risonanza nel supporto si traduce direttamente in letture errate del sensore. I progettisti contrastano ciò ottimizzando la geometria. Ciò comporta l'uso strategico di nervature, sezioni a scatola chiusa e forme rastremate per massimizzare il momento d'inerzia senza aggiungere massa eccessiva. La scelta del modulo di elasticità del materiale è cruciale in questo contesto; un materiale più rigido come l'acciaio o l'Invar resisterà alla deflessione in modo più efficace rispetto a uno più tenero, a parità di altre condizioni. L'obiettivo è spingere le frequenze di risonanza naturali del supporto ben al di sopra dello spettro vibrazionale operativo dell'ambiente, assicurando che il sensore veda solo il movimento che è destinato a misurare.
La gestione termica è una sfida silenziosa ma critica. Tutti i materiali si espandono e si contraggono con le variazioni di temperatura, un fenomeno quantificato dal coefficiente di dilatazione termica (CTE). Una discrepanza di CTE non gestita tra il supporto, il sensore e la struttura di base può indurre sollecitazioni termiche significative e causare deriva dimensionale, disallineando il sensore. Le soluzioni sono molteplici. Primo, la selezione dei materiali: utilizzare leghe a basso CTE come l'Invar o abbinare il CTE del supporto a quello del sensore e della struttura sottostante. Secondo, la progettazione: incorporare forme simmetriche e termicamente stabili e isolare le fonti di calore con interruzioni termiche. In applicazioni di estrema precisione, il controllo termico attivo tramite canali di raffreddamento integrati o riscaldatori può essere integrato direttamente nel progetto del supporto.
L'allineamento comprende la precisione assoluta con cui il sensore è posizionato e orientato. Ciò è definito da tolleranze di planarità, perpendicolarità, parallelismo e posizione reale delle superfici di montaggio e dei fori per i fissaggi. I principi di progettazione cinematica sono spesso impiegati per un posizionamento ripetibile e senza sollecitazioni. Ciò comporta l'uso di sfere, scanalature e piani posizionati con precisione per vincolare in modo deterministico i sei gradi di libertà del sensore, eliminando il sovravincolamento che può causare distorsioni. Il progetto deve anche facilitare la verifica; dovrebbe includere elementi di riferimento accessibili e superfici di riferimento chiare che consentano a una macchina di misura a coordinate (CMM) di confermare in modo inequivocabile che tutte le specifiche di allineamento siano state raggiunte durante lavorazione del supporto del sensore e l'assemblaggio.
Applicazioni in tutti i settori: aerospaziale, automobilistico, robotica e ricerca scientifica
La domanda di dati precisi dai sensori trascende i confini settoriali, rendendo i supporti per sensori di alta qualità una tecnologia abilitante onnipresente, sebbene spesso invisibile. I requisiti specifici variano notevolmente, mettendo in mostra l'adattabilità della lavorazione e della progettazione avanzate.
Aerospazio e Difesa
Nel settore aerospaziale, i supporti per sensori operano negli ambienti più ostili immaginabili: vibrazioni estreme durante il lancio, cicli termici radicali dalla luce solare all'ombra nello spazio e elevate forze G durante le manovre. I supporti per unità di misurazione inerziale (IMU), inseguitori stellari e aperture radar devono essere eccezionalmente rigidi e termicamente stabili per mantenere l'accuratezza di navigazione e puntamento. Materiali come il titanio e le leghe berillio-alluminio sono comuni per il loro elevato rapporto resistenza-peso e stabilità. Ogni grammo risparmiato è cruciale, portando a progetti complessi e alleggeriti che sono una testimonianza della fresatura CNC a 5 assi avanzata e del software di ottimizzazione topologica.
Automotive e veicoli autonomi
L'ascesa dei sistemi avanzati di assistenza alla guida (ADAS) e della guida autonoma ha trasformato i veicoli moderni in piattaforme di sensori. I moduli lidar, radar e telecamera richiedono supporti che mantengano un allineamento preciso attraverso anni di buche, sbalzi di temperatura e vibrazioni. Qui, la precisione garantisce l'affidabilità e la sicurezza del sistema. I supporti sono spesso progettati per la produzione ad alto volume, richiedendo prototipi lavorati per la validazione seguiti da versioni di produzione fuse a cera persa o stampate. L'attenzione è rivolta a progetti robusti ed economicamente vantaggiosi che garantiscano che il campo visivo del sensore rimanga libero e la sua calibrazione intatta per tutta la durata del veicolo.
Robotica e automazione industriale
I sistemi robotici si affidano a sensori di forza/coppia, sistemi di visione e scanner laser per interagire in modo intelligente con il proprio ambiente. Un supporto per sensore di forza su un polso robotico deve essere rigido per trasmettere accuratamente i carichi senza isteresi, mentre un supporto per una telecamera di visione su un portale in rapido movimento deve essere sia leggero che smorzato dalle vibrazioni. Nella robotica collaborativa, dove gli esseri umani lavorano a fianco delle macchine, l'affidabilità assoluta dei dati dei sensori—che dipende da un supporto lavorato alla perfezione—è un imperativo diretto di sicurezza.
Ricerca scientifica e metrologia
Questo ambito spinge ai limiti la precisione. Nei rilevatori di onde gravitazionali come LIGO, i supporti per specchi e sensori sono progettati per isolare i componenti dalle vibrazioni su scala subatomica. Nei sincrotroni e nei microscopi elettronici, i supporti per rilevatori di raggi X o portacampioni richiedono stabilità e ripetibilità a livello nanometrico. Materiali come Invar, silice fusa e compositi specializzati vengono lavorati in ambienti ultra-puliti e a temperatura controllata. I principi di progettazione qui sono senza compromessi e spesso incorporano design monolitici (“a flessura”) lavorati da un singolo blocco di materiale per eliminare parti scorrevoli e il relativo gioco o attrito.
Sfide e soluzioni nella lavorazione dei supporti per sensori
Trasformare un progetto perfetto in un componente fisico è irto di sfide. Riconoscere e mitigare questi problemi è ciò che distingue una lavorazione competente dall'ingegneria di precisione.
Sfida 1: mantenere tolleranze a livello micrometrico. Mantenere tolleranze entro pochi micron su un componente di grandi dimensioni o con geometria complessa è estremamente difficile. Gli effetti termici del processo di taglio, l'usura degli utensili e persino la dilatazione termica della macchina utensile stessa possono causare derive.
Soluzione: Impiegare spazi di lavorazione a clima controllato, gestire la temperatura del refrigerante e implementare la misurazione in-process e la compensazione dell'usura degli utensili. La lavorazione in più fasi con distensione intermedia delle tensioni e misurazioni meticolose garantisce il blocco delle dimensioni finali.
Sfida 2: lavorare materiali difficili. I materiali scelti per la stabilità, come l'Invar o i compositi, possono essere notoriamente difficili da tagliare. L'Invar si incrudisce, i compositi sono abrasivi e causano delaminazione, e le ceramiche sono fragili.
Soluzione: L'utensileria specializzata è fondamentale. Utensili in diamante policristallino (PCD) per i compositi, utensili affilati con angolo di spoglia positivo per l'Invar e strategie di lavorazione lente e accurate con refrigerante ad alta pressione. Per i materiali più duri, processi non tradizionali come l'EDM diventano l'operazione principale anziché secondaria.
Sfida 3: evitare e gestire le tensioni interne. Il processo di lavorazione stesso introduce tensioni nel materiale. Queste tensioni latenti possono rilasciarsi nel tempo o quando il pezzo viene sbloccato, causando distorsioni che compromettono planarità e allineamento.
Soluzione: Un approccio olistico. Partire da materiale grezzo disteso dalle tensioni, utilizzare sequenze di lavorazione simmetriche per bilanciare le tensioni indotte e impiegare forze di serraggio delicate e costanti. Fondamentale è eseguire cicli intermedi e finali di distensione termica delle tensioni per “stagionare” il pezzo e garantirne la stabilità dimensionale a lungo termine.
Sfida 4: Garantire la ripetibilità in produzione. Per applicazioni che vanno oltre i prototipi una tantum, produrre dozzine o centinaia di supporti di precisione identici rappresenta una sfida a sé stante.
Soluzione: È qui che l'ingegneria di processo dà il meglio di sé. La creazione di protocolli di lavorazione dettagliati e validati (inclusi utensili specifici, velocità, avanzamenti e sequenze), l'uso di attrezzature qualificate e l'implementazione di un rigoroso controllo statistico di processo (SPC) con ispezioni del primo pezzo e in-process garantiscono che ogni parte soddisfi lo standard esigente.
Sintesi dei punti chiave
La lavorazione dei supporti per sensori è il ponte critico tra la capacità teorica di un sensore e le sue prestazioni nel mondo reale. È una disciplina specializzata che unisce produzione avanzata e ingegneria di precisione. Il processo richiede una conoscenza approfondita dei materiali, dall'alluminio comune a leghe esotiche a basso CTE, e la padronanza di tecnologie come la fresatura CNC a 5 assi e l'EDM per creare geometrie complesse e stabili. Gli imperativi progettuali fondamentali sono la rigidità inflessibile, la gestione termica proattiva e l'allineamento a prova di guasto, spesso realizzati attraverso principi cinematici.
Questa competenza trova applicazione in tutto lo spettro tecnologico, dal garantire la sicurezza dei veicoli autonomi e l'accuratezza della navigazione aerospaziale fino a consentire la sensibilità rivoluzionaria degli strumenti scientifici e la destrezza della robotica avanzata. Il settore è definito dalle sue sfide—mantenere tolleranze micron, domare materiali difficili, eliminare le sollecitazioni e garantire la ripetibilità—ciascuna affrontata con soluzioni sofisticate radicate nel controllo di processo, nella metrologia e in una profonda conoscenza tecnica. In definitiva, un supporto per sensori di precisione è la testimonianza del fatto che la fedeltà dei dati è valida solo quanto la fondazione fisica su cui vengono raccolti.
Domande frequenti (FAQ)
Qual è la proprietà più importante da considerare quando si sceglie un materiale per un supporto per sensori?
Non esiste un'unica proprietà “più importante”; è un equilibrio basato sull'applicazione. Tuttavia, i due principali candidati sono la rigidità specifica (il rapporto tra modulo di Young e densità) per applicazioni dinamiche e sensibili al peso, e il coefficiente di dilatazione termica (CTE) per applicazioni soggette a variazioni di temperatura. Spesso, un basso CTE è il requisito dominante per la massima precisione, portando alla selezione di materiali come l'Invar nonostante il loro costo e peso maggiori.
Perché non posso semplicemente usare una staffa standard disponibile in commercio per il mio sensore di precisione?
Le staffe standard sono progettate per il supporto strutturale generico, non per la strumentazione di precisione. Tipicamente mancano della rigidità necessaria, causando vibrazioni e flessioni, e non sono realizzate con materiali dimensionalmente stabili. Le loro tolleranze di lavorazione (planarità, posizione dei fori) sono troppo ampie, il che può disallineare il sensore e indurre sollecitazioni di montaggio che ne influenzano l'output. Per qualsiasi sensore in cui l'accuratezza dei dati è critica, un supporto progettato su misura e lavorato con precisione è essenziale.
Come si ottengono superfici di montaggio estremamente piane durante la lavorazione?
Ottenere una planarità a livello ottico richiede più fasi. Innanzitutto, un'operazione di fresatura di precisione o fly-cutting crea la superficie iniziale. Questa è spesso seguita da rettifica o lappatura, processi abrasivi che possono raggiungere una planarità sub-micronica. Fondamentalmente, il pezzo deve essere sottoposto a distensione prima della passata di finitura finale per prevenire future deformazioni. Il processo viene verificato utilizzando piani ottici, interferometri laser o profilometri di superficie ad alta precisione.
Che cos'è un supporto cinematico e quando dovrebbe essere utilizzato?
Un supporto cinematico utilizza un insieme minimo di punti di contatto (tipicamente sfere, scanalature e piani) per vincolare i sei gradi di libertà di un oggetto senza sovravincolamento. Questo design garantisce un posizionamento preciso e ripetibile ed elimina la distorsione causata dal forzare le parti insieme. È ideale per applicazioni che richiedono la rimozione e il riattacco del sensore con assoluta ripetibilità, come nelle attrezzature di calibrazione, negli strumenti scientifici modulari o in qualsiasi interfaccia in cui la dilatazione termica debba verificarsi senza generare sollecitazioni.
Quanto costa tipicamente un supporto personalizzato di precisione per sensori?
Il costo varia enormemente in base alla complessità, al materiale, alle tolleranze e alla quantità. Un semplice supporto in alluminio con tolleranze moderate potrebbe costare qualche centinaio di dollari per un prototipo. Un supporto complesso e di grandi dimensioni in Invar per uno strumento scientifico, che richiede estese lavorazioni meccaniche, distensione delle tensioni e validazione CMM, può facilmente raggiungere decine di migliaia di dollari. L'investimento è giustificato dal valore dei dati accurati e affidabili che consente al sensore di raccogliere.