
서론: 센서 마운트 가공에서 정밀도의 결정적 역할
첨단 측정 및 제어의 세계에서 센서는 그 기반만큼만 우수합니다. 진동, 온도, 위치 또는 자기장을 측정하든, 센서는 환경의 미세한 변화를 감지하도록 설계된 정교한 기기입니다. 그러나 정확하고 신뢰할 수 있는 데이터를 제공하는 능력은 잘못 제작된 마운트에 부착될 경우 근본적으로 손상됩니다. 이러한 핵심 인터페이스를 만드는 과정—센서 마운트 가공—은 공학이 예술과 만나는 분야입니다. 이는 데이터 무결성의 숨은 공로자로서, 원자재를 안정적이고 정밀한 플랫폼으로 변환하여 센서가 의도한 대로 정확히 작동하도록 보장합니다. 이러한 기초적인 정밀도가 없으면 가장 비싸고 첨단 센서조차 의미 있는 신호 대신 오해를 불러일으키는 노이즈를 생성하여 항공기 안전부터 과학적 발견에 이르기까지 모든 분야에서 잘못된 결정을 초래할 수 있습니다. 이 글은 센서 마운트 가공의 세심한 세계를 탐구하며, 정밀도가 단순한 목표가 아니라 절대적인 요구 사항인 이유를 살펴봅니다.
센서 마운트 가공이란 무엇인가? 공정과 구성 요소 정의
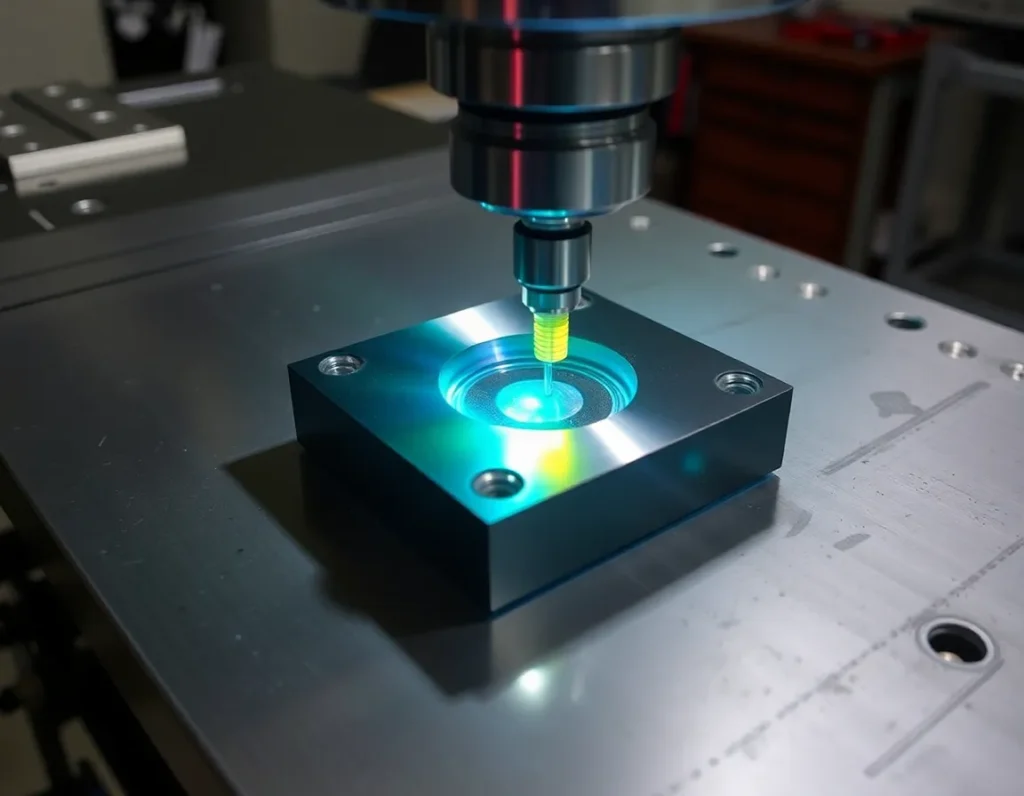
센서 마운트 가공은 센서를 고정하고 위치시키며 모니터링 대상 시스템이나 구조물과 인터페이스하는 물리적 구성 요소를 제작하는 특수 제조 공정입니다. 이는 단순히 브래킷을 만드는 것 이상입니다. 센서 마운트는 엄격한 기계적, 열적, 때로는 전자기적 기준을 충족하도록 설계된 엔지니어링 구성 요소입니다.
이 공정은 일반적으로 센서의 특정 요구 사항과 작동 환경을 고려한 상세 설계로 시작됩니다. 그런 다음 기계 가공 기술자는 정밀 공작 기계를 사용하여 단단한 블록이나 빌렛에서 재료를 제거하여 최종 마운트로 성형합니다. 센서 마운트 시스템의 주요 구성 요소는 종종 다음을 포함합니다:
- 베이스 플레이트 또는 인터페이스: 기계, 차량 또는 테스트 구조물에 직접 부착되는 표면입니다. 평탄도와 장착 구멍 정확도는 적절한 정렬과 하중 전달에 중요합니다.
- 센서 플랫폼: 센서 자체가 장착되는 정밀 가공 영역입니다. 이 표면은 변형을 유발하지 않고 센서를 고정하기 위해 올바른 표면 조도, 평탄도, 나사산 또는 다웰 특징을 갖추어야 합니다.
- 구조 웹: 베이스를 플랫폼에 연결하는 재료입니다. 그 형상은 최소 질량으로 최대 강성을 위해 최적화되며, 종종 굽힘 및 비틀림 힘에 저항하기 위해 리브나 복잡한 곡률을 특징으로 합니다.
- 정렬 특징: 여기에는 센서가 측정 축에 대해 올바르게 정렬되도록 보장하는 정밀 다월 핀 홀, 가공된 데이텀 엣지 또는 광학 플랫이 포함됩니다.
- 도관 및 통로: 마운트의 구조적 무결성을 방해하지 않으면서 센서 케이블, 냉각수 라인 또는 기타 유틸리티를 배선하기 위해 가공된 작은 채널 또는 구멍입니다.
궁극적으로, 센서 마운트 가공 센서의 이론적 능력과 실제 성능 사이의 간극을 메우는 통합적 프로세스로서, 정확한 측정을 적극적으로 가능하게 하는 수동적이면서도 필수적인 구성 요소를 만들어냅니다.
정밀도의 중요성: 공차와 안정성이 타협 불가능한 이유
센서 마운트에 대한 극한 정밀도 요구는 간단한 원칙에서 비롯됩니다: 마운트는 센서가 포착하려는 신호를 왜곡하거나 감쇠하거나 변경해서는 안 된다는 것입니다. 마운트의 어떤 결함이든 측정의 일부가 되어 오차를 도입합니다. 여기서 두 가지 개념이 가장 중요합니다: 치수 공차와 동적 안정성입니다.
공차—물리적 치수의 허용 가능한 변동 한계—는 중요한 형상의 경우 종종 1/1000인치(mil) 또는 심지어 마이크론 단위로 지정됩니다. 예를 들어, 레이저 변위 센서가 광학적 정렬 불량을 피하기 위해 장착 발이 0.0005인치 이내로 동일 평면에 있어야 한다면, 가공 공정은 이를 안정적으로 달성해야 합니다. 이 공차를 초과하는 편차는 레이저가 약간 축을 벗어나 조준되게 하여, 측정된 거리가 실제 변위보다 길어지는 코사인 오차를 초래할 수 있습니다. 마찬가지로, 장착 구멍의 실제 위치는 조립 중 마운트나 센서 케이스를 뒤틀리게 할 수 있는 “볼트 구속” 상태를 방지하기 위해 엄격하게 유지되어야 하며, 이는 판독값에 영향을 미치는 예압 응력을 유발합니다.
그러나 안정성은 정적 치수를 넘어섭니다. 이는 작동 조건에서 마운트가 기하학적 형상과 특성을 유지하는 능력을 의미합니다. 안정성의 주요 적은 진동, 열 변화, 하중입니다. 마운트는 높은 고유 진동수를 가질 만큼 충분히 강성이 있어야 하며, 공진 진동을 센서가 측정하는 주파수 범위보다 훨씬 높게 밀어내야 합니다. 마운트의 공진이 측정 대역 내에 있으면 해당 주파수를 증폭시켜 구조적 노이즈로 실제 데이터를 묻어버립니다. 열적으로, 마운트는 낮은 계수의 재료로 팽창에 저항하거나 센서 플랫폼을 왜곡하지 않고 균일하게 팽창하도록 설계되어야 합니다. 열적 안정성의 부족은 주변 온도 변화에 따라 측정값의 드리프트를 유발할 수 있습니다. 본질적으로, 정밀 가공된 마운트는 조용하고 변하지 않는 기준 프레임 역할을 하여, 센서가 정량화하려는 바로 그 환경으로부터의 간섭 없이 제 역할을 할 수 있게 합니다.
센서 마운트의 일반적인 재료: 알루미늄에서 인바 및 복합재까지
재료 선택은 센서 마운트 설계에서 근본적인 결정이며, 강성, 무게, 열 응답 및 비용 측면에서 성능에 직접 영향을 미칩니다. 기계 가공 기술자는 응용 분야에 맞게 이러한 특성들의 신중한 균형을 기반으로 재료를 선택합니다.
알루미늄 합금 (예: 6061-T6, 7075-T6)
알루미늄은 광범위한 센서 마운트에 사용되는 주력 재료입니다. 6061-T6와 같은 합금은 우수한 강도 대 무게 비율, 양호한 가공성 및 적당한 비용을 제공합니다. 안정적인 열 환경에서 대부분의 범용 응용 분야에 적합합니다. 7075-T6는 일부 강철에 근접하는 더 높은 강도를 제공하며, 더 높은 강성이나 피로 저항이 필요한 곳에 사용됩니다. 알루미늄의 상대적으로 높은 열팽창 계수(약 23 µm/m·°C)는 온도 변화가 큰 정밀 응용 분야에서 한계가 될 수 있습니다.
스테인리스 강 (예: 304, 316, 17-4 PH)
스테인리스 강은 우수한 강도, 내식성 및 내구성으로 선택됩니다. 304 및 316과 같은 등급은 가혹한 환경(해양, 화학)에서 흔히 사용됩니다. 17-4 PH와 같은 석출 경화 등급은 가공 후 열처리하여 매우 높은 강도와 우수한 치수 안정성을 달성할 수 있습니다. 강철은 알루미늄보다 밀도가 높고 무거우며, 낮은 가공성은 제조 시간과 공구 마모를 증가시킵니다. 열팽창 계수는 알루미늄의 약 절반(약 17 µm/m·°C)으로 더 나은 열적 안정성을 제공합니다.
인바 (Fe-Ni36)
열적으로 가장 중요한 응용 분야에서 인바는 최고의 기준입니다. 이 니켈-철 합금은 열팽창 계수가 매우 낮아(최저 1.2 µm/m·°C), 온도 변화에 거의 팽창하거나 수축하지 않습니다. 이로 인해 극한의 온도 구배에서도 정렬을 유지해야 하는 항공우주 광학 시스템, 위성 부품, 과학 기기 등에 필수적입니다. 그러나 인바는 가격이 비싸고 밀도가 높으며 가공이 까다로워 특수 공구와 기술이 필요합니다.
티타늄 합금 (예: Ti-6Al-4V)
티타늄은 매우 높은 강도, 낮은 밀도, 우수한 내식성의 매력적인 조합을 제공합니다. 강도 대 중량 비율은 알루미늄과 강철보다 우수합니다. 열팽창은 스테인리스강과 유사하지만 가벼운 무게와 강성 덕분에 항공우주 및 고성능 로보틱스의 동적이고 무게에 민감한 응용 분야에 이상적입니다. 인바와 마찬가지로 비용이 많이 들고 낮은 열전도율과 가공 경화 경향으로 인해 가공이 어렵습니다.
엔지니어링 복합재 및 세라믹
탄소 섬유 강화 폴리머(CFRP)와 같은 첨단 복합재는 초고성능 응용 분야에 사용됩니다. 특정 방향으로 거의 제로에 가까운 열팽창을 갖도록 설계할 수 있으며 뛰어난 강성 대 중량 비율을 제공합니다. 탄화규소와 같은 세라믹은 극한의 강성, 낮은 열팽창, 높은 열전도율을 제공하여 고출력 레이저 시스템을 안정화하는 데 이상적입니다. 이러한 재료는 종종 워터젯 절단이나 다이아몬드 연삭과 같은 비전통적인 가공 공정이 필요합니다.
주요 가공 공정 및 기술: CNC 밀링, 선반, 첨단 방법
정밀 설계를 물리적 현실로 구현하는 것은 첨단 가공 기술 모음에 달려 있습니다. 현대 센서 마운트 가공 은(는) 컴퓨터 수치 제어(CNC)가 주도하며, 이는 필요한 반복성, 복잡성, 정확성을 제공합니다.
CNC 밀링
CNC 밀링은 센서 마운트를 만드는 가장 일반적인 공정입니다. 회전하는 절삭 공구가 고정된 공작물에서 재료를 제거합니다. 다축 CNC 밀링 센터(3축, 4축 또는 완전 5축)는 최적화된 마운트의 전형적인 복잡한 형상을 생산하는 데 필수적입니다. 특히 5축 가공은 공구가 단일 설정으로 모든 방향에서 공작물에 접근할 수 있게 합니다. 이는 복잡한 리브 구조, 경사면, 깊은 포켓을 여러 번의 재고정 단계 없이 가공하는 데 중요하며, 각 단계는 미세한 정렬 오류를 초래할 수 있습니다. 완전한 마운트를 한 번의 설정으로 가공하는 능력(“done-in-one”)은 전체 정확도를 극대화하는 핵심 전략입니다.
CNC 선반
CNC 선반은 어댑터 슬리브, 스핀들 장착 브래킷, 키네마틱 커플링 부품과 같은 센서 마운트 시스템의 원통형 또는 회전 대칭 부품을 생산하는 데 사용됩니다. 공작물이 회전하는 동안 고정된 절삭 공구가 형상을 만듭니다. 정밀 선반은 매우 미세한 표면 조도와 엄격한 직경 공차를 달성할 수 있습니다. 밀링과 선반 기능이 모두 필요한 마운트의 경우, CNC 밀-턴 센터는 두 기능을 하나의 기계에 결합하여 원통형 인터페이스와 밀링된 평평한 플랫폼을 가진 센서 하우징과 같은 복잡한 부품을 완전히 가공할 수 있습니다.
첨단 및 지원 기술
- 정밀 연삭: 미세 밀링으로도 달성할 수 없는 표면 조도와 평탄도 공차를 달성하기 위한 마무리 공정으로 사용됩니다. 평면 연삭과 지그 연삭은 센서 플랫폼과 베이스 인터페이스에 광학 등급의 평평한 표면을 만드는 데 사용됩니다.
- 전기 방전 가공(EDM): 특히 와이어 EDM은 인바나 경화강과 같은 경질 재료를 가공하거나 회전 커터로는 불가능한 날카로운 내부 코너와 복잡한 프로파일을 만드는 데 매우 유용합니다. 전기 스파크를 사용하여 재료를 침식하며 기계적 응력을 남기지 않습니다.
- 좌표측정기(CMM) 검사: 이 과정의 필수 요소이며, 나중에 덧붙이는 것이 아닙니다. 접촉식 프로브 또는 레이저 스캐너를 갖춘 고정밀 CMM을 사용하여 가공된 마운트의 형상이 원래 CAD 모델과 일치하는지 검증합니다. 이를 통해 평탄도, 평행도, 홀 위치 및 크기에 대한 모든 중요 공차가 충족되었는지 확인합니다.
- 응력 완화 공정: 장기적인 안정성을 보장하기 위해 가공된 부품은 종종 열적 또는 진동식 응력 완화 처리를 거칩니다. 이는 가공 과정에서 재료에 갇힌 내부 응력을 제거하는데, 그렇지 않으면 시간이 지나거나 온도 변화에 따라 부품이 미세하게 뒤틀려 정밀도를 망칠 수 있습니다.
전문 프로그래밍과 계측으로 안내되는 이러한 공정들의 시너지는 센서 마운트를 단순한 금속 형상이 아니라 그 자체로 정밀 기기로 만들어냅니다.
최적의 센서 마운트를 위한 설계 원칙: 강성, 열 관리 및 정렬
원자재에서 기능성 정밀 부품으로의 전환은 기본적인 설계 원칙에 의해 좌우됩니다. 성공적인 센서 마운트는 단순한 브래킷이 아니라 센서의 고유 정확도를 보존해야 하는 신중하게 설계된 인터페이스입니다. 구조적 강성, 열 관리, 정밀 정렬이라는 세 가지 축이 이 설계 철학의 핵심을 이룹니다.
강성, 즉 경직성은 가장 중요합니다. 마운트의 모든 휨, 진동 또는 공진은 직접적으로 잘못된 센서 판독값으로 이어집니다. 설계자들은 형상 최적화를 통해 이에 대응합니다. 이는 과도한 질량을 추가하지 않으면서 관성 모멘트를 극대화하기 위해 리브, 폐쇄 상자형 단면, 테이퍼 형상을 전략적으로 사용하는 것을 포함합니다. 여기서 재료의 탄성 계수 선택이 중요합니다. 다른 조건이 동일할 때 강철이나 인바와 같은 더 강성인 재료는 더 연성인 재료보다 처짐에 더 효과적으로 저항합니다. 목표는 마운트의 고유 공진 주파수를 환경의 작동 진동 스펙트럼보다 훨씬 높게 끌어올려 센서가 측정하려는 움직임만 감지하도록 하는 것입니다.
열 관리는 조용하지만 중요한 과제입니다. 모든 재료는 온도 변화에 따라 팽창하고 수축하며, 이 현상은 열팽창 계수(CTE)로 정량화됩니다. 마운트, 센서 및 베이스 구조 사이의 관리되지 않은 CTE 불일치는 상당한 열 응력을 유발하고 치수 드리프트를 일으켜 센서를 오정렬시킬 수 있습니다. 해결책은 다각적입니다. 첫째, 재료 선택: 인바와 같은 저 CTE 합금을 사용하거나 마운트의 CTE를 센서 및 하부 구조와 일치시키는 것입니다. 둘째, 설계: 대칭적이고 열적으로 안정적인 형상을 통합하고 열 차단부로 열원을 격리하는 것입니다. 극한의 정밀 응용 분야에서는 내장된 냉각 채널이나 히터를 통한 능동 열 제어가 마운트 설계에 직접 통합될 수 있습니다.
정렬은 센서가 배치되고 방향이 설정되는 절대적 정밀도를 포괄합니다. 이는 장착 표면과 체결 홀의 평탄도, 직각도, 평행도 및 실제 위치에 대한 공차로 정의됩니다. 반복 가능하고 응력 없는 위치 결정을 위해 종종 기구학적 설계 원칙이 사용됩니다. 이는 정밀하게 위치한 구, 홈 및 평면을 사용하여 센서의 6자유도를 결정론적으로 구속함으로써 왜곡을 유발할 수 있는 과잉 구속을 제거하는 것을 포함합니다. 설계는 또한 검증을 용이하게 해야 합니다. 즉, 좌표측정기(CMM)가 모든 정렬 사양이 달성되었음을 명확하게 확인할 수 있도록 접근 가능한 데이텀 피처와 명확한 기준 표면을 포함해야 합니다. 센서 마운트 가공 및 조립.
산업 전반의 응용 분야: 항공우주, 자동차, 로봇공학 및 과학 연구
정밀한 센서 데이터에 대한 수요는 산업 경계를 초월하므로, 고품질 센서 마운트는 흔히 눈에 띄지 않지만 어디에나 존재하는 핵심 기술입니다. 특정 요구 사항은 극적으로 다양하며, 이는 첨단 가공 및 설계의 적응성을 보여줍니다.
항공우주 및 방위
항공우주 분야에서 센서 마운트는 상상할 수 있는 가장 혹독한 환경에서 작동합니다. 발사 중의 극심한 진동, 우주에서 햇빛에서 그늘로 이어지는 급격한 열 순환, 기동 중의 높은 G-포스 등이 그것입니다. 관성측정장치(IMU), 별추적기 및 레이더 개구부용 마운트는 항법 및 표적 정확도를 유지하기 위해 예외적으로 강성이 높고 열적으로 안정적이어야 합니다. 티타늄 및 베릴륨-알루미늄 합금과 같은 재료는 높은 강도 대 중량비와 안정성으로 인해 일반적으로 사용됩니다. 절약되는 모든 그램은 중요하므로, 첨단 5축 CNC 밀링과 위상 최적화 소프트웨어의 결정체인 복잡하고 경량화된 설계가 이루어집니다.
자동차 및 자율주행차
The rise of advanced driver-assistance systems (ADAS) and autonomous driving has turned modern vehicles into sensor platforms. Lidar, radar, and camera modules require mounts that maintain precise alignment through years of potholes, temperature swings, and vibration. Here, precision ensures system reliability and safety. Mounts are often designed for high-volume production, requiring machined prototypes for validation followed by investment cast or stamped production versions. The focus is on robust, cost-effective designs that guarantee the sensor’s field of view remains unobstructed and its calibration intact over the vehicle’s lifespan.
로봇공학 및 산업 자동화
Robotic systems rely on force/torque sensors, vision systems, and laser scanners to interact intelligently with their environment. A force sensor mount on a robotic wrist must be stiff to accurately transmit loads without hysteresis, while a mount for a vision camera on a fast-moving gantry must be both light and vibration-damped. In collaborative robotics, where humans work alongside machines, the absolute reliability of sensor data—hinging on a perfectly machined mount—is a direct safety imperative.
Scientific Research and Metrology
This domain pushes the limits of precision. In gravitational wave detectors like LIGO, mirror and sensor mounts are engineered to isolate components from vibrations at a sub-atomic scale. In synchrotrons and electron microscopes, mounts for X-ray detectors or sample holders require nanometer-level stability and repeatability. Materials like Invar, fused silica, and specialized composites are machined in ultra-clean, temperature-controlled environments. The design principles here are uncompromising, often incorporating monolithic (“flexure”) designs machined from a single block of material to eliminate sliding parts and the associated backlash or friction.
Challenges and Solutions in Sensor Mount Machining
Transforming a perfect design into a physical part is fraught with challenges. Recognizing and mitigating these issues is what separates competent machining from precision engineering.
Challenge 1: Maintaining Micro-Level Tolerances. Holding tolerances within a few microns over a large part or complex geometry is immensely difficult. Thermal effects from the cutting process, tool wear, and even the machine tool’s own thermal growth can cause drift.
해결책: Employing climate-controlled machining spaces, using coolant temperature management, and implementing in-process probing and tool wear compensation. Multi-step machining with intermediate stress relief and meticulous measurement ensures final dimensions are locked in.
Challenge 2: Machining Difficult Materials. Materials chosen for stability, like Invar or composites, can be notoriously difficult to cut. Invar work-hardens, composites are abrasive and cause delamination, and ceramics are brittle.
해결책: Specialized tooling is key. Polycrystalline diamond (PCD) tools for composites, sharp, positive-rake tools for Invar, and slow, careful machining strategies with high-pressure coolant. For the hardest materials, non-traditional processes like EDM become the primary rather than secondary operation.
Challenge 3: Avoiding and Managing Internal Stress. The machining process itself implants stress into the material. This latent stress can release over time or when the part is unclamped, causing distortion that ruins flatness and alignment.
해결책: A holistic approach. Starting with stress-relieved stock material, using symmetrical machining sequences to balance induced stresses, and employing gentle, consistent clamping forces. Crucially, performing intermediate and final thermal stress relief cycles to “season” the part and ensure long-term dimensional stability.
Challenge 4: Ensuring Repeatability in Production. For applications beyond one-off prototypes, producing dozens or hundreds of identical, precision mounts is its own challenge.
해결책: This is where process engineering shines. Creating detailed, validated machining protocols (including specific tools, speeds, feeds, and sequences), using qualified fixtures, and implementing rigorous statistical process control (SPC) with first-article and in-process inspections guarantee every part meets the exacting standard.
핵심 요점 요약
Sensor mount machining is the critical bridge between a sensor’s theoretical capability and its real-world performance. It is a specialized discipline that blends advanced manufacturing with precision engineering. The process demands an intimate understanding of materials, from common aluminum to exotic low-CTE alloys, and mastery of technologies like 5-axis CNC milling and EDM to create complex, stable geometries. The core design imperatives are unyielding rigidity, proactive thermal management, and fail-safe alignment, often realized through kinematic principles.
This expertise finds application across the technological spectrum, from ensuring the safety of autonomous vehicles and the accuracy of aerospace navigation to enabling the groundbreaking sensitivity of scientific instruments and the dexterity of advanced robotics. The field is defined by its challenges—holding micron tolerances, taming difficult materials, eliminating stress, and ensuring repeatability—each met with sophisticated solutions rooted in process control, metrology, and deep technical knowledge. Ultimately, a precision sensor mount is a testament to the fact that the fidelity of data is only as good as the physical foundation upon which it is gathered.
자주 묻는 질문(FAQ)
What is the most important property to consider when choosing a material for a sensor mount?
There is no single “most important” property; it’s a balance based on application. However, the two primary contenders are specific stiffness (the ratio of Young’s modulus to density) for dynamic and weight-sensitive applications, and the Coefficient of Thermal Expansion (CTE) for applications subject to temperature variation. Often, a low CTE is the dominant requirement for ultimate precision, leading to the selection of materials like Invar despite their higher cost and weight.
Why can’t I just use a standard off-the-shelf bracket for my precision sensor?
Standard brackets are designed for general-purpose structural support, not for precision instrumentation. They typically lack the necessary rigidity, leading to vibration and deflection, and are not made from dimensionally stable materials. Their machining tolerances (flatness, hole position) are too loose, which can misalign the sensor and induce mounting stresses that affect its output. For any sensor where data accuracy is critical, a custom-designed and precision-machined mount is essential.
How are extremely flat mounting surfaces achieved during machining?
Achieving optical-level flatness involves multiple steps. First, a precision milling or fly-cutting operation creates the initial surface. This is often followed by grinding or lapping, which are abrasive processes that can achieve sub-micron flatness. Critically, the part must be stress-relieved before the final finishing pass to prevent future warping. The process is verified using optical flats, laser interferometers, or high-precision surface profilometers.
What is a kinematic mount, and when should it be used?
A kinematic mount uses a minimum set of contact points (typically balls, grooves, and planes) to constrain an object’s six degrees of freedom without over-constraint. This design guarantees repeatable, precise positioning and eliminates distortion caused by forcing parts together. It is ideal for applications requiring the sensor to be removed and reattached with absolute repeatability, such as in calibration fixtures, modular scientific instruments, or any interface where thermal expansion must occur without generating stress.
How much does a custom precision sensor mount typically cost?
Cost varies enormously based on complexity, material, tolerances, and quantity. A simple aluminum mount with moderate tolerances might cost a few hundred dollars for a prototype. A complex, large Invar mount for a scientific instrument, requiring extensive machining, stress relief, and CMM validation, can easily reach tens of thousands of dollars. The investment is justified by the value of the accurate, reliable data it enables the sensor to collect.