
Introduction : le rôle crucial de la précision dans l'usinage des supports de capteurs
Dans le monde de la mesure et du contrôle avancés, un capteur ne vaut que ce que vaut sa fondation. Un capteur, qu'il mesure les vibrations, la température, la position ou les champs magnétiques, est un instrument sophistiqué conçu pour détecter des variations infimes de son environnement. Cependant, sa capacité à fournir des données précises et fiables est fondamentalement compromise s'il est fixé sur un support mal fabriqué. Le processus de création de ces interfaces critiques—usinage de support de capteur—est une discipline où l'ingénierie rencontre l'art. C'est le héros méconnu de l'intégrité des données, transformant les matières premières en plateformes stables et précises qui garantissent qu'un capteur fonctionne exactement comme prévu. Sans cette précision fondamentale, le capteur le plus coûteux et le plus avancé peut produire un bruit trompeur au lieu d'un signal significatif, conduisant à des décisions erronées dans tout, de la sécurité aérienne à la découverte scientifique. Cet article explore le monde méticuleux de l'usinage des supports de capteurs, en examinant pourquoi la précision n'est pas seulement un objectif mais une exigence absolue.
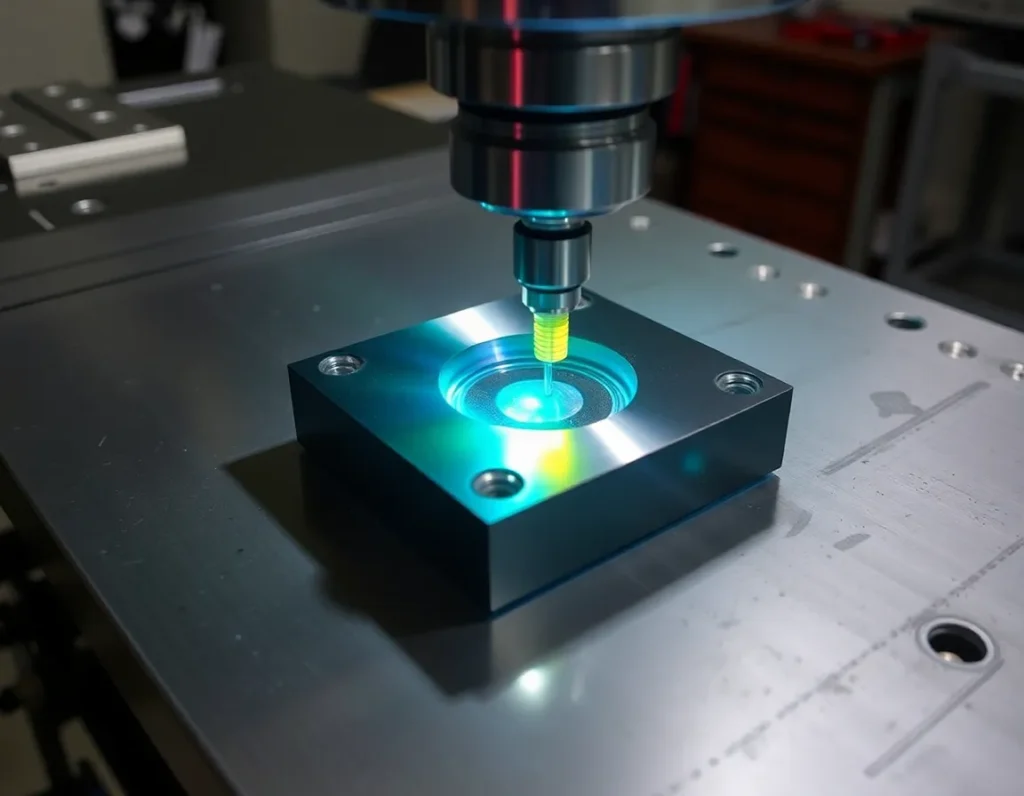
Qu'est-ce que l'usinage de supports de capteurs ? Définition du processus et de ses composants
L'usinage de supports de capteurs est le processus de fabrication spécialisé consistant à fabriquer les composants physiques qui maintiennent, positionnent et interfacent un capteur avec le système ou la structure qu'il surveille. Il s'agit bien plus que de simplement créer une équerre. Un support de capteur est un composant d'ingénierie conçu pour satisfaire un ensemble strict de critères mécaniques, thermiques et parfois électromagnétiques.
Le processus commence généralement par une conception détaillée qui tient compte des exigences spécifiques du capteur et de l'environnement opérationnel. Les machinistes utilisent ensuite des machines-outils de précision pour enlever de la matière d'un bloc ou d'un lopin massif, le façonnant jusqu'au support final. Les composants clés d'un système de support de capteur comprennent souvent :
- La plaque de base ou l'interface : La surface qui se fixe directement à la machine, au véhicule ou à la structure d'essai. Sa planéité et la précision des trous de montage sont cruciales pour un alignement et un transfert de charge corrects.
- La plateforme du capteur : La zone usinée avec précision où le capteur lui-même est monté. Cette surface doit présenter l'état de surface, la planéité et les caractéristiques filetées ou à goupilles corrects pour fixer le capteur sans induire de contrainte.
- La structure de liaison : La matière qui relie la base à la plateforme. Sa géométrie est optimisée pour une rigidité maximale avec une masse minimale, comportant souvent des nervures ou des courbures complexes pour résister aux forces de flexion et de torsion.
- Les caractéristiques d'alignement : Celles-ci comprennent des trous de goupilles de positionnement de précision, des bords de référence usinés ou des surfaces optiques planes qui garantissent que le capteur est orienté correctement par rapport à l'axe de mesure.
- Conduits et passages : Petits canaux ou trous usinés pour acheminer les câbles de capteurs, les conduites de liquide de refroidissement ou d'autres utilitaires sans nuire à l'intégrité structurelle du support.
En fin de compte, usinage de support de capteur est un processus intégratif qui comble l'écart entre la capacité théorique d'un capteur et ses performances réelles, créant un composant passif mais essentiel qui permet activement une mesure précise.
L'importance de la précision : pourquoi les tolérances et la stabilité sont non négociables
La demande de précision extrême dans les supports de capteurs découle d'un principe simple : le support ne doit ni déformer, ni amortir, ni altérer le signal que le capteur cherche à capturer. Toute imperfection du support devient partie intégrante de la mesure, introduisant une erreur. Deux concepts sont ici primordiaux : les tolérances dimensionnelles et la stabilité dynamique.
Les tolérances — les limites admissibles de variation d'une dimension physique — sont souvent spécifiées en millièmes de pouce (mils) ou même en microns pour les caractéristiques critiques. Par exemple, si un capteur de déplacement laser exige que ses pieds de montage soient coplanaires à 0,0005 pouce près pour éviter un désalignement optique, le processus d'usinage doit y parvenir de manière fiable. Un écart au-delà de cette tolérance peut amener le laser à pointer légèrement hors axe, entraînant une erreur de cosinus où la distance mesurée est plus longue que le déplacement réel. De même, la position réelle des trous de montage doit être maintenue avec précision pour éviter les conditions de “ blocage par boulon ” qui peuvent déformer le support ou le boîtier du capteur lors de l'assemblage, induisant une contrainte de précharge qui affecte les relevés.
La stabilité, cependant, va au-delà des dimensions statiques. Elle désigne la capacité du support à maintenir sa géométrie et ses propriétés dans les conditions opérationnelles. Les principaux ennemis de la stabilité sont les vibrations, les variations thermiques et les charges. Un support doit être suffisamment rigide pour avoir une fréquence propre élevée, repoussant ses vibrations de résonance bien au-dessus de la plage de fréquences que le capteur mesure. Si la résonance du support tombe dans la bande de mesure, elle amplifiera ces fréquences, noyant les données réelles sous le bruit structurel. Sur le plan thermique, le support doit soit résister à la dilatation grâce à des matériaux à faible coefficient, soit être conçu pour se dilater uniformément sans déformer la plateforme du capteur. Un manque de stabilité thermique peut provoquer une dérive des mesures lorsque la température ambiante change. En substance, un support usiné avec précision agit comme un référentiel silencieux et invariable, permettant au capteur de faire son travail sans interférence de l'environnement même qu'il cherche à quantifier.
Matériaux courants pour les supports de capteurs : de l'aluminium à l'Invar et aux composites
Le choix du matériau est une décision fondamentale dans la conception d'un support de capteur, impactant directement les performances en termes de rigidité, de poids, de réponse thermique et de coût. Les usineurs sélectionnent les matériaux en fonction d'un équilibre attentif de ces propriétés pour s'adapter à l'application.
Alliages d'aluminium (par ex. 6061-T6, 7075-T6)
L'aluminium est le matériau de prédilection pour une vaste gamme de supports de capteurs. Des alliages comme le 6061-T6 offrent un excellent rapport résistance-poids, une bonne usinabilité et un coût modéré. Il convient à la plupart des applications générales dans des environnements thermiques stables. Le 7075-T6 offre une résistance supérieure, approchant celle de certains aciers, et est utilisé lorsque une rigidité ou une résistance à la fatigue plus élevée est nécessaire. Le coefficient de dilatation thermique relativement élevé de l'aluminium (environ 23 µm/m·°C) peut constituer une limitation dans les applications de précision soumises à de larges variations de température.
Acier inoxydable (par ex. 304, 316, 17-4 PH)
L'acier inoxydable est choisi pour sa résistance supérieure, sa résistance à la corrosion et sa durabilité. Des nuances comme le 304 et le 316 sont courantes dans les environnements difficiles (marins, chimiques). Les nuances à durcissement par précipitation comme le 17-4 PH peuvent être traitées thermiquement après usinage pour atteindre une très haute résistance et une bonne stabilité dimensionnelle. L'acier est plus dense et plus lourd que l'aluminium, et sa moindre usinabilité augmente le temps de fabrication et l'usure des outils. Son coefficient de dilatation thermique est environ la moitié de celui de l'aluminium (environ 17 µm/m·°C), offrant une meilleure stabilité thermique.
Invar (Fe-Ni36%)
Pour les applications les plus critiques sur le plan thermique, l'Invar est la référence absolue. Cet alliage nickel-fer possède un coefficient de dilatation thermique exceptionnellement faible (jusqu'à 1,2 µm/m·°C), ce qui signifie qu'il se dilate ou se contracte à peine avec les variations de température. Cela le rend indispensable pour les systèmes optiques aérospatiaux, les composants satellites et les instruments scientifiques où l'alignement doit être maintenu à travers des gradients de température extrêmes. Cependant, l'Invar est coûteux, dense et peut être difficile à usiner, nécessitant des outils et des techniques spécialisés.
Alliages de titane (par exemple, Ti-6Al-4V)
Le titane offre une combinaison convaincante de très haute résistance, de faible densité et d'excellente résistance à la corrosion. Son rapport résistance/poids est supérieur à celui de l'aluminium et de l'acier. Bien que sa dilatation thermique soit similaire à celle de l'acier inoxydable, sa légèreté et sa rigidité le rendent idéal pour les applications dynamiques et sensibles au poids dans l'aérospatiale et la robotique de haute performance. Comme l'Invar, il est coûteux et présente des défis d'usinage en raison de sa faible conductivité thermique et de sa tendance à l'écrouissage.
Composites et céramiques d'ingénierie
Les composites avancés comme le polymère renforcé de fibres de carbone (CFRP) sont utilisés dans des applications à ultra-haute performance. Ils peuvent être conçus pour une dilatation thermique quasi nulle dans des directions spécifiques et offrent un rapport rigidité/poids exceptionnel. Les céramiques comme le carbure de silicium offrent une rigidité extrême, une faible dilatation thermique et une conductivité thermique élevée, ce qui les rend idéales pour stabiliser les systèmes laser de haute puissance. Ces matériaux nécessitent souvent des procédés d'usinage non traditionnels comme le découpage au jet d'eau ou le meulage au diamant.
Procédés et technologies d'usinage clés : fraisage CNC, tournage et méthodes avancées
La traduction d'une conception précise en réalité physique repose sur une suite de technologies d'usinage avancées. La fabrication moderne usinage de support de capteur est dominée par la commande numérique par ordinateur (CNC), qui offre la répétabilité, la complexité et la précision requises.
Fraisage CNC
Le fraisage CNC est le procédé le plus répandu pour la création de supports de capteurs. Un outil de coupe rotatif enlève de la matière d'une pièce stationnaire. Les centres de fraisage CNC multi-axes (3 axes, 4 axes ou 5 axes complets) sont essentiels pour produire les géométries complexes typiques des supports optimisés. L'usinage 5 axes, en particulier, permet à l'outil d'aborder la pièce depuis n'importe quelle direction en un seul montage. Cela est essentiel pour usiner des structures nervurées complexes, des surfaces inclinées et des poches profondes sans nécessiter plusieurs étapes de re-fixation, chacune pouvant introduire de minuscules erreurs d'alignement. La capacité d'usiner un support complet en un seul montage (“ done-in-one ”) est une stratégie clé pour maximiser la précision globale.
Tournage CNC
Le tournage CNC est utilisé pour produire des composants cylindriques ou à symétrie de révolution d'un système de support de capteur, tels que des manchons adaptateurs, des supports montés sur broche ou des composants de couplage cinématique. La pièce tourne tandis qu'un outil de coupe stationnaire la façonne. Le tournage de précision est capable d'atteindre des finitions de surface extrêmement fines et des tolérances diamétrales serrées. Pour les supports nécessitant à la fois des caractéristiques fraisées et tournées, les centres de tournage-fraisage CNC combinent les deux capacités en une seule machine, permettant l'usinage complet de pièces complexes comme un boîtier de capteur avec une interface cylindrique et une plateforme plate fraisée.
Technologies avancées et de support
- Rectification de précision : Utilisé comme procédé de finition pour atteindre des finitions de surface et des tolérances de planéité au-delà des capacités même du fraisage fin. Le meulage de surface et le meulage de précision sont utilisés pour créer des surfaces planes de qualité optique sur la plateforme du capteur et l'interface de base.
- Usinage par Électroérosion (EDM) : Notamment l'électroérosion à fil, est inestimable pour usiner des matériaux durs comme l'Invar ou l'acier trempé, ou pour créer des angles internes vifs et des profils complexes qui seraient impossibles avec un outil de coupe rotatif. Elle utilise des étincelles électriques pour éroder la matière, sans laisser de contrainte mécanique.
- Inspection par machine à mesurer tridimensionnelle (MMT) : Partie intégrante du processus, et non une réflexion après coup. Des MMT de haute précision équipées de palpeurs à contact ou de scanners laser sont utilisées pour vérifier la géométrie du support usiné par rapport au modèle CAO d'origine. Cela garantit que toutes les tolérances critiques de planéité, de parallélisme, de position et de dimension des trous ont été respectées.
- Procédés de relaxation des contraintes : Pour garantir une stabilité à long terme, les composants usinés subissent souvent une relaxation des contraintes thermique ou vibratoire. Cela élimine les contraintes internes piégées dans le matériau lors du processus d'usinage, qui pourraient autrement provoquer une déformation infime de la pièce au fil du temps ou sous l'effet de changements de température, ruinant sa précision.
La synergie de ces procédés, guidée par une programmation et une métrologie expertes, permet la création de supports de capteurs qui ne sont pas de simples formes métalliques, mais de véritables instruments de précision.
Principes de conception pour des supports de capteurs optimaux : rigidité, gestion thermique et alignement
Le passage de la matière première à un composant de précision fonctionnel est régi par des principes de conception fondamentaux. Un support de capteur réussi n'est pas un simple support ; c'est une interface soigneusement conçue qui doit préserver la précision intrinsèque du capteur. Trois piliers — la rigidité structurelle, la gestion thermique et l'alignement précis — constituent le cœur de cette philosophie de conception.
La rigidité, ou raideur, est primordiale. Toute flexion, vibration ou résonance dans le support se traduit directement par des lectures de capteur erronées. Les concepteurs y remédient en optimisant la géométrie. Cela implique l'utilisation stratégique de nervures, de sections en caisson fermé et de formes effilées pour maximiser le moment d'inertie sans ajouter de masse excessive. Le choix du module d'élasticité du matériau est ici critique ; un matériau plus rigide comme l'acier ou l'Invar résistera plus efficacement à la déflexion qu'un matériau plus souple, toutes choses égales par ailleurs. L'objectif est de repousser les fréquences de résonance naturelles du support bien au-delà du spectre de vibrations opérationnelles de l'environnement, afin que le capteur ne perçoive que le mouvement qu'il est censé mesurer.
La gestion thermique est un défi silencieux mais critique. Tous les matériaux se dilatent et se contractent avec les variations de température, un phénomène quantifié par le coefficient de dilatation thermique (CTE). Une inadéquation de CTE non maîtrisée entre le support, le capteur et la structure de base peut induire des contraintes thermiques importantes et provoquer une dérive dimensionnelle, désalignant le capteur. Les solutions sont multiples. Premièrement, la sélection des matériaux : utiliser des alliages à faible CTE comme l'Invar ou faire correspondre le CTE du support à celui du capteur et de la structure sous-jacente. Deuxièmement, la conception : intégrer des formes symétriques et thermiquement stables et isoler les sources de chaleur par des ruptures thermiques. Dans les applications de précision extrême, un contrôle thermique actif via des canaux de refroidissement ou des éléments chauffants intégrés peut être directement intégré à la conception du support.
L'alignement englobe la précision absolue avec laquelle le capteur est positionné et orienté. Cela est défini par des tolérances de planéité, de perpendicularité, de parallélisme et de position réelle des surfaces de montage et des trous de fixation. Les principes de conception cinématique sont souvent employés pour un positionnement répétable et sans contrainte. Cela implique l'utilisation de sphères, de rainures et de plans positionnés avec précision pour contraindre de manière déterministe les six degrés de liberté du capteur, éliminant la surcontrainte qui peut causer une déformation. La conception doit également faciliter la vérification ; elle doit inclure des éléments de référence accessibles et des surfaces de référence claires permettant à une machine à mesurer tridimensionnelle (MMT) de confirmer sans ambiguïté que toutes les spécifications d'alignement ont été atteintes lors de usinage de support de capteur et de l'assemblage.
Applications dans tous les secteurs : aérospatiale, automobile, robotique et recherche scientifique
La demande de données de capteurs précises transcende les frontières sectorielles, faisant des supports de capteurs de haute qualité une technologie habilitante omniprésente, bien que souvent invisible. Les exigences spécifiques varient considérablement, mettant en évidence l'adaptabilité de l'usinage et de la conception avancés.
Aérospatiale et défense
Dans l'aérospatiale, les supports de capteurs fonctionnent dans les environnements les plus hostiles imaginables : vibrations extrêmes lors du lancement, cycles thermiques radicaux du soleil à l'ombre dans l'espace et forces G élevées lors des manœuvres. Les supports pour centrales inertielles (IMU), viseurs d'étoiles et ouvertures radar doivent être exceptionnellement rigides et thermiquement stables pour maintenir la précision de navigation et de ciblage. Des matériaux comme le titane et les alliages béryllium-aluminium sont courants pour leur rapport résistance-poids élevé et leur stabilité. Chaque gramme économisé est crucial, ce qui conduit à des conceptions complexes et allégées qui témoignent de l'usinage CNC 5 axes avancé et des logiciels d'optimisation topologique.
Automobile et véhicules autonomes
L'essor des systèmes avancés d'aide à la conduite (ADAS) et de la conduite autonome a transformé les véhicules modernes en plateformes de capteurs. Les modules lidar, radar et caméra nécessitent des supports qui maintiennent un alignement précis pendant des années de nids-de-poule, de variations de température et de vibrations. Ici, la précision garantit la fiabilité et la sécurité du système. Les supports sont souvent conçus pour une production à grand volume, nécessitant des prototypes usinés pour validation, suivis de versions de production en fonderie de précision ou embouties. L'accent est mis sur des conceptions robustes et rentables qui garantissent que le champ de vision du capteur reste dégagé et que son étalonnage reste intact pendant toute la durée de vie du véhicule.
Robotique et automatisation industrielle
Les systèmes robotiques s'appuient sur des capteurs de force/couple, des systèmes de vision et des scanners laser pour interagir intelligemment avec leur environnement. Un support de capteur de force sur un poignet robotique doit être rigide pour transmettre avec précision les charges sans hystérésis, tandis qu'un support pour une caméra de vision sur un portique à mouvement rapide doit être à la fois léger et amorti contre les vibrations. Dans la robotique collaborative, où les humains travaillent aux côtés des machines, la fiabilité absolue des données de capteurs — reposant sur un support parfaitement usiné — est un impératif de sécurité direct.
Recherche scientifique et métrologie
Ce domaine repousse les limites de la précision. Dans les détecteurs d'ondes gravitationnelles comme LIGO, les supports de miroirs et de capteurs sont conçus pour isoler les composants des vibrations à une échelle subatomique. Dans les synchrotrons et les microscopes électroniques, les supports pour détecteurs de rayons X ou porte-échantillons nécessitent une stabilité et une répétabilité au niveau nanométrique. Des matériaux comme l'Invar, la silice fondue et des composites spécialisés sont usinés dans des environnements ultra-propres et à température contrôlée. Les principes de conception ici sont sans compromis, intégrant souvent des conceptions monolithiques (“ flexure ”) usinées à partir d'un seul bloc de matériau pour éliminer les pièces coulissantes et le jeu ou frottement associés.
Défis et solutions dans l'usinage des supports de capteurs
Transformer un design parfait en une pièce physique est semé d'embûches. Reconnaître et atténuer ces problèmes, c'est ce qui distingue l'usinage compétent de l'ingénierie de précision.
Défi 1 : Maintenir des tolérances de niveau micro. Tenir des tolérances de quelques microns sur une grande pièce ou une géométrie complexe est extrêmement difficile. Les effets thermiques du processus de coupe, l'usure des outils et même la dilatation thermique de la machine-outil elle-même peuvent provoquer une dérive.
Solution : Recourir à des espaces d'usinage à climat contrôlé, gérer la température du liquide de refroidissement et mettre en œuvre le palpage en cours de processus et la compensation de l'usure des outils. L'usinage en plusieurs étapes avec relaxation des contraintes intermédiaire et une mesure méticuleuse garantit que les dimensions finales sont verrouillées.
Défi 2 : Usiner des matériaux difficiles. Les matériaux choisis pour leur stabilité, comme l'Invar ou les composites, peuvent être notoirement difficiles à couper. L'Invar s'écrouit, les composites sont abrasifs et provoquent le délaminage, et les céramiques sont fragiles.
Solution : Un outillage spécialisé est essentiel. Des outils en diamant polycristallin (PCD) pour les composites, des outils tranchants à angle de coupe positif pour l'Invar, et des stratégies d'usinage lentes et prudentes avec un liquide de refroidissement à haute pression. Pour les matériaux les plus durs, les procédés non traditionnels comme l'EDM deviennent l'opération principale plutôt que secondaire.
Défi 3 : Éviter et gérer les contraintes internes. Le processus d'usinage lui-même implante des contraintes dans le matériau. Ces contraintes latentes peuvent se libérer avec le temps ou lorsque la pièce est débridée, provoquant une déformation qui ruine la planéité et l'alignement.
Solution : Une approche holistique. Partir d'un matériau brut détendu, utiliser des séquences d'usinage symétriques pour équilibrer les contraintes induites, et employer des forces de bridage douces et constantes. Surtout, réaliser des cycles de relaxation thermique des contraintes intermédiaires et finaux pour “ vieillir ” la pièce et garantir une stabilité dimensionnelle à long terme.
Défi 4 : Garantir la répétabilité en production. Pour les applications au-delà des prototypes uniques, produire des dizaines ou des centaines de supports de précision identiques est un défi en soi.
Solution : C'est là que l'ingénierie des procédés brille. Créer des protocoles d'usinage détaillés et validés (y compris les outils, vitesses, avances et séquences spécifiques), utiliser des montages qualifiés et mettre en œuvre un contrôle statistique des procédés (SPC) rigoureux avec des inspections de première pièce et en cours de processus garantit que chaque pièce répond à la norme exigeante.
Résumé des points clés
L'usinage des supports de capteurs est le pont critique entre la capacité théorique d'un capteur et ses performances réelles. C'est une discipline spécialisée qui allie fabrication avancée et ingénierie de précision. Le processus exige une compréhension intime des matériaux, de l'aluminium courant aux alliages exotiques à faible CTE, et la maîtrise de technologies comme le fraisage CNC 5 axes et l'EDM pour créer des géométries complexes et stables. Les impératifs de conception fondamentaux sont une rigidité inflexible, une gestion thermique proactive et un alignement à sécurité intégrée, souvent réalisés grâce à des principes cinématiques.
Cette expertise trouve son application dans tout le spectre technologique, depuis la garantie de la sécurité des véhicules autonomes et de la précision de la navigation aérospatiale jusqu'à la sensibilité révolutionnaire des instruments scientifiques et à la dextérité de la robotique avancée. Ce domaine est défini par ses défis — maintenir des tolérances micrométriques, maîtriser les matériaux difficiles, éliminer les contraintes et garantir la répétabilité — chacun relevé grâce à des solutions sophistiquées ancrées dans le contrôle des procédés, la métrologie et une connaissance technique approfondie. En définitive, un support de capteur de précision témoigne du fait que la fidélité des données ne vaut que ce que vaut la fondation physique sur laquelle elles sont recueillies.
Foire aux questions (FAQ)
Quelle est la propriété la plus importante à prendre en compte lors du choix d'un matériau pour un support de capteur ?
Il n'existe pas de propriété “ la plus importante ” unique ; il s'agit d'un équilibre fondé sur l'application. Toutefois, les deux principaux candidats sont la rigidité spécifique (le rapport du module de Young à la masse volumique) pour les applications dynamiques et sensibles au poids, et le coefficient de dilatation thermique (CTE) pour les applications soumises à des variations de température. Souvent, un faible CTE constitue l'exigence dominante pour une précision ultime, ce qui conduit à choisir des matériaux comme l'Invar malgré leur coût et leur poids plus élevés.
Pourquoi ne puis-je pas simplement utiliser une équerre standard du commerce pour mon capteur de précision ?
Les équerres standard sont conçues pour un support structurel à usage général, et non pour l'instrumentation de précision. Elles manquent généralement de la rigidité nécessaire, ce qui entraîne des vibrations et des déflexions, et ne sont pas fabriquées à partir de matériaux dimensionnellement stables. Leurs tolérances d'usinage (planéité, position des trous) sont trop larges, ce qui peut désaligner le capteur et induire des contraintes de montage affectant sa sortie. Pour tout capteur dont la précision des données est critique, un support conçu sur mesure et usiné avec précision est essentiel.
Comment obtient-on des surfaces de montage extrêmement planes lors de l'usinage ?
L'obtention d'une planéité de niveau optique implique plusieurs étapes. Tout d'abord, une opération de fraisage de précision ou de surfaçage crée la surface initiale. Celle-ci est souvent suivie d'un meulage ou d'un rodage, qui sont des procédés abrasifs permettant d'atteindre une planéité inférieure au micron. Point crucial : la pièce doit être détendue avant la passe de finition finale afin de prévenir toute déformation future. Le procédé est vérifié à l'aide de cales optiques, d'interféromètres laser ou de profilomètres de surface de haute précision.
Qu'est-ce qu'un montage cinématique, et quand faut-il l'utiliser ?
Un montage cinématique utilise un ensemble minimal de points de contact (généralement des billes, des rainures et des plans) pour contraindre les six degrés de liberté d'un objet sans surcontrainte. Cette conception garantit un positionnement précis et répétable et élimine la distorsion causée par la mise en contact forcée des pièces. Elle est idéale pour les applications nécessitant le retrait et la remise en place du capteur avec une répétabilité absolue, comme dans les montages d'étalonnage, les instruments scientifiques modulaires ou toute interface où la dilatation thermique doit se produire sans générer de contraintes.
Combien coûte généralement un support de capteur de précision sur mesure ?
Le coût varie énormément selon la complexité, le matériau, les tolérances et la quantité. Un support simple en aluminium avec des tolérances modérées peut coûter quelques centaines de dollars pour un prototype. Un support complexe et de grande taille en Invar destiné à un instrument scientifique, nécessitant un usinage intensif, une détente des contraintes et une validation par MMT, peut facilement atteindre des dizaines de milliers de dollars. L'investissement est justifié par la valeur des données précises et fiables que le capteur peut ainsi recueillir.