
Einleitung: Die kritische Rolle der Präzision bei der Bearbeitung von Sensorhalterungen
In der Welt der fortschrittlichen Messtechnik und Regelungstechnik ist ein Sensor nur so gut wie seine Basis. Ein Sensor – ob er Vibrationen, Temperatur, Position oder Magnetfelder misst – ist ein hochentwickeltes Instrument, das dazu dient, kleinste Veränderungen in seiner Umgebung zu erfassen. Seine Fähigkeit, präzise und zuverlässige Daten zu liefern, wird jedoch grundlegend beeinträchtigt, wenn er an einer schlecht gefertigten Halterung befestigt ist. Der Prozess der Herstellung dieser kritischen Schnittstellen –Bearbeitung von Sensorhalterungen– ist eine Disziplin, in der Ingenieurskunst auf Handwerkskunst trifft. Sie ist der unbesungene Held der Datenintegrität und verwandelt Rohmaterialien in stabile, präzise Plattformen, die sicherstellen, dass ein Sensor genau wie vorgesehen funktioniert. Ohne diese grundlegende Präzision kann der teuerste und fortschrittlichste Sensor statt eines aussagekräftigen Signals irreführendes Rauschen erzeugen, was zu fehlerhaften Entscheidungen in Bereichen von der Flugsicherheit bis zur wissenschaftlichen Forschung führt. Dieser Artikel taucht in die akribische Welt der Bearbeitung von Sensorhalterungen ein und untersucht, warum Präzision nicht nur ein Ziel, sondern eine absolute Anforderung ist.
Was ist die Bearbeitung von Sensorhalterungen? Definition des Prozesses und seiner Komponenten
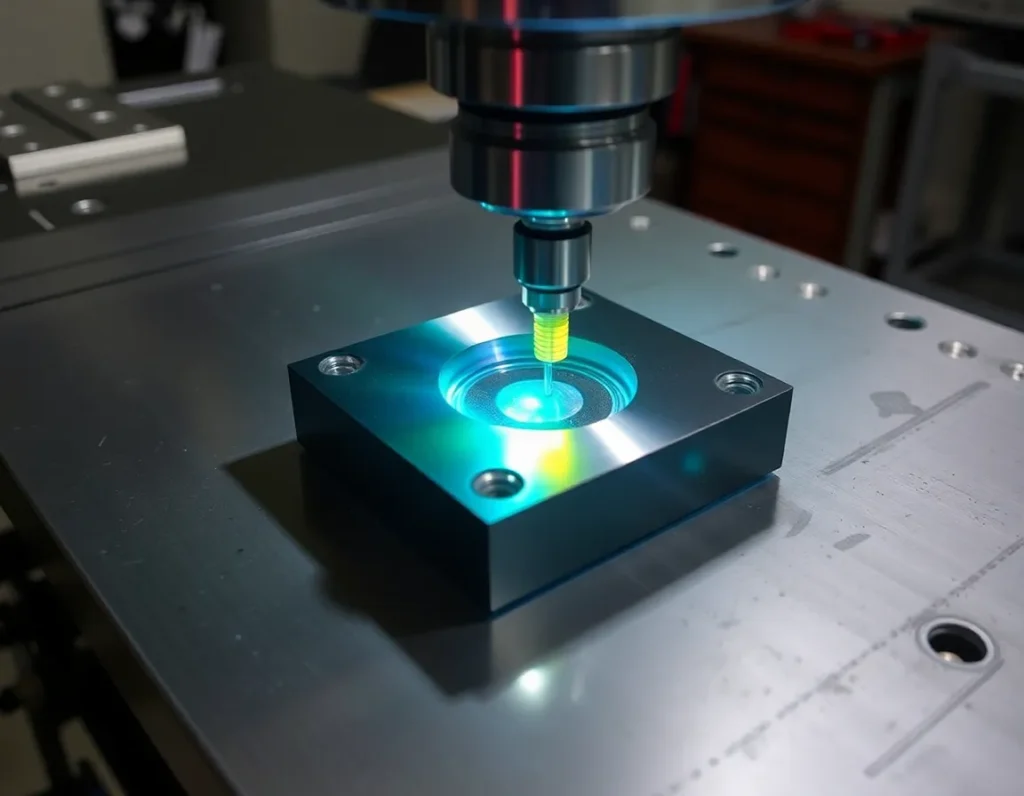
Die Bearbeitung von Sensorhalterungen ist der spezialisierte Fertigungsprozess zur Herstellung der physischen Komponenten, die einen Sensor halten, positionieren und mit dem System oder der Struktur verbinden, die er überwacht. Sie ist weit mehr als nur die Herstellung einer Halterung. Eine Sensorhalterung ist ein konstruiertes Bauteil, das entwickelt wurde, um einen strengen Satz mechanischer, thermischer und manchmal elektromagnetischer Kriterien zu erfüllen.
Der Prozess beginnt typischerweise mit einem detaillierten Design, das die spezifischen Anforderungen des Sensors und die Betriebsumgebung berücksichtigt. Anschließend verwenden Zerspanungsfachleute Präzisionswerkzeugmaschinen, um Material von einem massiven Block oder einer Knüppelform abzutragen und ihn zur endgültigen Halterung zu formen. Zu den Hauptkomponenten eines Sensorhalterungssystems gehören häufig:
- Die Grundplatte oder Schnittstelle: Die Oberfläche, die direkt an der Maschine, dem Fahrzeug oder der Prüfstruktur befestigt wird. Ihre Ebenheit und die Genauigkeit der Montagelöcher sind entscheidend für die korrekte Ausrichtung und Kraftübertragung.
- Die Sensorplattform: Der präzise bearbeitete Bereich, an dem der Sensor selbst montiert wird. Diese Oberfläche muss die korrekte Oberflächenbeschaffenheit, Ebenheit sowie Gewinde- oder Passstiftmerkmale aufweisen, um den Sensor ohne Verformung zu sichern.
- Der strukturelle Steg: Das Material, das die Basis mit der Plattform verbindet. Seine Geometrie ist auf maximale Steifigkeit bei minimaler Masse optimiert und weist häufig Rippen oder komplexe Krümmungen auf, um Biege- und Torsionskräften zu widerstehen.
- Ausrichtungsmerkmale: Dazu gehören präzise Passstiftbohrungen, bearbeitete Bezugskanten oder optische Planflächen, die sicherstellen, dass der Sensor korrekt relativ zur Messachse ausgerichtet ist.
- Kanäle und Durchführungen: Kleine Kanäle oder Bohrungen, die so bearbeitet werden, dass Sensorkabel, Kühlmittelleitungen oder andere Versorgungsleitungen verlegt werden können, ohne die strukturelle Integrität der Halterung zu beeinträchtigen.
Letztendlich, Bearbeitung von Sensorhalterungen ist ein integrativer Prozess, der die Lücke zwischen der theoretischen Leistungsfähigkeit eines Sensors und seiner realen Leistung überbrückt und eine passive, aber unverzichtbare Komponente schafft, die präzise Messungen aktiv ermöglicht.
Die Bedeutung der Präzision: Warum Toleranzen und Stabilität nicht verhandelbar sind
Die Forderung nach extremer Präzision bei Sensorhalterungen beruht auf einem einfachen Prinzip: Die Halterung darf das Signal, das der Sensor erfassen soll, nicht verzerren, dämpfen oder verändern. Jede Unvollkommenheit der Halterung wird Teil der Messung und führt zu Fehlern. Zwei Konzepte sind hier von größter Bedeutung: Maßtoleranzen und dynamische Stabilität.
Toleranzen – die zulässigen Grenzen der Abweichung einer physikalischen Abmessung – werden für kritische Merkmale oft in Tausendstel Zoll (Mils) oder sogar in Mikrometern angegeben. Wenn beispielsweise ein Laserdistanzsensor erfordert, dass seine Montagefüße auf 0,0005 Zoll koplanar sind, um eine optische Fehlausrichtung zu vermeiden, muss der Bearbeitungsprozess dies zuverlässig erreichen. Eine Abweichung über diese Toleranz hinaus kann dazu führen, dass der Laser leicht außeraxial ausgerichtet ist, was zu einem Kosinusfehler führt, bei dem die gemessene Distanz länger ist als die tatsächliche Verschiebung. Ebenso muss die wahre Position der Montagebohrungen eng eingehalten werden, um “bolt-bound”-Zustände zu verhindern, die die Halterung oder das Sensorgehäuse während der Montage verziehen und Vorspannungen erzeugen können, die die Messwerte beeinflussen.
Stabilität geht jedoch über statische Abmessungen hinaus. Sie bezeichnet die Fähigkeit der Halterung, ihre Geometrie und Eigenschaften unter Betriebsbedingungen zu erhalten. Die Hauptfeinde der Stabilität sind Vibration, thermische Veränderung und Belastung. Eine Halterung muss steif genug sein, um eine hohe Eigenfrequenz zu haben und ihre Resonanzschwingungen deutlich über den vom Sensor gemessenen Frequenzbereich zu verschieben. Wenn die Resonanz der Halterung innerhalb des Messbands liegt, verstärkt sie diese Frequenzen und übertönt die tatsächlichen Daten mit strukturellem Rauschen. Thermisch muss die Halterung entweder mit Materialien mit niedrigem Ausdehnungskoeffizienten der Ausdehnung widerstehen oder so ausgelegt sein, dass sie sich gleichmäßig ausdehnt, ohne die Sensorplattform zu verzerren. Ein Mangel an thermischer Stabilität kann bei Änderungen der Umgebungstemperatur zu Drift in den Messungen führen. Im Wesentlichen wirkt eine präzisionsbearbeitete Halterung als stiller, unveränderlicher Bezugsrahmen, der es dem Sensor ermöglicht, seine Aufgabe ohne Störung durch genau die Umgebung zu erfüllen, die er quantifizieren soll.
Gängige Materialien für Sensorhalterungen: Von Aluminium bis Invar und Verbundwerkstoffen
Die Materialwahl ist eine grundlegende Entscheidung im Design von Sensorhalterungen und wirkt sich direkt auf die Leistung in Bezug auf Steifigkeit, Gewicht, thermisches Verhalten und Kosten aus. Zerspanungsfachleute wählen Materialien auf der Grundlage eines sorgfältigen Gleichgewichts dieser Eigenschaften aus, um der Anwendung gerecht zu werden.
Aluminiumlegierungen (z. B. 6061-T6, 7075-T6)
Aluminium ist das Arbeitspferd für eine Vielzahl von Sensorhalterungen. Legierungen wie 6061-T6 bieten ein hervorragendes Festigkeits-Gewichts-Verhältnis, gute Zerspanbarkeit und moderate Kosten. Es eignet sich für die meisten Allzweckanwendungen in thermisch stabilen Umgebungen. 7075-T6 bietet höhere Festigkeit, die an einige Stähle heranreicht, und wird eingesetzt, wo höhere Steifigkeit oder Ermüdungsbeständigkeit erforderlich ist. Der relativ hohe Wärmeausdehnungskoeffizient von Aluminium (etwa 23 µm/m·°C) kann in Präzisionsanwendungen mit großen Temperaturschwankungen eine Einschränkung darstellen.
Edelstahl (z. B. 304, 316, 17-4 PH)
Edelstahl wird wegen seiner überlegenen Festigkeit, Korrosionsbeständigkeit und Haltbarkeit gewählt. Sorten wie 304 und 316 sind in rauen Umgebungen (Marine, Chemie) üblich. Ausscheidungshärtende Sorten wie 17-4 PH können nach der Bearbeitung wärmebehandelt werden, um sehr hohe Festigkeit und gute Maßhaltigkeit zu erzielen. Stahl ist dichter und schwerer als Aluminium, und seine geringere Zerspanbarkeit erhöht die Fertigungszeit und den Werkzeugverschleiß. Sein Wärmeausdehnungskoeffizient ist etwa halb so groß wie der von Aluminium (etwa 17 µm/m·°C) und bietet eine bessere thermische Stabilität.
Invar (Fe-Ni36)
Für die thermisch kritischsten Anwendungen ist Invar der Goldstandard. Diese Nickel-Eisen-Legierung hat einen außergewöhnlich niedrigen Wärmeausdehnungskoeffizienten (bis zu 1,2 µm/m·°C), was bedeutet, dass sie sich bei Temperaturänderungen kaum ausdehnt oder zusammenzieht. Dies macht sie unverzichtbar für optische Systeme in der Luft- und Raumfahrt, Satellitenkomponenten und wissenschaftliche Instrumente, bei denen die Ausrichtung über extreme Temperaturgradienten hinweg erhalten bleiben muss. Invar ist jedoch teuer, dicht und kann schwierig zu bearbeiten sein, was spezielle Werkzeuge und Techniken erfordert.
Titanlegierungen (z. B. Ti-6Al-4V)
Titan bietet eine überzeugende Kombination aus sehr hoher Festigkeit, geringer Dichte und ausgezeichneter Korrosionsbeständigkeit. Sein Festigkeits-Dichte-Verhältnis ist sowohl Aluminium als auch Stahl überlegen. Während seine Wärmeausdehnung der von Edelstahl ähnelt, machen ihn sein geringes Gewicht und seine Steifigkeit ideal für dynamische, gewichtsempfindliche Anwendungen in der Luft- und Raumfahrt und in der Hochleistungsrobotik. Wie Invar ist es kostspielig und stellt aufgrund seiner geringen Wärmeleitfähigkeit und seiner Neigung zur Kaltverfestigung Herausforderungen bei der Bearbeitung dar.
Technische Verbundwerkstoffe und Keramiken
Fortschrittliche Verbundwerkstoffe wie kohlenstofffaserverstärkter Kunststoff (CFK) werden in Ultra-Hochleistungsanwendungen eingesetzt. Sie können für nahezu null Wärmeausdehnung in bestimmten Richtungen ausgelegt werden und bieten ein außergewöhnliches Steifigkeits-Gewichts-Verhältnis. Keramiken wie Siliziumkarbid bieten extreme Steifigkeit, geringe Wärmeausdehnung und hohe Wärmeleitfähigkeit, was sie ideal für die Stabilisierung von Hochleistungslasersystemen macht. Diese Materialien erfordern oft nichtkonventionelle Bearbeitungsverfahren wie Wasserstrahlschneiden oder Diamantschleifen.
Wichtige Bearbeitungsverfahren und -technologien: CNC-Fräsen, Drehen und fortschrittliche Methoden
Die Umsetzung eines präzisen Designs in die physische Realität stützt sich auf eine Reihe fortschrittlicher Bearbeitungstechnologien. Die moderne Bearbeitung von Sensorhalterungen wird von der computergestützten numerischen Steuerung (CNC) dominiert, die die erforderliche Wiederholbarkeit, Komplexität und Genauigkeit bietet.
CNC-Fräsen
CNC-Fräsen ist das am weitesten verbreitete Verfahren zur Herstellung von Sensorhalterungen. Ein rotierendes Schneidwerkzeug trägt Material von einem stationären Werkstück ab. Mehrachsige CNC-Fräszentren (3-Achsen, 4-Achsen oder vollständige 5-Achsen) sind unerlässlich für die Herstellung der komplexen Geometrien, die für optimierte Halterungen typisch sind. Insbesondere die 5-Achsen-Bearbeitung ermöglicht es dem Werkzeug, sich dem Werkstück in einer einzigen Aufspannung aus jeder Richtung zu nähern. Dies ist entscheidend für die Bearbeitung komplizierter Rippenstrukturen, geneigter Flächen und tiefer Taschen, ohne dass mehrere Umspannschritte erforderlich sind, von denen jeder winzige Ausrichtungsfehler einführen kann. Die Fähigkeit, eine komplette Halterung in einer Aufspannung zu bearbeiten (“done-in-one”), ist eine Schlüsselstrategie zur Maximierung der Gesamtgenauigkeit.
CNC-Drehen
CNC-Drehen wird zur Herstellung zylindrischer oder rotationssymmetrischer Komponenten eines Sensorhalterungssystems verwendet, wie z. B. Adapterhülsen, spindelmontierte Halterungen oder Komponenten kinematischer Kupplungen. Das Werkstück rotiert, während ein stationäres Schneidwerkzeug es formt. Präzisionsdrehen ist in der Lage, extrem feine Oberflächengüten und enge diametrale Toleranzen zu erreichen. Für Halterungen, die sowohl gefräste als auch gedrehte Merkmale erfordern, kombinieren CNC-Dreh-Fräszentren beide Fähigkeiten in einer Maschine und ermöglichen die vollständige Bearbeitung komplexer Teile wie eines Sensorgehäuses mit zylindrischer Schnittstelle und einer gefrästen flachen Plattform.
Fortschrittliche und unterstützende Technologien
- Präzisionsschleifen: Wird als Endbearbeitungsverfahren eingesetzt, um Oberflächengüten und Ebenheitstoleranzen zu erreichen, die selbst über die Fähigkeiten des Feinfräsens hinausgehen. Flachschleifen und Koordinatenschleifen werden verwendet, um optisch hochwertige ebene Flächen auf der Sensorplattform und der Basisschnittstelle zu erzeugen.
- Funkenerosive Bearbeitung (EDM): Insbesondere die Drahterosion ist von unschätzbarem Wert für die Bearbeitung harter Materialien wie Invar oder gehärtetem Stahl oder für die Erzeugung scharfer Innenkanten und komplexer Profile, die mit einem rotierenden Fräser unmöglich wären. Sie nutzt elektrische Funken, um Material abzutragen, und hinterlässt keine mechanische Spannung.
- Koordinatenmessmaschinen-(KMM-)Prüfung: Integraler Bestandteil des Prozesses, kein nachträglicher Gedanke. Hochpräzise KMM mit Tastspitzen oder Laserscannern werden verwendet, um die Geometrie der bearbeiteten Halterung mit dem ursprünglichen CAD-Modell zu verifizieren. Dies stellt sicher, dass alle kritischen Toleranzen für Ebenheit, Parallelität, Lochposition und -größe eingehalten wurden.
- Spannungsarmglühverfahren: Um die Langzeitstabilität zu gewährleisten, werden bearbeitete Komponenten häufig einer thermischen oder Schwingungs-Spannungsarmglühung unterzogen. Dadurch werden innere Spannungen beseitigt, die durch den Bearbeitungsprozess im Material eingeschlossen wurden und andernfalls dazu führen könnten, dass sich das Teil im Laufe der Zeit oder bei Temperaturänderungen minimal verzieht und seine Präzision beeinträchtigt.
Das Zusammenspiel dieser Prozesse, gesteuert durch fachkundige Programmierung und Messtechnik, ermöglicht die Herstellung von Sensorhalterungen, die nicht nur Metallformen, sondern eigenständige Präzisionsinstrumente sind.
Konstruktionsprinzipien für optimale Sensorhalterungen: Steifigkeit, Wärmemanagement und Ausrichtung
Der Übergang vom Rohmaterial zu einer funktionsfähigen Präzisionskomponente wird von grundlegenden Konstruktionsprinzipien bestimmt. Eine erfolgreiche Sensorhalterung ist nicht bloß ein Halter; sie ist eine sorgfältig konstruierte Schnittstelle, die die intrinsische Genauigkeit des Sensors bewahren muss. Drei Säulen – strukturelle Steifigkeit, Wärmemanagement und präzise Ausrichtung – bilden den Kern dieser Konstruktionsphilosophie.
Steifigkeit ist von größter Bedeutung. Jede Biegung, Schwingung oder Resonanz in der Halterung schlägt sich direkt in fehlerhaften Sensorwerten nieder. Konstrukteure begegnen dem durch Geometrieoptimierung. Dazu gehört der strategische Einsatz von Verrippungen, geschlossenen Kastenprofilen und verjüngten Formen, um das Flächenträgheitsmoment zu maximieren, ohne übermäßige Masse hinzuzufügen. Die Wahl des Elastizitätsmoduls des Materials ist hier entscheidend; ein steiferes Material wie Stahl oder Invar widersteht einer Durchbiegung wirksamer als ein weicheres, unter sonst gleichen Bedingungen. Das Ziel ist, die Eigenresonanzfrequenzen der Halterung weit über das Betriebsschwingungsspektrum der Umgebung zu heben, damit der Sensor nur die Bewegung wahrnimmt, die er messen soll.
Wärmemanagement ist eine stille, aber kritische Herausforderung. Alle Materialien dehnen sich bei Temperaturänderungen aus und ziehen sich zusammen – ein Phänomen, das durch den Wärmeausdehnungskoeffizienten (CTE) quantifiziert wird. Eine unkontrollierte CTE-Fehlanpassung zwischen Halterung, Sensor und Grundstruktur kann erhebliche thermische Spannungen hervorrufen und eine Maßdrift verursachen, die den Sensor dejustiert. Die Lösungen sind vielschichtig. Erstens die Materialauswahl: Verwendung von Legierungen mit niedrigem CTE wie Invar oder Angleichung des CTE der Halterung an den des Sensors und der darunterliegenden Struktur. Zweitens das Design: Einbeziehung symmetrischer, thermisch stabiler Formen und Isolierung von Wärmequellen durch thermische Trennungen. Bei extremen Präzisionsanwendungen kann eine aktive thermische Regelung über integrierte Kühlkanäle oder Heizelemente direkt in das Design der Halterung integriert werden.
Die Ausrichtung umfasst die absolute Präzision, mit der der Sensor positioniert und orientiert wird. Diese wird durch Toleranzen für Ebenheit, Rechtwinkligkeit, Parallelität und wahre Position der Montageflächen und Befestigungslöcher definiert. Häufig werden kinematische Konstruktionsprinzipien für eine wiederholbare, spannungsfreie Positionierung eingesetzt. Dazu werden präzise positionierte Kugeln, Nuten und Ebenen verwendet, um die sechs Freiheitsgrade des Sensors deterministisch zu fixieren und eine Überbestimmung zu vermeiden, die Verzerrungen verursachen kann. Das Design muss auch die Verifikation erleichtern; es sollte zugängliche Bezugsmerkmale und klare Referenzflächen enthalten, die es einem Koordinatenmessgerät (KMG) ermöglichen, eindeutig zu bestätigen, dass alle Ausrichtungsspezifikationen während der Bearbeitung von Sensorhalterungen und Montage erreicht wurden.
Anwendungen in verschiedenen Branchen: Luft- und Raumfahrt, Automobilbau, Robotik und wissenschaftliche Forschung
Der Bedarf an präzisen Sensordaten überschreitet Branchengrenzen und macht hochwertige Sensorhalterungen zu einer allgegenwärtigen, wenn auch oft unsichtbaren Schlüsseltechnologie. Die spezifischen Anforderungen variieren stark und zeigen die Anpassungsfähigkeit fortschrittlicher Zerspanung und Konstruktion.
Luft- und Raumfahrt sowie Verteidigung
In der Luft- und Raumfahrt arbeiten Sensorhalterungen in den härtesten vorstellbaren Umgebungen: extreme Vibrationen während des Starts, radikale thermische Wechsel von Sonnenlicht zu Schatten im Weltraum und hohe G-Kräfte während Manövern. Halterungen für Inertialmesssysteme (IMUs), Sternsensoren und Radarantennen müssen außergewöhnlich steif und thermisch stabil sein, um die Navigations- und Zielgenauigkeit zu erhalten. Materialien wie Titan und Beryllium-Aluminium-Legierungen sind aufgrund ihres hohen Festigkeits-Gewichts-Verhältnisses und ihrer Stabilität üblich. Jedes eingesparte Gramm ist entscheidend, was zu komplexen, gewichtsoptimierten Designs führt, die ein Zeugnis fortschrittlicher 5-Achsen-CNC-Fräsbearbeitung und Topologieoptimierungssoftware sind.
Automobil und autonome Fahrzeuge
Der Aufstieg fortschrittlicher Fahrerassistenzsysteme (ADAS) und des autonomen Fahrens hat moderne Fahrzeuge in Sensorplattformen verwandelt. Lidar-, Radar- und Kameramodule erfordern Halterungen, die über Jahre von Schlaglöchern, Temperaturschwankungen und Vibrationen hinweg eine präzise Ausrichtung bewahren. Hier gewährleistet Präzision die Systemzuverlässigkeit und Sicherheit. Halterungen werden oft für die Großserienproduktion ausgelegt, wobei bearbeitete Prototypen zur Validierung und anschließend Feinguss- oder Stanzversionen für die Produktion erforderlich sind. Der Fokus liegt auf robusten, kosteneffizienten Designs, die sicherstellen, dass das Sichtfeld des Sensors unversperrt bleibt und seine Kalibrierung über die Lebensdauer des Fahrzeugs erhalten bleibt.
Robotik und industrielle Automatisierung
Robotersysteme sind auf Kraft-/Drehmomentsensoren, Bildverarbeitungssysteme und Laserscanner angewiesen, um intelligent mit ihrer Umgebung zu interagieren. Eine Kraftsensorhalterung an einem Roboterhandgelenk muss steif sein, um Lasten ohne Hysterese genau zu übertragen, während eine Halterung für eine Bildverarbeitungskamera an einem schnell laufenden Portal leicht und schwingungsgedämpft sein muss. In der kollaborativen Robotik, in der Menschen Seite an Seite mit Maschinen arbeiten, ist die absolute Zuverlässigkeit der Sensordaten – abhängig von einer perfekt bearbeiteten Halterung – ein direktes Sicherheitsgebot.
Wissenschaftliche Forschung und Messtechnik
Dieser Bereich treibt die Präzision an ihre Grenzen. In Gravitationswellendetektoren wie LIGO sind Spiegel- und Sensorhalterungen so konstruiert, dass sie Komponenten von Schwingungen im subatomaren Maßstab isolieren. In Synchrotronen und Elektronenmikroskopen erfordern Halterungen für Röntgendetektoren oder Probenhalter eine Stabilität und Wiederholbarkeit auf Nanometerebene. Materialien wie Invar, Quarzglas und spezialisierte Verbundwerkstoffe werden in ultrareinen, temperaturgeregelten Umgebungen bearbeitet. Die Konstruktionsprinzipien sind hier kompromisslos und beinhalten oft monolithische (“Flexure”-)Designs, die aus einem einzigen Materialblock gefertigt werden, um Gleitteile und den damit verbundenen Umkehrspiel oder Reibung zu vermeiden.
Herausforderungen und Lösungen bei der Bearbeitung von Sensorhalterungen
Ein perfektes Design in ein physisches Bauteil umzusetzen, ist mit zahlreichen Herausforderungen verbunden. Diese Probleme zu erkennen und zu entschärfen, unterscheidet kompetente Zerspanung von Präzisionstechnik.
Herausforderung 1: Einhaltung von Toleranzen im Mikrobereich. Toleranzen im Bereich weniger Mikrometer über ein großes Bauteil oder eine komplexe Geometrie hinweg einzuhalten, ist äußerst schwierig. Thermische Effekte des Schneidprozesses, Werkzeugverschleiß und selbst die thermische Ausdehnung der Werkzeugmaschine können zu Drift führen.
Lösung: Der Einsatz klimatisierter Bearbeitungsräume, die Regelung der Kühlmitteltemperatur sowie prozessbegleitende Messtechnik und Werkzeugverschleißkompensation. Mehrstufige Bearbeitung mit zwischenzeitlicher Spannungsarmglühung und sorgfältige Messung gewährleisten die Fixierung der Endmaße.
Herausforderung 2: Bearbeitung schwieriger Werkstoffe. Werkstoffe, die wegen ihrer Stabilität gewählt werden, wie Invar oder Verbundwerkstoffe, können sich als äußerst schwer zerspanbar erweisen. Invar neigt zur Kaltverfestigung, Verbundwerkstoffe sind abrasiv und neigen zur Delamination, und Keramiken sind spröde.
Lösung: Spezialwerkzeuge sind entscheidend. Polykristalline Diamantwerkzeuge (PCD) für Verbundwerkstoffe, scharfe Werkzeuge mit positivem Spanwinkel für Invar sowie langsame, sorgfältige Bearbeitungsstrategien mit Hochdruckkühlmittel. Für die härtesten Werkstoffe werden nichtkonventionelle Verfahren wie die Funkenerosion zur primären statt sekundären Operation.
Herausforderung 3: Vermeidung und Handhabung innerer Spannungen. Der Bearbeitungsprozess selbst bringt Spannungen in das Material ein. Diese latenten Spannungen können sich mit der Zeit oder beim Lösen der Einspannung abbauen und Verformungen verursachen, die Ebenheit und Ausrichtung beeinträchtigen.
Lösung: Ein ganzheitlicher Ansatz. Beginnend mit spannungsarmgeglühtem Ausgangsmaterial, unter Verwendung symmetrischer Bearbeitungsfolgen zum Ausgleich induzierter Spannungen und mit sanften, gleichmäßigen Einspannkräften. Entscheidend sind zwischenzeitliche und abschließende thermische Spannungsarmglühzyklen, um das Bauteil zu “altern” und die langfristige Maßhaltigkeit zu gewährleisten.
Herausforderung 4: Gewährleistung der Wiederholbarkeit in der Produktion. Für Anwendungen jenseits einmaliger Prototypen ist die Fertigung von Dutzenden oder Hunderten identischer Präzisionshalterungen eine eigene Herausforderung.
Lösung: Hier zeigt sich die Stärke der Prozessentwicklung. Detaillierte, validierte Bearbeitungsprotokolle (einschließlich spezifischer Werkzeuge, Drehzahlen, Vorschübe und Abläufe), qualifizierte Vorrichtungen und eine rigorose statistische Prozesskontrolle (SPC) mit Erstmuster- und prozessbegleitenden Prüfungen garantieren, dass jedes Bauteil den strengen Standard erfüllt.
Zusammenfassung der wichtigsten Punkte
Die Bearbeitung von Sensorhalterungen ist die entscheidende Brücke zwischen der theoretischen Leistungsfähigkeit eines Sensors und seiner realen Performance. Sie ist eine spezialisierte Disziplin, die fortgeschrittene Fertigung mit Präzisionstechnik verbindet. Der Prozess erfordert ein tiefes Verständnis der Werkstoffe, von gängigem Aluminium bis zu exotischen Legierungen mit niedrigem Wärmeausdehnungskoeffizienten, sowie die Beherrschung von Technologien wie 5-Achsen-CNC-Fräsen und Funkenerosion, um komplexe, stabile Geometrien zu schaffen. Die zentralen Designanforderungen sind unnachgiebige Steifigkeit, proaktives Thermomanagement und ausfallsichere Ausrichtung, oft realisiert durch kinematische Prinzipien.
Diese Expertise findet Anwendung über das gesamte technologische Spektrum hinweg – von der Gewährleistung der Sicherheit autonomer Fahrzeuge und der Genauigkeit der Luft- und Raumfahrtnavigation bis hin zur Ermöglichung der bahnbrechenden Empfindlichkeit wissenschaftlicher Instrumente und der Geschicklichkeit fortschrittlicher Robotik. Das Feld ist durch seine Herausforderungen definiert – das Einhalten von Mikron-Toleranzen, das Beherrschen schwieriger Materialien, das Eliminieren von Spannungen und das Sicherstellen der Wiederholbarkeit –, denen jeweils mit ausgefeilten Lösungen begegnet wird, die in Prozesskontrolle, Messtechnik und tiefem technischem Wissen verwurzelt sind. Letztlich ist eine Präzisions-Sensorhalterung ein Beleg für die Tatsache, dass die Datenqualität nur so gut ist wie das physische Fundament, auf dem sie erfasst werden.
Häufig gestellte Fragen (FAQ)
Welche Eigenschaft ist bei der Materialauswahl für eine Sensorhalterung am wichtigsten?
Es gibt keine einzelne “wichtigste” Eigenschaft; es ist ein Gleichgewicht, das von der Anwendung abhängt. Die beiden wichtigsten Kandidaten sind jedoch die spezifische Steifigkeit (das Verhältnis von Elastizitätsmodul zu Dichte) für dynamische und gewichtsempfindliche Anwendungen sowie der Wärmeausdehnungskoeffizient (CTE) für Anwendungen, die Temperaturschwankungen unterliegen. Oft ist ein niedriger CTE die dominierende Anforderung für höchste Präzision, was zur Auswahl von Materialien wie Invar trotz deren höherer Kosten und höherem Gewicht führt.
Warum kann ich nicht einfach eine handelsübliche Standardhalterung für meinen Präzisionssensor verwenden?
Standardhalterungen sind für allgemeine strukturelle Unterstützung ausgelegt, nicht für Präzisionsinstrumentierung. Ihnen fehlt typischerweise die erforderliche Steifigkeit, was zu Vibrationen und Durchbiegung führt, und sie sind nicht aus formstabilen Materialien gefertigt. Ihre Bearbeitungstoleranzen (Ebenheit, Lochposition) sind zu locker, was den Sensor falsch ausrichten und Montagespannungen induzieren kann, die seine Ausgabe beeinträchtigen. Für jeden Sensor, bei dem Datengenauigkeit entscheidend ist, ist eine kundenspezifisch ausgelegte und präzisionsbearbeitete Halterung unerlässlich.
Wie werden extrem ebene Montageflächen während der Bearbeitung erzielt?
Das Erreichen optischer Ebenheit erfordert mehrere Schritte. Zunächst erzeugt eine Präzisionsfräs- oder Flugzerspanungsoperation die Ausgangsoberfläche. Daran schließt sich häufig Schleifen oder Läppen an, abrasive Verfahren, die Submikron-Ebenheit erreichen können. Entscheidend ist, dass das Teil vor dem abschließenden Finish-Durchgang spannungsarm geglüht werden muss, um zukünftiges Verziehen zu verhindern. Der Prozess wird mit optischen Planplatten, Laserinterferometern oder hochpräzisen Oberflächenprofilometern verifiziert.
Was ist eine kinematische Halterung, und wann sollte sie verwendet werden?
Eine kinematische Halterung verwendet einen minimalen Satz von Kontaktpunkten (typischerweise Kugeln, Nuten und Ebenen), um die sechs Freiheitsgrade eines Objekts ohne Überbestimmung zu fixieren. Dieses Design gewährleistet eine wiederholbare, präzise Positionierung und eliminiert Verzerrungen, die durch das Zusammenpressen von Teilen entstehen. Es ist ideal für Anwendungen, bei denen der Sensor mit absoluter Wiederholbarkeit entfernt und wieder angebracht werden muss, etwa bei Kalibriervorrichtungen, modularen wissenschaftlichen Instrumenten oder jeder Schnittstelle, an der Wärmeausdehnung ohne Spannungserzeugung erfolgen muss.
Wie viel kostet eine kundenspezifische Präzisions-Sensorhalterung typischerweise?
Die Kosten variieren enorm je nach Komplexität, Material, Toleranzen und Stückzahl. Eine einfache Aluminiumhalterung mit moderaten Toleranzen kann für einen Prototyp einige hundert Dollar kosten. Eine komplexe, große Invar-Halterung für ein wissenschaftliches Instrument, die umfangreiche Bearbeitung, Spannungsarmglühen und KMG-Validierung erfordert, kann problemlos Zehntausende von Dollar erreichen. Die Investition ist durch den Wert der genauen, zuverlässigen Daten gerechtfertigt, die der Sensor damit erfassen kann.