
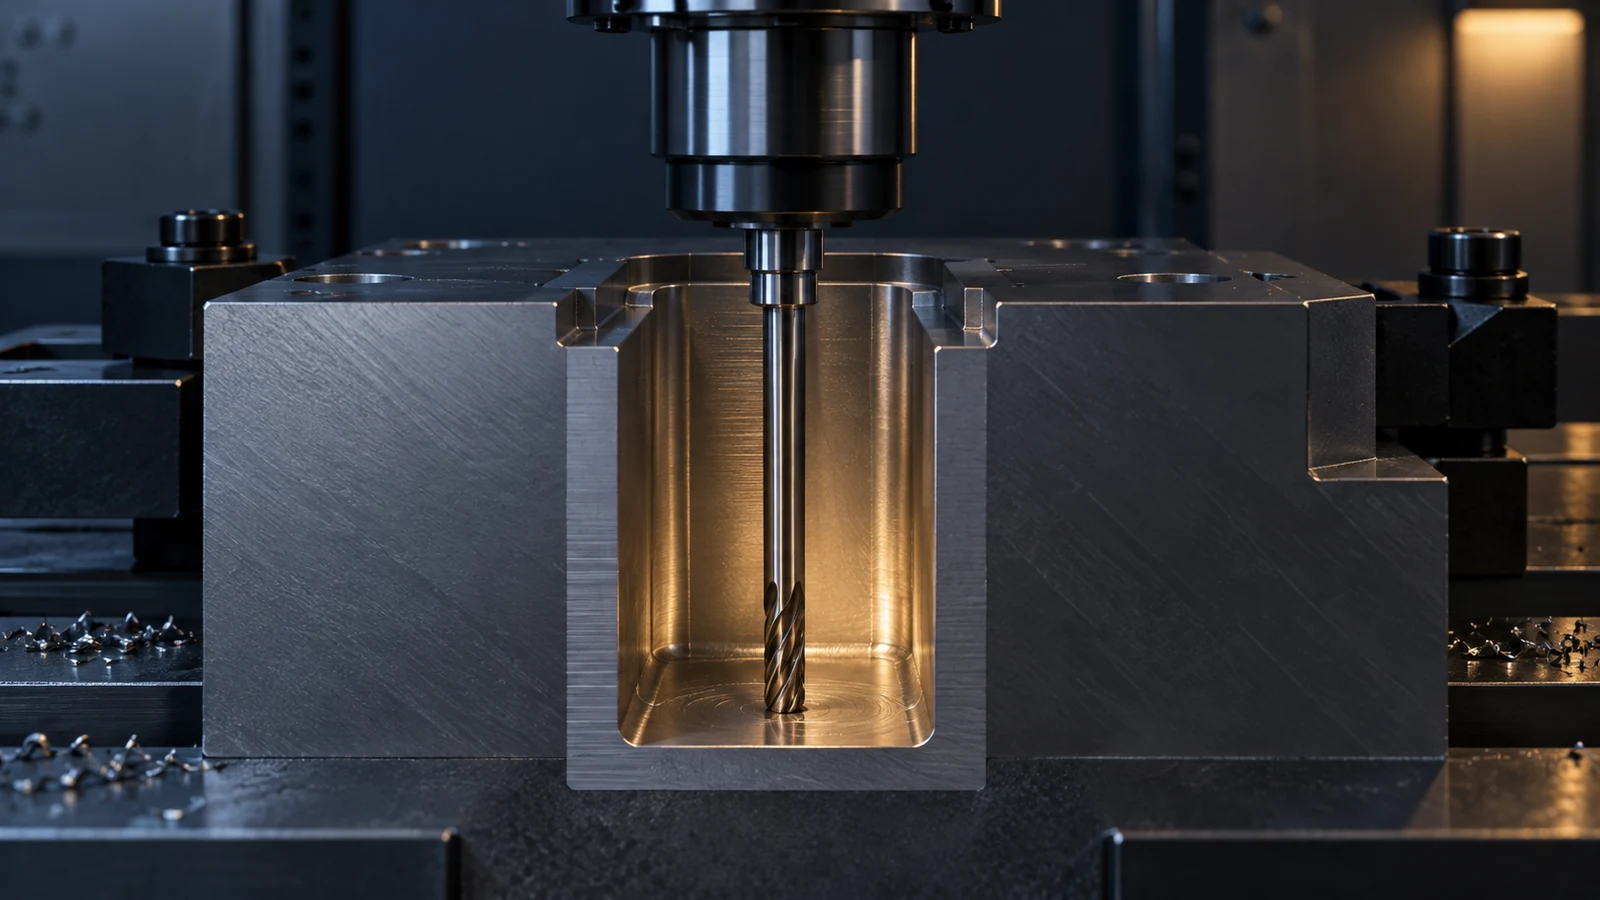
Uma cavidade profunda pode parecer simples em uma visualização CAD: uma abertura, quatro paredes e um fundo. Na máquina, a questão crítica pode ser se uma fresa e seu suporte conseguem entrar sem raspar uma parede, enquanto a ferramenta restante é rígida o suficiente para acabar o recurso. O desenho raramente mostra essa folga. Portanto, a fresagem de cavidades profundas merece sua própria revisão de projeto antes que um fornecedor se comprometa com uma trajetória de ferramenta ou que um comprador compare cotações.
Este artigo trata de acesso e escolhas de projeto para cavidades profundas — não é uma explicação geral do processo de fresamento CNC. Ele mostra o que inspecionar no modelo, quais alterações de geometria têm impacto e quais evidências solicitar ao final. Nenhuma relação profundidade-diâmetro é universalmente segura: material, máquina, ferramenta, suporte, largura do recurso, rigidez da parede e requisito de acabamento afetam a resposta.
Uma vista em corte diz mais do que a profundidade da cavidade
Comece com um corte pela rota mais estreita da abertura até o fundo acabado. Marque a largura da abertura, a largura mínima abaixo de qualquer saliência, a profundidade total, a inclinação ou degrau da parede lateral, o raio do canto interno, a transição do fundo e a distância até o exterior da peça. Uma boca nominalmente larga pode esconder uma prateleira inferior estreita que impede o suporte escolhido de descer. Um fundo especificado apenas como “plano” pode esconder uma região funcional que ocupa uma área muito menor que toda a cavidade.
Em seguida, marque a função. A cavidade é um alívio de peso, um recesso de vedação, um recurso de localização ou uma passagem de fluxo? Essas funções exigem resultados diferentes. Um fundo de alívio de peso pode aceitar marcas visíveis da trajetória da ferramenta; uma superfície de vedação pode exigir uma superfície controlada e um método de inspeção. Se apenas um pequeno segmento de parede guia uma peça acoplada, tornar todos os segmentos de parede igualmente justos pode forçar uma estratégia de acabamento desnecessariamente lenta.
Um exemplo ilustrativo: uma carcaça tem uma cavidade profunda para eletrônicos com duas superfícies de montagem estreitas próximas à base. As superfícies — não todo o fundo — localizam o conjunto. Se o desenho puder identificar essas superfícies separadamente, o operador pode desbastar a cavidade para acesso e acabar apenas as regiões funcionais dentro de seus limites especificados. Este é um exemplo hipotético de revisão de projeto, não um projeto de cliente nem uma capacidade declarada da JUCHENG.
Verifique o conjunto completo da ferramenta, não apenas a parte cortante
As arestas de corte podem caber entre as paredes enquanto a haste, o collet, a extensão ou o suporte não cabem. Uma verificação de alcance deve incluir a projeção da ferramenta, o comprimento útil de corte, o envelope do suporte, o curso da máquina, a posição do dispositivo e dos grampos, e a folga durante a aproximação e o recuo. No fundo de uma cavidade profunda, alguns graus de inclinação da ferramenta ou um pequeno ressalto podem alterar substancialmente o espaço disponível. Uma simulação de trajetória de ferramenta é útil para o risco de colisão, mas não pode provar que o corte permanecerá estável sob carga.
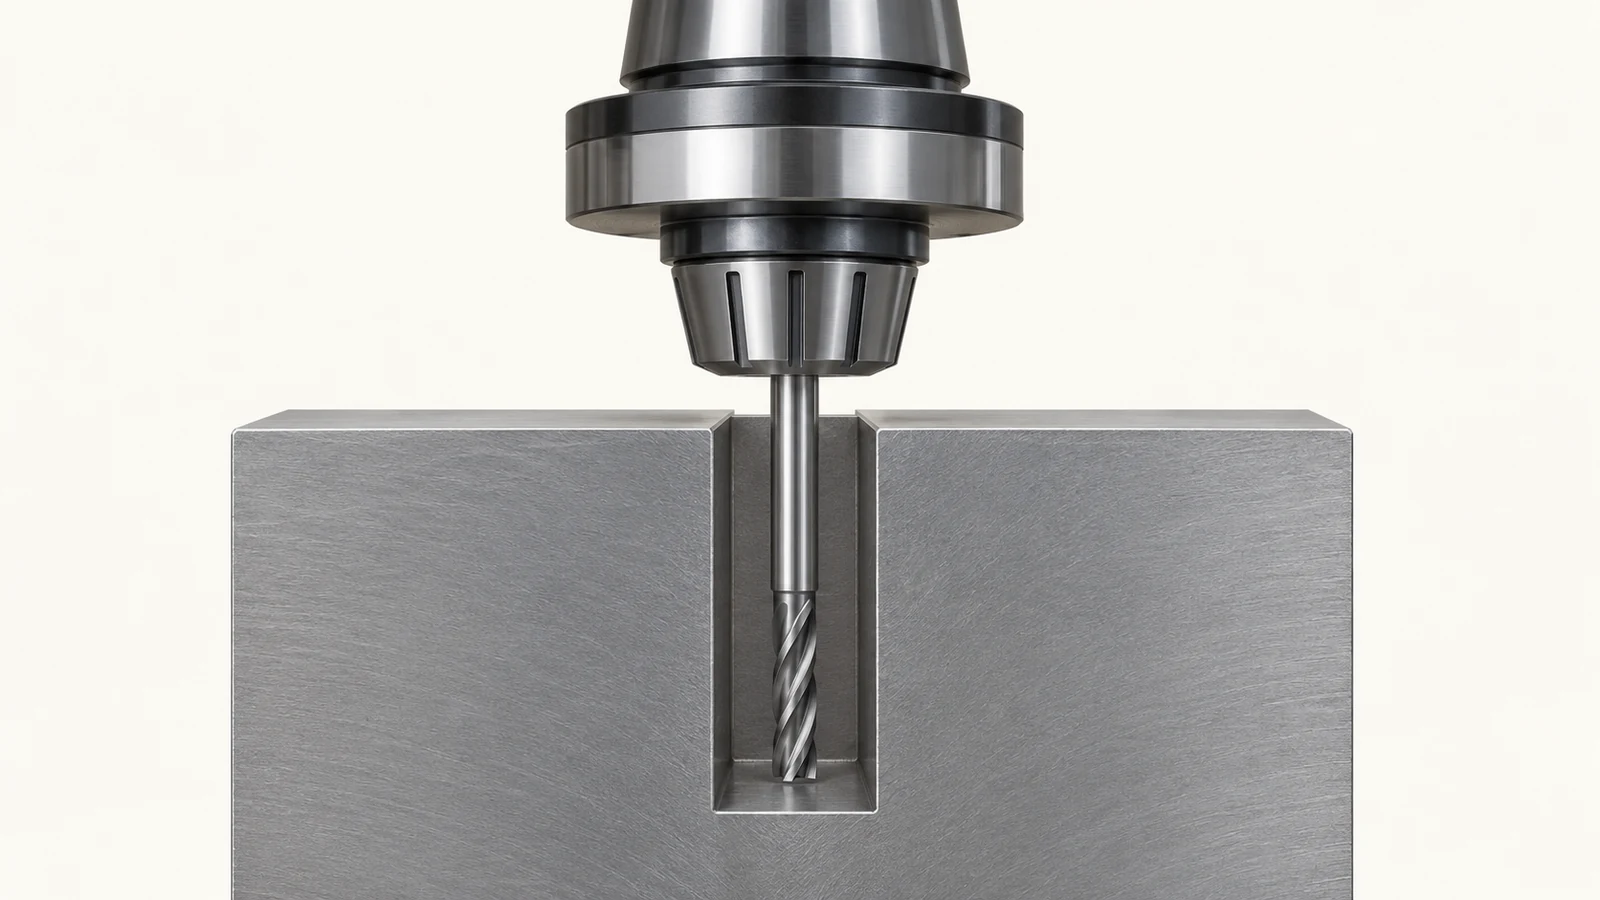
O ponto mais profundo não é automaticamente o mais difícil. Uma ferramenta de longo alcance pode entrar numa cavidade grande, mas ainda ter dificuldade em acabar um pequeno canto inferior. A deflexão da ferramenta, a vibração e a conicidade das paredes tornam-se mais relevantes à medida que o comprimento sem apoio aumenta. Reduzir apenas o avanço não é uma solução universal; o processo pode necessitar de um cortador mais rígido, de um suporte diferente, de uma sequência de desbaste alterada, de uma geometria modificada ou de uma operação secundária.
Para uma revisão do desenho, peça ao fornecedor que identifique a característica mínima que determina o diâmetro da ferramenta e a característica que determina o alcance necessário. Podem ser características diferentes. Esta distinção evita que um pequeno raio de canto não funcional dite o ferramental para toda a cavidade.
Cinco alterações no desenho que podem salvar o acesso
Uma alteração de design proposta deve preservar a função. A tabela é um auxílio à decisão, não uma promessa de que qualquer alteração individual reduza o custo ou torne uma determinada cavidade fabricável.
| Possível alteração | O que pode melhorar | O que deve ser verificado primeiro |
|---|---|---|
| Aumentar um raio de canto interno | Permite que um cortador maior e mais rígido alcance o canto | Folga para a peça de acoplamento e qualquer função de canto vivo |
| Alargar a abertura ou um estrangulamento inferior | Proporciona espaço para o conjunto da ferramenta e a saída de cavacos | Resistência da parede, envelope e características adjacentes |
| Adicionar um alívio local num canto não funcional | Separa o acesso ao canto do acabamento da cavidade principal | Vedação, fadiga, capacidade de limpeza e restrições de montagem |
| Dividir o invólucro ou redesenhar a face de acesso | Transforma uma cavidade oculta em uma ou mais aberturas | Projeto da junta, transferência de datum, montagem e risco de vazamento |
| Limitar tolerâncias apertadas às superfícies funcionais | Reduz a extensão das passadas finais exigentes | Requisitos reais de localização, vedação e inspeção |
Às vezes, nenhuma dessas mudanças é aceitável. Isso é um resultado de engenharia, não uma falha do DFM. A próxima discussão passa a ser sobre uma rota viável, suas premissas e as evidências necessárias para aceitar a peça. Se a profundidade do bolsão e a espessura da parede forem restritas, revise também fatores de custo de usinagem em vez de comparar orçamentos que podem assumir estratégias de acesso diferentes.
Deixe material onde ele ainda sustenta a peça
Um bolsão altera a rigidez do bloco à medida que é cortado. Remover todo o material ao redor precocemente pode deixar uma parede alta ou um fundo fino vulnerável à carga de fixação e à força de corte. Uma rota prática pode estabelecer os datums primeiro, desbastar a maior parte da cavidade enquanto o bloco permanece apoiado, remover o material restante com uma fresa menor e, em seguida, acabar as paredes e superfícies críticas com sobremetal controlado. A ordem deve ser escolhida para a peça real; não existe uma única receita universal de desbaste–acabamento.
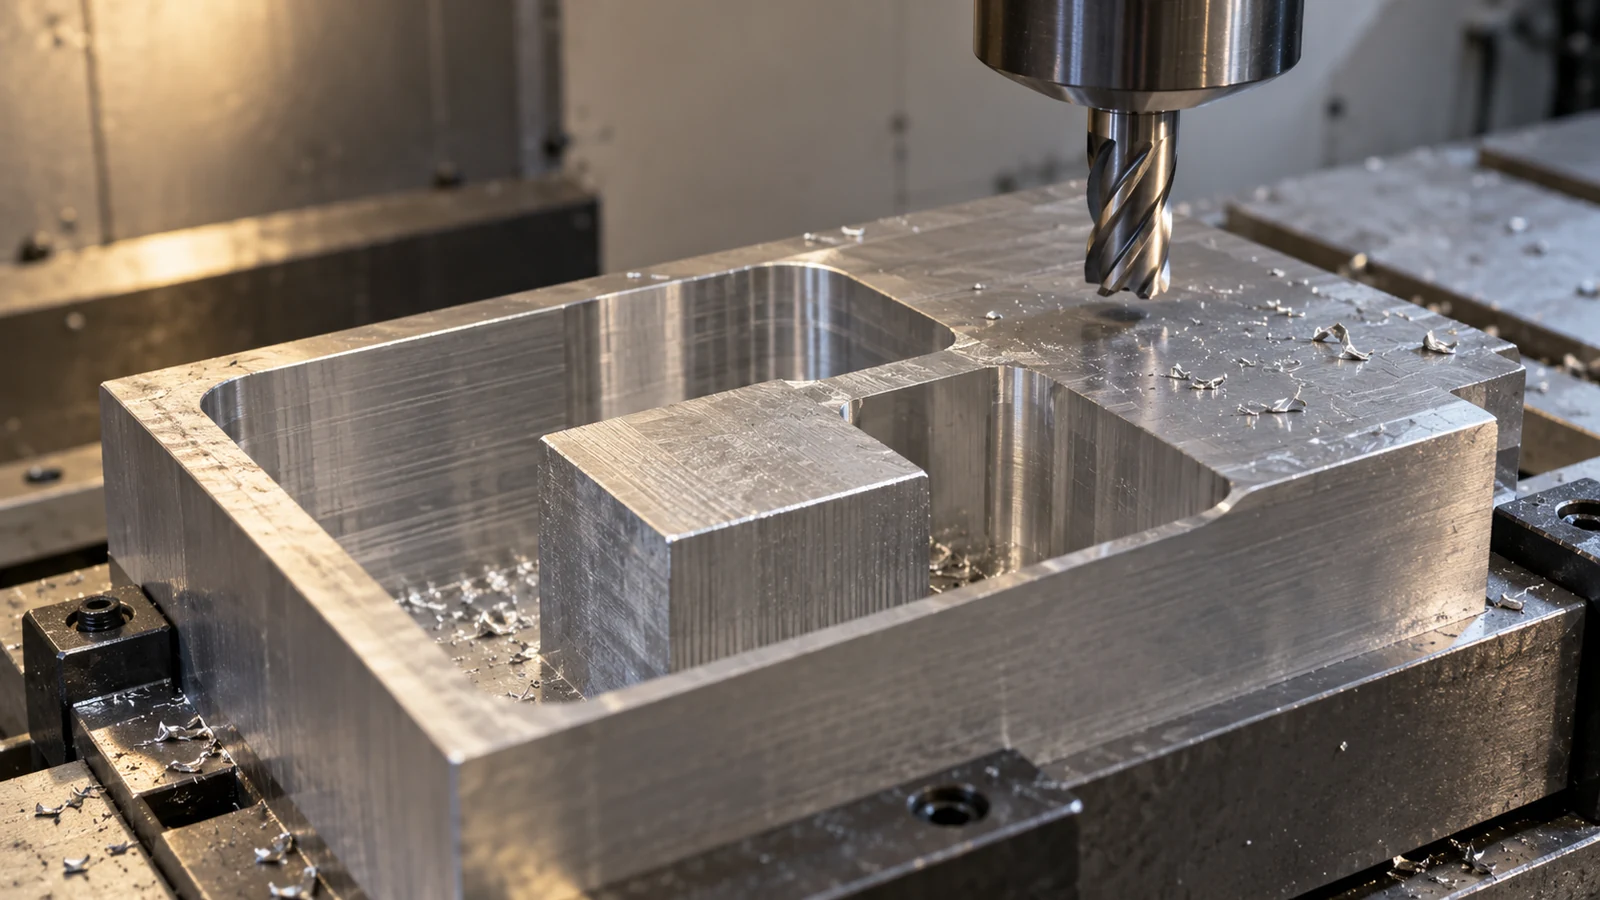
O programador deve considerar onde a última passada de desbaste deixa sobremetal irregular. Uma fresa de acabamento que alterna entre engajamento leve e engajamento pesado nos cantos pode produzir um resultado de parede diferente de uma passada com sobremetal uniforme. Uma ferramenta longa pode ampliar essa diferença. Onde o fundo e a parede se encontram, a forma de canto especificada pode ser tão importante quanto a profundidade individual do fundo e a localização da parede.
A fixação faz parte da mesma sequência. A pressão de fixação inofensiva antes do bolsão pode deformar a peça mais fina após a remoção do material; uma peça liberada pode voltar elasticamente e se afastar da forma medida no dispositivo. O contexto mais amplo Guia do processo de maquinagem CNC conecta esta etapa à criação de datums, ao planejamento de setup e à inspeção; uma cavidade profunda ainda precisa de sua própria revisão de acesso e suporte.
A evacuação de cavacos faz parte da decisão de geometria
Em um bolsão cego, os cavacos não podem simplesmente cair através da peça. Cavacos acumulados podem ser recortados, danificar uma parede, obstruir a ferramenta ou ocultar o fundo da vista. A questão não é apenas se existe uma linha de refrigerante; é se os cavacos podem ser removidos da geometria, do material e da etapa de corte específicos. Uma abertura estreita sobre uma cavidade inferior ampla pode reter detritos mesmo quando o acesso da ferramenta parece possível.
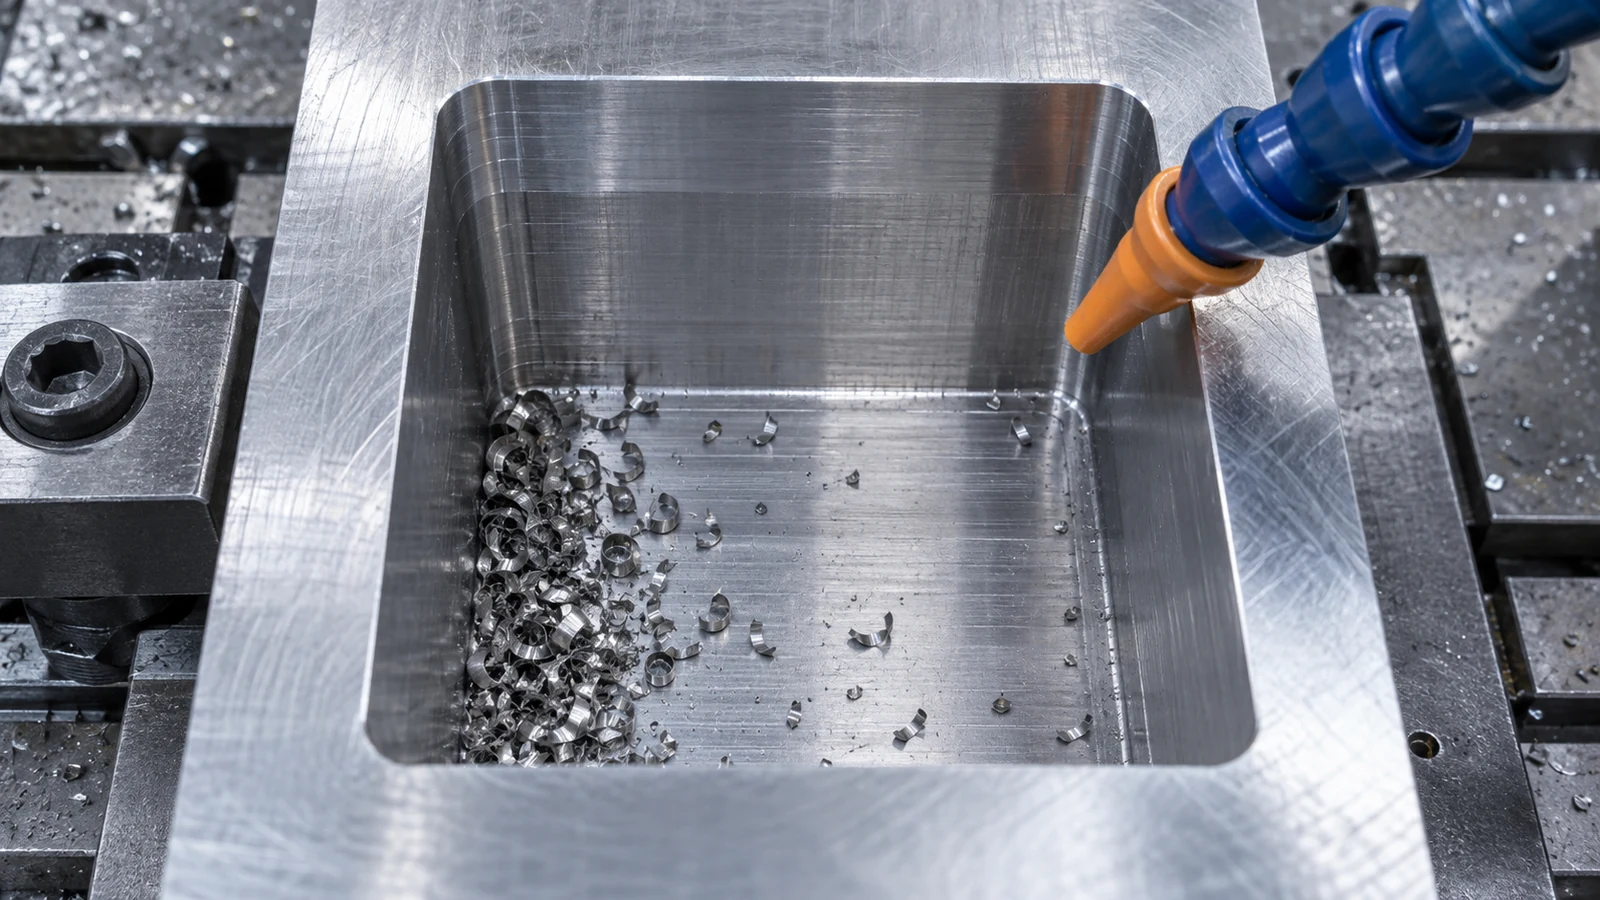
O formato do cavaco importa. Alguns materiais produzem cavacos longos e fibrosos; outros produzem fragmentos curtos ou acúmulo adesivo. O grau de material aprovado, a condição, as restrições de refrigerante e o requisito de limpeza devem ser conhecidos antes de escolher uma abordagem de evacuação. Para um componente com passagens internas, uma verificação visual da abertura não é evidência de que o fundo ou um furo transversal esteja limpo.
Se o bolsão contém operações posteriores de furação ou roscamento, considere a ordem. Um furo transversal pode fornecer um caminho para o cavaco em uma sequência, mas criar uma interseção propensa a rebarbas em outra. Adicionar um dreno ou alívio apenas para fabricação é uma alteração de projeto e requer aprovação funcional, não uma decisão não documentada do chão de fábrica.
Inspecione o recurso em seu estado acabado
Separe as características que importam: tamanho da abertura, profundidade até o fundo funcional, localização da parede, raio de canto, relação fundo-para-datum, textura superficial, condição de rebarba e limpeza. Estas não precisam todas do mesmo método de medição. Um medidor de profundidade pode responder a uma questão simples de profundidade, mas não a um perfil de parede oculto; uma CMM pode avaliar geometria acessível apenas sob uma configuração de datum e estratégia de apalpação definidas. Se uma ponta de medição não puder alcançar um canto inferior, especifique como essa característica será verificada antes do início da produção.
Verifique também o momento da inspeção. Uma dimensão medida enquanto a peça está fixada pode diferir após a liberação. Uma etapa de revestimento, rebarbação ou limpeza pode alterar o ajuste ou obscurecer uma superfície. O desenho e os requisitos de compra devem definir se o estado de aceitação é conforme usinado ou pós-acabamento. Para contexto de qualidade em nível de empresa, consulte a página de qualidade da JUCHENG; qualquer plano de medição, relatório ou capacidade específico do projeto ainda requer confirmação.
Uma revisão prática de primeira peça pode comparar a seção programada, a característica real e o desenho no mesmo referencial de datum. Se um fornecedor relatar apenas uma única “dimensão do bolsão”, pergunte qual superfície foi medida, em que estado e em relação a qual datum. A resposta frequentemente revela um mal-entendido mais cedo do que um rótulo de aprovado/reprovado.
O que enviar com uma RFQ de cavidade profunda
Envie o modelo 3D controlado e a revisão do desenho juntos. Identifique o grau e a condição do material, a quantidade, o estado de acabamento, o esquema de datum, as superfícies do bolsão verdadeiramente funcionais, os raios de canto ou alívios permitidos, a condição aceitável de rebarba/limpeza e a evidência de inspeção necessária. Sinalize explicitamente qualquer geometria que não possa ser alterada. Se uma função puder tolerar uma alternativa de projeto, convide uma opção cotada com a alteração destacada; não permita que ela substitua a linha de base solicitada sem aprovação.
Ao comparar cotações, pergunte o que cada fornecedor assumiu sobre acesso da ferramenta, folga do porta-ferramenta, número de setups, usinagem de restante, controle de cavaco e inspeção final. Dois preços podem diferir porque os fornecedores interpretaram de forma diferente um canto inferior oculto ou uma tolerância de fundo — não porque um tenha uma máquina universalmente melhor. Uma definição clara da característica torna a comparação de custos significativa e reduz a chance de que a cavidade acabada esteja tecnicamente usinada, porém inutilizável.