
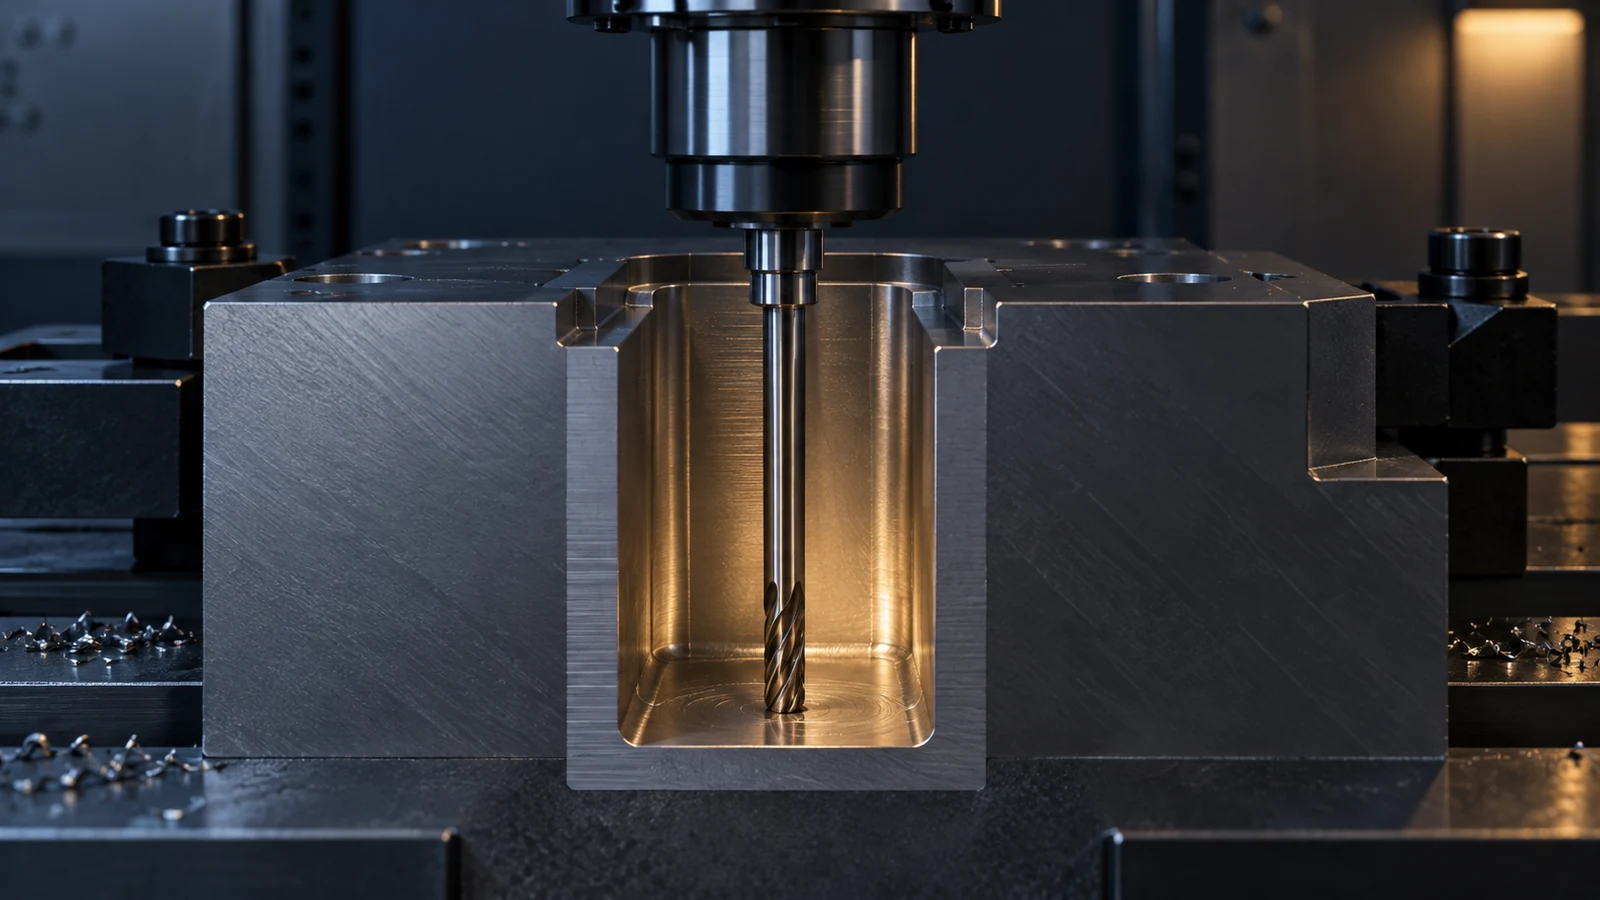
Une poche profonde peut sembler simple dans une vue CAO : une ouverture, quatre parois et un fond. Dans la machine, la question critique peut être de savoir si une fraise et son porte-outil peuvent y pénétrer sans frotter une paroi, tandis que l'outil restant est suffisamment rigide pour finir la fonction. Le plan montre rarement ce dégagement. Le fraisage de poches profondes mérite donc sa propre revue de conception avant qu'un fournisseur ne s'engage sur une trajectoire d'outil ou qu'un acheteur ne compare des devis.
Cet article traite de l'accès et des choix de conception pour les cavités profondes—et non d'une explication générale du Processus de fraisage CNC. Il montre ce qu'il faut inspecter dans le modèle, quelles modifications de géométrie ont un impact, et quelles preuves demander à la fin. Aucun rapport profondeur/diamètre n'est universellement sûr : le matériau, la machine, l'outil, le porte-outil, la largeur de la fonction, la rigidité des parois et l'exigence de finition influent tous sur la réponse.
Une vue en coupe en dit plus que la profondeur de la poche
Commencez par une coupe à travers le trajet le plus étroit depuis l'ouverture jusqu'au fond fini. Marquez la largeur de l'ouverture, la largeur minimale sous tout surplomb, la profondeur totale, la dépouille ou le gradin des parois latérales, le rayon des angles internes, la transition du fond et la distance jusqu'à l'extérieur de la pièce. Une ouverture nominalement large peut masquer un épaulement inférieur étroit qui empêche le porte-outil choisi de descendre. Un fond spécifié seulement comme “ plat ” peut masquer une zone fonctionnelle qui occupe une surface bien plus petite que la cavité entière.
Marquez ensuite la fonction. La poche est-elle une cavité d'allègement, un logement d'étanchéité, une fonction de positionnement ou un passage d'écoulement ? Ces fonctions exigent des résultats différents. Un fond d'allègement peut accepter des marques de trajectoire d'outil visibles ; une portée d'étanchéité peut exiger une surface contrôlée et une méthode d'inspection. Si seul un court segment de paroi guide une pièce conjuguée, rendre chaque segment de paroi également serré peut imposer une stratégie de finition inutilement lente.
Un exemple illustratif : un boîtier comporte une cavité profonde pour l'électronique avec deux étroites portées de montage près de sa base. Ce sont les portées—et non tout le fond—qui positionnent l'ensemble. Si le plan peut identifier ces portées séparément, l'usineur peut ébaucher la cavité pour l'accès et ne finir que les zones fonctionnelles selon leurs limites spécifiées. Il s'agit d'un exemple hypothétique de revue de conception, et non d'un projet client ni d'une capacité déclarée de JUCHENG.
Vérifiez l'ensemble de l'outil, pas seulement la partie coupante
Les arêtes de coupe peuvent passer entre les parois alors que la queue, la pince, la rallonge ou le porte-outil ne le peuvent pas. Une vérification de la portée doit inclure le dépassement de l'outil, la longueur de coupe utilisable, l'encombrement du porte-outil, la course de la machine, la position du montage et des brides, ainsi que le dégagement pendant l'approche et le retrait. Au fond d'une cavité profonde, quelques degrés d'inclinaison de l'outil ou un petit épaulement peuvent modifier considérablement l'espace disponible. Une simulation de trajectoire d'outil est utile pour le risque de collision, mais elle ne peut pas prouver que la coupe restera stable sous charge.
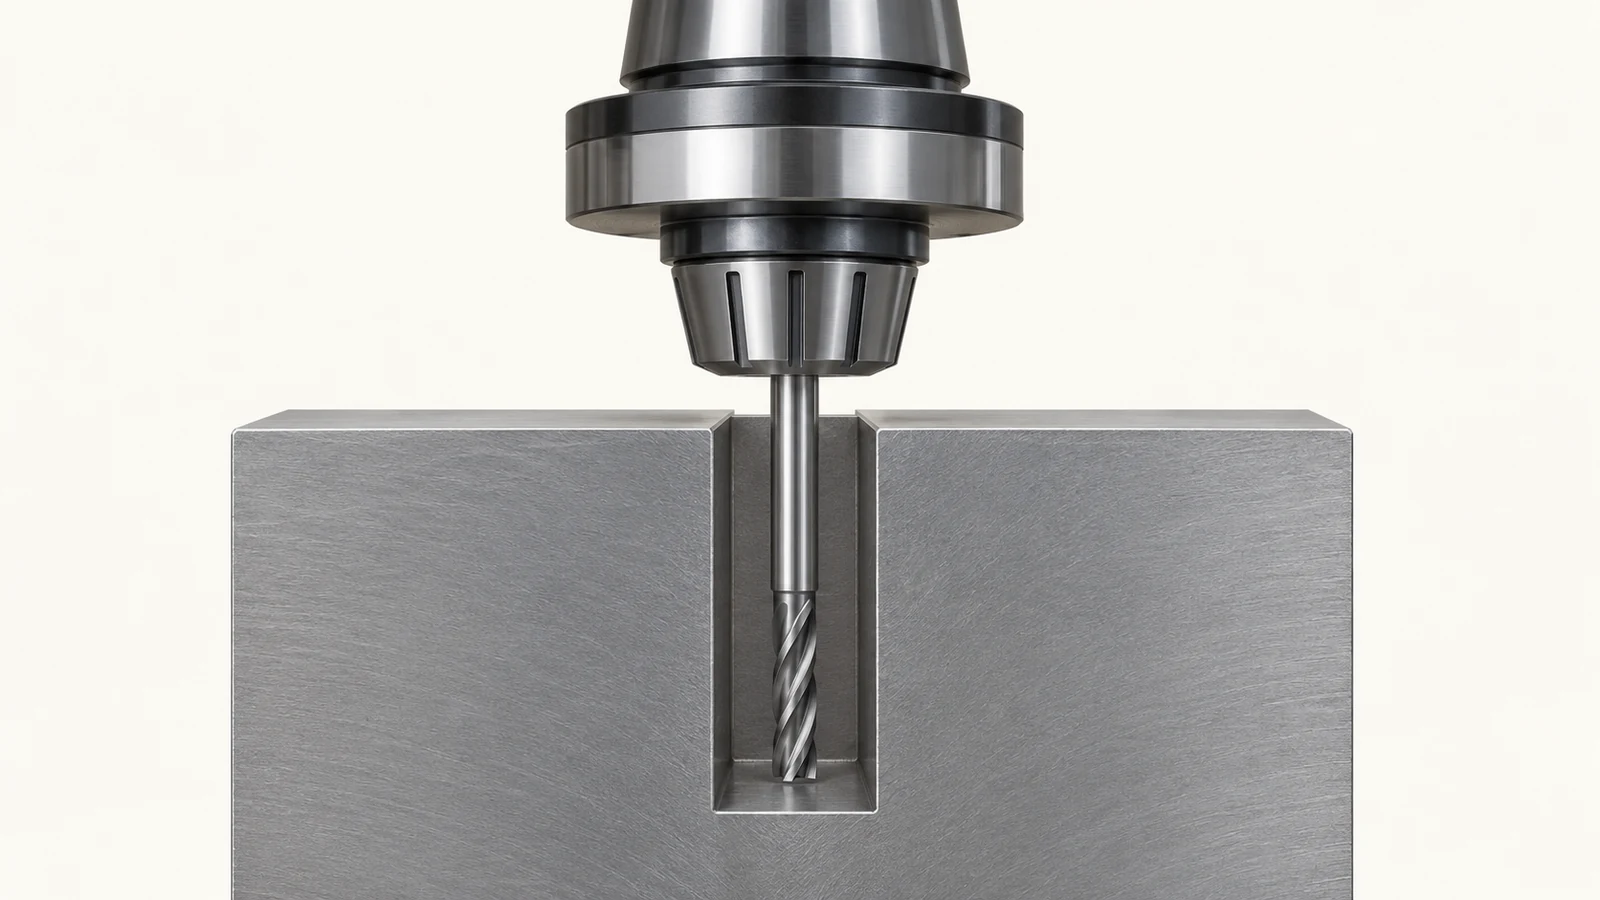
Le point le plus profond n'est pas automatiquement le plus difficile. Un outil à longue portée peut pénétrer dans une grande cavité mais peiner à finir un petit coin inférieur. La déflexion de l'outil, les vibrations et la conicité des parois deviennent plus pertinentes à mesure que la longueur non supportée augmente. Réduire l'avance seule n'est pas une solution universelle ; le procédé peut nécessiter un outil plus rigide, un porte-outil différent, une séquence d'ébauche modifiée, une géométrie modifiée ou une opération secondaire.
Lors de la revue d'un plan, demandez au fournisseur d'identifier la plus petite caractéristique qui détermine le diamètre de l'outil et celle qui détermine la portée requise. Il peut s'agir de caractéristiques différentes. Cette distinction évite qu'un petit rayon de coin non fonctionnel impose l'outillage de toute la poche.
Cinq modifications du plan qui peuvent sauver l'accès
Une modification de conception proposée doit préserver la fonction. Le tableau est une aide à la décision, non la promesse qu'une modification quelconque réduira le coût ou rendra une poche particulière fabricable.
| Modification possible | Ce qu'elle peut améliorer | Ce qu'il faut vérifier d'abord |
|---|---|---|
| Augmenter un rayon de coin interne | Permet à un outil plus grand et plus rigide d'atteindre le coin | Le dégagement pour la pièce conjuguée et toute fonction de coin vif |
| Élargir l'ouverture ou un col inférieur | Offre de l'espace pour l'ensemble outil et l'évacuation des copeaux | La résistance des parois, l'encombrement et les caractéristiques adjacentes |
| Ajouter un dégagement local à un coin non fonctionnel | Sépare l'accès au coin de la finition de la poche principale | Étanchéité, fatigue, nettoyabilité et contraintes d'assemblage |
| Diviser le boîtier ou reconcevoir la face d'accès | Transforme une cavité cachée en une ou plusieurs ouvertures | Conception des joints, transfert de référence, assemblage et risque de fuite |
| Limiter les tolérances serrées aux portées fonctionnelles | Réduit l'étendue des passes de finition exigeantes | Exigences réelles de positionnement, d'étanchéité et d'inspection |
Parfois, aucune de ces modifications n'est acceptable. C'est un résultat d'ingénierie, pas un échec du DFM. La discussion suivante porte alors sur une voie réalisable, ses hypothèses et les preuves nécessaires pour accepter la pièce. Si la profondeur de poche et l'épaisseur de paroi sont contraintes, examiner également les facteurs de coût d'usinage plutôt que de comparer des devis qui peuvent supposer des stratégies d'accès différentes.
Laissez de la matière là où elle soutient encore la pièce
Une poche modifie la rigidité de l'ébauche au fur et à mesure de la coupe. Enlever tôt toute la matière environnante peut laisser une paroi haute ou un fond mince vulnérable à la charge de serrage et à l'effort de coupe. Une voie pratique peut consister à établir d'abord les références, à ébaucher la majeure partie de la cavité tant que l'ébauche reste soutenue, à dégager le reste de matière avec un outil plus petit, puis à finir les parois et portées critiques avec une surépaisseur maîtrisée. L'ordre doit être choisi pour la pièce réelle ; il n'existe pas de recette universelle unique d'ébauche-finition.
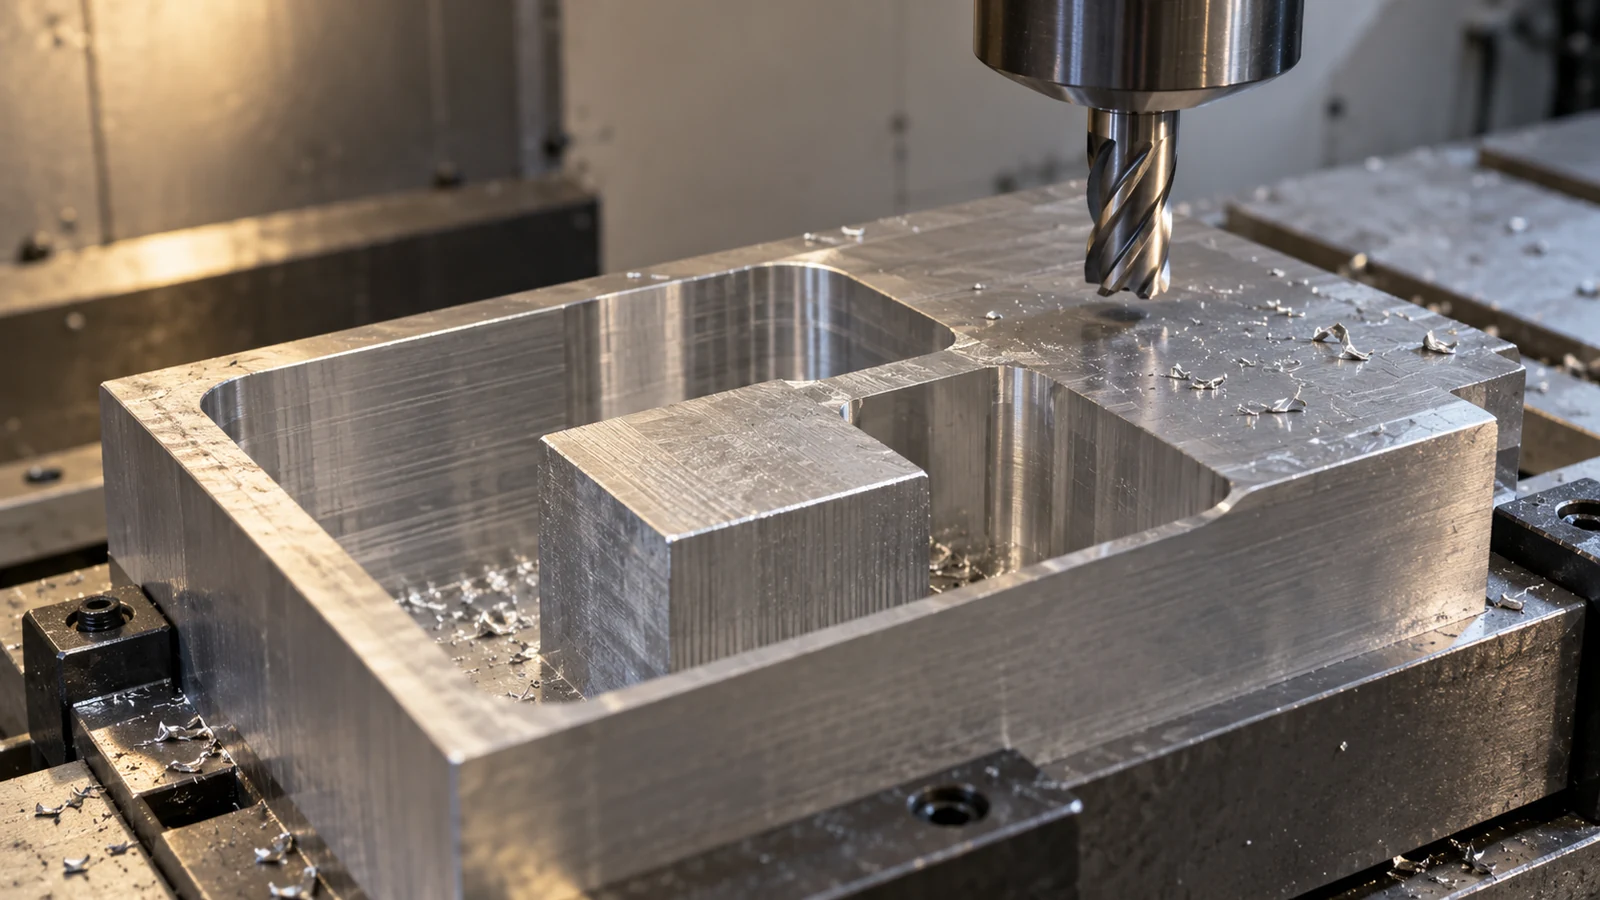
Le programmeur doit tenir compte de l'endroit où la dernière passe d'ébauche laisse une surépaisseur irrégulière. Un outil de finition qui alterne entre un engagement léger et un engagement lourd dans les angles peut produire un résultat de paroi différent d'une passe dans une surépaisseur uniforme. Un outil long peut amplifier cette différence. Là où un fond et une paroi se rejoignent, la forme d'angle spécifiée peut être tout aussi importante que la profondeur de fond et la position de paroi individuelles.
Le maintien en position fait partie de la même séquence. Une pression de serrage inoffensive avant le perçage de la poche peut déformer la pièce plus mince après enlèvement de matière ; une pièce libérée peut s'écarter de la forme mesurée dans le montage. Le Guide des procédés d'usinage CNC relie cette étape à la création des références, à la planification des montages et à l'inspection ; une cavité profonde nécessite toujours sa propre revue d'accès et de support.
L'évacuation des copeaux fait partie de la décision géométrique
Dans une poche borgne, les copeaux ne peuvent pas simplement traverser la pièce. Les copeaux accumulés peuvent être recoupés, endommager une paroi, obstruer l'outil ou masquer le fond à la vue. La question n'est pas simplement de savoir si une ligne de liquide de refroidissement existe ; il s'agit de savoir si les copeaux peuvent être évacués pour la géométrie, la matière et l'étape de coupe particulières. Une ouverture étroite au-dessus d'une cavité inférieure large peut piéger des débris même lorsque l'accès de l'outil semble possible.
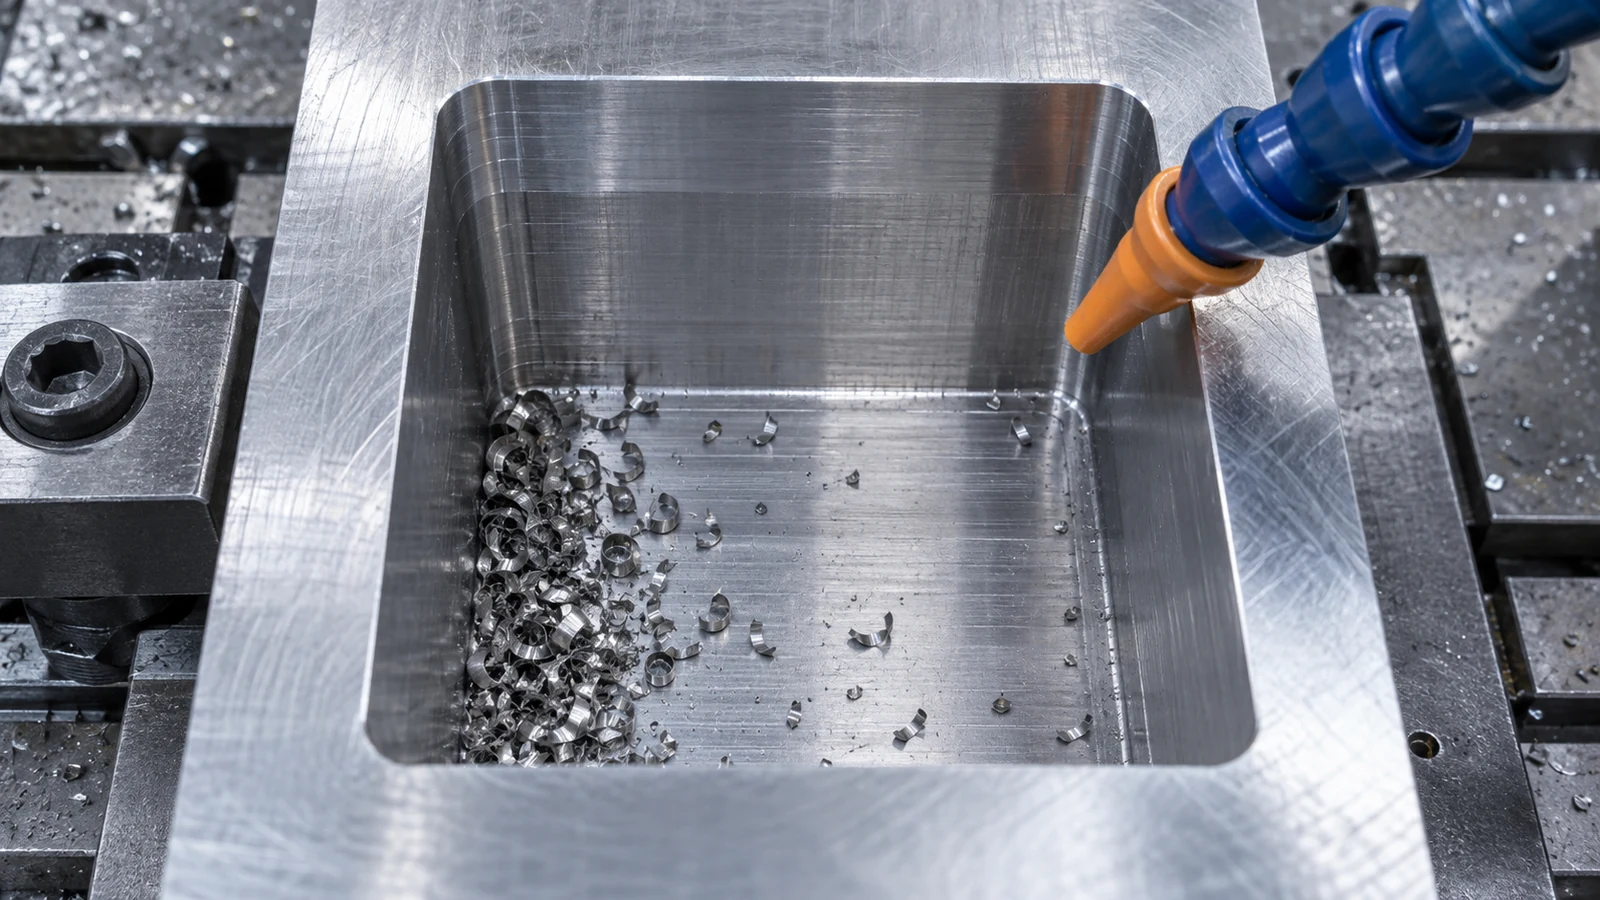
La forme des copeaux compte. Certains matériaux produisent des copeaux longs et filandreux ; d'autres produisent des fragments courts ou des amas adhésifs. La nuance de matériau approuvée, l'état, les restrictions relatives au liquide de refroidissement et l'exigence de propreté doivent être connus avant de choisir une approche d'évacuation. Pour un composant comportant des passages internes, un contrôle visuel de l'ouverture ne prouve pas que le fond ou un trou transversal est propre.
Si la poche contient des opérations ultérieures de perçage ou de taraudage, tenez compte de l'ordre. Un trou transversal peut offrir un chemin d'évacuation des copeaux dans une séquence, mais créer une intersection sujette aux bavures dans une autre. L'ajout d'un drain ou d'un dégagement uniquement pour la fabrication constitue une modification de conception et nécessite une approbation fonctionnelle, et non une décision non documentée prise en atelier.
Inspectez la fonction à l'état fini
Distinguez les caractéristiques qui importent : taille de l'ouverture, profondeur jusqu'au fond fonctionnel, emplacement de la paroi, rayon d'angle, relation fond-référence, texture de surface, état des bavures et propreté. Elles ne nécessitent pas toutes la même méthode de mesure. Un jauge de profondeur peut répondre à une question simple de profondeur, mais pas à un profil de paroi caché ; une MMT ne peut évaluer la géométrie accessible que dans le cadre d'une configuration de références et d'une stratégie de palpage définies. Si un palpeur ne peut atteindre un angle inférieur, précisez comment cette caractéristique sera vérifiée avant le début de la production.
Vérifiez également le moment de l'inspection. Une dimension mesurée pendant que la pièce est bridée peut différer après le desserrage. Une étape de revêtement, d'ébavurage ou de nettoyage peut modifier l'ajustement ou masquer une surface. Le plan et les exigences d'achat doivent définir si l'état d'acceptation est tel qu'usiné ou après finition. Pour le contexte qualité au niveau de l'entreprise, voir la page qualité de JUCHENG; tout plan de mesure, rapport ou capacité spécifique au projet nécessite encore une confirmation.
Une revue pratique de la première pièce peut comparer la section programmée, la caractéristique réelle et le plan dans le même repère de références. Si un fournisseur ne rapporte qu'une seule “ dimension de poche ”, demandez quelle surface a été mesurée, dans quel état et par rapport à quelle référence. La réponse révèle souvent un malentendu plus tôt qu'une étiquette conforme/non conforme.
Ce qu'il faut envoyer avec une demande de prix pour poche profonde
Envoyez le modèle 3D contrôlé et la révision du plan ensemble. Identifiez la nuance et l'état du matériau, la quantité, l'état de finition, le schéma de références, les surfaces de poche réellement fonctionnelles, les rayons d'angle ou dégagements autorisés, l'état acceptable des bavures et de la propreté, ainsi que les preuves d'inspection nécessaires. Signalez explicitement toute géométrie non modifiable. Si une fonction peut tolérer une variante de conception, invitez une option chiffrée en mettant la modification en évidence ; ne la laissez pas remplacer la base demandée sans approbation.
Lorsque vous comparez des devis, demandez à chaque fournisseur quelles hypothèses il a retenues concernant l'accès de l'outil, le dégagement du porte-outil, le nombre de montages, l'usinage du reste de matière, la maîtrise des copeaux et l'inspection finale. Deux prix peuvent différer parce que les fournisseurs ont interprété différemment un angle inférieur caché ou une tolérance de fond, et non parce que l'un dispose d'une machine universellement meilleure. Une définition claire des caractéristiques rend la comparaison des coûts pertinente et réduit le risque que la cavité finie soit techniquement usinée mais inutilisable.